


MH-CHP
MINGHUNG
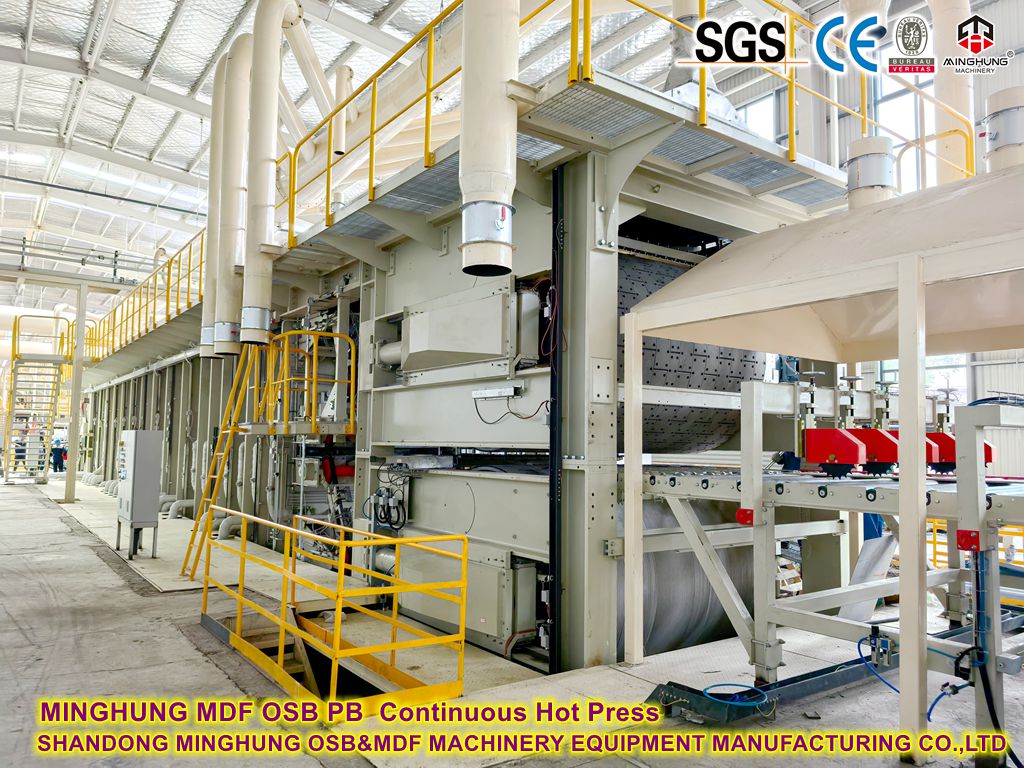
1. Prensa plana contínua vs. prensa multi-luz do dia
Recurso |
Prensa plana contínua |
Imprensa multi-luz do dia |
Princípio de funcionamento |
Correias de aço comprimem continuamente o tapete através de zonas aquecidas |
Prensagem em lote com carga/descarga intermitente |
Velocidade de produção |
60-120m/min |
Tempo de ciclo: 8-12 min/camada |
Uniformidade de Espessura |
Desvio ≤±0,1mm; densidade consistente |
Desvio ±0,3 mm; densidade de borda inferior |
Consumo de energia |
30% de economia de energia (recuperação de calor + operação contínua) |
Alta perda de energia start-stop |
Escala adequada |
≥200.000 m³/ano |
50.000-150.000 m³/ano |
2. Componentes principais da imprensa contínua
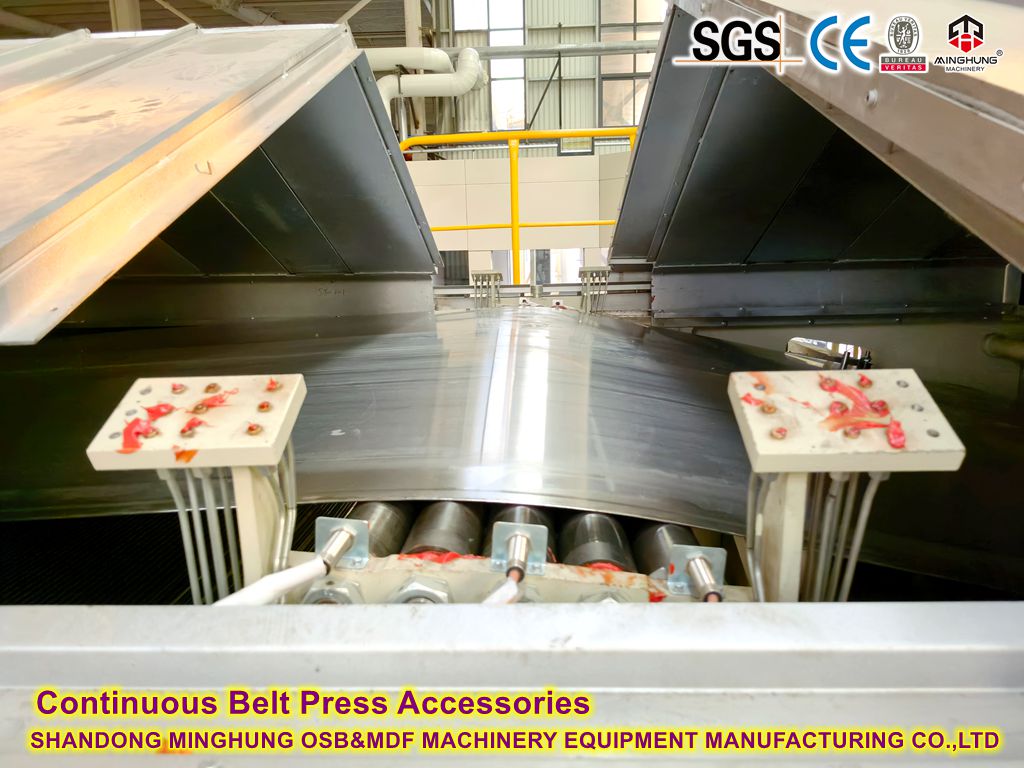
2.1 sistema de correia de aço
Correias duplas: correias de liga de aço de 1,2-1,8 mm (resistente a 300°C), superfície texturizada a laser para aderência da fibra.
Tensionamento: Autotensão hidráulica (15-25 kN/m) para evitar desalinhamento.
Sistema de rastreamento: Sensores infravermelhos acionam a correção hidráulica se o desvio for> 2 mm.

2.2 Módulos de Placa de Aquecimento
Controle Zoneado: 30-60 zonas independentes com pressão/temperatura individual.
Perfil de pressão:
Zona de alta pressão (entrada): 3,5-5,0 MPa (compressão rápida).
Zona de Média Pressão: 1,5-2,5 MPa (cura adesiva).
Zona de Baixa Pressão (saída): 0,5-1,0 MPa (alívio de tensões).
Gradiente de temperatura: 140-160°C (entrada) → 100-120°C (saída).
2.3 Sistema de Recuperação de Calor
Meio Térmico: Óleo térmico (280°C máx.) ou vapor (1,6-2,5 MPa).
Eficiência Energética:
Recuperação de calor de exaustão (fibras pré-secas).
Canais de fluxo em espiral (troca de calor 30% maior).
3. Parâmetros-chave do processo

Máquinas principais

máquina de matizar

máquina de pré-prensagem

prensagem contínua a quente para MDF

máquina de aparar e cortar bordas
Controles Críticos:
1. Uniformidade de formação: Desvio de formação de ar <±5%.
2. Temperatura:
Adesivo UF: 140-150°C | MDI: 110-130°C (evita pré-cura).
3. Pressione Hora:
4-6 segundos/mm de espessura (por exemplo, placa de 18 mm requer comprimento de prensa de ≈90 m).
4. Vantagens técnicas
Melhoria da qualidade:
Eliminar o “efeito de borda” (a densidade de borda das prensas tradicionais é 20% menor);
Liberação de formaldeído mais uniforme (a taxa de conformidade CARB P2 é de 100%).
Otimização de custos:
Reduza a quantidade de lixamento (a margem de lixamento é de apenas 0,1-0,2 mm vs. 0,5 mm para máquinas multicamadas);
Economize 60% de mão de obra (controle totalmente automatizado).
Tipos de adesivos sem formaldeído
Tipo de adesivo |
Composição Primária |
Características |
Adesivo MDI |
Isocianato polimérico |
Zero formaldeído, resistência superior à água, alta resistência de ligação; custo mais elevado, requer equipamento especializado. |
Adesivo de Proteína de Soja |
Proteína vegetal modificada |
Material renovável de base biológica; exige controle preciso do processo, requer aumento da resistência ao mofo. |
Adesivo de lignina |
Extraído de resíduos de polpação |
Utilização ecológica de resíduos; requer modificação de desempenho. |
Adesivo PVA modificado |
Álcool polivinílico + reticulador |
Baixa toxicidade; devem usar reticulantes livres de formaldeído (por exemplo, ácido cítrico). |
1. Estágios de Certificação CARB
Nível Padrão |
Limite de formaldeído |
Produtos aplicáveis |
CARBONO P1 |
≤0,08 ppm |
Painéis interiores gerais (implementados em 2009). |
CARBONO P2 |
≤0,05 ppm |
Produtos estritamente regulamentados (atualização de 2010). |
ULEF |
≤0,01 ppm |
Emissões ultrabaixas (próximas aos níveis naturais da madeira). |
NAF |
Não detectável |
Sem adição de formaldeído (certificação mais alta). |
2. Requisitos de certificação
Rastreabilidade da cadeia de suprimentos: supervisão completa desde fornecedores de adesivos até fabricantes de placas.
Teste Trimestral: Verificação de laboratório terceirizado (método de câmara grande ASTM E1333 ou D6007).
Registros de produção: proporções de adesivos, parâmetros de prensagem, registros de armazenamento.
1. Preparação de Fibra
Teor de umidade: 8-10% (o excesso causa bolhas; a deficiência reduz a resistência da união).
Morfologia da fibra: Proporção >20 (evite finos excessivos).
2. Aplicação de adesivo
Uso de MDI: 4-6% (vs. 8-12% para adesivos de ureia-formaldeído).
Melhoradores bioadesivos: por exemplo, nanocelulose (melhora a resistência à água).
3. Pós-processamento
Condicionamento: 24-48 horas a 25°C/60% UR para liberar o estresse interno.
Vedação de Borda: Vedação imediata após o corte para evitar deformação por umidade.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


