


MH-CHP
MINGHUNG
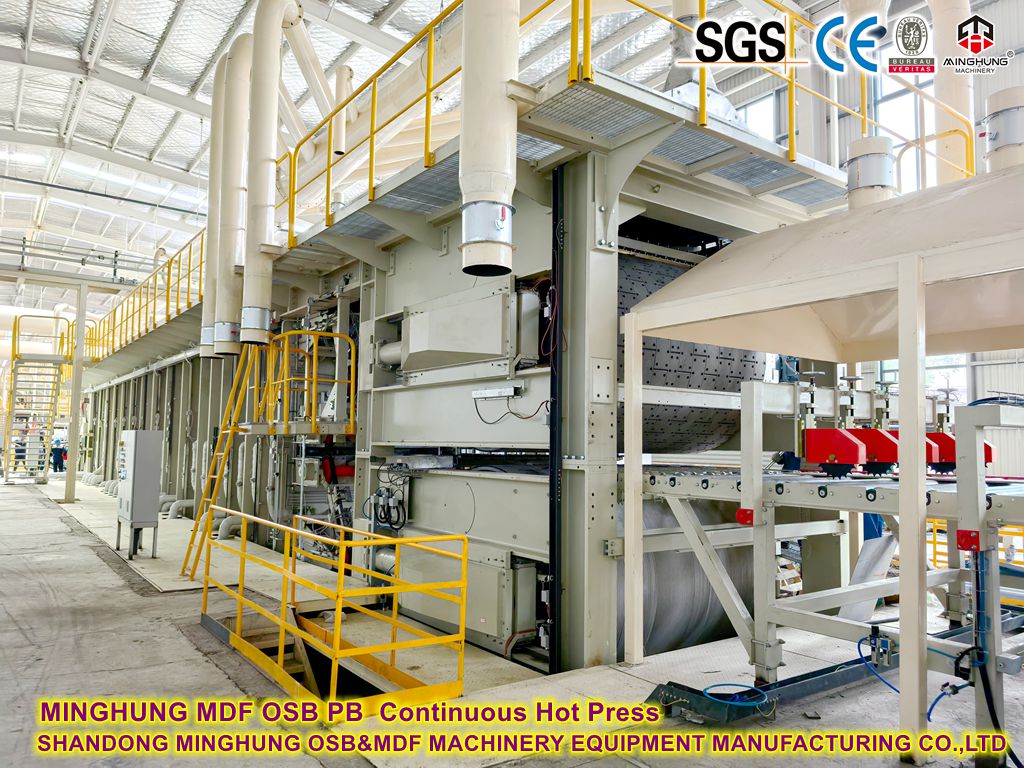
1. Uzluksiz tekis press va ko'p kunduzgi press
Xususiyat |
Doimiy tekis bosish |
Ko'p kunduzgi matbuot |
Ishlash printsipi |
Chelik kamarlar doimiy ravishda matni isitiladigan zonalar orqali siqib chiqaradi |
Vaqti-vaqti bilan yuklash/tushirish bilan partiyali presslash |
Ishlab chiqarish tezligi |
60-120 m/min |
Tsikl vaqti: 8-12 min / qatlam |
Qalinligi bir xilligi |
Burilish ≤±0,1 mm; barqaror zichlik |
Burilish ± 0,3 mm; pastki qirralarning zichligi |
Energiya iste'moli |
30% energiya tejash (issiqlikni qayta tiklash + uzluksiz ishlash) |
Yuqori start-stop energiya yo'qotilishi |
Mos shkala |
≥200 000 m³/yil |
50 000-150 000 m³/yil |
2. Uzluksiz matbuotning asosiy komponentlari
2.1 Chelik kamar tizimi
Ikkita kamarlar: 1,2-1,8 mm qotishma po'lat kamarlar (300 ° C ga chidamli), tolali tutqich uchun lazerli teksturali sirt.
Kesish: noto'g'ri joylashishni oldini olish uchun gidravlik avtomatik kuchlanish (15-25 kN / m).
Kuzatuv tizimi: Infraqizil sensorlar og'ish > 2 mm bo'lsa, gidravlik tuzatishni ishga tushiradi.
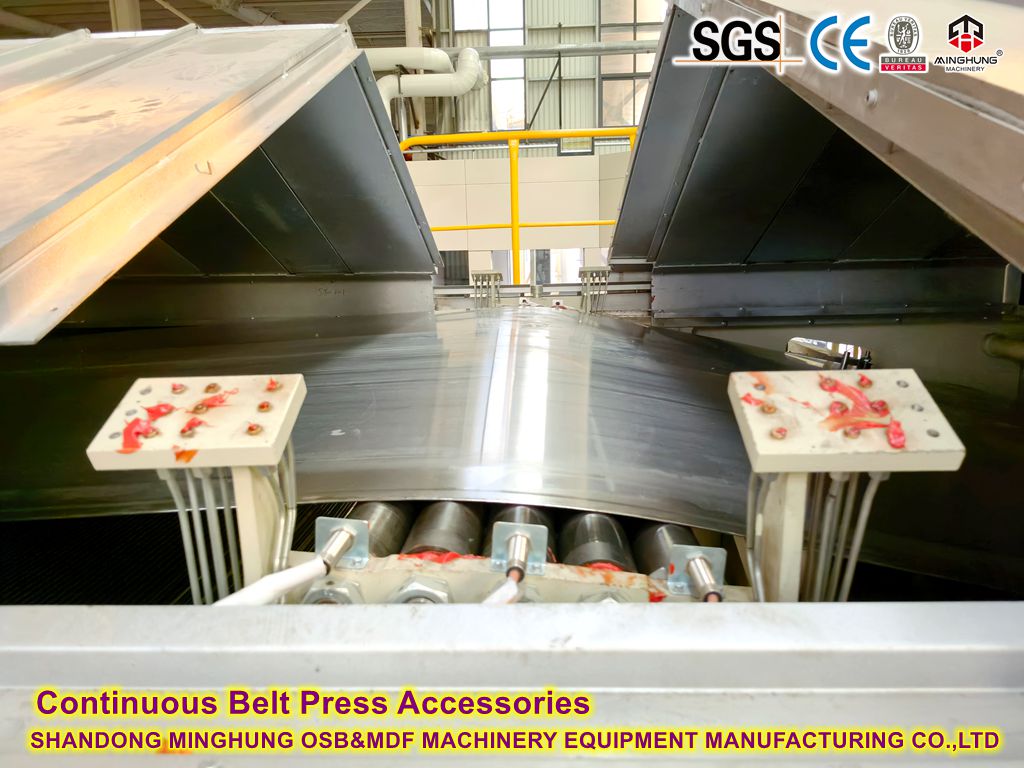

2.2 ta isitish plastinasi moduli
Zonalangan nazorat: individual bosim/haroratga ega 30-60 mustaqil zona.
Bosim profili:
Yuqori bosim zonasi (kirish): 3,5-5,0 MPa (tez siqilish).
O'rta bosim zonasi: 1,5-2,5 MPa (yopishqoqni mustahkamlash).
Past bosim zonasi (chiqish): 0,5-1,0 MPa (stressni bartaraf etish).
Harorat gradienti: 140-160 ° S (kirish) → 100-120 ° S (chiqish).
2.3 Issiqlikni qayta tiklash tizimi
Termal vosita: Termal moy (maksimal 280 ° C) yoki bug '(1,6-2,5 MPa).
Energiya samaradorligi:
Egzoz issiqlikni qayta tiklash (tolalarni oldindan quritadi).
Spiral oqim kanallari (30% yuqori issiqlik almashinuvi).
3. Jarayonning asosiy parametrlari

Asosiy mexanizm

gilamchadan tozalash mashinasi

oldindan presslash mashinasi

MDF uchun doimiy issiq presslash

chetini kesish va kesish mashinasi
Kritik nazorat:
1. Shakllantirish bir xilligi: havo hosil qiluvchi og'ish <±5%.
2. Harorat:
UF yopishtiruvchi: 140-150°C | MDI: 110-130 ° S (oldindan qattiqlashuvni oldini oladi).
3. Vaqtni bosing:
4-6 soniya / mm qalinligi (masalan, 18 mm taxta uchun ≈90 m bosma uzunligi kerak).
4. Texnik afzalliklari
Sifatni yaxshilash:
'chet effekti'ni yo'q qiling (an'anaviy presslarning chekka zichligi 20% past);
Formaldegidning ko'proq chiqarilishi (CARB P2 muvofiqligi darajasi 100% ni tashkil qiladi).
Xarajatlarni optimallashtirish:
Zımpara miqdorini kamaytiring (zımpara miqdori ko'p qatlamli mashinalar uchun 0,5 mm ga nisbatan atigi 0,1-0,2 mm);
60% mehnatni tejash (to'liq avtomatlashtirilgan boshqaruv).
Formaldegidsiz yopishtiruvchi turlari
Yopishtiruvchi turi |
Birlamchi kompozitsiya |
Xususiyatlari |
MDI yopishtiruvchi |
Polimerik izosiyanat |
Nol formaldegid, yuqori suvga chidamlilik, yuqori bog'lanish kuchi; yuqori narx, maxsus jihozlarni talab qiladi. |
Soya oqsili yopishtiruvchi |
O'zgartirilgan o'simlik oqsili |
Biologik asosda qayta tiklanadigan material; jarayonni aniq nazorat qilishni talab qiladi, chiriyotganga chidamliligini oshirishni talab qiladi. |
Lignin yopishtiruvchi |
Pulpa chiqindilaridan olinadi |
Ekologik toza chiqindilardan foydalanish; ishlashni o'zgartirishni talab qiladi. |
O'zgartirilgan PVA yopishtiruvchi |
Polivinil spirti + o'zaro bog'lovchi |
Kam toksiklik; formaldegidsiz o'zaro bog'lovchilardan foydalanish kerak (masalan, limon kislotasi). |
1. CARB sertifikatlash bosqichlari
Standart daraja |
Formaldegid chegarasi |
Amaldagi mahsulotlar |
CARB P1 |
≤0,08 ppm |
Umumiy ichki panellar (2009 yilda amalga oshirilgan). |
CARB P2 |
≤0,05 ppm |
Qattiq tartibga solinadigan mahsulotlar (2010 yil yangilanishi). |
ULEF |
≤0,01 ppm |
Ultra past emissiya (tabiiy yog'och darajasiga yaqin). |
NAF |
Aniqlanmaydi |
Formaldegid qo'shilmagan (eng yuqori sertifikat). |
2. Sertifikatlash talablari
Ta'minot zanjiri kuzatilishi: yopishtiruvchi etkazib beruvchilardan taxta ishlab chiqaruvchilarigacha to'liq nazorat.
Har choraklik sinov: Uchinchi tomon laboratoriya tekshiruvi (ASTM E1333 yoki D6007 katta kamera usuli).
Ishlab chiqarish yozuvlari: yopishtiruvchi nisbatlar, bosish parametrlari, saqlash jurnallari.
1. Elyaf tayyorlash
Namlik: 8-10% (ortiqcha bo'lsa, qabariq paydo bo'ladi; etishmovchilik bog'lanish kuchini pasaytiradi).
Elyaf morfologiyasi: aspekt nisbati >20 (ortiqcha maydalardan saqlaning).
2. Yopishtiruvchi ilova
MDI foydalanish: 4-6% (karbamid-formaldegid yopishtiruvchi uchun 8-12% ga nisbatan).
Bio-yopishqoq kuchaytirgichlar: masalan, nanoselüloz (suvga chidamliligini oshiradi).
3. Post-qayta ishlash
Konditsionerlik: ichki stressni bartaraf etish uchun 25 ° C/60% RH da 24-48 soat.
Qirralarni yopish: namlik deformatsiyasini oldini olish uchun kesishdan keyin darhol muhrlanadi.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Elektron pochta: osbmdfmachinery@gmail.com


