


MH-CHP
MINGHUNG
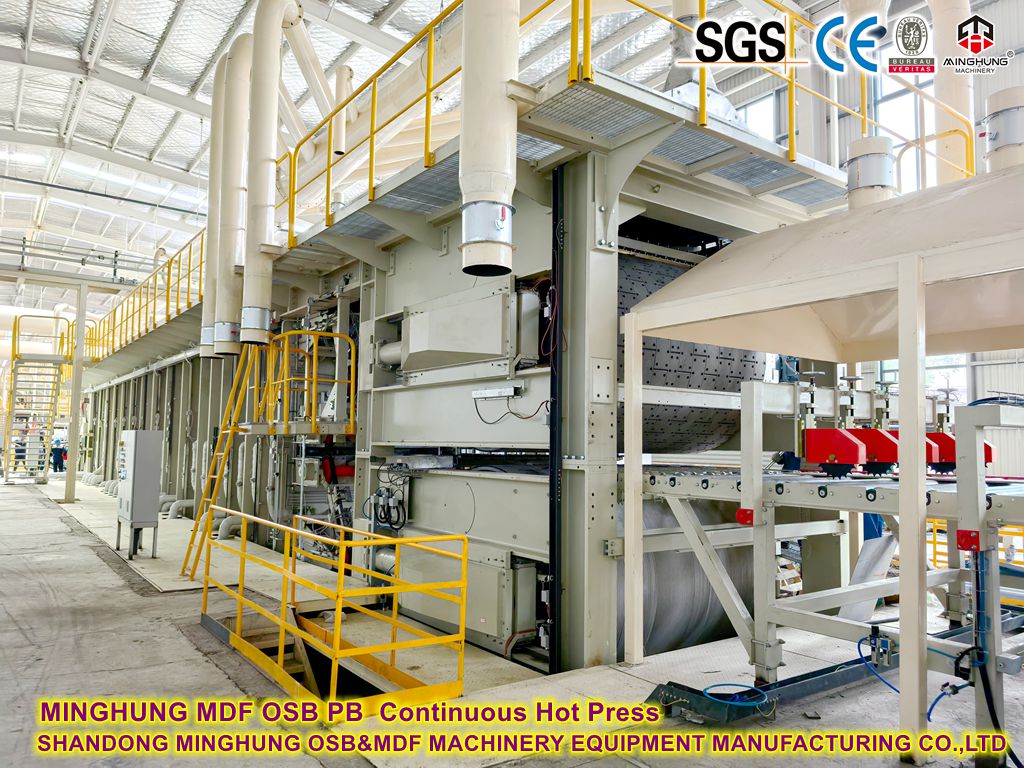
1. Prensa plana continua frente a prensa con varias horas de luz
Característica |
Prensa plana continua |
Prensa multiluz |
Principio de funcionamiento |
Las correas de acero comprimen continuamente la estera a través de zonas calentadas. |
Prensado por lotes con carga/descarga intermitente |
Velocidad de producción |
60-120 m/min |
Tiempo de ciclo: 8-12 min/capa |
Uniformidad del espesor |
Desviación ≤±0,1 mm; densidad constante |
Desviación ±0,3 mm; menor densidad de bordes |
Consumo de energía |
30% de ahorro de energía (recuperación de calor + funcionamiento continuo) |
Alta pérdida de energía start-stop |
Escala adecuada |
≥200.000 m³/año |
50.000-150.000 m³/año |
2. Componentes principales de la prensa continua
2.1 sistema de cinturón de acero
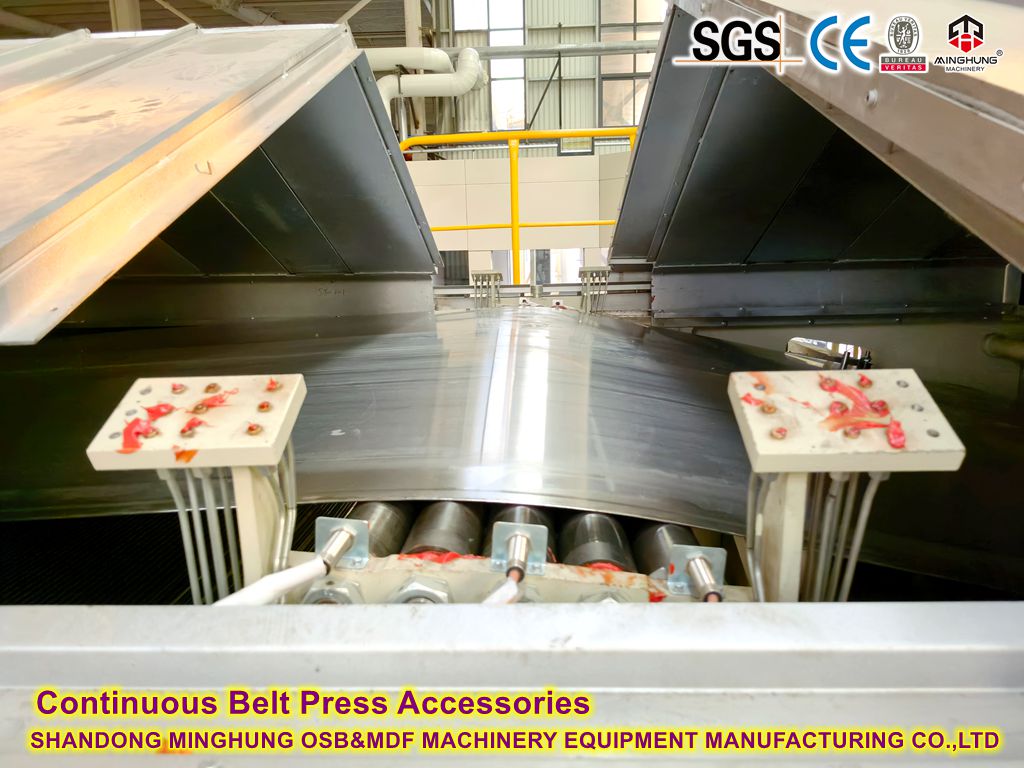
Cinturones dobles: Cinturones de aleación de acero de 1,2-1,8 mm (resistentes a 300 °C), superficie texturizada con láser para agarre de fibra.
Tensado: Autotensado hidráulico (15-25 kN/m) para evitar desalineaciones.
Sistema de seguimiento: Los sensores infrarrojos activan la corrección hidráulica si la desviación es >2 mm.

2.2 módulos de placa calefactora
Control por zonas: 30-60 zonas independientes con presión/temperatura individual.
Perfil de presión:
Zona de Alta Presión (entrada): 3,5-5,0 MPa (compresión rápida).
Zona de Media Presión: 1,5-2,5 MPa (curado adhesivo).
Zona de Baja Presión (salida): 0,5-1,0 MPa (alivio de tensiones).
Gradiente de Temperatura: 140-160°C (entrada) → 100-120°C (salida).
2.3 Sistema de recuperación de calor
Medio Térmico: Aceite térmico (280°C máx) o vapor (1,6-2,5 MPa).
Eficiencia Energética:
Recuperación del calor de escape (presecado de las fibras).
Canales de flujo en espiral (30% más de intercambio de calor).
3. Parámetros clave del proceso

Maquinaria principal

máquina de formación de esteras

máquina de preprensado

Prensado continuo en caliente para MDF.

máquina cortadora y recortadora de bordes
Controles críticos:
1. Uniformidad de formación: Desviación de formación de aire <±5%.
2. Temperatura:
Adhesivo UF: 140-150°C | MDI: 110-130°C (evita el precurado).
3. Presione Hora:
4-6 segundos/mm de espesor (por ejemplo, un tablero de 18 mm requiere una longitud de prensa de ≈90 m).
4. Ventajas técnicas
Mejora de la calidad:
Eliminar el 'efecto borde' (la densidad de los bordes de las prensas tradicionales es un 20% menor);
Liberación de formaldehído más uniforme (la tasa de cumplimiento de CARB P2 es del 100%).
Optimización de costos:
Reduzca la cantidad de lijado (el margen de lijado es de sólo 0,1-0,2 mm frente a 0,5 mm para máquinas multicapa);
Ahorre un 60% de mano de obra (control totalmente automatizado).
Tipos de adhesivos sin formaldehído
Tipo de adhesivo |
Composición primaria |
Características |
Adhesivo MDI |
isocianato polimérico |
Cero formaldehído, resistencia superior al agua, alta fuerza de unión; mayor costo, requiere equipo especializado. |
Adhesivo de proteína de soja |
Proteína vegetal modificada |
Material renovable de base biológica; exige un control preciso del proceso y requiere una mejora de la resistencia al moho. |
Adhesivo de lignina |
Extraído de residuos de pulpa |
Utilización ecológica de residuos; requiere modificación de rendimiento. |
Adhesivo PVA modificado |
Alcohol polivinílico + reticulante |
Baja toxicidad; Se deben utilizar reticulantes sin formaldehído (p. ej., ácido cítrico). |
1. Etapas de la certificación CARB
Nivel estándar |
Límite de formaldehído |
Productos aplicables |
CARBURADOR P1 |
≤0,08 ppm |
Paneles interiores generales (implementado en 2009). |
CARBURADOR P2 |
≤0,05 ppm |
Productos estrictamente regulados (actualización de 2010). |
ULEF |
≤0,01 ppm |
Emisiones ultrabajas (cerca de los niveles de la madera natural). |
NAF |
No detectable |
Sin formaldehído añadido (certificación más alta). |
2. Requisitos de certificación
Trazabilidad de la cadena de suministro: supervisión total desde los proveedores de adhesivos hasta los fabricantes de tableros.
Pruebas trimestrales: Verificación de laboratorio de terceros (método de cámara grande ASTM E1333 o D6007).
Registros de producción: Proporciones de adhesivo, parámetros de prensado, registros de almacenamiento.
1. Preparación de fibra
Contenido de humedad: 8-10% (el exceso provoca ampollas; la deficiencia reduce la fuerza de unión).
Morfología de la fibra: Relación de aspecto >20 (evitar finos excesivos).
2. Aplicación del adhesivo
Uso de MDI: 4-6 % (frente a 8-12 % para adhesivos de urea-formaldehído).
Potenciadores bioadhesivos: por ejemplo, nanocelulosa (mejora la resistencia al agua).
3. Postprocesamiento
Acondicionamiento: 24-48 horas a 25°C/60% RH para liberar el estrés interno.
Sellado de bordes: Sellado inmediato después del corte para evitar la deformación por humedad.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com


