


MH-CHP
MINGHUNG
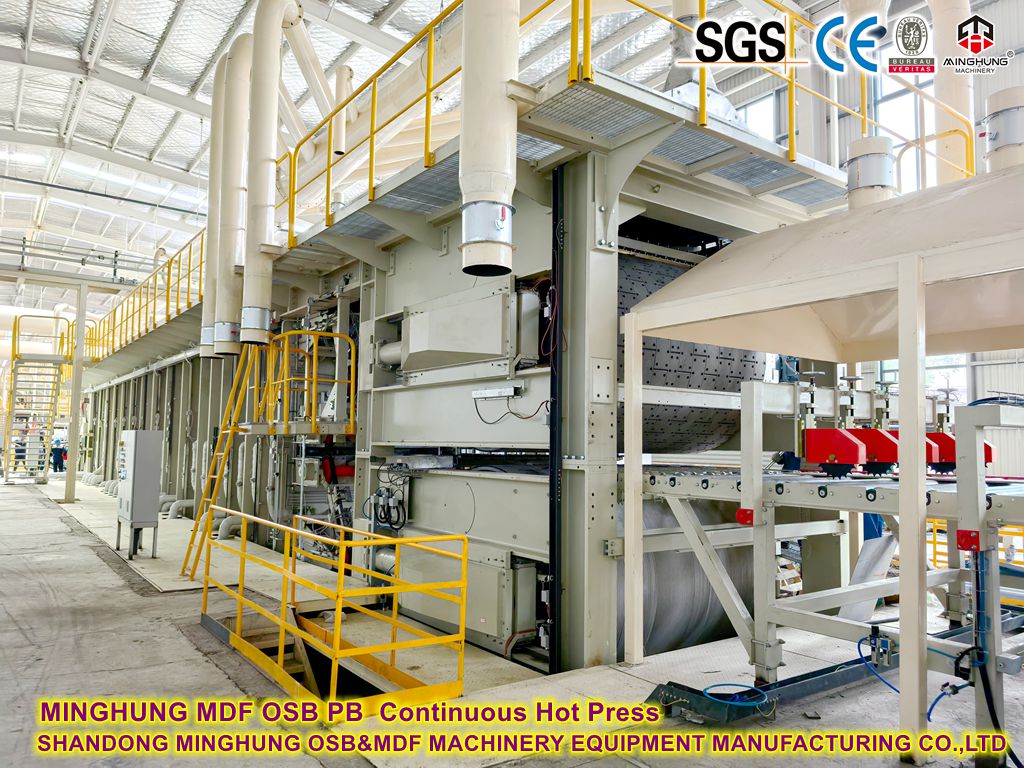
1. Presse plate continue vs presse multi-lumière du jour
Fonctionnalité |
Presse plate continue |
Presse multi-lumière du jour |
Principe de fonctionnement |
Les courroies en acier compriment continuellement le tapis à travers les zones chauffées |
Pressage par lots avec chargement/déchargement intermittent |
Vitesse de production |
60-120 m/min |
Temps de cycle : 8-12 min/couche |
Uniformité de l'épaisseur |
Déviation ≤ ± 0,1 mm ; densité constante |
Déviation ±0,3 mm ; densité de bord inférieure |
Consommation d'énergie |
30% d'économie d'énergie (récupération de chaleur + fonctionnement continu) |
Perte d'énergie élevée au démarrage et à l'arrêt |
Échelle appropriée |
≥200 000 m⊃3 ;/an |
50 000-150 000 m⊃3 ;/an |
2. Composants essentiels de la presse continue
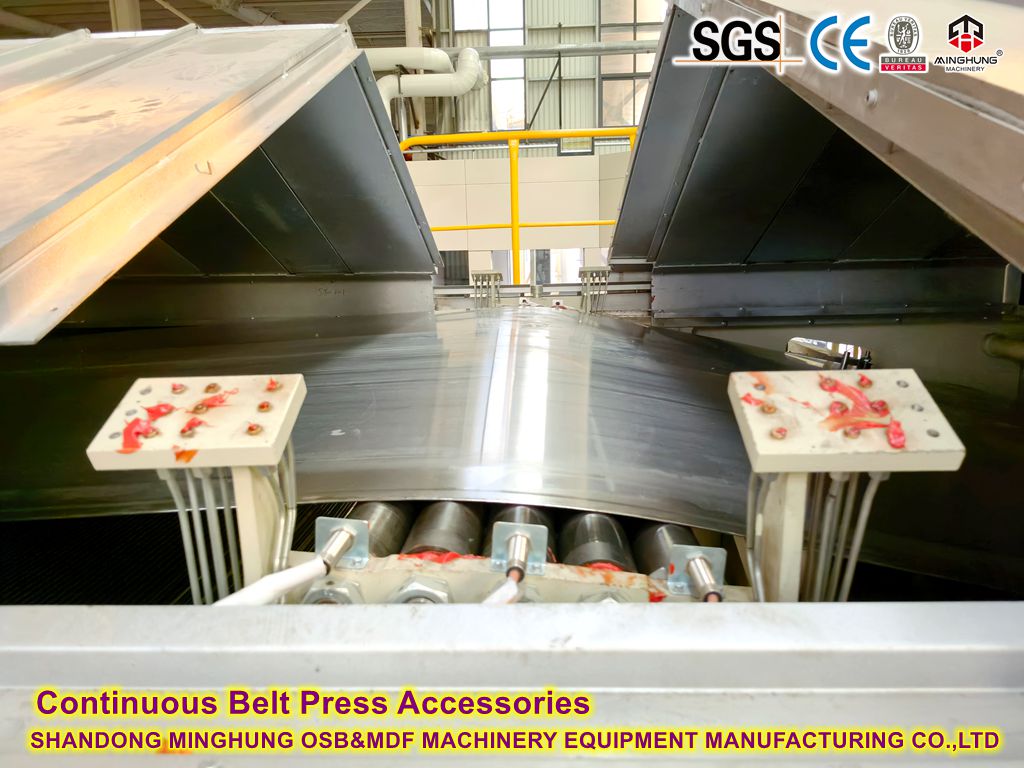
2.1 système de ceinture en acier
Courroies doubles : courroies en acier allié de 1,2 à 1,8 mm (résistantes à 300 °C), surface texturée au laser pour une adhérence aux fibres.
Tension : tension automatique hydraulique (15-25 kN/m) pour éviter tout désalignement.
Système de suivi : des capteurs infrarouges déclenchent une correction hydraulique si un écart > 2 mm.

2.2 modules de plaques chauffantes
Contrôle zoné : 30 à 60 zones indépendantes avec pression/température individuelle.
Profil de pression :
Zone haute pression (entrée) : 3,5-5,0 MPa (compression rapide).
Zone moyenne pression : 1,5-2,5 MPa (durcissement de l'adhésif).
Zone basse pression (sortie) : 0,5-1,0 MPa (soulagement du stress).
Gradient de température : 140-160°C (entrée) → 100-120°C (sortie).
2.3 Système de récupération de chaleur
Fluide thermique : Huile thermique (280°C max) ou vapeur (1,6-2,5 MPa).
Efficacité énergétique :
Récupération de chaleur d'échappement (pré-séchage des fibres).
Canaux d'écoulement en spirale (échange thermique 30 % plus élevé).
3. Paramètres clés du processus

Machines principales

machine à fabriquer des tapis

machine de prépressage

pressage à chaud continu pour MDF

machine à tailler et à couper les bords
Contrôles critiques :
1. Uniformité de formation : déviation de formation d'air <± 5 %.
2. Température :
Adhésif UF : 140-150°C | MDI : 110-130°C (empêche le pré-durcissement).
3. Appuyez sur Heure :
4 à 6 secondes/mm d'épaisseur (par exemple, une planche de 18 mm nécessite une longueur de presse d'environ 90 m).
4. Avantages techniques
Amélioration de la qualité :
Éliminer « l'effet de bord » (la densité des bords des presses traditionnelles est inférieure de 20 %) ;
Libération de formaldéhyde plus uniforme (le taux de conformité CARB P2 est de 100 %).
Optimisation des coûts :
Réduisez la quantité de ponçage (la marge de ponçage n'est que de 0,1 à 0,2 mm contre 0,5 mm pour les machines multicouches) ;
Économisez 60 % de main d’œuvre (contrôle entièrement automatisé).
Types d'adhésifs sans formaldéhyde
Type d'adhésif |
Composition primaire |
Caractéristiques |
Adhésif MDI |
Isocyanate polymère |
Zéro formaldéhyde, résistance supérieure à l’eau, force de liaison élevée ; coût plus élevé, nécessite un équipement spécialisé. |
Adhésif à base de protéines de soja |
Protéine végétale modifiée |
Matériau renouvelable d'origine biologique ; exige un contrôle précis du processus et nécessite une amélioration de la résistance à la moisissure. |
Adhésif à base de lignine |
Extrait des déchets de réduction en pâte |
Utilisation écologique des déchets ; nécessite une modification des performances. |
Adhésif PVA modifié |
Alcool polyvinylique + agent de réticulation |
Faible toxicité ; doit utiliser des agents de réticulation sans formaldéhyde (par exemple, l'acide citrique). |
1. Étapes de la certification CARB
Niveau standard |
Limite de formaldéhyde |
Produits applicables |
CARB P1 |
≤0,08 ppm |
Panneaux intérieurs généraux (mis en œuvre en 2009). |
CARB P2 |
≤0,05 ppm |
Produits strictement réglementés (mise à jour 2010). |
ULEF |
≤0,01 ppm |
Émissions ultra faibles (proches des niveaux de bois naturel). |
NAF |
Non détectable |
Sans formaldéhyde ajouté (certification la plus élevée). |
2. Exigences de certification
Traçabilité de la chaîne d'approvisionnement : surveillance complète depuis les fournisseurs d'adhésifs jusqu'aux fabricants de panneaux.
Tests trimestriels : vérification en laboratoire tiers (méthode à grande chambre ASTM E1333 ou D6007).
Dossiers de production : taux d'adhésif, paramètres de pressage, journaux de stockage.
1. Préparation des fibres
Teneur en humidité : 8 à 10 % (un excès provoque des cloques ; un manque réduit la force d'adhérence).
Morphologie des fibres : Rapport d'aspect >20 (éviter les fines excessives).
2. Application de l'adhésif
Utilisation de MDI : 4 à 6 % (contre 8 à 12 % pour les adhésifs urée-formaldéhyde).
Renforçateurs bioadhésifs : par exemple, nanocellulose (améliore la résistance à l'eau).
3. Post-traitement
Conditionnement : 24-48 heures à 25°C/60% HR pour libérer les contraintes internes.
Scellement des bords : Scellement immédiat après la découpe pour éviter la déformation par l’humidité.

WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
Courriel : osbmdfmachinery@gmail.com


