


МХ-ТЭЦ
МИНХУН
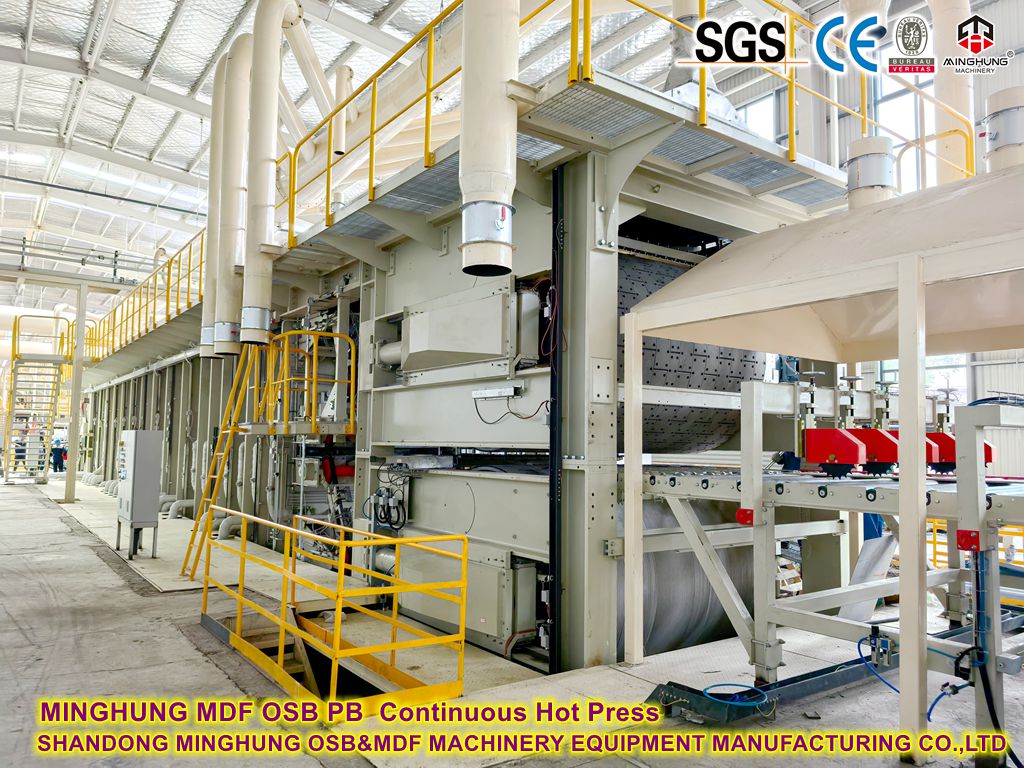
1. Плоский пресс непрерывного действия и пресс с многодневным освещением
Особенность |
Непрерывный плоский пресс |
Мультидневной пресс |
Принцип работы |
Стальные ленты непрерывно сжимают мат через нагретые зоны. |
Пакетное прессование с периодической загрузкой/разгрузкой |
Скорость производства |
60-120 м/мин |
Время цикла: 8-12 мин/слой |
Однородность толщины |
Отклонение ≤±0,1 мм; постоянная плотность |
Отклонение ±0,3 мм; более низкая плотность краев |
Энергопотребление |
Экономия энергии 30 % (утилизация тепла + непрерывная работа) |
Высокие потери энергии при старте и стопе |
Подходящий масштаб |
≥200 000 м³/год |
50 000-150 000 м³/год |
2. Основные компоненты непрерывного пресса
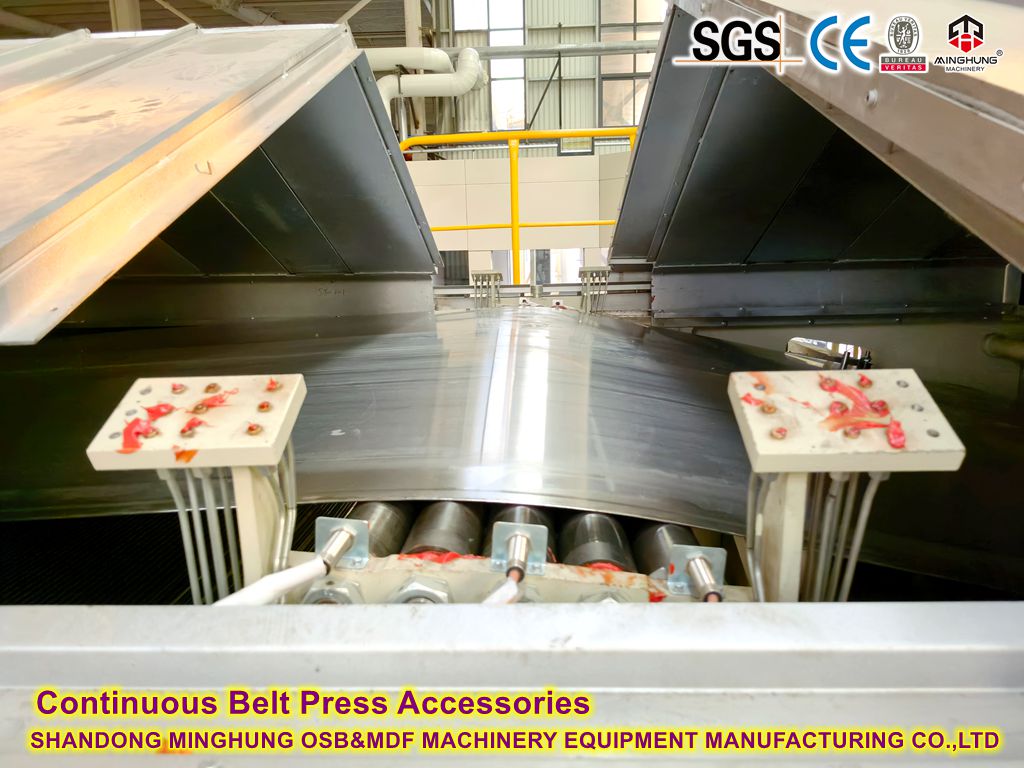
2.1 система стальных ремней
Двойные ремни: ремни из легированной стали толщиной 1,2–1,8 мм (устойчивы к 300°C), поверхность с лазерной текстурой для захвата волокон.
Натяжение: Гидравлическое автоматическое натяжение (15-25 кН/м) для предотвращения смещения.
Система слежения: инфракрасные датчики запускают гидравлическую коррекцию, если отклонение> 2 мм.

2.2 модуля нагревательной плиты
Зональное управление: 30-60 независимых зон с индивидуальным давлением/температурой.
Профиль давления:
Зона высокого давления (вход): 3,5-5,0 МПа (быстрое сжатие).
Зона среднего давления: 1,5-2,5 МПа (отверждение клея).
Зона низкого давления (выход): 0,5-1,0 МПа (снятие напряжений).
Градиент температуры: 140-160°С (вход) → 100-120°С (выход).
2.3 Система рекуперации тепла
Тепловая среда: термомасло (макс. 280°C) или пар (1,6–2,5 МПа).
Энергоэффективность:
Рекуперация тепла выхлопных газов (предварительная сушка волокон).
Спиральные каналы потока (теплообмен выше на 30%).
3. Ключевые параметры процесса

Основное оборудование

машина для изготовления ковриков

машина для предварительного прессования

непрерывное горячее прессование МДФ

машина для обрезки и резки кромок
Критические элементы управления:
1. Однородность формовки: отклонение формовки воздуха <±5%.
2. Температура:
УФ клей: 140-150°C | MDI: 110–130°C (предотвращает предварительное отверждение).
3. Нажмите Время:
4-6 секунд/мм толщины (например, для плиты толщиной 18 мм требуется длина пресса ≈90 м).
4. Технические преимущества
Улучшение качества:
Устранить «краевой эффект» (плотность кромок традиционных прессов на 20% ниже);
Более равномерное выделение формальдегида (степень соответствия CARB P2 составляет 100%).
Оптимизация затрат:
Уменьшите количество шлифовки (припуск на шлифовку всего 0,1-0,2мм против 0,5мм у многослойных машинок);
Экономия 60% труда (полностью автоматизированное управление).
Типы клеев, не содержащих формальдегида
Тип клея |
Первичный состав |
Характеристики |
МДИ клей |
Полимерный изоцианат |
Отсутствие формальдегида, превосходная водостойкость, высокая прочность сцепления; более высокая стоимость, требует специального оборудования. |
Соевый протеиновый клей |
Модифицированный растительный белок |
Возобновляемый материал на биологической основе; требует точного контроля процесса, требует повышения устойчивости к плесени. |
Лигниновый клей |
Извлечено из отходов целлюлозы |
Экологичная утилизация отходов; требует модификации производительности. |
Модифицированный клей ПВА |
Поливиниловый спирт + сшивающий агент |
Низкая токсичность; необходимо использовать сшивающие агенты, не содержащие формальдегида (например, лимонную кислоту). |
1. Этапы сертификации CARB
Стандартный уровень |
Предел формальдегида |
Применимые продукты |
КАРБЕР P1 |
≤0,08 частей на миллион |
Общие внутренние панели (реализован в 2009 г.). |
КАРБЕР P2 |
≤0,05 частей на миллион |
Строго регламентированная продукция (обновление 2010 г.). |
УЛЕФ |
≤0,01 частей на миллион |
Сверхнизкие выбросы (близкие к уровню натуральной древесины). |
НАФ |
Необнаружимый |
Без добавления формальдегида (высшая сертификация). |
2. Требования сертификации
Отслеживание цепочки поставок: полный контроль от поставщиков клея до производителей картона.
Ежеквартальное тестирование: проверка сторонней лабораторией (метод большой камеры ASTM E1333 или D6007).
Производственные записи: соотношение клея, параметры прессования, журналы хранения.
1. Подготовка волокна
Содержание влаги: 8-10% (избыток вызывает вздутие, недостаток снижает прочность сцепления).
Морфология волокна: Соотношение сторон >20 (избегайте чрезмерного штрафа).
2. Нанесение клея
Использование МДИ: 4-6% (против 8-12% для карбамидоформальдегидных клеев).
Усилители биоадгезии: например, наноцеллюлоза (улучшает водостойкость).
3. Постобработка
Кондиционирование: 24-48 часов при 25°C и относительной влажности 60% для снятия внутреннего напряжения.
Герметизация кромок: немедленная герметизация после резки для предотвращения деформации от влаги.

WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


