


МЗ-ЦЭЦ
МІНХУНГ
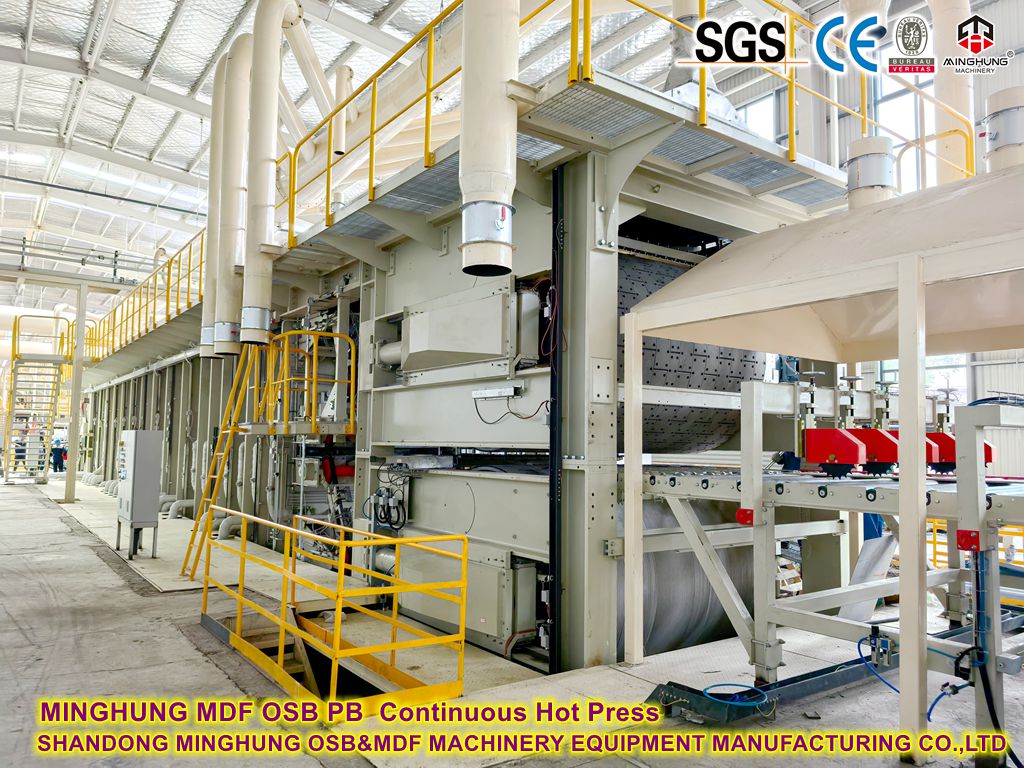
1. Бесперапынны плоскі жым супраць шматдзённага націску
Асаблівасць |
Бесперапынны плоскі жым |
Multi-Daylight Press |
Прынцып працы |
Сталёвыя рамяні пастаянна сціскаюць мат праз нагрэтыя зоны |
Пакетнае прэсаванне з перыядычнай загрузкай/разгрузкай |
Хуткасць вытворчасці |
60-120 м/мін |
Працягласць цыклу: 8-12 мін/пласт |
Аднастайнасць таўшчыні |
Адхіленне ≤±0,1 мм; паслядоўная шчыльнасць |
Адхіленне ±0,3 мм; ніжняя шчыльнасць краю |
Энергаспажыванне |
30% эканоміі энергіі (рэкуперацыя цяпла + бесперапынная праца) |
Высокія страты энергіі старт-стоп |
Прыдатны маштаб |
≥200 000 м³/год |
50 000-150 000 м³/год |
2. Асноўныя кампаненты бесперапыннага друку
2.1 сістэма сталёвых рамянёў
Двайныя рамяні: рамяні з легаванай сталі таўшчынёй 1,2-1,8 мм (устойлівасць да 300°C), паверхня з лазернай тэкстурай для захопу валакна.
Нацяжэнне: Гідраўлічнае аўтаматычнае нацяжэнне (15-25 кН/м) для прадухілення зрушэння.
Сістэма адсочвання: інфрачырвоныя датчыкі запускаюць гідраўлічную карэкцыю, калі адхіленне >2 мм.
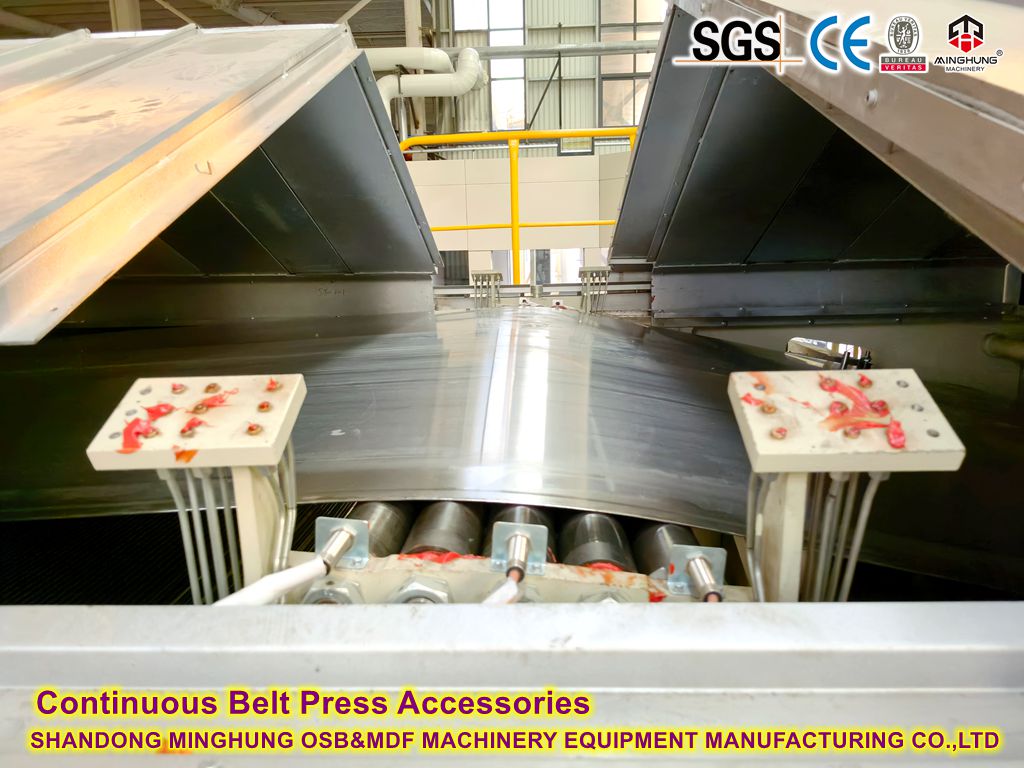

2.2 модуля награвальнай пліты
Занальны кантроль: 30-60 незалежных зон з індывідуальным ціскам/тэмпературай.
Профіль ціску:
Зона высокага ціску (уваход): 3,5-5,0 МПа (хуткае сціск).
Зона сярэдняга ціску: 1,5-2,5 МПа (зацвярдзенне клею).
Зона нізкага ціску (выхад): 0,5-1,0 МПа (зняцце напружання).
Градыент тэмпературы: 140-160°C (уваход) → 100-120°C (выхад).
2.3 Сістэма рэкуперацыі цяпла
Цеплавое асяроддзе: тэрмічны алей (280°C макс.) або пара (1,6-2,5 МПа).
Энергаэфектыўнасць:
Рэкуперацыя цяпла выхлапных газаў (папярэдне сушыць валакна).
Каналы спіральнага патоку (цеплаабмен вышэй на 30%).
3. Асноўныя параметры працэсу

Асноўныя машыны

машына для вырабу матаў

машына папярэдняга прэсавання

бесперапыннае гарачае прэсаванне для МДФ

станок для абразання і рэзкі краю
Крытычныя элементы кіравання:
1. Аднастайнасць фарміравання: адхіленне фарміравання паветра <±5%.
2. Тэмпература:
УФ-клей: 140-150°C | MDI: 110-130°C (прадухіляе папярэдняе отверждение).
3. Час націску:
4-6 секунд/мм таўшчыні (напрыклад, дошка 18 мм патрабуе даўжыні прэса ≈90 м).
4. Тэхнічныя перавагі
Паляпшэнне якасці:
Ліквідацыя 'эфекту краю' (шчыльнасць краю традыцыйных прэсаў на 20% ніжэй);
Больш раўнамернае вылучэнне фармальдэгіду (каэфіцыент адпаведнасці CARB P2 складае 100%).
Аптымізацыя выдаткаў:
Паменшыце колькасць шліфавання (прыпуск на шліфаванне складае ўсяго 0,1-0,2 мм супраць 0,5 мм для шматслойных машын);
Эканомія працы на 60% (цалкам аўтаматызаваны кантроль).
Тыпы клеяў без фармальдэгіду
Тып клею |
Першасны склад |
Характарыстыка |
Клей MDI |
Палімерны изоцианат |
Нулявы фармальдэгід, найвышэйшая вадаўстойлівасць, высокая трываласць склейвання; больш высокі кошт, патрабуе спецыяльнага абсталявання. |
Соевы бялковы клей |
Мадыфікаваны раслінны бялок |
Аднаўляльны матэрыял на біялагічнай аснове; патрабуе дакладнага кантролю працэсу, патрабуе павышэння ўстойлівасці да цвілі. |
Лігнінавы клей |
Здабываюць з адходаў вытворчасці цэлюлозы |
Экалагічная ўтылізацыя адходаў; патрабуе змены прадукцыйнасці. |
Мадыфікаваны клей ПВА |
Полівінілавы спірт + сшывальнік |
Малая таксічнасць; неабходна выкарыстоўваць сшывальнікі без фармальдэгіду (напрыклад, цытрынавую кіслату). |
1. Этапы сертыфікацыі CARB
Стандартны ўзровень |
Ліміт фармальдэгіду |
Прыдатныя прадукты |
CARB P1 |
≤0,08 праміле |
Агульныя ўнутраныя панэлі (уведзены ў эксплуатацыю ў 2009 г.). |
CARB P2 |
≤0,05 праміле |
Строга рэгламентаваныя прадукты (абнаўленне 2010 г.). |
УЛЕФ |
≤0,01 праміле |
Звышнізкія выкіды (каля ўзроўню натуральнай драўніны). |
НАФ |
Не выяўляецца |
Без дадання фармальдэгіду (самая высокая сертыфікацыя). |
2. Патрабаванні да сертыфікацыі
Адсочванне ланцужка паставак: поўны кантроль ад пастаўшчыкоў клею да вытворцаў пліт.
Штоквартальнае тэсціраванне: лабараторная праверка трэцяга боку (метад вялікай камеры ASTM E1333 або D6007).
Вытворчыя запісы: каэфіцыент адгезіі, параметры прэсавання, часопісы захоўвання.
1. Падрыхтоўка валакна
Вільготнасць: 8-10% (лішак выклікае адукацыю бурбалак; недахоп зніжае трываласць счаплення).
Марфалогія валакна: Суадносіны бакоў >20 (пазбягайце празмерных дробных дробаў).
2. Нанясенне клею
Выкарыстанне MDI: 4-6% (супраць 8-12% для карбаміда-фармальдэгідных клеяў).
Узмацняльнікі біяадгезіі: напрыклад, нанацэлюлоза (паляпшае воданепранікальнасць).
3. Пост-апрацоўка
Кандыцыянаванне: 24-48 гадзін пры 25°C/60% адноснай вільготнасці для зняцця ўнутранага стрэсу.
Ўшчыльненне краёў: неадкладнае ўшчыльненне пасля рэзкі для прадухілення дэфармацыі ад вільгаці.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Адрас электроннай пошты: osbmdfmachinery@gmail.com


