


МЗ-ТЕЦ
MINGHUNG
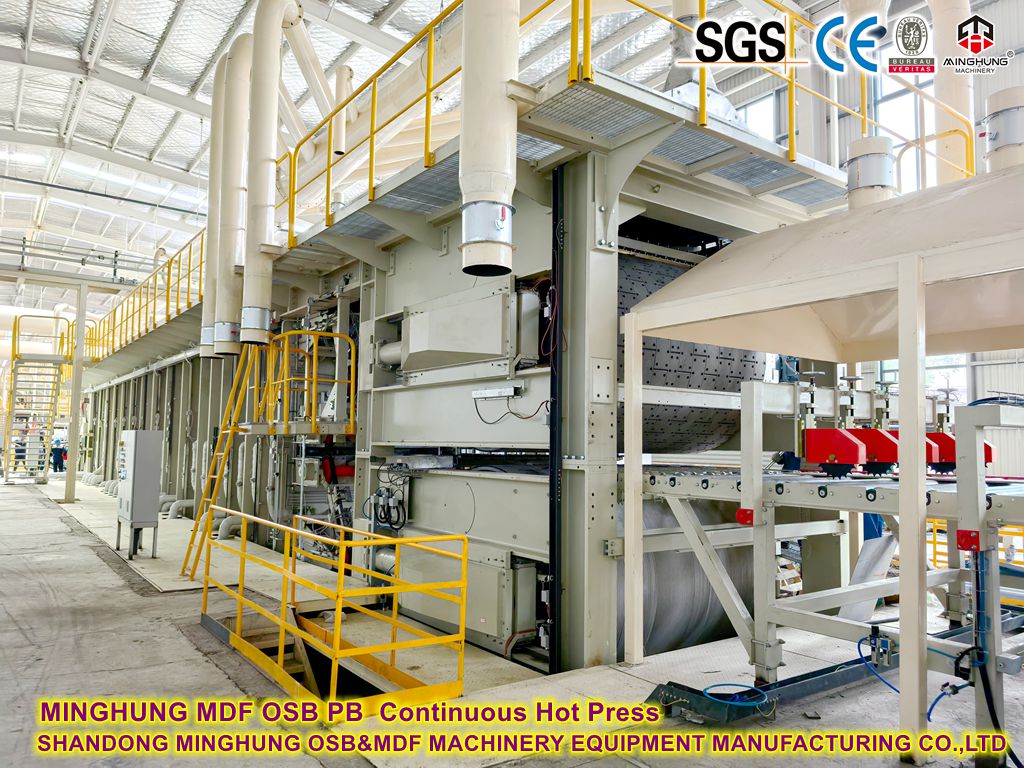
1. Безперервний плоский прес проти багатоденного преса
Особливість |
Безперервний плоский прес |
Multi-Daylight Press |
Принцип роботи |
Сталеві стрічки постійно стискають мат через нагріті зони |
Порційне пресування з періодичним завантаженням/розвантаженням |
Швидкість виробництва |
60-120 м/хв |
Час циклу: 8-12 хв/шар |
Рівномірність товщини |
Відхилення ≤±0,1 мм; стабільна щільність |
Відхилення ±0,3 мм; нижча щільність краю |
Енергоспоживання |
30% економія енергії (рекуперація тепла + безперервна робота) |
Високі втрати енергії при запуску та зупинці |
Відповідний масштаб |
≥200 000 м³/рік |
50 000-150 000 м³/рік |
2. Основні компоненти безперервного друку
2.1 система сталевого ременя
Подвійні ремені: ремені з легованої сталі товщиною 1,2-1,8 мм (стійкість до 300°C), поверхня з лазерною текстурою для захоплення волокна.
Натяг: Гідравлічний автоматичний натяг (15-25 кН/м) для запобігання зсуву.
Система відстеження: інфрачервоні датчики запускають гідравлічну корекцію, якщо відхилення перевищує 2 мм.
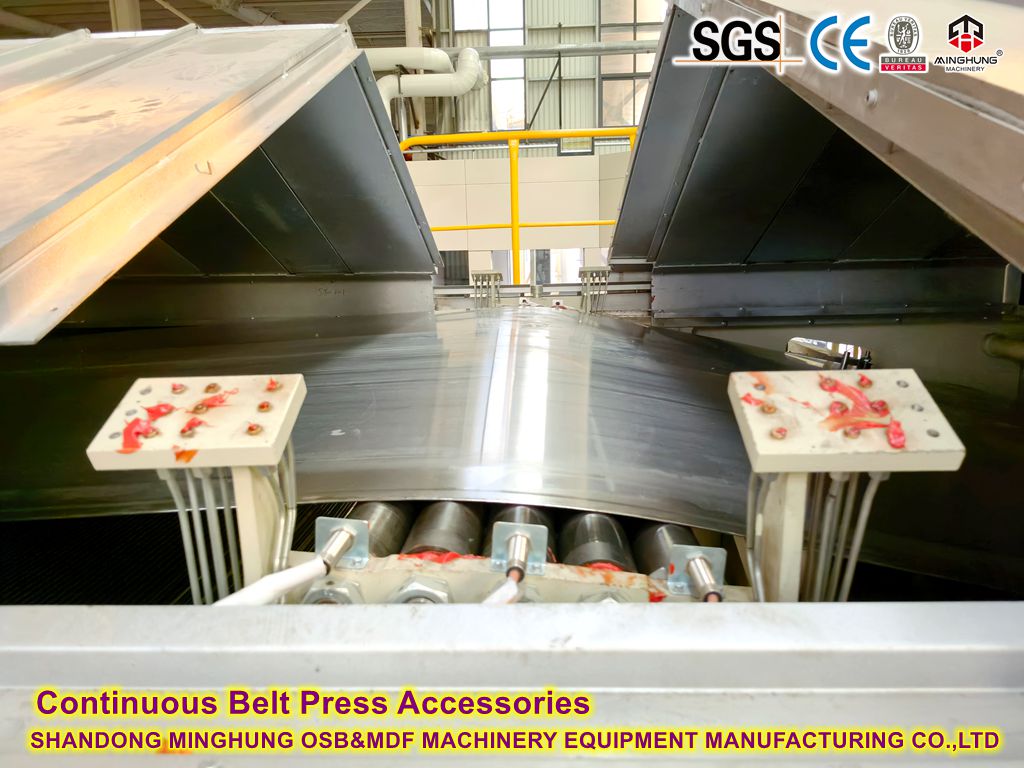

2.2 модулі нагрівальної плити
Зональний контроль: 30-60 незалежних зон з індивідуальним тиском/температурою.
Профіль тиску:
Зона високого тиску (вхід): 3,5-5,0 МПа (швидке стиснення).
Зона середнього тиску: 1,5-2,5 МПа (твердіння клею).
Зона низького тиску (вихід): 0,5-1,0 МПа (зняття напруги).
Температурний градієнт: 140-160°C (вхід) → 100-120°C (вихід).
2.3 Система рекуперації тепла
Термосередовище: Термоолія (макс. 280°C) або пара (1,6-2,5 МПа).
Енергоефективність:
Рекуперація тепла вихлопних газів (попередньо висушує волокна).
Спіральні канали (теплообмін вищий на 30%).
3. Ключові параметри процесу

Головна техніка

машина для виготовлення матів

машина попереднього пресування

безперервне гаряче пресування для МДФ

верстат для обрізки та різання кромок
Критичні засоби контролю:
1. Однорідність формування: відхилення формування повітря <±5%.
2. Температура:
УФ клей: 140-150°C | MDI: 110-130°C (запобігає попередньому затвердінню).
3. Час натискання:
4-6 секунд/мм товщини (наприклад, для плити 18 мм потрібна довжина преса ≈90 м).
4. Технічні переваги
Покращення якості:
Усунення 'ефекту краю' (щільність краю традиційних пресів на 20% нижча);
Більш рівномірне виділення формальдегіду (рівень відповідності CARB P2 становить 100%).
Оптимізація витрат:
Зменшіть кількість шліфування (припуск на шліфування становить лише 0,1-0,2 мм проти 0,5 мм для багатошарових машин);
Економія 60% праці (повністю автоматизований контроль).
Типи клею без формальдегіду
Тип клею |
Первинний склад |
характеристики |
Клей MDI |
Полімерний ізоціанат |
Відсутність формальдегіду, чудова водостійкість, висока міцність склеювання; висока вартість, вимагає спеціального обладнання. |
Соєвий протеїновий клей |
Модифікований рослинний білок |
Відновлюваний матеріал на біологічній основі; вимагає точного контролю процесу, вимагає підвищення стійкості до цвілі. |
Лігніновий клей |
Добувають із відходів виробництва целюлози |
Екологічно чиста утилізація відходів; вимагає модифікації продуктивності. |
Модифікований клей ПВА |
Полівініловий спирт + зшивальник |
Низька токсичність; необхідно використовувати безформальдегідні зшивачі (наприклад, лимонну кислоту). |
1. Етапи сертифікації CARB
Стандартний рівень |
Ліміт формальдегіду |
Застосовувані продукти |
CARB P1 |
≤0,08 ppm |
Загальні внутрішні панелі (впроваджено 2009). |
CARB P2 |
≤0,05 ppm |
Суворо регламентовані продукти (оновлення 2010 року). |
ULEF |
≤0,01 ppm |
Наднизький рівень викидів (близько рівня натуральної деревини). |
NAF |
Не виявляється |
Без додавання формальдегіду (найвища сертифікація). |
2. Вимоги до сертифікації
Відстеження ланцюга поставок: повний нагляд від постачальників клею до виробників плит.
Щоквартальне тестування: Перевірка сторонньої лабораторії (метод великої камери ASTM E1333 або D6007).
Виробничі записи: адгезивні коефіцієнти, параметри пресування, журнали зберігання.
1. Підготовка клітковини
Вологість: 8-10% (надлишок викликає утворення пухирів, недолік знижує міцність зчеплення).
Морфологія волокна: співвідношення сторін >20 (уникайте надмірних дрібних тонких частин).
2. Нанесення клею
Використання MDI: 4-6% (проти 8-12% для карбамідоформальдегідних клеїв).
Підсилювачі біоадгезії: наприклад, наноцелюлоза (покращує водостійкість).
3. Постобробка
Кондиціонування: 24-48 годин при 25°C/60% RH для зняття внутрішнього стресу.
Ущільнення країв: Негайне ущільнення після різання для запобігання деформації вологи.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна адреса: osbmdfmachinery@gmail.com


