


МЗ-ЦЭЦ
МІНХУНГ

1. Этап апрацоўкі сыравіны
Сыравіна: звычайна бярвёны невялікага дыяметра, галіны, рэшткі дрэваапрацоўкі (габлюшка, пілавінне) або перапрацаваная драўніна. Стабільныя пастаўкі вельмі важныя.
Абсталяванне:
Драбнілка: здрабняе драўняную сыравіну да патрабаваных спецыфікацый. Прадукцыйнасць павінна адпавядаць наступным стадыям (прыблізна 25 тон сухой драўніны ў гадзіну, што патрабуе большага аб'ёму сыравіны з улікам вільготнасці). Рэкамендуюцца вялікія барабанныя або дыскавыя здрабняльнікі.
Сістэма адсеву і мыцця габлюшкі: выдаляе буйную габлюшку, дробку, пясок, метал і іншыя прымешкі.
Бункер для захоўвання чыпаў : забяспечвае буферызаванае захоўванне для забеспячэння бесперапыннай падачы.

2. Стадыя падрыхтоўкі валакна (асноўная стадыя)
Абсталяванне:
Рафінер (дэфібратар): асноўнае абсталяванне. Падзяляе драўняную габлюшку на асобныя валакна пад дзеяннем пары з высокай тэмпературай і высокім ціскам. Патрабуюцца мадэлі адпаведнага памеру. Для 150 м⊃3;/дзень 12-міліметровай пліты патрэбны адзін ці два паралельныя буйнамаштабныя ачышчальнікі (напрыклад, прадукцыйнасць каля 8-12 тон касцявога валакна/гадзіну, у залежнасці ад эфектыўнасці абсталявання і гадзін працы).

Сістэма змешвання смалы:
Смала (пераважна UF): сістэма дакладнага вымярэння і захоўвання.
Блендер: раўнамерна наносіць на валакна смалу, ацвярджальнік і воданепрымальны сродак (парафінавая эмульсія). Звычайна выкарыстоўвае высакахуткасныя лопастныя блендеры.

Сістэма сушкі валокнаў:
Сушылка з флэш-трубкай: хутка сушыць мокрыя валакна, пакрытыя смолай, з дапамогай гарачага паветра (ад Energy Center). Сушыльная магутнасць з'яўляецца найважнейшым вузкім месцам; ён павінен быць дастаткова вялікім і эфектыўным. Неабходнасць апрацоўкі ~8-12 тон мокрага валакна/гадзіну (вільготнасць зніжана з ~50% да ~8-12%).
Цыклонныя сепаратары / сістэма аднаўлення валокнаў: аддзяляе высушаныя валакна ад патоку паветра.
Сістэма абароны ад пажару і выбуху: Сістэма сушкі з'яўляецца зонай высокай рызыкі, якая патрабуе комплекснага выяўлення іскры, падаўлення патопу і вентыляцыі выбуху.

3. Стадыя фармавання і папярэдняга прэсавання
Абсталяванне:
Фармовачная машына: утварае мат з суцэльнага валакна шляхам раўнамернага размеркавання высушаных валокнаў. Для дошкі таўшчынёй 12 мм вельмі важна роўнае фарміраванне мата. Звычайна выкарыстоўваецца механічнае, пнеўматычнае (паветранае) або камбінаванае фармаванне. Шырыня фармоўкі павінна адпавядаць прэсу.

Папярэдняя падрыхтоўка да друку: ушчыльняе друзлае валакно для палягчэння перадачы ў прэс і выдаляе частку паветра. Звычайна гэта бесперапынны істужачны допресс.

4. Стадыя гарачага прэсавання (асноўная стадыя)
Абсталяванне:
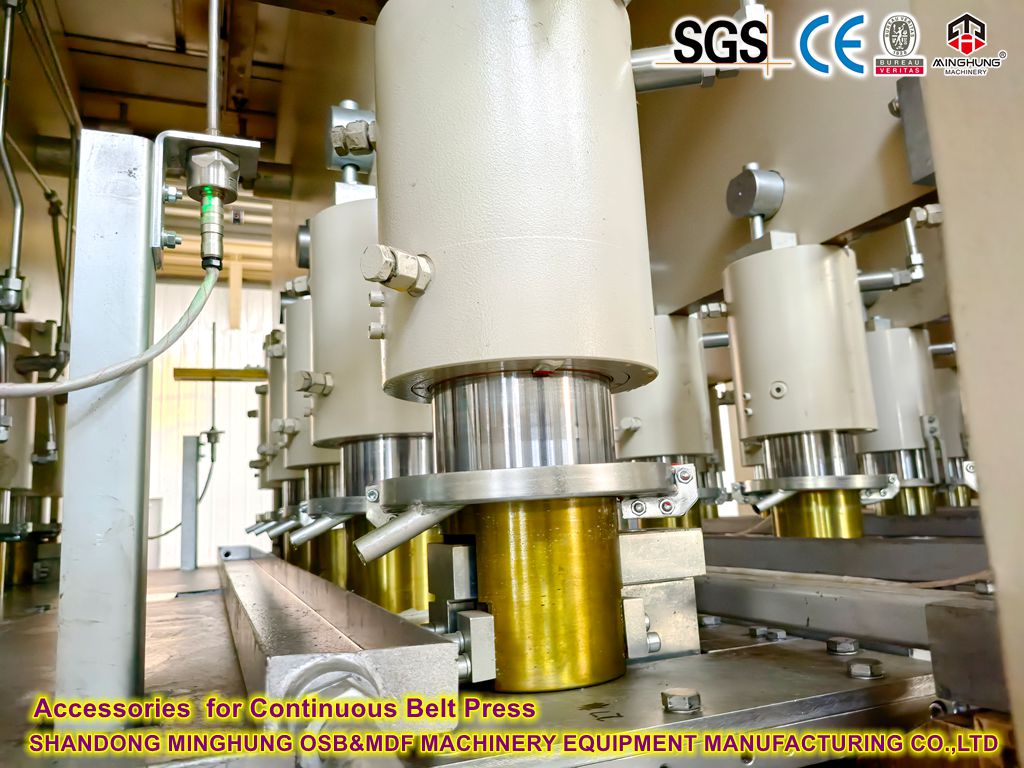
Гарачая прэса: гэта асноўны і найбуйнейшы інвестыцыйны пункт лінейкі. Для 150 м⊃3;/дзень дошкі таўшчынёй 12 мм бесперапынны прэс з'яўляецца найбольш эфектыўным і звычайным выбарам.
Тып: бесперапынная плоская прэса (напрыклад, CPS, ContiPress).
Шырыня: звычайна патрабуецца шырыня 2,5 метра (8 футаў) або больш (напрыклад, 2,7 м/9 футаў). Больш шырокія прэсы дазваляюць павялічыць прапускную здольнасць.
Даўжыня / адтуліна: патрабуецца дастатковая даўжыня/колькасць адтулін для забеспячэння належнага зацвярдзення 12-мм дошкі пры зададзенай тэмпературы і ціску (час отвержденія звычайна складае 20-40 сек/мм, што азначае ~4-8 хвілін для 12-мм дошкі).
Сістэма ацяплення: высокатэмпературнае ацяпленне тэрмальным маслам або парай.
Кантроль ціску: дакладны кантроль профіляў ціску падчас розных фаз прэсавання.

5. Стадыя астуджэння і аздаблення
Абсталяванне:
Выгрузная транспарціроўка і астуджальная зорка: дошкі выходзяць з прэса гарачымі і патрабуюць павольнага астуджэння да тэмпературы навакольнага асяроддзя (ніжэй ~40-50°C) на зоркападобным ахаладжальніку або ролікавай лініі астуджэння, каб прадухіліць дэфармацыю.
Укладчык: складвае астуджаныя неадшліфаваныя дошкі ('зялёныя дошкі') для кандыцыянавання (выраўноўвання напружання).
Трымеры / папярочныя і разрэзныя пілы: абразае вялікія панэлі да стандартных памераў (напрыклад, 1220x2440 мм, 1830x3660 мм) і абразае краю. Патрабуе высокадакладнага, высокапрадукцыйнага распілоўвання.
Лінія шліфавання: шліфаванне мае вырашальнае значэнне для МДФ таўшчынёй 12 мм. Патрабуецца шліфавальная машына з шырокай стужкай (звычайна з 4, 6 і больш галоўкамі) для дасягнення дакладнага допуску па таўшчыні (напрыклад, ±0,15 мм) і аздаблення паверхні. Выдаленне шліфоўкі складае прыбл. 0,5-1,0 мм.
Станцыя класіфікацыі і інспекцыі: ручная або аўтаматызаваная праверка якасці паверхні, таўшчыні, шчыльнасці і г.д. для класіфікацыі.
Камплектацыя/упаковачная машына: звязвае/пакуе гатовыя дошкі.
стэлаж для сушылкі
папярочная піла
шліфавальная машынка
6. Дапаможныя сістэмы
Энергетычны цэнтр: забяспечвае цяпло для вытворчасці (пара рафінатара, паветра сушылкі, алей/пар для прэса). Асноўным палівам з'яўляюцца драўняныя адходы (кара, пыл ад шліфавальнай машыны, лом) праз катлы на біямасе, а таксама катлы на газе/мазуце. Маштаб павінен адпавядаць цеплавой патрэбе ўсёй лініі.

Сістэма збору пылу: вялікая цэнтральная сістэма збору пылу (у асноўным рукавныя фільтры), якая ахоплівае ўсе кропкі пылеобразования (драбненне, прасейванне, шліфоўка, фармаванне) у адпаведнасці з экалагічнымі стандартамі.
Сістэма сціснутага паветра: забяспечвае паветра для прыбораў і кіравання.
Сістэма электрычнага кіравання: агульназаводская аўтаматызацыя PLC/DCS для цэнтралізаванага кантролю і кіравання працэсам.

Гідраўлічная сістэма: забяспечвае энергію для прэсы, падрыхтоўкі да друку і г.д.
Сістэма ачысткі вады: ачышчае тэхналагічныя сцёкавыя вады (калі яны ўтвараюцца, напрыклад, пры перапрацоўцы).
Сістэма зніжэння ЛОС: ачышчае арганічныя выкіды ад сушкі, прэсавання і г.д. (усё больш жорсткія экалагічныя патрабаванні).
Сутачная прадукцыйнасць: 150 м⊃3;
Гадзіны працы: на аснове 24-гадзіннай працы (з улікам тэхнічнага абслугоўвання/змен, эфектыўны час вытворчасці ~22 гадзіны).
Прадукцыйнасць за гадзіну: 150 м⊃3; / 22 гадзіны ≈ 6,82 м⊃3;/гадзіну
Шчыльнасць дошкі: меркаваная стандартная шчыльнасць ~750 кг/м⊃3;
Пагадзінная патрэба валакна ў касцяной форме: 6,82 м⊃3;/г 750 кг/м⊃3; ≈ 5115 кг/г (прыблізна 5,1 т/гадз). З улікам вытворчых страт, прыпуску на шліфаванне і г.д., праектная магутнасць сістэмы рафінера павінна складаць 6-7 тон сухога валакна ў гадзіну або вышэй.
Прадукцыйнасць сушкі: пры вільготнасці мокрага валакна ~50%, колькасць мокрага валакна: 5 115 кг/гадз / (1 - 0,5) = 10 230 кг/гадз (прыблізна 10,2 тоны/гадзіну). Сушылка павінна апрацоўваць гэтую хуткасць патоку, каб нацэліць вільготнасць.
Прадукцыйнасць прэса: пры шырыні 2,5 м і таўшчыні дошкі 12 мм мэтавая хуткасць лініі: 6,82 м⊃3;/г / (2,5 м 0,012 м) ≈ 227 метраў/гадзіну. Бесперапынны прэс павінен дасягаць або перавышаць гэтую хуткасць, забяспечваючы належнае отвержденія.

Поўная вытворчая лінія МДФ сярэдняга памеру патрабуе вялікіх інвестыцый. Для 12-міліметровай лініі дошкі з сутачнай прадукцыйнасцю 150 м⊃3; асноўнае абсталяванне (гарачае шліфаванне, кладка, бесперапынны прэс, шліфавальная лінія) складае прыкладна 60-70% ад агульнага аб'ёму інвестыцый, у той час як дапаможнае абсталяванне і сістэмы складаюць каля 30-40%.
Мы можам распрацаваць адпаведнае механічнае абсталяванне ў адпаведнасці з вашымі рознымі патрэбамі, такімі як розная сыравіна, розныя вытворчыя магутнасці і розная таўшчыня панэляў. Разабраўшыся ў вашай сітуацыі, наша каманда можа распрацаваць для вас прыдатную прапанову.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


