


МХ-ТЭЦ
МИНХУН

1. Этап обработки сырья.
Сырье: обычно бревна небольшого диаметра, ветки, остатки деревообработки (стружка, опилки) или переработанная древесина. Стабильные поставки необходимы.
Оборудование:
Измельчитель: измельчает древесное сырье до требуемых характеристик. Производительность должна соответствовать последующим этапам (около 25 тонн сухой древесины в час, что требует большего объема сырья с учетом содержания влаги). Рекомендуется использовать большие барабанные или дисковые измельчители.
Система сортировки и промывки стружки: удаляет негабаритную стружку, мелкие частицы, песок, металл и другие примеси.
Силос для хранения щепы : Обеспечивает буферное хранилище для обеспечения непрерывной подачи.

2. Этап подготовки волокна (основной этап)
Оборудование:
Рафинер (дефибратор): основное оборудование. Разделяет древесную щепу на отдельные волокна под воздействием пара высокой температуры и высокого давления. Требуются модели подходящего размера. Для производства 150 м⊃3;/день плиты толщиной 12 мм необходимы один или два параллельных крупномасштабных рафинера (например, производительностью около 8-12 тонн сухого волокна в час, в зависимости от эффективности оборудования и часов работы).

Система смешивания смол:
Смола (в основном УФ): прецизионная система дозирования и хранения.
Блендер: равномерно наносит на волокна смолу, отвердитель и водоотталкивающую пропитку (парафиновую эмульсию). Обычно используются высокоскоростные лопастные блендеры.

Система сушки волокна:
Сушилка с импульсной трубкой: быстро сушит влажные волокна, пропитанные смолой, с помощью горячего воздуха (от Energy Center). Производительность сушки является критическим узким местом; он должен быть достаточно большим и эффективным. Необходимо перерабатывать ~8-12 тонн влажного волокна в час (влажность снижена с ~50% до ~8-12%).
Циклонные сепараторы/система восстановления волокон: отделяет высушенные волокна от воздушного потока.
Система противопожарной и взрывозащиты. Система сушки представляет собой зону повышенного риска, требующую комплексного обнаружения искр, подавления затопления и вентиляции при взрыве.

3. Этап формования и предварительного прессования
Оборудование:
Формовочная машина: Формирует мат из непрерывных волокон путем равномерного распределения высушенных волокон. Для доски толщиной 12 мм решающее значение имеет равномерное формирование мата. Обычно используется механическая, пневматическая (воздушная) или комбинированная формовка. Ширина формования должна соответствовать прессу.

Предварительная печать: уплотняет мат из рыхлых волокон для облегчения передачи в пресс и удаляет немного воздуха. Обычно предварительный пресс с непрерывной лентой.

4. Этап горячего прессования (основной этап)
Оборудование:
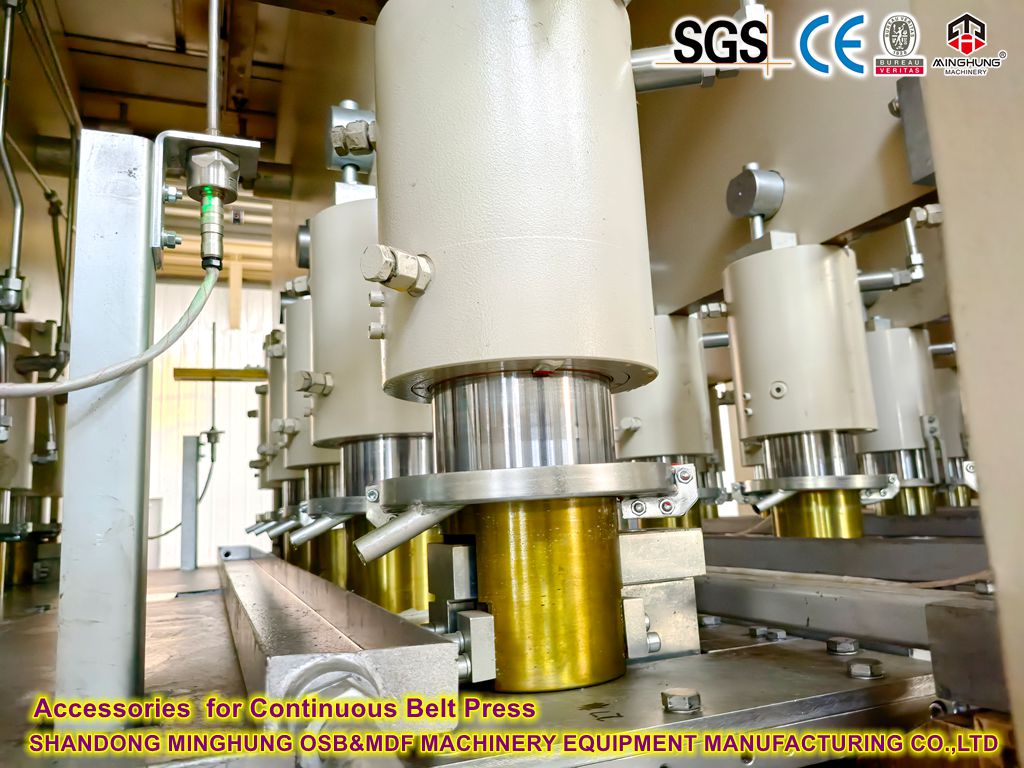
Hot Press: это основная и крупнейшая инвестиционная точка линии. Для производства плит толщиной 12 мм производительностью 150 м⊃3;/день наиболее эффективным и распространенным выбором является пресс непрерывного действия.
Тип: Плоский пресс непрерывного действия (например, CPS, ContiPress).
Ширина: обычно требуется ширина 2,5 метра (8 футов) или больше (например, 2,7 м/9 футов). Более широкие прессы обеспечивают более высокую производительность.
Длина/отверстие: требуется достаточная длина/количество отверстий, чтобы обеспечить правильное отверждение плиты толщиной 12 мм при заданной температуре и давлении (время отверждения обычно составляет 20–40 с/мм, что означает ~4–8 минут для плиты толщиной 12 мм).
Система отопления: высокотемпературное термомасляное или паровое отопление.
Контроль давления: точный контроль профилей давления на различных этапах прессования.

5. Этап охлаждения и отделки
Оборудование:
Разгрузочная транспортировка и звездообразное охлаждение: плиты выходят из пресса горячими и требуют медленного охлаждения до температуры, близкой к температуре окружающей среды (ниже ~40-50°C) на звездообразном охладителе или линии роликового охлаждения, чтобы предотвратить коробление.
Укладчик: укладывает охлажденные неотшлифованные доски («зеленые доски») для кондиционирования (выравнивания напряжений).
Триммер/торцовочные и продольные пилы: обрезает большие панели до стандартных размеров (например, 1220x2440 мм, 1830x3660 мм) и выравнивает края. Требует высокоточной и высокопроизводительной распиловки.
Шлифовальная линия: шлифовка имеет решающее значение для МДФ толщиной 12 мм. Требуется широколенточная шлифовальная машина (обычно с 4, 6 или более головками) для достижения точного допуска по толщине (например, ±0,15 мм) и качества поверхности. Удаление шлифовки составляет ок. 0,5-1,0 мм.
Станция сортировки и контроля: Ручной или автоматический контроль качества поверхности, толщины, плотности и т. д. для сортировки.
Машина для связки/упаковки: Связывает/упаковывает готовые доски.
сушилка
поперечная пила
шлифовальная машина
6. Вспомогательные системы
Энергетический центр: обеспечивает тепло для производства (пар нефтеперерабатывающего завода, осушительный воздух, прессовое масло/пар). В основном работает на древесных отходах (кора, шлифовальная пыль, лом) через котлы на биомассе, а также на газовых/масляных котлах. Масштаб должен соответствовать тепловым потребностям всей линии.

Система пылеулавливания: Большая центральная система пылеулавливания (в основном рукавные фильтры), охватывающая все точки образования пыли (измельчение, просеивание, шлифование, формование) в соответствии с экологическими стандартами.
Система сжатого воздуха: подает приборный и управляющий воздух.
Электрическая система управления: автоматизация ПЛК/РСУ в масштабе всего предприятия для централизованного мониторинга и управления процессами.

Гидравлическая система: обеспечивает питание пресса, допечатной подготовки и т. д.
Система очистки воды: очищает технологические сточные воды (если они образуются, например, при нефтепереработке).
Система снижения выбросов ЛОС: удаляет органические выбросы в результате сушки, прессования и т. д. (все более строгие экологические требования).
Суточная производительность: 150 м⊃3;
Часы работы: Из расчета круглосуточной работы (с учетом технического обслуживания/смены, эффективное время производства ~22 часа).
Часовая производительность: 150 м⊃3; / 22 часа ≈ 6,82 м⊃3;/час
Плотность плиты: Предполагаемая стандартная плотность ~750 кг/м⊃3;
Почасовая потребность в костно-сухом волокне: 6,82 м⊃3;/ч 750 кг/м⊃3; ≈ 5115 кг/ч (ок. 5,1 т/час). С учетом производственных потерь, припусков на шлифовку и т. д. проектная производительность рафинера должна составлять 6-7 тонн сухого волокна в час или выше.
Производительность сушки: При условии влажности влажного волокна ~50%, количество влажного волокна: 5115 кг/ч / (1 - 0,5) = 10230 кг/ч (около 10,2 тонны/час). Сушилка должна работать с такой скоростью потока, чтобы обеспечить необходимую влажность.
Производительность пресса: при ширине 2,5 м и толщине доски 12 мм целевая скорость линии: 6,82 м⊃3;/ч / (2,5 м 0,012 м) ≈ 227 метров/час. Пресс непрерывного действия должен достигать или превышать эту скорость, обеспечивая при этом надлежащее отверждение.

Полная линия по производству МДФ среднего размера требует больших инвестиций. На линии по производству картона толщиной 12 мм с суточной производительностью 150 м3 на основное оборудование (горячее шлифование, укладку, пресс непрерывного действия, шлифовальную линию) приходится примерно 60-70% от общего объема инвестиций, а на вспомогательное оборудование и системы - около 30-40%.
Мы можем спроектировать подходящее механическое оборудование в соответствии с вашими потребностями, такими как различное сырье, различная производственная мощность и различная толщина панелей. После понимания вашей ситуации, наша команда может разработать для вас подходящее предложение.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


