


МЗ-ТЕЦ
MINGHUNG

1. Етап обробки сировини
Сировина: як правило, колоди малого діаметру, гілки, відходи обробки деревини (стружка, тирса) або перероблена деревина. Важливо стабільне постачання.
Обладнання:
Подрібнювач: подрібнює деревну сировину до необхідних специфікацій. Потужність має відповідати наступним етапам (приблизно ~25 тонн сухої деревини на годину, що потребує більшого об’єму сировини з урахуванням вмісту вологи). Рекомендуються великі барабанні або дискові подрібнювачі.
Система відсіву та промивання стружки: видаляє велику стружку, дрібну фракцію, пісок, метал та інші забруднення.
Бункер для зберігання чіпсів : забезпечує буферне зберігання для забезпечення безперервного живлення.

2. Етап підготовки волокна (основний етап)
Обладнання:
Рафінер (дефібратор): Основне обладнання. Розділяє деревну стружку на окремі волокна під дією високотемпературної пари під високим тиском. Потрібні моделі відповідного розміру. Для 150 м⊃3;/день плити товщиною 12 мм потрібна одна або дві паралельні великомасштабні рафінери (наприклад, потужність близько 8-12 тонн сухого волокна на годину, залежно від ефективності обладнання та годин роботи).

Система змішування смоли:
Смола (головним чином UF): система точного вимірювання та зберігання.
Змішувач: рівномірно наносить смолу, затверджувач і водовідштовхувач (парафінову емульсію) на волокна. Зазвичай використовують високошвидкісні лопатеві блендери.

Система сушіння волокон:
Флеш-трубна сушарка: швидко сушить смолені вологі волокна за допомогою гарячого повітря (від Energy Center). Потужність сушіння є критичним вузьким місцем; він повинен бути достатньо великим і ефективним. Потрібна обробка ~8-12 тонн вологого волокна на годину (вологість зменшена з ~50% до ~8-12%).
Циклонні сепаратори/система відновлення волокон: відокремлює висушені волокна від повітряного потоку.
Система захисту від пожежі та вибуху: система сушіння є зоною високого ризику, яка потребує комплексного виявлення іскри, придушення затоплення та видалення вибуху.

3. Етап формування та попереднього пресування
Обладнання:
Формувальна машина: формує суцільний волокнистий мат шляхом рівномірного розподілу висушених волокон. Для плити товщиною 12 мм постійне формування мату має вирішальне значення. Зазвичай використовується механічне, пневматичне (повітряне) або комбіноване формування. Ширина формування повинна відповідати пресу.

Попередній друк: ущільнює пухкий волокнистий мат для легшого перенесення в прес і видаляє трохи повітря. Зазвичай безперервна стрічкова попередня преса.

4. Етап гарячого пресування (основний етап)
Обладнання:
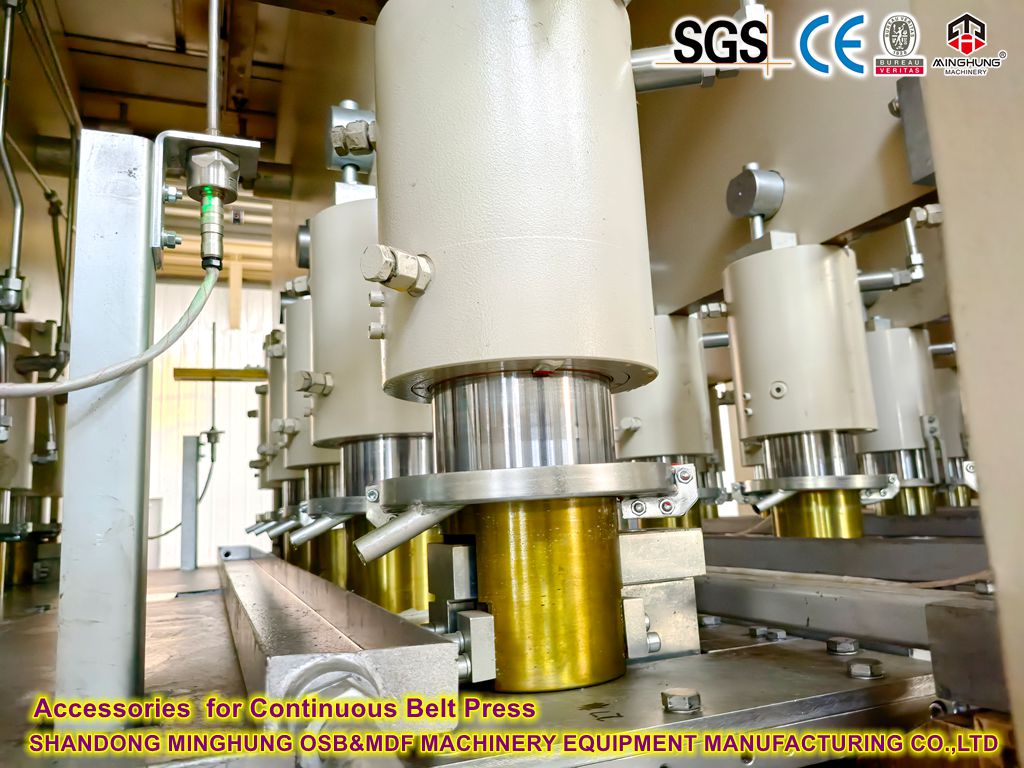
Гаряча преса: це основна і найбільша інвестиційна точка лінії. Для 150 м⊃3;/день 12-мм плити безперервний прес є найефективнішим і основним вибором.
Тип: безперервний плоский прес (наприклад, CPS, ContiPress).
Ширина: зазвичай потрібна ширина 2,5 метра (8 футів) або більше (наприклад, 2,7 м/9 футів). Ширші преси забезпечують більшу продуктивність.
Довжина/отвор: потрібна достатня довжина/кількість отворів, щоб забезпечити належне затвердіння 12-міліметрової плити за встановленої температури та тиску (час затвердіння зазвичай становить 20-40 секунд/мм, тобто ~4-8 хвилин для 12-міліметрової плити).
Система опалення: високотемпературне термальне масло або парове опалення.
Контроль тиску: Точний контроль профілів тиску під час різних фаз пресування.

5. Етап охолодження та обробки
Обладнання:
Розвантажувальна конвеєрна та охолоджувальна зірка: плити виходять із преса гарячими та вимагають повільного охолодження до температури, близької до температури навколишнього середовища (нижче ~40-50°C) на зіркоподібному охолоджувачі або лінії охолодження роликів, щоб запобігти викривленню.
Укладальник: укладає охолоджені невідшліфовані дошки ('зелені дошки') для кондиціонування (вирівнювання напруги).
Тримери/поперечні та розрізні пилки: обрізає великі панелі до стандартних розмірів (наприклад, 1220x2440 мм, 1830x3660 мм) і скошує краї. Вимагає високої точності, високої ефективності пиляння.
Лінія шліфування: шліфування має вирішальне значення для МДФ товщиною 12 мм. Потрібна шліфувальна машина з широкою стрічкою (зазвичай із 4 головками, 6 головками або більше) для досягнення точного допуску на товщину (наприклад, ±0,15 мм) і обробки поверхні. Зняття шліфування становить прибл. 0,5-1,0 мм.
Станція сортування та перевірки: ручна або автоматизована перевірка якості поверхні, товщини, щільності тощо для сортування.
Пакувальна/пакувальна машина: збирає/пакує готові дошки.
сушарка
поперечна пила
шліфувальна машина
6. Допоміжні системи
Енергетичний центр: забезпечує тепло для виробництва (пара рафінера, повітря сушарки, пресове масло/пара). Основним паливом є відходи деревини (кора, пил від шліфувальних машин, брухт) через котли на біомасі, які працюють на газових/мазутних котлах. Масштаб повинен відповідати тепловій потребі всієї лінії.

Система збору пилу: велика централізована система збору пилу (головним чином рукавні фільтри), що охоплює всі точки утворення пилу (подрібнення, просіювання, шліфування, формування) відповідно до екологічних стандартів.
Система стисненого повітря: подає приладове та контрольне повітря.
Електрична система керування: загальнозаводська автоматизація PLC/DCS для централізованого моніторингу та керування процесом.

Гідравлічна система: забезпечує живлення преси, підготовки до друку тощо.
Система очищення води: Очищає технологічні стічні води (якщо утворюються, наприклад, під час переробки).
Система зменшення викидів ЛОС: очищає органічні викиди від сушіння, пресування тощо (дедалі суворіші екологічні вимоги).
Добовий вихід: 150 м⊃3;
Години роботи: на основі 24-годинної роботи (з урахуванням технічного обслуговування/змін, ефективний час виробництва ~22 години).
Погодинна продуктивність: 150 м⊃3; / 22 години ≈ 6,82 м⊃3;/год
Щільність дошки: передбачувана стандартна щільність ~750 кг/м⊃3;
Погодинна потреба в сухих кісткових волокнах: 6,82 м⊃3;/год 750 кг/м⊃3; ≈ 5115 кг/год (прибл. 5,1 т/год). З урахуванням виробничих втрат, допуску на шліфування тощо проектна продуктивність системи рафінера повинна становити 6-7 тонн сухого кісткового волокна на годину або більше.
Потужність сушіння: при вологості мокрого волокна ~50%, кількість мокрого волокна: 5 115 кг/год / (1 - 0,5) = 10 230 кг/год (приблизно 10,2 тонни/год). Сушильна машина повинна підтримувати цю швидкість потоку, щоб націлити вологість.
Потужність преса: із шириною 2,5 м і товщиною дошки 12 мм цільова швидкість лінії: 6,82 м⊃3;/год / (2,5 м 0,012 м) ≈ 227 метрів/год. Безперервний прес повинен досягати або перевищувати цю швидкість, забезпечуючи належне затвердіння.

Повна лінія виробництва МДФ середнього розміру вимагає великих інвестицій. Для лінії 12-мм дошки з щоденною продуктивністю 150 м⊃3; основне обладнання (гаряче шліфування, укладання, безперервний прес, шліфувальна лінія) становить приблизно 60-70% загальних інвестицій, тоді як допоміжне обладнання та системи становлять приблизно 30-40%.
Ми можемо розробити відповідне механічне обладнання відповідно до ваших різних потреб, наприклад різної сировини, різної виробничої потужності та різної товщини панелей. Розуміючи вашу ситуацію, наша команда може розробити для вас відповідну пропозицію.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна пошта: osbmdfmachinery@gmail.com


