


MH-CHP
مينغهونغ

1. مرحلة مناولة المواد الخام
المواد الخام: عادةً جذوع الأشجار أو الفروع أو بقايا معالجة الأخشاب ذات القطر الصغير (النشارة ونشارة الخشب) أو الخشب المعاد تدويره. العرض المستقر ضروري.
معدات:
التقطيع: تقطيع المواد الخام الخشبية حسب المواصفات المطلوبة. يجب أن تتوافق السعة مع المراحل اللاحقة (حوالي 25 طنًا من الخشب الجاف جدًا في الساعة، مما يتطلب حجمًا أكبر من المواد الخام مع مراعاة محتوى الرطوبة). يوصى باستخدام آلات تقطيع الأسطوانات أو الأقراص الكبيرة.
نظام فحص وغسل الرقائق: يزيل الرقائق الكبيرة والغرامات والرمل والمعادن والشوائب الأخرى.
صومعة تخزين الرقائق : توفر مساحة تخزين مؤقتة لضمان التغذية المستمرة.

2. مرحلة تحضير الألياف (المرحلة الأساسية)
معدات:
المصفاة (مزيل الصدم): المعدات الأساسية. يفصل رقائق الخشب إلى ألياف فردية تحت بخار عالي الحرارة والضغط. يتطلب نماذج ذات حجم مناسب. بالنسبة للوحة 150 م⊃3;/يوم من لوح 12 مم، هناك حاجة إلى واحدة أو اثنتين من المصافي الموازية واسعة النطاق (على سبيل المثال، سعة حوالي 8-12 طن من الألياف الجافة العظمية/ساعة، اعتمادًا على كفاءة المعدات وساعات التشغيل).

نظام مزج الراتنج:
الراتنج (UF في المقام الأول): نظام قياس وتخزين دقيق.
الخلاط: يطبق بشكل موحد الراتنج والمصلب وطارد الماء (مستحلب البارافين) على الألياف. يستخدم عادةً خلاطات مجداف عالية السرعة.

نظام تجفيف الألياف:
مجفف أنبوب الفلاش: يجفف الألياف الرطبة الراتنجية بسرعة باستخدام الهواء الساخن (من مركز الطاقة). قدرة التجفيف هي عنق الزجاجة الحرجة؛ يجب أن تكون كبيرة وفعالة بما فيه الكفاية. تحتاج إلى معالجة ~8-12 طنًا من الألياف الرطبة/الساعة (تقليل الرطوبة من ~50% إلى ~8-12%).
فواصل الإعصار / نظام استعادة الألياف: يفصل الألياف المجففة عن تيار الهواء.
نظام الحماية من الحرائق والانفجارات: يعد نظام التجفيف منطقة شديدة الخطورة وتتطلب الكشف الشامل عن الشرر وإخماد الطوفان وتنفيس الانفجارات.

3. مرحلة التشكيل والضغط المسبق
معدات:
آلة التشكيل: تشكل حصيرة ألياف مستمرة عن طريق توزيع الألياف المجففة بشكل موحد. بالنسبة للوحة مقاس 12 مم، يعد تكوين الحصيرة المتسقة أمرًا بالغ الأهمية. يستخدم عادةً التشكيل الميكانيكي أو الهوائي (الهواء) أو المركب. يجب أن يتطابق عرض التشكيل مع الضغط.

الضغط المسبق: يقوم بضغط حصيرة الألياف السائبة لتسهيل نقلها إلى الضغط وإزالة بعض الهواء. عادة ما يكون هناك حزام مستمر للضغط المسبق.

4. مرحلة الضغط الساخن (المرحلة الأساسية)
معدات:
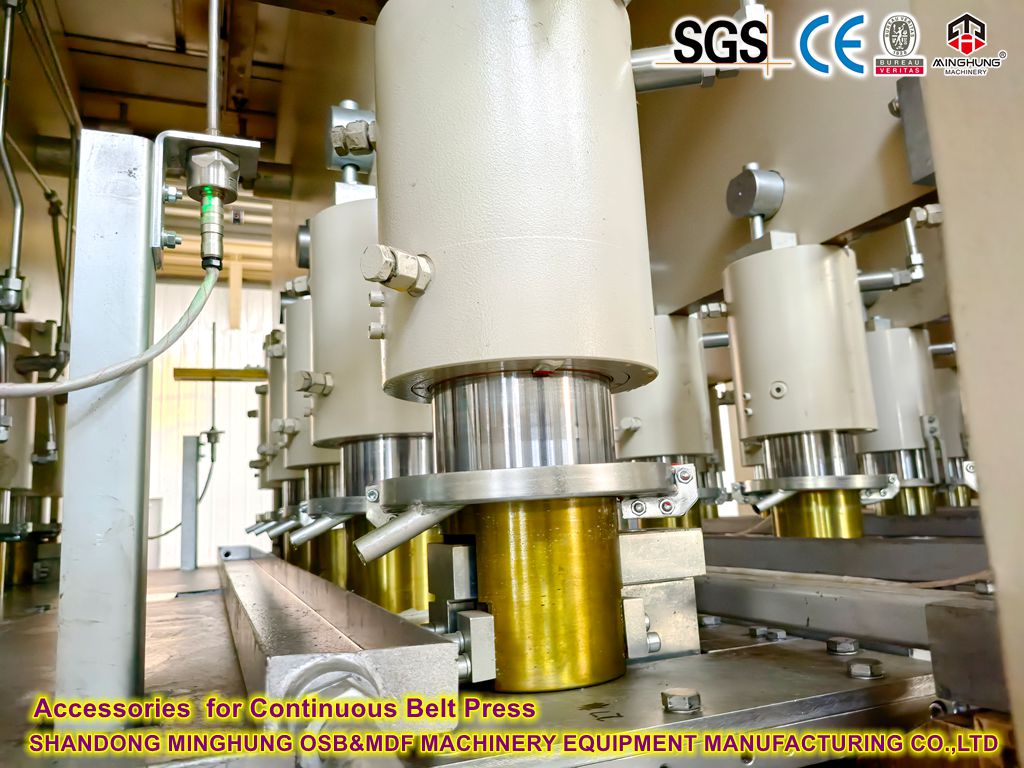
Hot Press: هذه هي النقطة الاستثمارية الأساسية والأكبر للخط. بالنسبة للوحة مقاس 150 م⊃3;/يوم مقاس 12 مم، يعد الضغط المستمر هو الخيار الأكثر كفاءة والأكثر انتشارًا.
النوع: آلة الضغط المسطحة المستمرة (مثل CPS وContiPress).
العرض: يتطلب T عادةً عرضًا يبلغ 2.5 متر (8 أقدام) أو أكثر (على سبيل المثال، 2.7 متر/9 قدم). تعمل المكابس الأوسع على تمكين إنتاجية أعلى.
الطول / الفتح: يتطلب طولًا/عددًا كافيًا من الفتحات لضمان معالجة اللوحة مقاس 12 مم بشكل صحيح عند درجة الحرارة والضغط المحددين (وقت المعالجة عادةً 20-40 ثانية/مم، مما يعني ~ 4-8 دقائق للوحة مقاس 12 مم).
نظام التدفئة: زيت حراري عالي الحرارة أو تسخين بالبخار.
التحكم في الضغط: التحكم الدقيق في ملفات الضغط أثناء مراحل الضغط المختلفة.

5. مرحلة التبريد والتشطيب
معدات:
نقل التفريغ ونجم التبريد: تخرج الألواح من المكبس وهي ساخنة وتتطلب تبريدًا بطيئًا إلى درجة الحرارة المحيطة القريبة (أقل من ~ 40-50 درجة مئوية) على مبرد نجمي أو خط تبريد أسطواني لمنع الاعوجاج.
المكدس: ألواح مبردة وغير مصقولة ('ألواح خضراء') للتكييف (معادلة الضغط).
مناشير التشذيب / القطع المتقاطع والتمزق: تشذيب الألواح الكبيرة إلى الأحجام القياسية (على سبيل المثال، 1220 × 2440 مم، 1830 × 3660 مم) والحواف المربعة. يتطلب نشرًا عالي الدقة وعالي الكفاءة.
خط الصنفرة: الصنفرة أمر بالغ الأهمية لـ MDF مقاس 12 مم. يتطلب ماكينة صنفرة ذات حزام عريض (عادةً ذات 4 رؤوس، أو 6 رؤوس، أو أكثر) لتحقيق تحمل دقيق للسمك (على سبيل المثال، ±0.15 مم) ولمسة نهائية للسطح. إزالة الصنفرة تقريبًا. 0.5-1.0 ملم.
محطة التصنيف والفحص: فحص يدوي أو آلي لجودة السطح وسمكه وكثافته وما إلى ذلك من أجل التصنيف.
آلة التجميع / التغليف: الحزم / العبوات الجاهزة للوحات.
رف مجفف
المنشار المتقاطع
ساندر
6. الأنظمة المساعدة
مركز الطاقة: يوفر الحرارة اللازمة للإنتاج (بخار التكرير، الهواء المجفف، زيت الضغط/البخار). يتم تغذيتها بشكل أساسي من نفايات الخشب (اللحاء، وغبار الصنفرة، والخردة) عبر غلايات الكتلة الحيوية، المدعومة بغلايات الغاز/الزيت. يجب أن يتطابق المقياس مع الطلب الحراري للخط بأكمله.

نظام جمع الغبار: نظام مركزي كبير لتجميع الغبار (مرشحات الأكياس في المقام الأول)، يغطي جميع نقاط توليد الغبار (التقطيع، الغربلة، الصنفرة، التشكيل) للوفاء بالمعايير البيئية.
نظام الهواء المضغوط: يزود الأجهزة ويتحكم في الهواء.
نظام التحكم الكهربائي: أتمتة PLC/DCS على مستوى المصنع للمراقبة المركزية والتحكم في العمليات.

النظام الهيدروليكي: يوفر الطاقة للضغط، والضغط المسبق، وما إلى ذلك.
نظام معالجة المياه: يعالج مياه الصرف الصحي المعالجة (إذا تم توليدها، على سبيل المثال، من التكرير).
نظام تقليل المركبات العضوية المتطايرة: يعالج الانبعاثات العضوية الناتجة عن التجفيف والضغط وما إلى ذلك (متطلبات بيئية صارمة بشكل متزايد).
الإخراج اليومي: 150 م⊃3؛
ساعات التشغيل: استنادًا إلى التشغيل على مدار 24 ساعة (مع مراعاة تغييرات الصيانة/المناوبات، ووقت الإنتاج الفعلي ~ 22 ساعة).
الإخراج بالساعة: 150 م⊃3؛ / 22 ساعة ≈ 6.82 م⊃3;/ساعة
كثافة اللوحة: الكثافة القياسية المفترضة ~ 750 كجم/م⊃3؛
الطلب على الألياف الجافة العظمية كل ساعة: 6.82 م⊃3;/ساعة 750 كجم/م⊃3; ≈ 5,115 كجم/ساعة (حوالي 5.1 طن/ساعة). مع الأخذ في الاعتبار خسائر الإنتاج، وبدلات الصنفرة، وما إلى ذلك، يجب أن تكون سعة تصميم نظام التكرير 6-7 طن من الألياف الجافة في الساعة أو أكثر.
قدرة التجفيف: بافتراض رطوبة الألياف الرطبة ~ 50%، كمية الألياف الرطبة: 5,115 كجم/ساعة / (1 - 0.5) = 10,230 كجم/ساعة (حوالي 10.2 طن/ساعة). يجب أن يتعامل المجفف مع معدل التدفق هذا لاستهداف الرطوبة.
سعة الضغط: بعرض 2.5 متر ولوحة سميكة 12 مللي متر، سرعة الخط المستهدف: 6.82 م⊃3;/ساعة/ (2.5 م 0.012 م) ≈ 227 متر/ساعة. يجب أن يحقق الضغط المستمر هذه السرعة أو يتجاوزها مع ضمان المعالجة المناسبة.

يتطلب خط إنتاج MDF متوسط الحجم الكامل استثمارًا كبيرًا. بالنسبة لخط الألواح 12 مم مع إنتاج يومي يبلغ 150 م⊃3؛ فإن المعدات الأساسية (الطحن الساخن، والوضع، وآلة الضغط المستمر، وخط الصنفرة) تمثل حوالي 60-70% من إجمالي الاستثمار، بينما تمثل المعدات والأنظمة المساعدة حوالي 30-40%.
يمكننا تصميم المعدات الميكانيكية المطابقة وفقًا لاحتياجاتك المختلفة، مثل المواد الخام المختلفة، والقدرة الإنتاجية المختلفة، وسمك اللوحة المختلفة. بعد فهم حالتك، يمكن لفريقنا تصميم عرض أسعار مناسب لك.
واتساب: +86 18769900191 +86 15589105786 +86 18954906501
بريد إلكتروني: osbmdfmachinery@gmail.com


