


MH-CHP
MINGHUNG

1. Etapa de manuseio de matéria-prima
Matérias-primas: Normalmente toras de pequeno diâmetro, galhos, resíduos de processamento de madeira (aparas, serragem) ou madeira reciclada. O fornecimento estável é essencial.
Equipamento:
Picador: Lasca a matéria-prima da madeira de acordo com as especificações exigidas. A capacidade deve corresponder aos estágios subsequentes (aproximadamente 25 toneladas de madeira totalmente seca/hora, exigindo mais volume de matéria-prima considerando o teor de umidade). São recomendados picadores grandes de tambor ou disco.
Sistema de triagem e lavagem de cavacos: Remove cavacos grandes, finos, areia, metal e outras impurezas.
Silo de armazenamento de chips : Fornece armazenamento em buffer para garantir alimentação contínua.

2. Estágio de Preparação de Fibra (Estágio Central)
Equipamento:
Refinador (Desfibrador): Equipamento principal. Separa cavacos de madeira em fibras individuais sob vapor de alta temperatura e alta pressão. Requer modelos de tamanho apropriado. Para 150m³/dia de placa de 12mm, são necessários um ou dois refinadores paralelos de grande escala (por exemplo, capacidade em torno de 8-12 toneladas de fibra seca/hora, dependendo da eficiência do equipamento e das horas operacionais).

Sistema de mistura de resina:
Resina (principalmente UF): Medição de precisão e sistema de armazenamento.
Liquidificador: Aplica uniformemente resina, endurecedor e repelente de água (emulsão de parafina) às fibras. Normalmente usa liquidificadores de alta velocidade.

Sistema de secagem de fibra:
Secador Flash Tube: Seca rapidamente fibras úmidas resinadas usando ar quente (do Energy Center). A capacidade de secagem é um gargalo crítico; deve ser suficientemente grande e eficiente. Precisa processar ~8-12 toneladas de fibra úmida/hora (umidade reduzida de ~50% para ~8-12%).
Separadores de Ciclone / Sistema de Recuperação de Fibra: Separa as fibras secas do fluxo de ar.
Sistema de proteção contra incêndio e explosão: O sistema de secagem é uma área de alto risco que requer detecção abrangente de faíscas, supressão de dilúvio e ventilação de explosão.

3. Estágio de formação e pré-prensagem
Equipamento:
Máquina formadora: Forma uma esteira de fibra contínua distribuindo uniformemente as fibras secas. Para placas de 12 mm, a formação consistente do tapete é crucial. Normalmente usa formação mecânica, pneumática (ar) ou combinada. A largura de formação deve corresponder à prensa.

Pré-impressão: Compacta a esteira de fibra solta para facilitar a transferência para a prensa e remove um pouco de ar. Geralmente uma pré-impressão contínua da correia.

4. Estágio de prensagem a quente (estágio central)
Equipamento:
Hot Press: Este é o principal e maior ponto de investimento da linha. Para 150m³/dia de placa de 12mm, uma prensa contínua é a escolha mais eficiente e convencional.
Tipo: Prensa plana contínua (por exemplo, CPS, ContiPress).
Largura: Normalmente requer uma largura de 2,5 metros (8 pés) ou superior (por exemplo, 2,7 m/9 pés). Prensas mais largas permitem maior produtividade.
Comprimento/Abertura: Requer comprimento/número de aberturas suficientes para garantir que a placa de 12 mm cure corretamente na temperatura e pressão definidas (tempo de cura normalmente 20-40 seg/mm, o que significa ~4-8 minutos para placa de 12mm).
Sistema de aquecimento: Óleo térmico de alta temperatura ou aquecimento a vapor.
Controle de Pressão: Controle preciso dos perfis de pressão durante as diferentes fases de prensagem.

5. Estágio de resfriamento e acabamento
Equipamento:
Descarga, transporte e resfriamento em estrela: As placas saem da prensa quentes e requerem resfriamento lento até próximo da temperatura ambiente (abaixo de ~40-50°C) em um resfriador em estrela ou linha de resfriamento de rolo para evitar empenamento.
Empilhador: Empilha placas resfriadas e não lixadas ('placas verdes') para condicionamento (equalização de tensão).
Serras de corte/corte transversal e de corte: Apara painéis grandes em tamanhos padrão (por exemplo, 1220x2440mm, 1830x3660mm) e bordas quadradas. Requer serragem de alta precisão e alta eficiência.
Linha de lixamento: O lixamento é fundamental para MDF de 12 mm. Requer uma lixadeira de cinta larga (normalmente de 4 cabeças, 6 cabeças ou mais) para obter tolerância precisa de espessura (por exemplo, ±0,15 mm) e acabamento superficial. A remoção do lixamento é de aprox. 0,5-1,0 mm.
Estação de classificação e inspeção: Inspeção manual ou automatizada para qualidade de superfície, espessura, densidade, etc., para classificação.
Máquina de empacotamento/embalagem: Agrupa/embala placas acabadas.
rack de secador
serra de corte transversal
lixadeira
6. Sistemas Auxiliares
Centro de Energia: Fornece calor para produção (vapor de refinador, ar de secagem, óleo de prensagem/vapor). Alimentado principalmente por resíduos de madeira (cascas, pó de lixa, sucata) através de caldeiras de biomassa, apoiadas por caldeiras a gás/óleo. A escala deve corresponder à demanda térmica de toda a linha.

Sistema de coleta de pó: Grande sistema central de coleta de pó (principalmente filtros de manga), cobrindo todos os pontos de geração de pó (lascamento, peneiramento, lixamento, conformação) para atender aos padrões ambientais.
Sistema de Ar Comprimido: Fornece ar de instrumento e controle.
Sistema de controle elétrico: Automação PLC/DCS em toda a planta para monitoramento centralizado e controle de processos.

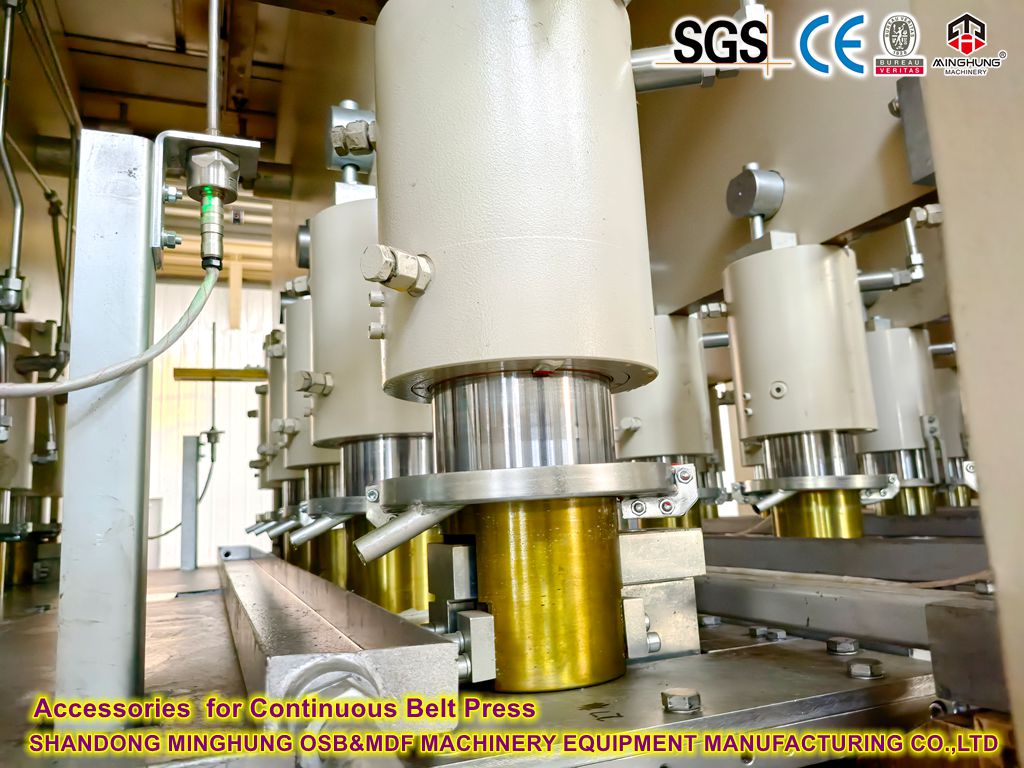
Sistema Hidráulico: Fornece energia para a prensa, pré-prensa, etc.
Sistema de Tratamento de Água: Trata as águas residuais do processo (se geradas, por exemplo, no refino).
Sistema de redução de VOCs: Trata as emissões orgânicas provenientes da secagem, prensagem, etc. (requisito ambiental cada vez mais rigoroso).
Produção Diária: 150 m³
Horário de funcionamento: Com base na operação de 24 horas (considerando manutenção/mudanças de turno, tempo de produção efetivo de aproximadamente 22 horas).
Produção horária: 150 m³ / 22 horas ≈ 6,82 m³/hora
Densidade da placa: Densidade padrão assumida ~750 kg/m³
Demanda horária de fibra óssea seca: 6,82 m³/h 750 kg/m³ ≈ 5.115 kg/h (aprox. 5,1 toneladas/hora). Contabilizando perdas de produção, margem de lixamento, etc., a capacidade projetada do sistema do refinador deve ser de 6 a 7 toneladas de fibra seca/hora ou superior.
Capacidade de secagem: Assumindo umidade da fibra úmida ~50%, quantidade de fibra úmida: 5.115 kg/h / (1 - 0,5) = 10.230 kg/h (aproximadamente 10,2 toneladas/hora). O secador deve lidar com essa taxa de fluxo para atingir a umidade.
Capacidade de prensa: Com 2,5 m de largura e placa de 12 mm de espessura, velocidade alvo da linha: 6,82 m³/h / (2,5m 0,012m) ≈ 227 metros/hora. A prensa contínua deve atingir ou exceder esta velocidade garantindo ao mesmo tempo uma cura adequada.

Uma linha completa de produção de MDF de médio porte requer um grande investimento. Para uma linha de cartão de 12mm com uma produção diária de 150m³, o equipamento principal (moagem a quente, assentamento, prensa contínua, linha de lixamento) representa aproximadamente 60-70% do investimento total, enquanto os equipamentos e sistemas auxiliares representam cerca de 30-40%.
Podemos projetar equipamentos mecânicos correspondentes de acordo com suas diferentes necessidades, como diferentes matérias-primas, diferentes capacidades de produção e diferentes espessuras de painel. Após entender sua situação, nossa equipe poderá elaborar um orçamento adequado para você.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


