


MH-CHP
MINGHUNG

1. Чийки зат менен иштөө стадиясы
Чийки заттар: Көбүнчө кичинекей диаметрдеги журналдар, бутактар, жыгач иштетүү калдыктары (кыргындар, таарындылар), же кайра иштетилген жыгач. Туруктуу камсыздоо маанилүү.
Жабдуулар:
Чиптер: жыгач чийки затын талап кылынган спецификацияларга ылайыкташат. Кубаттуулугу кийинки этаптарга дал келиши керек (болжол менен ~25 тонна сөөк-кургак жыгач/саат, нымдуулук үчүн көбүрөөк чийки заттын көлөмүн талап кылат). Чоң барабан же дискти майдалагычтар сунушталат.
Чипти скрининг жана жуу системасы: чоң чиптерди, майда бөлүктөрдү, кум, металл жана башка кирлерди жок кылат.
Чиптерди сактоо силосу : үзгүлтүксүз азыктандырууну камсыз кылуу үчүн буфердик сактоону камсыз кылат.

2. Була даярдоо этабы (негизги этап)
Жабдуулар:
Тазалоочу (Дефибратор): Негизги жабдуулар. Жыгач чиптерин жогорку температурада, жогорку басымдагы буу астында жеке жипчелерге бөлөт. Тиешелүү өлчөмдөгү моделдерди талап кылат. 12 мм тактайдын 150 м⊃3;/күн үчүн бир же эки параллелдүү чоң масштабдагы тазалоочу керектелет (мисалы, кубаттуулугу 8-12 тонна сөөк-кургак була/саат, жабдуулардын натыйжалуулугуна жана иштөө убактысына жараша).

Чайыр аралаштыруу системасы:
Чайыр (биринчи кезекте UF): так өлчөө жана сактоо системасы.
Блендер: булаларга чайырды, катуулаткычты жана сууну репеллентти (парафин эмульсиясы) бир калыпта колдонот. Адатта жогорку ылдамдыктагы калак аралаштыргычтарды колдонот.

Fiber кургатуу системасы:
Flash түтүк кургаткыч: чайырланган нымдуу жипчелерди ысык абанын жардамы менен тез кургатат (Энергия борборунан). Кургатуу кубаттуулугу - бул өтө маанилүү тоскоолдук; ал жетиштүү өлчөмдө жана натыйжалуу болушу керек. ~8-12 тонна нымдуу була/саат иштетүү керек (нымдуулук ~50%дан ~8-12%ке чейин кыскарган).
Циклон сепараторлор / Fiber калыбына келтирүү системасы: аба агымынан кургатылган жипчелерди бөлүп турат.
Өрттөн жана жарылуудан коргоо тутуму: Кургатуу системасы учкундарды комплекстүү аныктоону, селди басууну жана жарылуудан желдетүүнү талап кылган жогорку кооптуу аймак.

3. Формалоо & Престүү баскычы
Жабдуулар:
Түзүүчү машина: кургатылган жипчелерди бирдей бөлүштүрүү менен үзгүлтүксүз була төшөгүн түзөт. 12 мм такта үчүн ырааттуу килемче түзүү абдан маанилүү. Адатта механикалык, пневматикалык (аба) же айкалыштыруу формасында колдонулат. Формалоонун туурасы пресске дал келиши керек.

Преспресс: Пресске оңой өтүү үчүн борпоң була төшөгүн ныктайт жана бир аз абаны чыгарат. Адатта үзгүлтүксүз кур алдын ала басуу.

4. Ысык басуу этабы (негизги этап)
Жабдуулар:
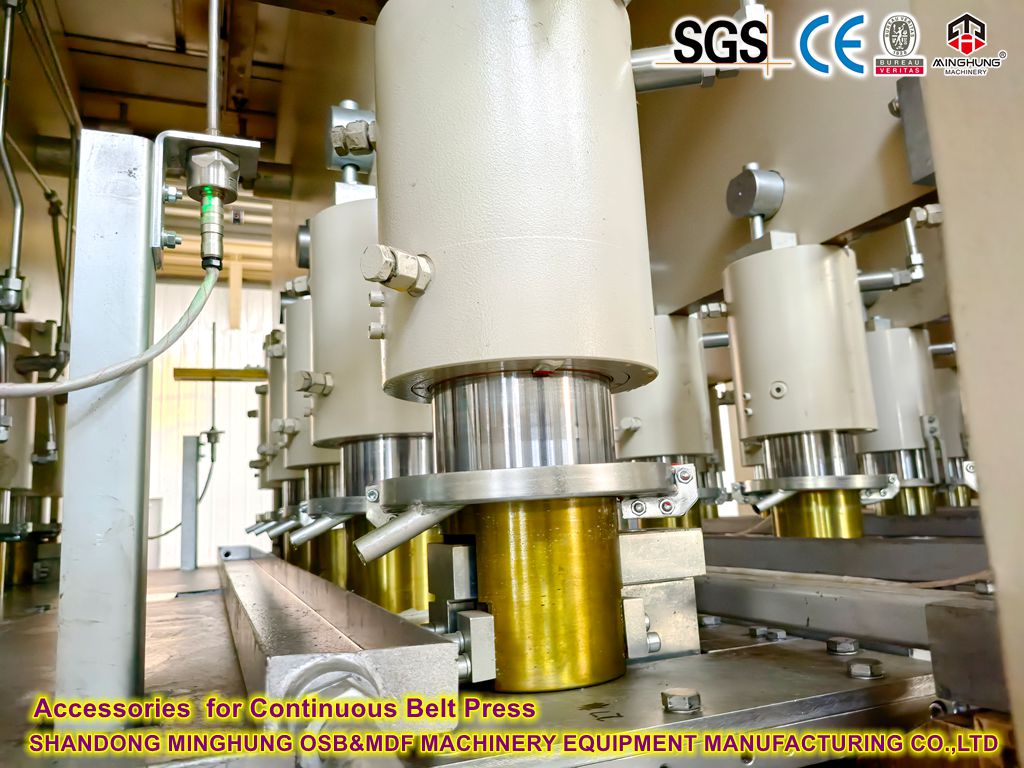
Hot Press: Бул линиянын негизги жана ири салым чекити болуп саналат. 150м⊃3;/күн 12мм тактай үчүн үзгүлтүксүз басуу эң эффективдүү жана негизги тандоо болуп саналат.
Түрү: Үзгүлтүксүз жалпак басуу (мисалы, CPS, ContiPress).
Туурасы: T адатта 2,5 метр (8 фут) же андан жогору (мисалы, 2,7 м/9 фут) туурасын талап кылат. Кеңири пресстер жогорку өткөрүүгө мүмкүндүк берет.
Узундук / Ачылышы: 12 мм тактанын белгиленген температурада жана басымда туура айыгышын камсыз кылуу үчүн жетиштүү узундук/тешиктердин санын талап кылат (демейде айыгуу убактысы 20-40 сек/мм, 12 мм такта үчүн ~4-8 мүнөт дегенди билдирет).
Жылытуу системасы: Жогорку температурадагы термикалык май же буу жылытуу.
Басымды көзөмөлдөө: ар кандай басуу фазаларында басым профилдерин так башкаруу.

5. Муздатуу жана аяктоо этабы
Жабдуулар:
Ташуучу жана муздаткыч жылдыз: такталар пресстен ысык чыгып, ийилип калбашы үчүн жылдыз муздаткычта же ролик муздатуу линиясында айлана-чөйрөнүн температурасына жакын (~40-50°Cден төмөн) жай муздатууну талап кылат.
Стакер: Кондициялоо (стресстерди теңдөө) үчүн муздатылган, кумдалбаган такталарды ('жашыл такталар') топтойт.
Триммер / Кайчылаш кесүү жана жырткыч араа: Чоң панелдерди стандарттык өлчөмдөргө (мисалы, 1220x2440мм, 1830x3660мм) жана төрт бурчтуу четтерине кыркыңыз. Жогорку тактыкты, жогорку эффективдүүлүктү талап кылат.
Sanding Line: Sanding 12mm MDF үчүн абдан маанилүү болуп саналат. Жоондуктун так толеранттуулугуна (мисалы, ±0,15мм) жана беттин бүтүшүнө жетүү үчүн кең тилкелүү сызгычты (адатта 4 баштуу, 6 баштуу же андан көп) талап кылат. Кумдуктарды алып салуу болжол менен. 0,5-1,0 мм.
Grading & Inspection Station: Кол менен же автоматташтырылган текшерүү жер бетинин сапатын, калыңдыгын, тыгыздыгын ж.б.
Пакеттөө / таңгактоочу машина: таңгактар / пакеттер даяр такталар.
кургаткыч текче
кайчылаш араа
сандер
6. Көмөкчү системалар
Энергия борбору: өндүрүш үчүн жылуулук менен камсыз кылат (тазалоочу буу, кургаткыч аба, пресс майы/буу). Негизинен биомасса казандары аркылуу жыгач калдыктары (кабык, кум чаңы, сыныктар) менен күйүүчү, газ/мунай казандары менен камсыздалган. Масштаб бүт линиянын жылуулук талабына дал келиши керек.

Чаңды чогултуу системасы: айлана-чөйрөнү коргоо стандарттарына жооп берүү үчүн чаңды чыгаруунун бардык жерлерин (чип алуу, сүзүү, кумдоо, калыптандыруу) камтыган чоң борбордук чаң чогултуу системасы (биринчи кезекте баштыктагы чыпкалар).
Кысылган аба системасы: Аспапты жана башкаруу абасын берет.
Электрдик башкаруу системасы: борборлоштурулган мониторинг жана процессти башкаруу үчүн завод боюнча PLC/DCS автоматташтыруу.

Гидротехникалык система: пресс, алдын ала пресс, ж.б.у.с. үчүн энергия менен камсыз кылат.
Суу тазалоо системасы: Агынды сууларды кайра иштетүү (эгерде пайда болсо, мисалы, тазалоодон).
VOCs Abatement System: Кургатуудан, пресстөөдөн ж.
Күнүмдүк өндүрүш: 150 м⊃3;
Иштөө сааттары: 24 сааттык иштөөгө негизделген (текшерүү/сменалык өзгөрүүлөрдү эсепке алуу, эффективдүү өндүрүш убактысы ~22 саат).
Сааттык өндүрүш: 150 м⊃3; / 22 саат ≈ 6,82 м⊃3;/саат
Борттун тыгыздыгы: Болжолдуу стандарттык тыгыздык ~750 кг/м⊃3;
Сөөк-кургак булага сааттык талап: 6,82 м⊃3;/саат 750 кг/м⊃3; ≈ 5,115 кг/саат (болжол менен 5,1 тонна/саат). Өндүрүштүн жоготууларын эсепке алуу, кум чачуу ж.б., тазалоочу системанын долбоордук кубаттуулугу 6-7 тонна сөөк-кургак була/саат же андан жогору болушу керек.
Кургатуу кубаттуулугу: нымдуу була нымдуулугу ~50%, нымдуу була саны: 5,115 кг/саат / (1 - 0,5) = 10,230 кг/саат (болжол менен 10,2 тонна/саат). Кургаткыч нымдуулукту максаттуу үчүн бул агымдын ылдамдыгын чечиши керек.
Пресс кубаттуулугу: 2,5 м туурасы жана 12 мм калың тактасы менен максаттуу линия ылдамдыгы: 6,82 м⊃3;/саат / (2,5 м 0,012 м) ≈ 227 метр/саат. Үзгүлтүксүз пресс бул ылдамдыкка жетиши же андан ашуусу керек, ошол эле учурда туура айыктыруу.

Толук орто MDF өндүрүш линиясы чоң инвестицияны талап кылат. 150m⊃3 күнүмдүк өндүрүшү менен 12 мм такта линиясы үчүн негизги жабдуулар (ысык майдалоо, төшөө, үзгүлтүксүз пресс машина, сызгыч линия) жалпы инвестициянын болжол менен 60-70% түзөт, ал эми көмөкчү жабдуулар жана системалар болжол менен 30-40% түзөт.
Биз сиздин ар кандай муктаждыктарыңызга ылайык механикалык жабдууларды иштеп чыга алабыз, мисалы, ар кандай чийки заттар, ар кандай өндүрүш кубаттуулугу жана ар кандай панелдин калыңдыгы. Сиздин кырдаалды түшүнгөндөн кийин, биздин команда сиз үчүн ылайыктуу цитатаны иштеп чыга алат.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Электрондук почта: osbmdfmachinery@gmail.com


