


MH-CHP
MINGHUNG

1. Xom ashyoni qayta ishlash bosqichi
Xom ashyo: Odatda kichik diametrli loglar, novdalar, yog'ochni qayta ishlash qoldiqlari (talaşlar, talaşlar) yoki qayta ishlangan yog'och. Barqaror ta'minot muhim ahamiyatga ega.
Uskunalar:
Chipper: Yog'och xomashyosini talab qilinadigan xususiyatlarga muvofiq chiplar. Imkoniyatlar keyingi bosqichlarga mos kelishi kerak (taxminan ~25 tonna suyak-quruq yog'och/soat, namlik miqdorini hisobga olgan holda ko'proq xom ashyo hajmini talab qiladi). Katta baraban yoki diskni maydalagichlar tavsiya etiladi.
Chiplarni skrining va yuvish tizimi: Katta o'lchamdagi chiplar, mayda parchalar, qum, metall va boshqa aralashmalarni olib tashlaydi.
Chiplarni saqlash silosu : Uzluksiz oziqlantirishni ta'minlash uchun buferli saqlashni ta'minlaydi.

2. Tolalarni tayyorlash bosqichi (asosiy bosqich)
Uskunalar:
Refiner (defibrator): Asosiy uskuna. Yog'och chiplarini yuqori haroratli, yuqori bosimli bug' ostida alohida tolalarga ajratadi. Tegishli o'lchamdagi modellarni talab qiladi. 150m³/kun 12 mm taxta uchun bir yoki ikkita parallel keng miqyosli tozalash moslamalari kerak bo'ladi (masalan, uskunaning samaradorligi va ish soatlariga qarab, quvvati 8-12 tonna suyak-quruq tolalar / soat).

Qatronlar aralashtirish tizimi:
Qatronlar (birinchi navbatda UF): Aniq o'lchash va saqlash tizimi.
Blender: tolalarga qatron, qattiqlashtiruvchi va suv o'tkazmaydigan moddalarni (parafin emulsiyasi) bir xilda qo'llaydi. Odatda yuqori tezlikda harakatlanuvchi blenderlardan foydalanadi.

Elyaf quritish tizimi:
Fleshli naychali quritgich: issiq havo yordamida qatronlangan nam tolalarni tez quritadi (Energiya markazidan). Quritish qobiliyati muhim darboğazdir; u etarlicha katta va samarali bo'lishi kerak. Soatiga ~8-12 tonna nam tolani qayta ishlash kerak (namlik ~50% dan ~8-12% gacha kamayadi).
Siklon ajratgichlar / tolalarni tiklash tizimi: quritilgan tolalarni havo oqimidan ajratadi.
Yong'in va portlashdan himoya qilish tizimi: Quritish tizimi uchqunlarni har tomonlama aniqlash, suv toshqini bostirish va portlash shamollatilishini talab qiladigan yuqori xavfli hududdir.

3. Shakllantirish va oldindan bosish bosqichi
Uskunalar:
Shakllantirish mashinasi: quritilgan tolalarni bir tekis taqsimlash orqali uzluksiz tolali mat hosil qiladi. 12 mm taxta uchun izchil mat shakllanishi juda muhimdir. Odatda mexanik, pnevmatik (havo) yoki kombinatsiyalangan shakllantirishdan foydalanadi. Shakllash kengligi matbuotga mos kelishi kerak.

Pre-press: pressga oson o'tkazish uchun bo'shashgan tolali to'shakni siqib chiqaradi va biroz havo chiqaradi. Odatda uzluksiz kamarni oldindan bosish.

4. Issiq presslash bosqichi (asosiy bosqich)
Uskunalar:
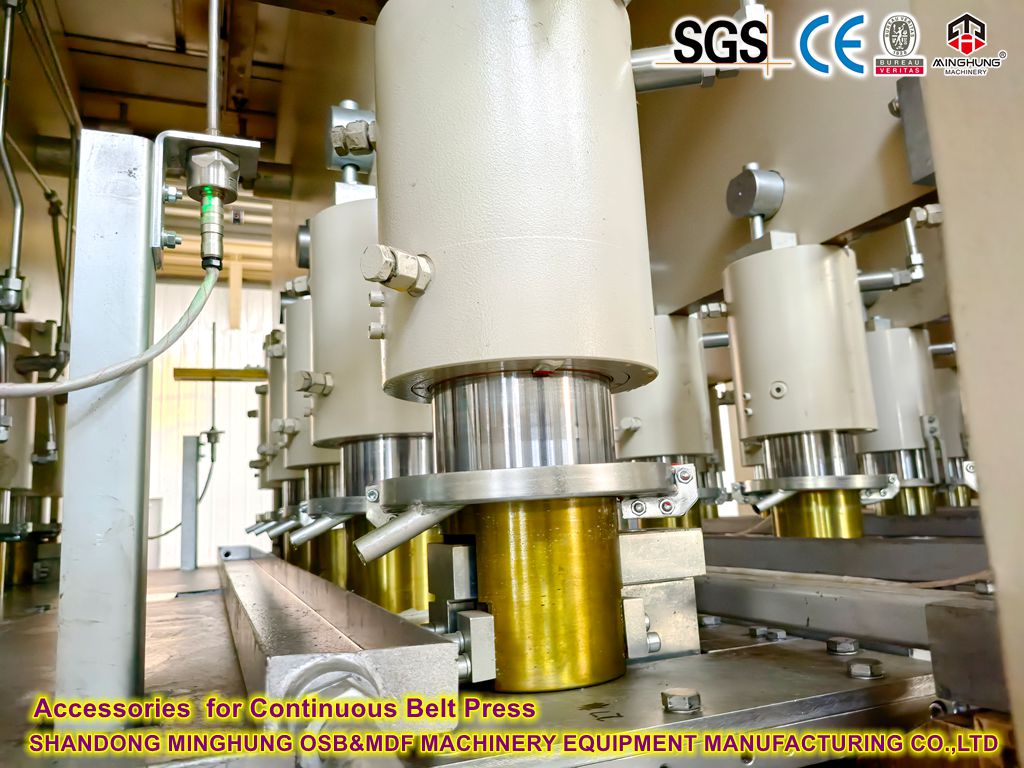
Issiq press: Bu chiziqning asosiy va eng katta investitsiya nuqtasi. 150m³/kun 12 mm taxta uchun uzluksiz bosish eng samarali va asosiy tanlovdir.
Turi: Uzluksiz tekis bosish (masalan, CPS, ContiPress).
Kenglik: T odatda 2,5 metr (8 fut) yoki undan kattaroq (masalan, 2,7 m/9 fut) kenglikni talab qiladi. Kengroq presslar yuqori o'tkazuvchanlikni ta'minlaydi.
Uzunlik / Ochilish: 12 mm taxtaning o'rnatilgan harorat va bosimda to'g'ri qotib qolishini ta'minlash uchun etarli uzunlik / teshiklar soni talab qilinadi (qoralash vaqti odatda 20-40 sek / mm, ya'ni 12 mm taxta uchun ~ 4-8 minut).
Isitish tizimi: Yuqori haroratli termal yog 'yoki bug'li isitish.
Bosim nazorati: turli bosish bosqichlarida bosim rejimlarini aniq nazorat qilish.

5. Sovutish va tugatish bosqichi
Uskunalar:
Bo'shatish va sovutish yulduzi: taxtalar pressdan issiq chiqib ketadi va burilishni oldini olish uchun yulduz sovutgich yoki rolikli sovutish liniyasida atrof-muhit haroratiga yaqin (~40-50 ° C dan past) sekin sovutishni talab qiladi.
Stacker: Konditsionerlash (stressni tenglashtirish) uchun sovutilgan, silliqlanmagan taxtalarni ('yashil taxtalar') yig'adi.
Trimmer / Ko'ndalang kesish va yirtish arralari: Katta panellarni standart o'lchamlarga (masalan, 1220x2440mm, 1830x3660mm) va kvadrat qirralariga kesadi. Yuqori aniqlik, yuqori samarali arralashni talab qiladi.
Zımpara liniyasi: 12 mm MDF uchun silliqlash juda muhimdir. Qalinligining aniq bardoshliligiga (masalan, ± 0,15 mm) va sirt qoplamasiga erishish uchun keng tasmali silliqlash mashinasini (odatda 4 boshli, 6 boshli yoki undan ko'p) talab qiladi. Zımpara olib tashlash taxminan. 0,5-1,0 mm.
Baholash va tekshirish stantsiyasi: darajalash uchun sirt sifati, qalinligi, zichligi va boshqalarni qo'lda yoki avtomatlashtirilgan tekshirish.
To'plam / qadoqlash mashinasi: To'plamlar / paketlar tayyor taxtalar.
quritish uchun tokcha
kesma arra
silliqlash mashinasi
6. Yordamchi tizimlar
Energiya markazi: ishlab chiqarish uchun issiqlikni ta'minlaydi (tozalash bug'i, quritgich havosi, press yog'i/bug'). Asosan yog'och chiqindilari (po'stlog'i, zımpara kukuni, hurda) bilan biomassa qozonlari orqali yoqilg'i, gaz/moy qozonlari bilan quvvatlanadi. O'lchov butun chiziqning issiqlik talabiga mos kelishi kerak.

Changni yig'ish tizimi: Atrof-muhit standartlariga javob berish uchun barcha chang hosil qilish nuqtalarini (chiplash, saralash, silliqlash, shakllantirish) qamrab oladigan katta markaziy chang yig'ish tizimi (birinchi navbatda, sumka filtrlari).
Siqilgan havo tizimi: asbob va nazorat havosini ta'minlaydi.
Elektr boshqaruv tizimi: markazlashtirilgan monitoring va jarayonni boshqarish uchun zavod bo'ylab PLC/DCS avtomatizatsiyasi.

Shlangi tizim: matbuot, prepress va hokazolarni quvvat bilan ta'minlaydi.
Suvni tozalash tizimi: texnologik chiqindi suvlarni qayta ishlaydi (agar hosil bo'lsa, masalan, qayta ishlash natijasida).
VOClarni kamaytirish tizimi: quritish, presslash va hokazolar natijasida organik chiqindilarni tozalaydi (atrof-muhitga bo'lgan talab tobora ortib bormoqda).
Kunlik ishlab chiqarish: 150 m³
Ish vaqti: 24 soatlik ishlashga asoslangan (texnik xizmat ko'rsatish / smenadagi o'zgarishlarni hisobga olish, samarali ishlab chiqarish vaqti ~ 22 soat).
Soatlik ishlab chiqarish: 150 m³ / 22 soat ≈ 6,82 m³/soat
Kengash zichligi: taxmin qilingan standart zichlik ~750 kg/m³
Suyak-quruq tolaga soatlik talab: 6,82 m³/soat 750 kg/m³ ≈ 5,115 kg/soat (taxminan 5,1 tonna/soat). Ishlab chiqarishdagi yo'qotishlarni hisobga olish, silliqlash to'lovi va boshqalar, tozalash tizimining loyihaviy quvvati 6-7 tonna suyak quruq tolasi / soat yoki undan yuqori bo'lishi kerak.
Quritish quvvati: ho'l tolaning namligini ~50% deb hisoblasak, ho'l tola miqdori: 5,115 kg/soat / (1 - 0,5) = 10,230 kg/soat (taxminan 10,2 tonna/soat). Quritgich namlikni maqsad qilish uchun bu oqim tezligini boshqarishi kerak.
Bosish quvvati: 2,5 m kengligi va 12 mm qalinlikdagi taxta bilan, maqsadli chiziq tezligi: 6,82 m³/soat / (2,5m 0,012m) ≈ 227 metr/soat. To'g'ri qattiqlashuvni ta'minlagan holda, doimiy press bu tezlikka erishishi yoki undan oshishi kerak.

To'liq o'rta o'lchamdagi MDF ishlab chiqarish liniyasi katta sarmoyani talab qiladi. Kundalik ishlab chiqarish 150m⊃3 bo'lgan 12 mm taxta liniyasi uchun asosiy uskunalar (issiq silliqlash, yotqizish, uzluksiz presslash mashinasi, silliqlash liniyasi) umumiy investitsiyalarning taxminan 60-70% ni, yordamchi uskunalar va tizimlar esa taxminan 30-40% ni tashkil qiladi.
Turli xil xom ashyo, turli ishlab chiqarish quvvati va har xil panel qalinligi kabi turli xil ehtiyojlaringizga mos keladigan mexanik uskunalarni loyihalashimiz mumkin. Vaziyatingizni tushunganingizdan so'ng, bizning jamoamiz siz uchun mos taklifni ishlab chiqishi mumkin.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


