Kerneudstyr i produktionslinjen
1.Udstyr til forberedelse af råvarer
Denne del af udstyret er ansvarlig for forarbejdning af råtræ til kvalificerede spånplader, som er grundlaget for at sikre stabiliteten af efterfølgende processer.
Flishugger: Skærer råmaterialer som tømmerstokke, grene og plader til ensartede flis. Moderne linjer anvender ofte Drum Chippers, kendt for høj output og ensartet spånstørrelse (typisk 16-30 mm i længden), hvilket er afgørende for efterfølgende afskalning.
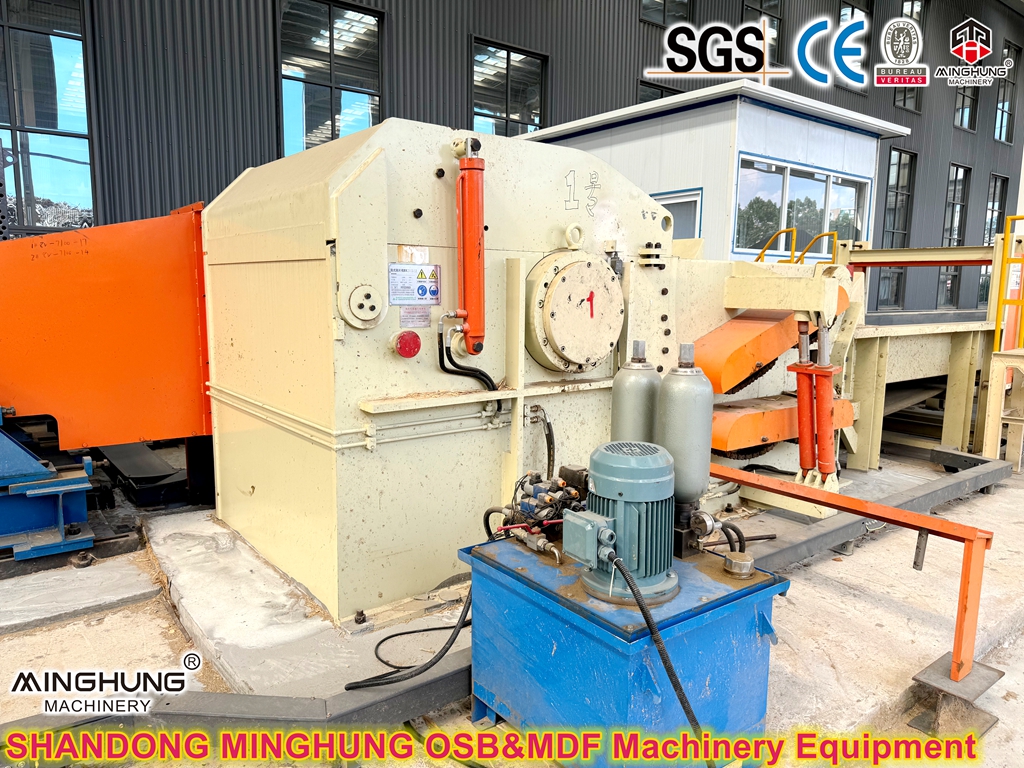
Flaker/kværn: Kerneudstyr til at reducere træflis til partikler. Ringflakere producerer flade flager af høj kvalitet med god styrke, mens Twin-Drum Grinders behandler mindre spåner og savsmuld til granulære partikler med højt udbytte. De bruges ofte i kombination.
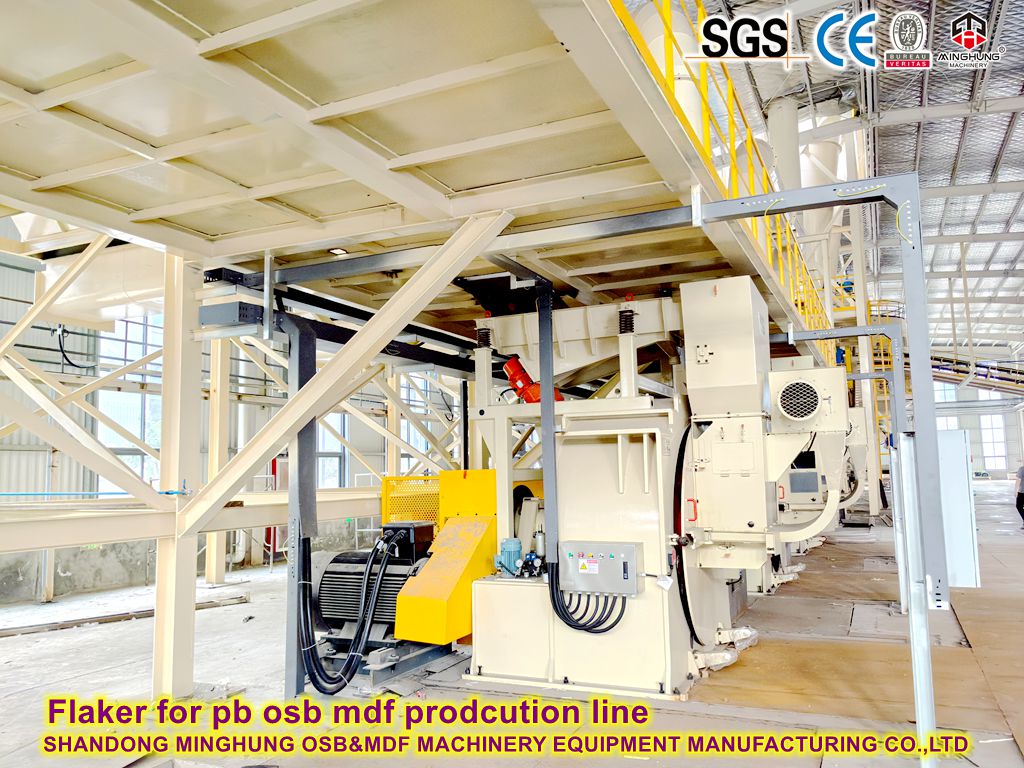
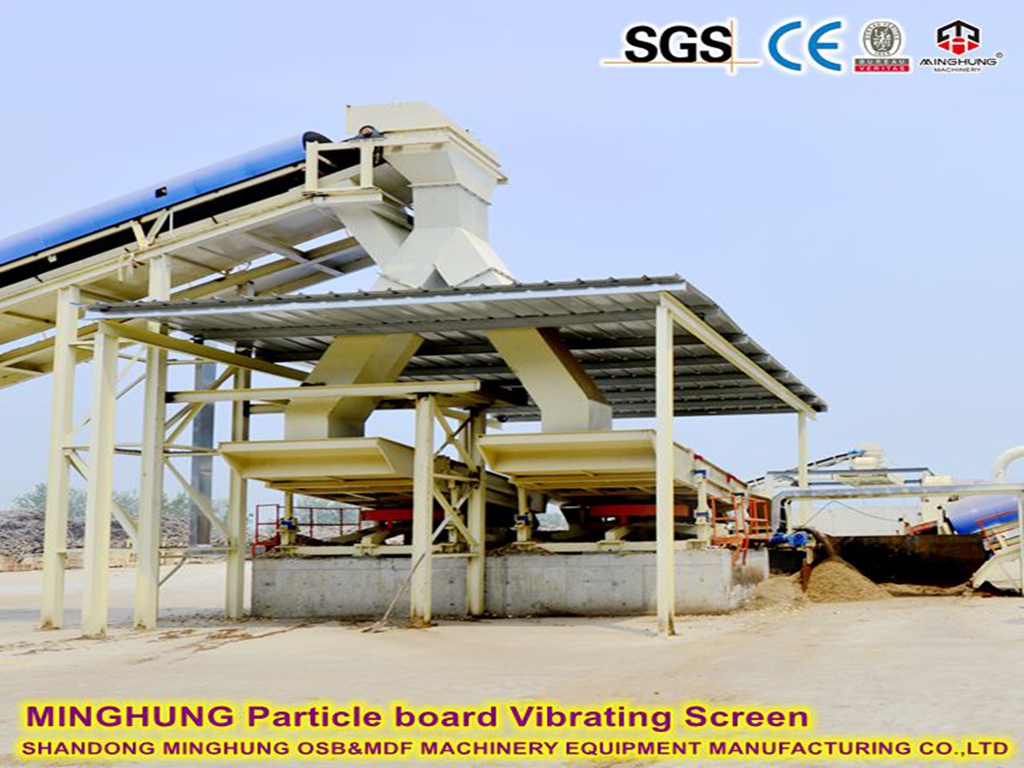
Sigte- og genknusningssystem: Består af vibrerende sigte og genknusere. Skærme klassificerer partikler efter størrelse: fjerner fint støv, sender kvalificeret træflis til næste trin og leder overdimensionerede partikler til genknusere. Dette sikrer ensartet partikelstørrelse til tørring og formning.
2. Tørring, limning og blanding procesudstyr
Denne proces er afgørende for at kontrollere fugtindholdet i spånpladen og sikre ensartet limning, da det direkte påvirker bindingsstyrken og formaldehydemissionen af den færdige plade.
Roterende tromletørrer: Nøgleudstyr til at reducere partikelfugtighed (fra ~50% til 3-5%). Three-Pass tørretumblere er mest almindelige, hvor partikler bevæger sig spiralt gennem tre koncentriske tromler, hvilket sikrer fuld kontakt med varm luft, høj termisk effektivitet og reduceret brandrisiko. Udstyret med intelligent temperaturkontrol for at forhindre svidning.

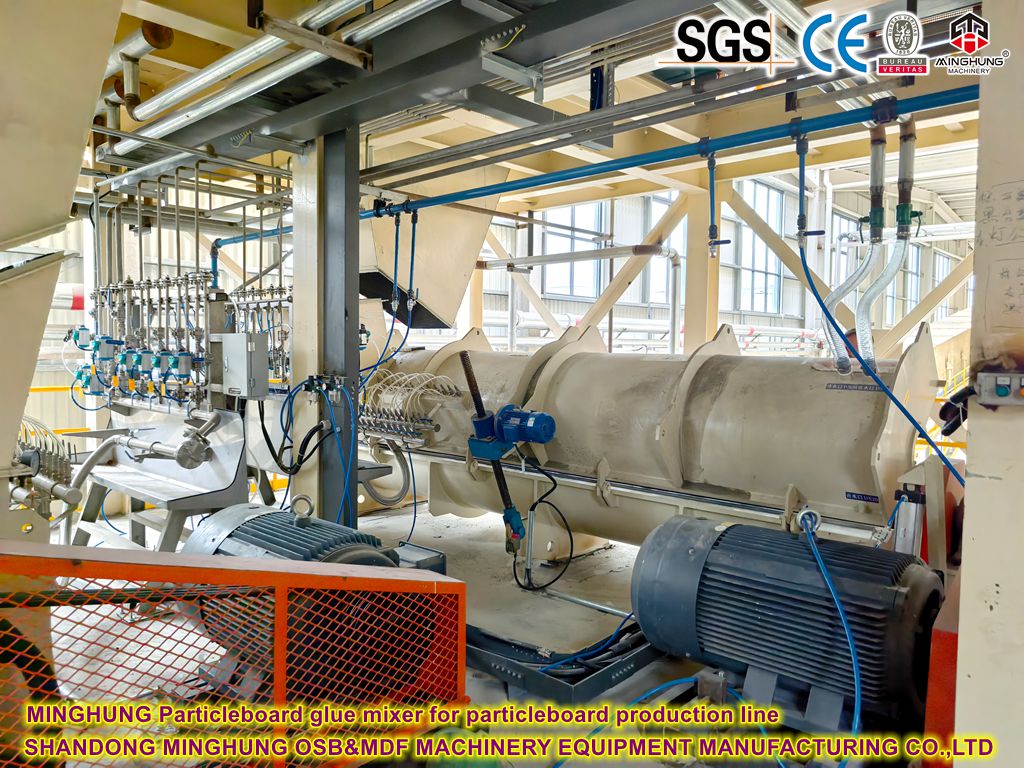
Blender: Udstyr til ensartet blanding af partikler med klæbemiddel (f.eks. UF, MDI). High-Speed Ring Blendere er industristandard, hvor lim forstøves og sprøjtes ind i hurtigt tumlende partikler, hvilket sikrer, at hver partikel er belagt. Kernen er det præcise doserings- og sprøjtekontrolsystem med en limpåføringsnøjagtighed inden for ±1%.
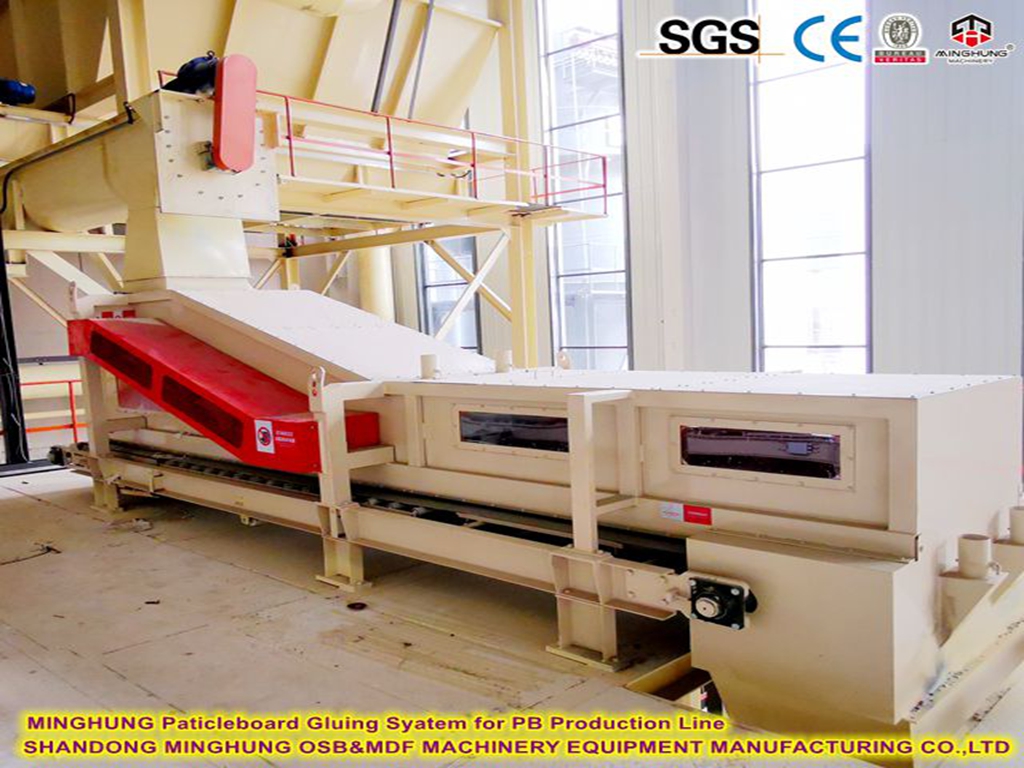
Limforberedelse og -forsyningssystem: En komplet kemisk fabrikssektion, inklusive harpiksreaktorer, hærder/additivdoseringsenheder, limpumper og isolerede rørledninger. Det forsyner blenderen med ensartet, temperaturstyret lim, hvilket sikrer kontinuerlig produktion.
3. Efterbehandlingsudstyr: Efter at arkmaterialet kommer ud af varmpressemaskinen, skal det gennemgå dette forarbejdningsudstyr, før det kan blive det endelige produkt.
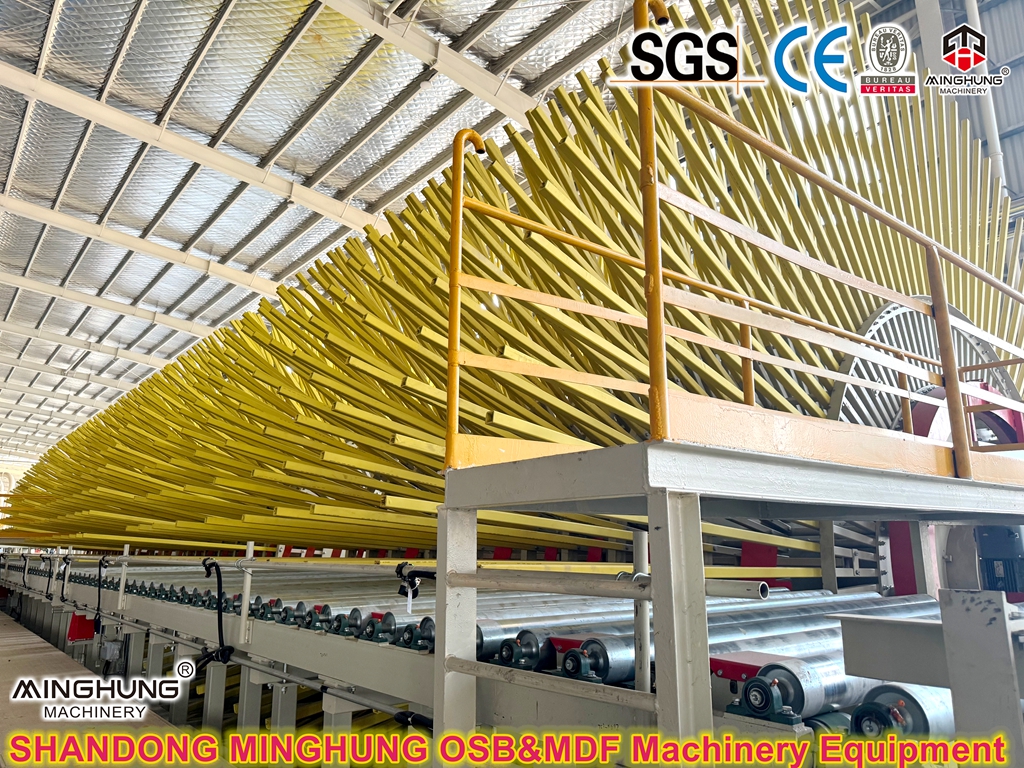
Køle- og omsætningsenhed: Varmpressede plader er ekstremt varme (>160°C) og kræver tvungen afkøling under 50°C for at forhindre vridning og stabilisere intern belastning. Denne enhed bruger ventilatorer og en omsætningsmekanisme til jævnt at køle brædder under langsom transport.
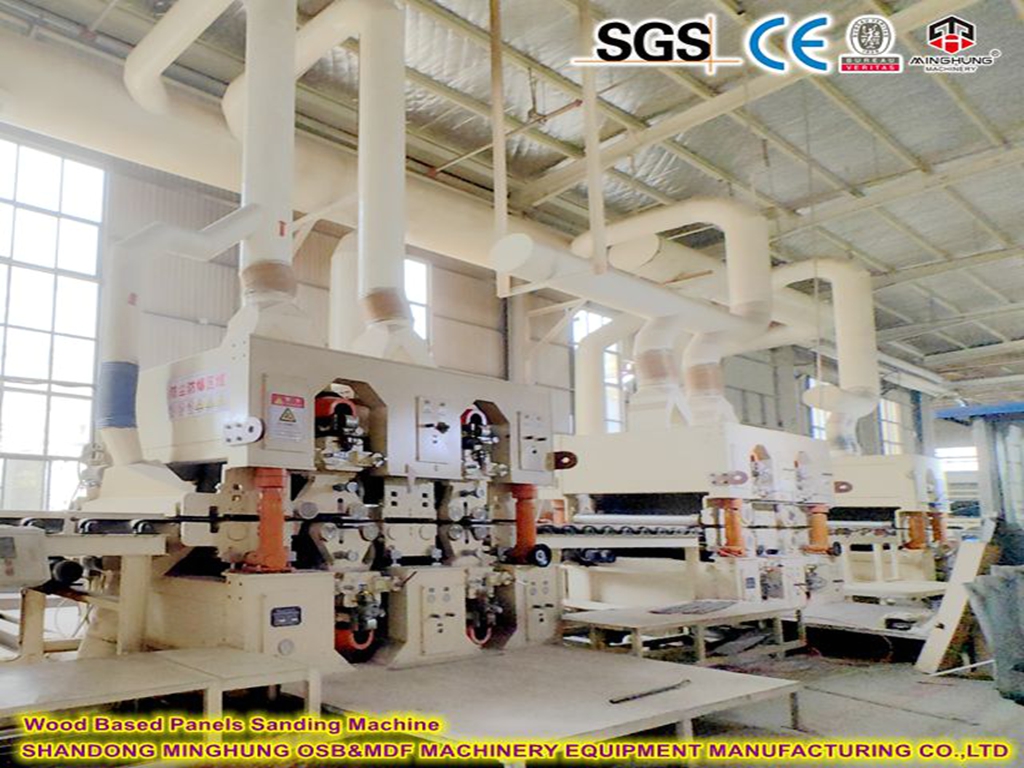
Slibemaskine: Kerneudstyr, der bestemmer den endelige tykkelsesnøjagtighed og overfladekvalitet. Moderne linjer er udstyret med 4- eller 6-hovedes Wide-Belt Sanders. De fjerner det 'forhærdede lag' og tykkelsesafvigelse via grovslibning (kalibrering) og finslibning (polering), hvilket opnår en spejlglat overflade og en tykkelsestolerance på ±0,1 mm.
Cross-Cut & Trim Save: Skærer store paneler til i standardstørrelser (f.eks. 1220x2440 mm). Anvender et automatisk tværskæring først, derefter rip-skæring system drevet af servomotorer til præcis positionering og glatte kanter, hvilket eliminerer sekundær behandling.

Automatisk stable- og pakkelinje: Den sidste sektion, der muliggør fuldautomatisk sortering, stabling, indpakning (eller hjørnebeskyttelse) og omsnøring. Den bruger visionsystemer eller online inspektionsdata til at klassificere tavler og stable dem efter forudindstillede mønstre, hvilket drastisk reducerer arbejdskraft og sikrer perfekt præsentation.
4. Støtte- og hjælpesystemer: Disse systemer er beslægtet med 'blodkar' og 'nervenetværk' i en produktionslinje. Selvom de ikke direkte behandler materialer, er de af afgørende betydning.
Heat Energy Center: 'hjertet' af produktionslinjen, der giver en stabil varmekilde til tørretumblere og varmepressere. Det bruger normalt træaffald (såsom bark og slibepulver) som brændstof for at opnå selvforsyning med energi og genanvendelse, hvilket er afgørende for energibesparelse og miljøbeskyttelse.

Centralt støvfjernelsessystem: Dette system er ansvarligt for at opsamle træstøv fra alle støvgenererende punkter langs produktionslinjen (især ved sav- og slibeområderne), hvilket sikrer et rent og sikkert produktionsmiljø. Det opsamlede støv kan også genbruges som brændstof.
Elektrisk automatiseringskontrolsystem: 'hjernen' i produktionslinjen. Baseret på industrielle pc'er, PLC'er og distribueret I/O, muliggør den overvågning i realtid af tusindvis af procesparametre, automatisk justering, fejldiagnose og produktionsdatastyring, der omfatter intelligent produktion.

1. Hot Press System
Varmpressen er 'hjertet' i spånpladeproduktionslinjen, der direkte bestemmer pladens fysiske og mekaniske egenskaber samt produktionseffektivitet.
Hovedtyper og tekniske funktioner:
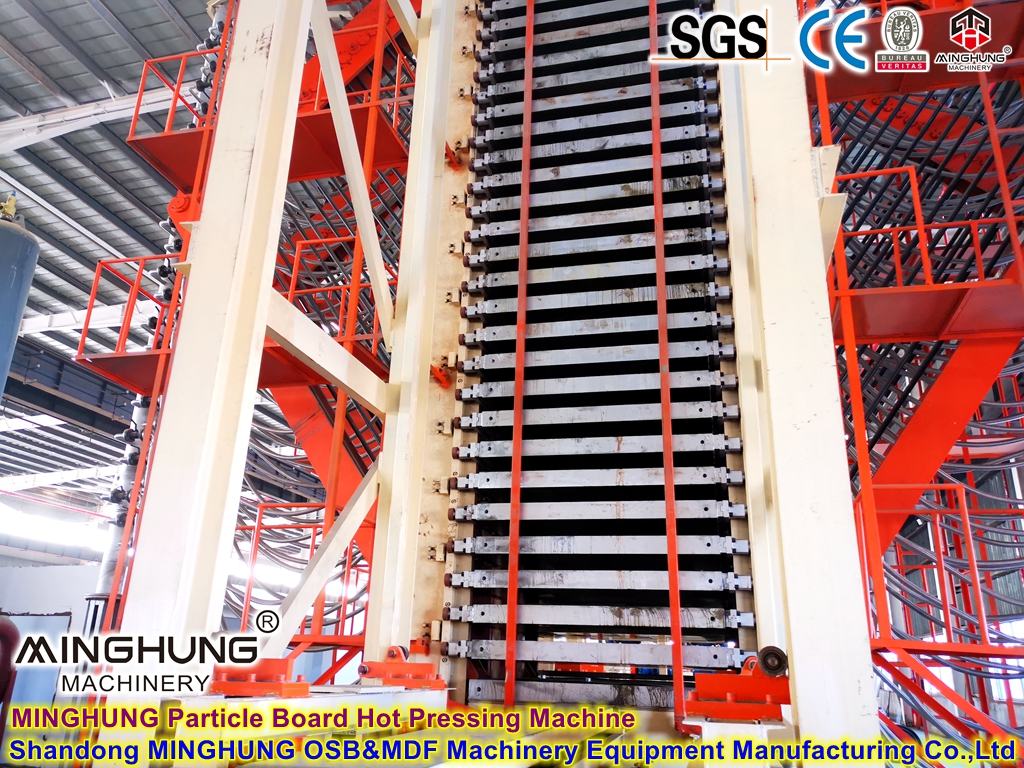
Multi-Opening Hot Press: Et traditionelt mainstream-system, typisk bestående af 10-30 plader, der hver holder en måtte. Den bruger et hydraulisk system til at give lukketryk, med trykplader opvarmet med damp eller termisk olie. Fordelene omfatter moden teknologi og relativt lav investering, velegnet til fremstilling af plader med forskellige specifikationer. Dens ulempe er intermitterende produktion med relativt lavere effektivitet.
Continuous Press: Et moderne højeffektivt system, hvor måtten kontinuerligt passerer mellem to store stålbånd gennem en opvarmet pressesektion. Det giver betydelige fordele: kontinuerlig produktion, ekstrem høj effektivitet (hastigheder op til 1000-1500 mm/min), lavt energiforbrug, mere ensartet pladetæthed og minimal tykkelsesafvigelse (±0,15 mm). Det er særligt velegnet til produktion i stor skala af enkelte specifikationer, men kræver høje investeringsomkostninger.
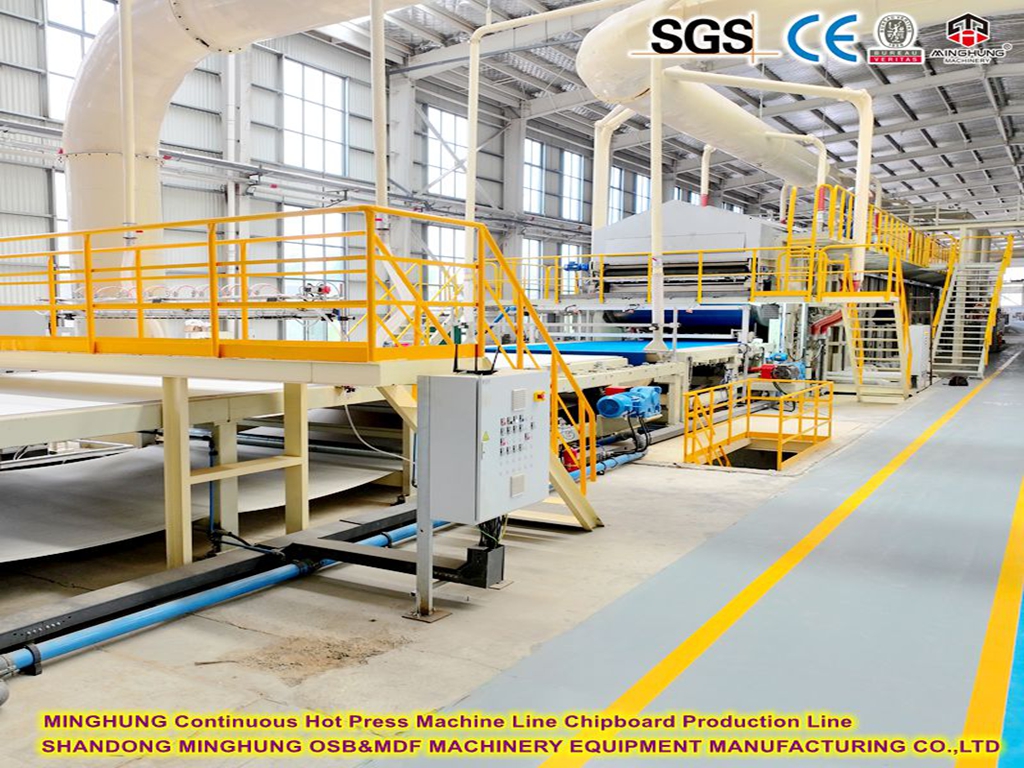
Kerne tekniske parametre:
Arbejdstryk: 2,5-4,0 MPa
Opvarmningsmetode: Dampopvarmning (180-210°C) eller termisk olieopvarmning (200-220°C)
Lukketid: 30-60 sekunder for multi-åbningspresser; kontinuerlig for kontinuerlige presser
Trykkontrol: Proportionalt hydraulisk system, der er i stand til præcist at kontrollere trykændringer i henhold til forudindstillede kurver
2. Formningssystem
Formningssystemet er 'hjernen' i spånpladelinjen, der bestemmer pladens strukturelle ensartethed og endelige kvalitet.
Systemkomponenter og arbejdsprincip:
Målesystem: Styrer nøjagtigt mængden af overflade- og kernelagspartikler, der kommer ind i formningshovedet, ved hjælp af elektroniske bæltevægte og nukleare vægte for at sikre målingsnøjagtighed inden for ±1%.
Formningshoved: Kerneanordningen, kategoriseret i mekaniske formningshoveder og luftfiltformningshoveder. Moderne produktionslinjer anvender ofte kombineret mekanisk-luftformningsteknologi.
Mekanisk formningshoved: Opnår ensartet partikelfordeling via formningsvalser med skrabere eller bånddannere, velegnet til grov partikeldannelse.
Air-Felt Forming Head: Udnytter aerodynamiske principper, der tillader fine partikler at sætte sig ensartet under luftstrømmen, især velegnet til jævn formning af fint overfladelagsmateriale.
Online detektions- og feedbacksystem: Anvender beta-ray- eller røntgenscannere til at overvåge måttedensiteten i realtid, med data tilbageført til kontrolsystemet til automatisk justering af formningsparametre.
Vigtigste tekniske fordele:
Muliggør 'fin-grov-fin' tre-lags eller flerlags strukturel formning, optimerer brættets ydeevne.
Formningsdensitetsafvigelse kan kontrolleres inden for ±3%.
Tillader fleksibel justering af formningsstruktur og forhold i henhold til produktkrav.

En avanceret spånpladeproduktionslinje er et højt koordineret system. Fra størrelseskontrol af råmaterialeforberedelse, til den stabile proces med tørring og limning og til den præcise forarbejdning i efterbehandlingsstadiet, påvirker ydeevnen af hvert stykke udstyr direkte kvaliteten, omkostningerne og produktionseffektiviteten af den endelige plade.
Tekniske fordele ved produktionslinjen
1. Høj effektivitet og produktivitet: Kontinuerlige presselinjer kan opnå en årlig kapacitet på over 300.000 kubikmeter, med produktionshastigheder 2-3 gange hurtigere end traditionelle multi-åbningspresser.
2. Enestående produktkvalitet: Præcisionsformningssystemet sikrer en meget ensartet fordeling af pladens tæthed; den kraftige varmpresse garanterer fremragende fysiske og mekaniske egenskaber (indre bindingsstyrke ≥0,45MPa, brudmodul ≥16MPa).
3. Overlegen miljøpræstation: Avanceret limpåføringsteknologi kan reducere klæbemiddelforbruget med 10-15 %; tørresystemet opnår en termisk energigenvindingseffektivitet på over 80 %; kompatibel med vedvarende råmaterialer som landbrugsrester.
4. Høj automatisering og intelligens: Hele linjen anvender PLC/DCS kontrolsystemer, der muliggør start/stop med én knap, fejldiagnose og automatisk optimering af procesparametre, hvilket reducerer manuel indgriben og forbedrer driftsstabiliteten.
5. Fleksibel produktionstilpasningsevne: Den samme linje kan producere plader med forskellige tykkelser (2-40 mm), tætheder (550-750 kg/m³) og specifikationer, med hurtig omskiftning af produktionsopskrifter.
6. Fremragende energiforbrugsydelse: Kontinuerlige presser er 20-30 % mere energieffektive end traditionelle multi-åbningspresser med et samlet linjeenergiforbrug på under 180 kWh/m³.
Anvendelsesområder for spånplader
1. Møbelfremstilling: Anvendes primært til kabinetter, bagpaneler og skuffebunde i panelmøbler, der tegner sig for over 60 % af det samlede forbrug af spånplader. Overflader kan lamineres med melaminimprægneret papir, PVC, træfiner mv.
2. Konstruktion og indretning: Bruges til indendørs skillevægge, loftsunderlag, gulvunderlag, dørkerner osv. Fugtbestandige spånplader kan bruges i fugtige miljøer som køkkener og badeværelser.
3. Emballageindustri: Fremstilling af kraftige emballagekasser, paller og logistikpalletavler, der erstatter nogle emballagematerialer i massivt træ.
4. Lydudstyr : Udnytter sin ensartede porøse struktur som et førsteklasses materiale til højttalerkabinetter, der tilbyder gode akustiske egenskaber.
5. Andre applikationer: Udstillingsudstillinger, butiksreoler, indvendige døre, trappetrin mv.


