Základné vybavenie výrobnej linky
1.Zariadenia na prípravu surovín
Táto časť zariadenia je zodpovedná za spracovanie surového dreva na kvalifikované drevotrieskové dosky, čo je základom pre zabezpečenie stability následných procesov.
Štiepkovač: Reže suroviny ako polená, konáre a odrezky dosiek na jednotné drevené štiepky. Moderné linky často používajú bubnové štiepkovače, známe pre vysoký výkon a konzistentnú veľkosť čipov (zvyčajne 16-30 mm na dĺžku), čo je rozhodujúce pre následné odlupovanie.

Vločkovač/brúska: Základné zariadenie na redukciu drevených triesok na častice. Prstencové vločkovače produkujú vysokokvalitné ploché vločky s dobrou pevnosťou, zatiaľ čo dvojbubnové mlynčeky spracovávajú menšie triesky a piliny na granulované častice s vysokou výťažnosťou. Často sa používajú v kombinácii.

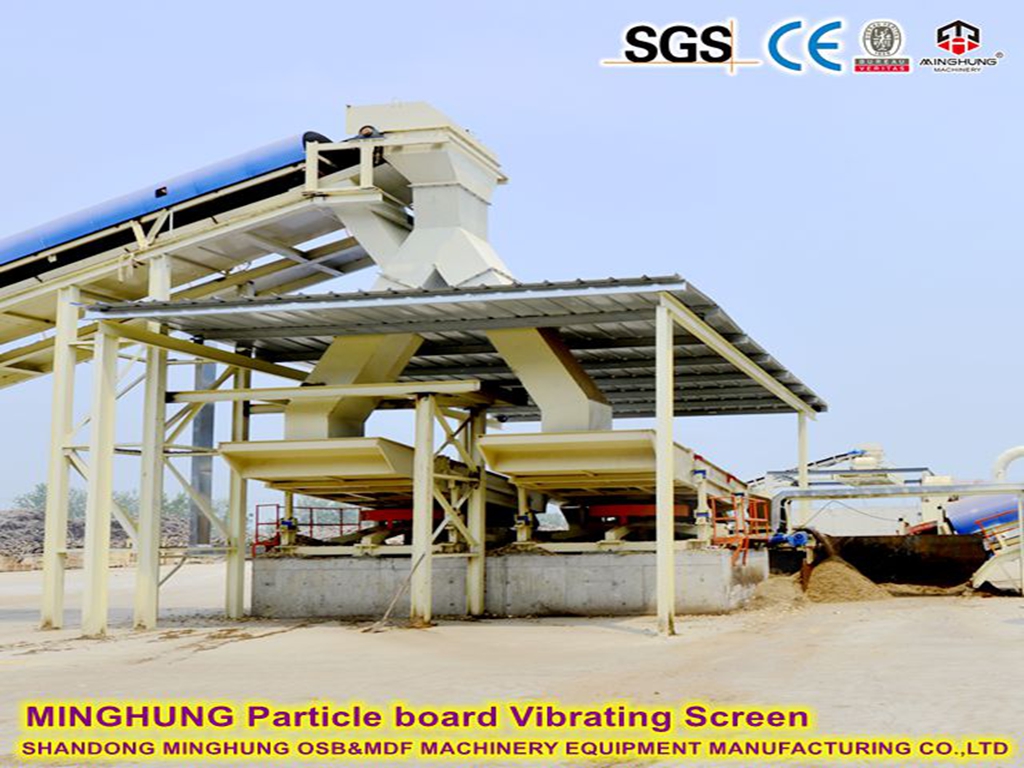
Systém triedenia a opätovného drvenia: Pozostáva z vibračných triedičov a drvičov. Sitá klasifikujú častice podľa veľkosti: odstraňujú jemný prach, posielajú kvalifikované drevené štiepky do ďalšej fázy a nasmerujú častice nadmernej veľkosti do drvičov. To zaisťuje konzistentnú veľkosť častíc pre sušenie a tvarovanie.

2. Zariadenie na sušenie, dimenzovanie a miešanie
Tento proces je rozhodujúci pre kontrolu obsahu vlhkosti v drevotrieskovej doske a zabezpečenie jednotnosti veľkosti, pretože priamo ovplyvňuje pevnosť spojenia a emisie formaldehydu hotovej dosky.
Rotačná bubnová sušička: Kľúčové zariadenie na zníženie vlhkosti častíc (z ~50% na 3-5%). Najbežnejšie sú trojpriechodové sušičky, kde sa častice špirálovito pohybujú cez tri koncentrické bubny, čím sa zabezpečuje úplný kontakt s horúcim vzduchom, vysoká tepelná účinnosť a znížené riziko požiaru. Vybavené inteligentnou reguláciou teploty, aby sa zabránilo pripáleniu.

Miešač: Zariadenie na rovnomerné miešanie častíc s lepidlom (napr. UF, MDI). Vysokorýchlostné prstencové mixéry sú priemyselným štandardom, kde sa lepidlo rozprašuje a nastrieka na rýchlo sa otáčajúce častice, čím sa zabezpečí, že každá častica bude obalená. Základom je presné dávkovanie a systém kontroly striekania s presnosťou nanášania lepidla v rozmedzí ±1 %.
![Lepenie drevotrieskových dosiek Syatem pre výrobnú linku PB]()
Systém prípravy a dodávky lepidla: Kompletná časť chemického závodu, vrátane živicových reaktorov, dávkovacích jednotiek tvrdidiel/aditív, čerpadiel na lepidlo a izolovaných potrubí. Dodáva mixéru konzistentné lepidlo s kontrolovanou teplotou, čo zaisťuje nepretržitú výrobu.

3. Zariadenie na následné spracovanie: Potom, čo listový materiál vyjde z lisu za horúca, musí prejsť týmito zariadeniami na spracovanie predtým, ako sa môže stať konečným produktom.
Jednotka chladenia a obratu: Dosky lisované za tepla sú extrémne horúce (>160 °C) a vyžadujú nútené chladenie pod 50 °C, aby sa zabránilo deformácii a stabilizovalo vnútorné napätie. Táto jednotka využíva ventilátory a otočný mechanizmus na rovnomerné chladenie dosiek počas pomalej prepravy.
![Stojan na sušenie dosiek po lise za tepla]()
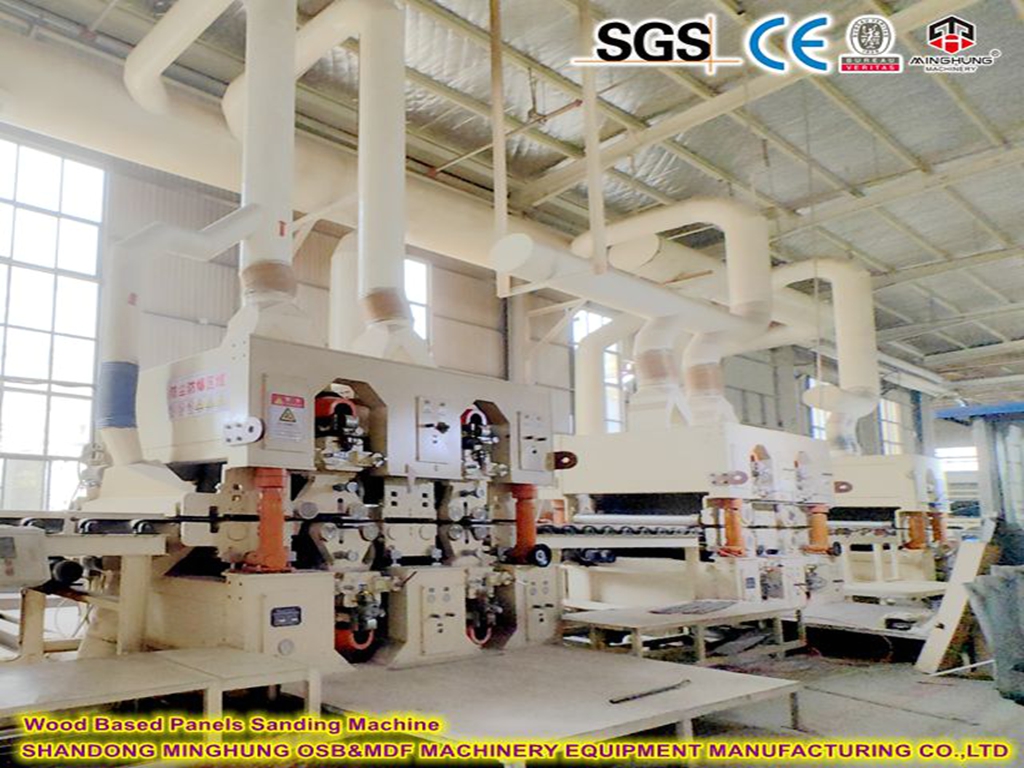
Brúska: Základné zariadenie určujúce presnosť konečnej hrúbky a kvalitu povrchu. Moderné rady sú vybavené 4- alebo 6-hlavovými širokopásovými brúskami. Hrubým brúsením (kalibráciou) a jemným brúsením (leštenie) odstraňujú 'vopred vytvrdenú vrstvu' a odchýlku hrúbky, čím sa dosiahne zrkadlovo hladký povrch a tolerancia hrúbky ±0,1 mm.

Krížové a orezávacie píly: Reže veľké panely na štandardné veľkosti (napr. 1220 x 2440 mm). Využíva najprv automatizované priečne rezanie a potom roztrhávací systém poháňaný servomotormi pre presné polohovanie a hladké hrany, čím sa eliminuje sekundárne spracovanie.

Automatická stohovacia a baliaca linka: Konečná sekcia umožňujúca plne automatické triedenie, stohovanie, balenie (alebo ochrana rohov) a páskovanie. Na klasifikáciu dosiek a ich stohovanie podľa prednastavených vzorov používa systémy počítačového videnia alebo online inšpekčné údaje, čím výrazne znižuje námahu a zabezpečuje dokonalú prezentáciu.
4. Podporné a pomocné systémy: Tieto systémy sú podobné 'krvným cievam' a 'nervovej sieti' výrobnej linky. Hoci priamo nespracúvajú materiály, majú životne dôležitý význam.
Tepelné energetické centrum: 'srdce' výrobnej linky poskytujúce stabilný zdroj tepla pre sušičky a lisy za tepla. Zvyčajne používa drevný odpad (ako je kôra a posypový prášok) ako palivo na dosiahnutie sebestačnosti v oblasti energie a recyklácie, čo je kľúčové pre úsporu energie a ochranu životného prostredia.

Centrálny systém odstraňovania prachu: Tento systém je zodpovedný za zber drevného prachu zo všetkých miest, ktoré vytvárajú prach pozdĺž výrobnej linky (najmä na miestach pílenia a brúsenia), čím zabezpečuje čisté a bezpečné výrobné prostredie. Zozbieraný prach sa dá tiež znova použiť ako palivo.
Elektrický automatizačný riadiaci systém: 'mozog' výrobnej linky. Na báze priemyselných PC, PLC a distribuovaných I/O umožňuje sledovanie tisícok procesných parametrov v reálnom čase, automatické nastavovanie, diagnostiku porúch a správu výrobných dát, pričom stelesňuje inteligentnú výrobu.

1. Hot Press System
Horúci lis je 'srdcom' linky na výrobu drevotrieskových dosiek, priamo určuje fyzikálne a mechanické vlastnosti dosky, ako aj efektivitu výroby.
Hlavné typy a technické vlastnosti:
Multi-Opening Hot Press: Tradičný mainstreamový systém, ktorý zvyčajne obsahuje 10-30 platní, z ktorých každá drží jednu podložku. Používa hydraulický systém na zabezpečenie uzatváracieho tlaku s doskami vyhrievanými parou alebo tepelným olejom. Medzi výhody patrí vyspelá technológia a relatívne nízke investície, vhodné na výrobu dosiek rôznych špecifikácií. Jeho nevýhodou je prerušovaná výroba s relatívne nižšou účinnosťou.

Kontinuálny lis: Moderný vysokoúčinný systém, kde rohož nepretržite prechádza medzi dvoma veľkými oceľovými pásmi cez vyhrievanú lisovaciu sekciu. Ponúka významné výhody: nepretržitú výrobu, extrémne vysokú účinnosť (rýchlosť až 1000-1500 mm/min), nízku spotrebu energie, rovnomernejšiu hustotu dosky a minimálnu odchýlku hrúbky (±0,15 mm). Je obzvlášť vhodný pre veľkosériovú výrobu jednotlivých špecifikácií, ale vyžaduje si vysoké investičné náklady.

Základné technické parametre:
Pracovný tlak: 2,5-4,0 MPa
Spôsob ohrevu: Parný ohrev (180-210°C) alebo ohrev termálnym olejom (200-220°C)
Čas zatvárania: 30-60 sekúnd pre lisy s viacerými otvormi; kontinuálne pre kontinuálne lisy
Regulácia tlaku: Proporcionálny hydraulický systém schopný presne kontrolovať zmeny tlaku podľa prednastavených kriviek
2. Formovací systém
Tvarovací systém je 'mozgom' línie drevotrieskových dosiek, ktorý určuje štrukturálnu jednotnosť a výslednú kvalitu dosky.
Systémové komponenty a princíp fungovania:
Systém dávkovania: Presne kontroluje množstvo častíc povrchovej a jadrovej vrstvy vstupujúcich do tvarovacej hlavy, pričom využíva elektronické pásové váhy a jadrové váhy na zabezpečenie presnosti merania v rozmedzí ±1 %.
Formovacia hlava: Základné zariadenie, rozdelené na mechanické tvarovacie hlavy a vzduchové tvarovacie hlavy. Moderné výrobné linky často využívajú kombinovanú technológiu mechanicko-vzduchového tvárnenia.
Mechanická tvarovacia hlava: Dosahuje rovnomernú distribúciu častíc pomocou tvarovacích valcov so škrabkami alebo formovačmi pásu, vhodnými na tvarovanie hrubých častíc.
Tvarovacia hlava Air-Felt: Využíva aerodynamické princípy, ktoré umožňujú jemným časticiam rovnomerne sa usadzovať pod prúdom vzduchu, zvlášť vhodné na rovnomerné tvarovanie jemnej povrchovej vrstvy materiálu.
Online systém detekcie a spätnej väzby: Využíva beta-lúče alebo röntgenové skenery na monitorovanie hustoty rohože v reálnom čase, pričom údaje sa odosielajú späť do riadiaceho systému na automatické nastavenie parametrov tvarovania.
Kľúčové technické výhody:
Umožňuje trojvrstvové alebo viacvrstvové štrukturálne tvarovanie 'jemne-hrubo-jemne', čím sa optimalizuje výkon dosky.
Odchýlku hustoty tvarovania je možné regulovať v rozmedzí ±3 %.
Umožňuje flexibilné nastavenie tvarovacej štruktúry a pomeru podľa požiadaviek produktu.

Pokročilá linka na výrobu drevotrieskových dosiek je vysoko koordinovaný systém. Od kontroly veľkosti pri príprave surovín až po stabilný proces sušenia a lepenia až po presné spracovanie v štádiu dodatočnej úpravy výkon každého zariadenia priamo ovplyvňuje kvalitu, náklady a efektivitu výroby finálnej dosky.
Technické výhody výrobnej linky
1. Vysoká efektívnosť a produktivita: Kontinuálne lisovacie linky môžu dosiahnuť ročnú kapacitu viac ako 300 000 metrov kubických, pričom výrobné rýchlosti sú 2-3 krát rýchlejšie ako tradičné lisy s viacerými otvormi.
2. Výnimočná kvalita produktu: Systém presného tvarovania zabezpečuje vysoko rovnomerné rozloženie hustoty dosky; vysokovýkonný lis za tepla zaručuje vynikajúce fyzikálne a mechanické vlastnosti (vnútorná pevnosť spoja ≥0,45MPa, modul lomu ≥16MPa).
3. Vynikajúci environmentálny výkon: Pokročilá technológia nanášania lepidla môže znížiť spotrebu lepidla o 10-15%; sušiaci systém dosahuje účinnosť rekuperácie tepelnej energie nad 80 %; kompatibilné s obnoviteľnými surovinami, ako sú poľnohospodárske zvyšky.
4. Vysoká automatizácia a inteligencia: Celá linka využíva riadiace systémy PLC/DCS, umožňujúce spustenie/zastavenie jedným tlačidlom, diagnostiku porúch a automatickú optimalizáciu parametrov procesu, čím sa znižuje ručný zásah a zlepšuje sa prevádzková stabilita.
5. Flexibilná prispôsobivosť výroby: Rovnaká linka dokáže vyrábať dosky rôznych hrúbok (2-40 mm), hustoty (550-750 kg/m³) a špecifikácií s rýchlou zmenou výrobných receptúr.
6. Vynikajúca spotreba energie: Kontinuálne lisy sú o 20-30% energeticky účinnejšie ako tradičné lisy s viacerými otvormi, s celkovou spotrebou energie linky pod 180 kWh/m³.
Oblasti použitia drevotrieskových dosiek
1. Výroba nábytku: Používa sa predovšetkým na korpusy skriniek, zadné panely a dná zásuviek v panelovom nábytku, čo predstavuje viac ako 60 % celkovej spotreby drevotrieskových dosiek. Povrchy je možné laminovať papierom impregnovaným melamínom, PVC, drevenou dyhou atď.
2. Konštrukcia a dekorácia interiéru: Používa sa na vnútorné deliace steny, stropné podklady, podlahové podklady, jadrá dverí atď. Drevotrieskové dosky odolné voči vlhkosti možno použiť vo vlhkých prostrediach, ako sú kuchyne a kúpeľne.
3. Baliaci priemysel: Výroba obalov pre veľké zaťaženie, paliet a logistických paletových dosiek, ktoré nahrádzajú niektoré obalové materiály z masívneho dreva.
4. Zvukové vybavenie : Využíva svoju jednotnú pórovitú štruktúru ako prémiový materiál pre kryty reproduktorov, ktorý ponúka dobré akustické vlastnosti.
5. Iné aplikácie: Výstavné výklady, regály obchodov, interiérové dvere, schodiskové stupne atď.