



MH
MINGHUNG
pinus
kayu putih
poplar
Spesies Kayu Keras Primer
1. Ek (Putih/Merah)
Properti: Kepadatan tinggi (≈750kg/m³), kekuatan lentur unggul, butiran berbeda
Aplikasi: Furnitur premium, substrat lantai
2. Birch
Properti: Kekerasan sedang (Janka 1260 lbf), daya rekat laminasi yang luar biasa
Aplikasi: Kayu lapis kelas pesawat terbang, veneer dekoratif
3. Maple (Keras/Lembut)
Properti: Ketahanan aus yang tinggi (kekerasan 1450 lbf), butiran berwarna terang seragam
Aplikasi: Wajah alat musik, inti isyarat biliar
4. pohon bek
Properti: Ketangguhan benturan tinggi, kemampuan pembengkokan uap yang unggul
Aplikasi: Furnitur kayu bentwood, gagang perkakas
5. kenari
Properti: Butiran coklat-cokelat, stabilitas dimensi (penyusutan ≤10%)
Aplikasi: Kemasan mewah, stok senjata
Kayu Keras yang Direkayasa
Jenis |
Massa jenis (kg/m³) |
Keuntungan Utama |
kayu putih |
650-900 |
Tumbuh cepat, hemat biaya |
poplar |
400-500 |
Inti struktural yang ringan |
Lauan |
550-750 |
Ketahanan peluruhan Kelas 2 (EN 335) |
Amerika Utara
Great Lakes Basin: Maple keras (65% pangsa global), oak putih
Pegunungan Appalachian: Kenari hitam (sumber kelas premium)
Eropa
Pegunungan Carpathian: Beech (Rumania/Ukraina)
Pantai Baltik: Birch (Swedia/Finlandia, kayu dengan pertumbuhan lambat dengan kepadatan tinggi)
Zona Tropis
Asia Tenggara:
Malaysia/Indonesia: Meranti (pengganti Mahoni)
Myanmar: Jati (Ketahanan busuk alami)
Cekungan Amazon:
Brasil: Jatoba (Kekerasan 2900 lbf)
Perkebunan Berkembang
Pinus Radiata Chili (kayu perkebunan yang diolah dengan kayu keras)
Guangxi Eucalyptus, Tiongkok (peningkatan kepadatan sebesar 30% melalui modifikasi genetik)
1. Formula Berorientasi Kinerja (Kelas Struktural)
Lapisan |
Spesies Kayu |
Rasio Ketebalan |
Desain Fungsional |
Menghadapi |
Maple Keras/Ek Putih |
0.15 |
Ketahanan aus yang tinggi (Janka≥1450 lbf) |
pita silang |
Birch+Beech |
0.25 |
Peningkatan kekuatan geser |
Inti |
Kayu Putih+OSB Poplar |
0.6 |
Basis penstabil (MC≤8%) |
Parameter
Kepadatan: ≥720kg/m³
Perekat: Resin Fenolik (PF)
Standar: EN 13986 (Menahan beban)
2. Formula Hemat Biaya (Inti Furnitur)
Lapisan |
Kombinasi Kayu |
Perbandingan |
Keuntungan Ekonomi |
Menghadapi |
Lauan Bernoda (imitasi Walnut) |
0.1 |
Mengurangi kayu langka sebesar 60% |
pita silang |
Veneer Pinus+Birch Radiata |
0.2 |
85% spesies yang tumbuh cepat |
Inti |
Penjahat Poplar/Eucalyptus |
0.7 |
Biaya bahan baku ↓35% |
Proses Kunci
Permukaan: peningkatan tekstur UV
Perekat: UF + modifikasi protein kedelai
3. Prinsip Desain yang Cocok
3.1 Prinsip Gradien Kepadatan
Lapisan permukaan > Lapisan berikutnya > Lapisan inti (misal: 780 → 650 → 550 kg/m³) untuk menghindari retak tegangan
3.2 Pengendalian Tingkat Penyusutan yang Terkoordinasi
Perbedaan laju penyusutan radial tiap lapisan ≤ 1,5% (ASTM D143)
3.3 Optimalisasi Antarmuka Perekatan
Lapisan kekerasan menggunakan lem MDI (isosianat)
Kayu berpori yang tumbuh cepat menggunakan impregnasi resin PF
Tahap 1: Persiapan Bahan Baku
1. Pemrosesan Log
Debarking: Debarker drum (sisa kulit kayu ≤0,5%)
Bucking: Pemotongan silang hingga panjang veneer (2,6m/2,8m/3,2m)
Mengukus: Pelunakan hidrasi (kayu keras: 60-80℃/12-24 jam)

2. Produksi Veneer
Pemusatan: Penempatan empulur yang dipandu laser
Peeling: Mesin bubut CNC menghasilkan veneer kontinyu (tebal 0,3-3,5 mm)
Pengeringan: Pengering rol (MC 8±1%)
Fase 2: Perakitan Layup
3. Penilaian Veneer
Deteksi cacat: sistem visi AI (tingkat penolakan ≥98%)
Penilaian:
AA (sempurna) → Lapisan wajah
B (cacat kecil) → Crossband
C (diperbaiki) → Inti

4. Perekatan & Layup
Aplikasi perekat: pelapis 4 rol (120-180g/㎡)
Perakitan:
Standar: Butir silang lapisan ganjil (berdekatan 90°)
Hibrid: Penumpukan gradien kepadatan
Fase 3: Menekan & Menyembuhkan
5. Pra-penekanan
Tekanan: 0,8-1,2MPa
Durasi: 10-15 menit (ikatan sementara)

6. Pengepresan Panas
Kontrol multi-tahap:
Panggung |
Tekanan (MPa) |
Suhu (℃) |
Waktu (menit) |
Peningkatan |
2.5-3.0 |
140-150 |
0,5-1 |
Tinggal |
1.8-2.2 |
130-140 |
0,8×ketebalan (mm) |
Dekompresi |
0,5-0,8 |
100-110 |
0,3-0,5 |

Tahap 4: Penyelesaian
7. Pengkondisian
Penyimpanan dengan pengatur suhu (25℃/65%RH, 48-72 jam)
8. Pengamplasan Terkalibrasi
Pengamplasan kasar: sabuk 36 grit (hilangkan 0,3-0,5 mm)
Pengamplasan halus: sabuk 120 grit (toleransi ±0,1 mm)

9. Pemangkasan & Penilaian
Pemotongan tepi: Gergaji segi empat (1220×2440mm)
Klasifikasi kualitas:
Kelas A: Nol cacat permukaan (EN 635-2)
Kelas B: ≤3 titik perbaikan diperbolehkan

Pengolahan Bahan Baku
1. Debarking & Bucking
Debarker Hidraulik: Desain rotor ganda, menangani log Ø200-800mm, 30-50 log/jam
Gergaji Pemusatan Laser: presisi ±0,5 mm, pemotongan 6 sumbu
2. Sistem Pelunakan
Terowongan Uap: Kontrol suhu bertingkat (60℃→80℃→60℃) dengan sensor MC
RF Heater: Penetrasi cepat untuk kayu keras (misalnya Jati), hemat energi 40%.
Produksi Veneer
3. Mesin Bubut Pengupas CNC
Motor servo + Tekanan cadangan hidrolik
Spesifikasi:
Toleransi pengelupasan: ±0,05mm
Diameter log maks: Φ800mm
Batas kekerasan: Janka≤1500 lbf
4. Pengering Veneer
Jenis |
Aplikasi |
Efisiensi |
Pengering Rol |
Veneer tipis (0,3-1,5 mm) |
0,8-1,2t uap/㎡ |
Sabuk Jaring |
Veneer tebal (1,5-3,5 mm) |
Dehumidifikasi IR |
Kontinu |
Operasi 24/7 |
Pemulihan panas |
Bagian Penekan
5. Penyebar Lem Otomatis
Lapisan 4-Roller: Lem yang dapat disesuaikan 80-200g/㎡
Kompatibilitas perekat: tiga saluran UF/PF/MDI
6. Robot Layup
Kecepatan:
Standar: 4 detik/lapisan (lintas butiran)
Hibrida: 7 detik/lapisan (pengenalan kepadatan)
Akurasi posisi: ±0,3mm
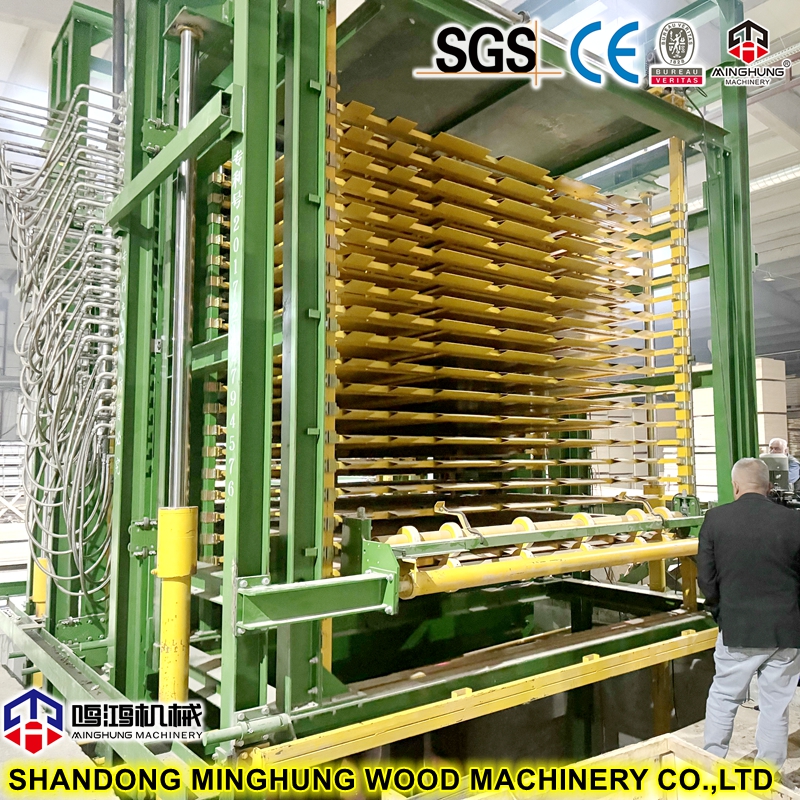
7. Sistem Tekan Panas
Pers Multi-pembukaan (Standar)
Siang hari: 20-40 lapisan
Ukuran pelat: 1400×2800mm
Tekanan maksimal: 5MPa
Kontrol suhu: ±2℃ (minyak termal)
Tekan Terus Menerus (Premium)
Keluaran: 800-1200 lembar/hari (1220×2440mm)
Penghematan energi: Pemulihan tahap tekanan
Garis Akhir
8. Mengkalibrasi Sander
Unit kasar: sabuk SiC 36 grit, pelepasan 0,5 mm
Unit halus: sabuk Al₂O₃ 150 grit, Ra≤3.2μm
9. Pusat Pemotongan Cerdas
Penentuan posisi laser stasiun ganda:
Gergaji utama: bilah karbida Ø450mm (tepi)
Gergaji potong: Digerakkan oleh servo (toleransi ± 0,5 mm)
10. Sistem Penilaian Otomatis
Penglihatan 3D: Mendeteksi 12 jenis cacat (simpul/retak/titik lem)
Akurasi penilaian: 99,2% (sesuai EN 635)
Peralatan |
Parameter Kritis |
Solusi Kayu Keras Hibrida |
Mengupas Mesin Bubut |
Torsi spindel≥8000N·m |
Pisau titanium (HRC65) |
Pers Panas |
Tingkat pemanasan≥8℃/menit |
Profil tekanan kayu tropis |
Sander |
Kecepatan umpan 5-30m/menit |
Rol berlian (+300% masa pakai) |
Sistem Penilaian |
0,5 detik/lembar |
Basis data AI butiran kayu keras |
Kami adalah Shandong MINGHUNG Wood Based Panel Machinery Co, Ltd Pabrik Cina dan produsen set lengkap mesin Kayu Lapis dan mesin Veneer. Dengan pengalaman produksi bertahun-tahun, teknologi produksi yang maju, pekerja berpengalaman dan insinyur profesional, kami dapat menawarkan mesin yang cocok, bagus dan kuat untuk Anda.
Mesin-mesin tersebut meliputi: Lini produksi veneer (Debaker log, Mesin pengupas veneer, Loader log, Penumpuk otomatis), Pengasah pisau, Mesin penambal veneer, Mesin pengering veneer (Pengering rol veneer, Pengering jaring veneer, Pengering tekan veneer), Mesin pengeleman veneer, Mesin lay-up kayu lapis, Mesin penyambung veneer, Mesin press dingin kayu lapis, Mesin press panas, Mesin pemotong pemangkasan tepi kayu lapis, Mesin pengamplasan dan kalibrasi, Mesin pembalikan kayu lapis, meja angkat, dan sebagainya.

Kami menjaga kerja sama jangka panjang dengan perusahaan pengiriman barang terkenal, dan mematuhi filosofi yang mengutamakan pelanggan. Kami secara ketat menerapkan proses pemeriksaan kualitas sebelum pengiriman untuk memastikan bahwa setiap batch produk memenuhi standar kualitas internasional, Kami sangat memahami bahwa layanan berkualitas tinggi adalah landasan untuk memenangkan kepercayaan pelanggan, dan kami selalu menciptakan nilai bagi pelanggan dengan pasokan yang profesional dan efisien manajemen rantai.


Hubungi kami untuk penawaran gratis hari ini!
Kontak kami:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


