



MH
MINGHUNG
sosna
eukaliptus
topola
Pierwotne gatunki drewna liściastego
1. Dąb (biały/czerwony)
Właściwości: Wysoka gęstość (≈750kg/m³), doskonała wytrzymałość na zginanie, wyraźne ziarno
Zastosowanie: Meble premium, podłoża podłogowe
2. Brzoza
Właściwości: Średnia twardość (Janka 1260 lbf), wyjątkowa przyczepność laminacji
Zastosowanie: sklejka lotnicza, forniry dekoracyjne
3. Klon (twardy/miękki)
Właściwości: Wysoka odporność na zużycie (twardość 1450 funtów siły), jednolite, jasne ziarno
Zastosowanie: Tarcze instrumentów muzycznych, rdzenie kijów bilardowych
4. Buk
Właściwości: Wysoka udarność, doskonała zdolność do gięcia parą
Zastosowanie: Meble gięte, uchwyty narzędziowe
5. Orzech
Właściwości: Ziarno czekoladowo-brązowe, stabilność wymiarowa (skurcz ≤10%)
Zastosowanie: Luksusowe opakowania, kolby
Zaprojektowane drewno liściaste
Gatunek |
Gęstość (kg/m³) |
Kluczowa zaleta |
Eukaliptus |
650-900 |
Szybko rosnąca, opłacalna |
Topola |
400-500 |
Lekki rdzeń konstrukcyjny |
Lauan |
550-750 |
Odporność na rozkład klasa 2 (EN 335) |
Ameryka Północna
Basen Wielkich Jezior: twardy klon (65% udziału światowego), biały dąb
Appalachy: Orzech czarny (źródło klasy premium)
Europa
Karpaty: Buk (Rumunia/Ukraina)
Wybrzeże Bałtyckie: Brzoza (Szwecja/Finlandia, drewno wolno rosnące o dużej gęstości)
Strefy tropikalne
Azja Południowo-Wschodnia:
Malezja/Indonezja: Meranti (substytut mahoniu)
Birma: Teak (naturalna odporność na gnicie)
Dorzecze Amazonki:
Brazylia: Jatoba (twardość 2900 funtów siły)
Powstające plantacje
Chilijska sosna radiata (drewno z plantacji impregnowane twardym drewnem)
Eukaliptus Guangxi, Chiny (wzrost gęstości o 30% poprzez modyfikację genetyczną)
1. Formuła zorientowana na wydajność (klasa konstrukcyjna)
Warstwa |
Gatunki drewna |
Stosunek grubości |
Projekt funkcjonalny |
Twarz |
Twardy klon/biały dąb |
0.15 |
Wysoka odporność na zużycie (Janka ≥1450 lbf) |
Crossband |
Brzoza + Buk |
0.25 |
Zwiększenie wytrzymałości na ścinanie |
Rdzeń |
Płyta OSB Eukaliptus + Topola |
0.6 |
Podstawa stabilizująca (MC≤8%) |
Parametry
Gęstość: ≥720kg/m³
Klej: Żywica fenolowa (PF)
Norma: EN 13986 (nośność)
2. Ekonomiczna formuła (rdzeń meblowy)
Warstwa |
Kombinacja drewna |
Stosunek |
Przewaga ekonomiczna |
Twarz |
Barwiony Lauan (imitacja orzecha włoskiego) |
0.1 |
Zmniejsz rzadkie drewno o 60% |
Crossband |
Okleina Radiata Sosna+Brzoza |
0.2 |
85% gatunków szybko rosnących |
Rdzeń |
Rysik z topoli/eukaliptusa |
0.7 |
Koszt surowca ↓35% |
Kluczowy proces
Powierzchnia: wzmocnienie tekstury UV
Klej: UF + modyfikacja białka sojowego
3. Dopasowane zasady projektowania
3.1 Zasada gradientu gęstości
Warstwa wierzchnia > Kolejna warstwa > Warstwa rdzeniowa (np.: 780 → 650 → 550 kg/m³), aby uniknąć pęknięć naprężeniowych
3.2 Skoordynowana kontrola stopnia skurczu
Różnica w skurczu promieniowym każdej warstwy ≤ 1,5% (ASTM D143)
3.3 Optymalizacja interfejsu klejenia
Warstwa twardości wykorzystuje klej MDI (izocyjanian)
Porowate, szybko rosnące drewno impregnuje się żywicą PF
Faza 1: Przygotowanie surowca
1. Przetwarzanie dziennika
Korowanie: Korowarka bębnowa (pozostałości kory ≤0,5%)
Obróbka: Cięcie poprzeczne na długości forniru (2,6 m/2,8 m/3,2 m)
Parowanie: Zmiękczanie poprzez nawodnienie (drewno liściaste: 60-80℃/12-24h)

2. Produkcja forniru
Centrowanie: pozycjonowanie rdzenia za pomocą lasera
Peeling: Tokarka CNC wytwarza okleinę ciągłą (o grubości 0,3-3,5 mm)
Suszenie: Suszarka walcowa (MC 8±1%)
Faza 2: Montaż układu
3. Klasyfikacja forniru
Wykrywanie defektów: system wizyjny AI (wskaźnik odrzuceń ≥98%)
Cieniowanie:
AA (bezbłędny) → Warstwa wierzchnia
B (drobne wady) → Crossband
C (naprawiony) → Rdzeń

4. Klejenie i układanie
Nakładanie kleju: powlekarka 4-walcowa (120-180g/㎡)
Montaż:
Standard: nieparzysta warstwa krzyżowa (przylegająca do siebie pod kątem 90°)
Hybrydowe: układanie w stosy z gradientem gęstości
Faza 3: Prasowanie i utwardzanie
5. Wstępne prasowanie
Ciśnienie: 0,8-1,2 MPa
Czas trwania: 10-15 min (wiązanie tymczasowe)

6. Prasowanie na gorąco
Sterowanie wielostopniowe:
Scena |
Ciśnienie (MPa) |
Temperatura (℃) |
Czas (min) |
Rozruch |
2,5-3,0 |
140-150 |
0,5-1 |
Mieszkać |
1,8-2,2 |
130-140 |
0,8 × grubość (mm) |
Dekompresja |
0,5-0,8 |
100-110 |
0,3-0,5 |

Faza 4: Wykończenie
7. Kondycjonowanie
Magazynowanie w kontrolowanym klimacie (25℃/65%RH, 48-72h)
8. Kalibrowane szlifowanie
Szlifowanie zgrubne: taśma o ziarnistości 36 (usunąć 0,3-0,5 mm)
Szlifowanie dokładne: taśma o ziarnistości 120 (tolerancja ±0,1 mm)

9. Przycinanie i ocenianie
Cięcie krawędzi: Piła poczwórna (1220×2440mm)
Klasyfikacja jakości:
Klasa A: Zero wad powierzchniowych (EN 635-2)
Stopień B: dozwolone ≤3 punkty naprawy

Przetwarzanie surowców
1. Korowanie i obijanie
Korowarka hydrauliczna: konstrukcja z dwoma wirnikami, uchwyty do kłód Ø200-800 mm, 30-50 kłód/h
Laserowa piła centrująca: precyzja ±0,5 mm, cięcie w 6 osiach
2. Układ zmiękczający
Tunel parowy: Stopniowa kontrola temperatury (60 ℃ → 80 ℃ → 60 ℃) za pomocą czujników MC
Grzejnik RF: Szybka penetracja twardego drewna (np. Teak), oszczędność energii 40%.
Produkcja forniru
3. Tokarka CNC do obierania
Silnik serwo + hydrauliczne ciśnienie rezerwowe
Okular:
Tolerancja odrywania: ±0,05mm
Maksymalna średnica kłody: Φ800mm
Granica twardości: Janka≤1500 lbf
4. Suszarka do forniru
Typ |
Aplikacja |
Efektywność |
Suszarka rolkowa |
Cienki fornir (0,3-1,5mm) |
0,8-1,2 t pary/㎡ |
Siatkowy pasek |
Gruby fornir (1,5-3,5mm) |
Osuszanie IR |
Ciągły |
Praca 24 godziny na dobę, 7 dni w tygodniu |
Odzysk ciepła |
Sekcja prasowa
5. Automatyczny rozprowadzacz kleju
Powłoka 4-rolkowa: Regulowany klej 80-200 g/㎡
Kompatybilność kleju: potrójne kanały UF/PF/MDI
6. Robot do układania
Prędkość:
Standard: 4 s/warstwa (cross-grain)
Hybrydowy: 7 s/warstwa (rozpoznawanie gęstości)
Dokładność pozycjonowania: ±0,3 mm
7. System prasowania na gorąco
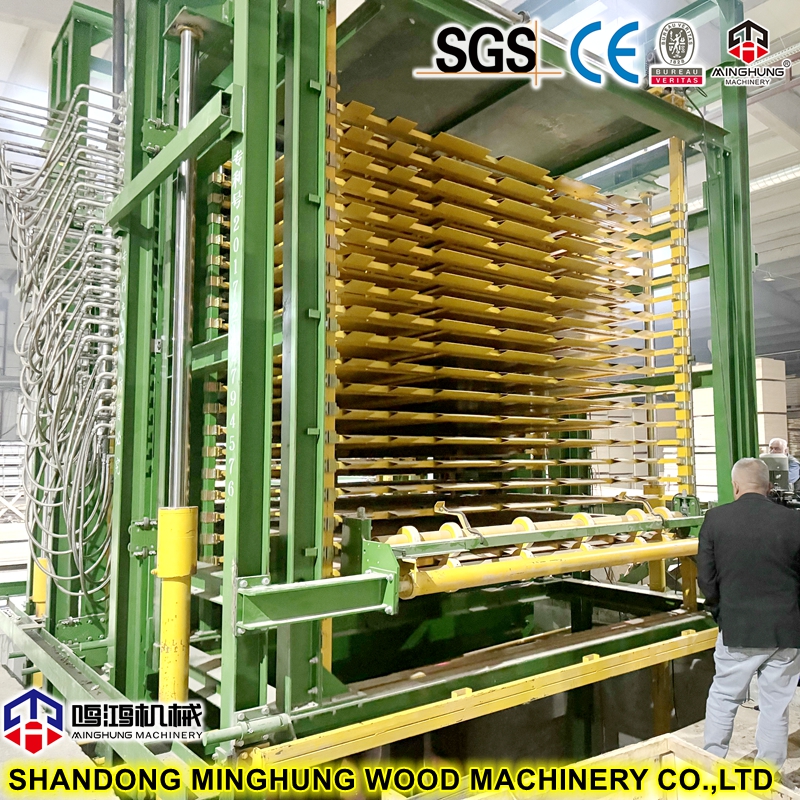
Prasa wielootworowa (standardowa)
Światło dzienne: 20-40 warstw
Rozmiar płyty: 1400×2800mm
Maksymalne ciśnienie: 5 MPa
Kontrola temperatury: ±2 ℃ (olej termiczny)
Prasa ciągła (Premium)
Wyjście: 800-1200 arkuszy dziennie (1220×2440mm)
Oszczędność energii: Odzysk w fazie ciśnieniowej
Linia mety
8. Kalibracja szlifierki
Jednostka gruboziarnista: pasek SiC o ziarnistości 36, usuwanie 0,5 mm
Jednostka precyzyjna: taśma Al₂O₃ o ziarnistości 150, Ra≤3,2μm
9. Inteligentne centrum cięcia
Dwustanowiskowe pozycjonowanie laserowe:
Piła główna: ostrze węglikowe Ø450mm (obrzeże)
Piła poprzeczna: Napędzana serwo (tolerancja ± 0,5 mm)
10. System automatycznej klasyfikacji
Wizja 3D: wykrywa 12 typów defektów (sęki/pęknięcia/miejsca klejenia)
Dokładność klasyfikacji: 99,2% (zgodnie z EN 635)
Sprzęt |
Parametr krytyczny |
Hybrydowe rozwiązanie dla twardego drewna |
Tokarka do obierania |
Moment obrotowy wrzeciona ≥8000N·m |
Ostrza tytanowe (HRC65) |
Gorąca prasa |
Szybkość nagrzewania ≥8 ℃/min |
Profil dociskowy z drewna tropikalnego |
Sander |
Prędkość posuwu 5-30m/min |
Wałek diamentowy (+300% żywotności) |
System oceniania |
0,5 sek./arkusz |
Baza danych AI ziaren drewna liściastego |
Jesteśmy fabryką Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd w Chinach i producentem pełnych zestawów maszyn do sklejki i maszyn do forniru. Dzięki wieloletniemu doświadczeniu produkcyjnemu, zaawansowanej technologii produkcji, doświadczonym pracownikom i profesjonalnym inżynierom możemy zaoferować Ci odpowiednie, dobre i mocne maszyny.
Maszyny obejmują: Linię do produkcji forniru (okrawarka do forniru, maszyna do obierania forniru, ładowarka do kłód, automatyczna układarka), ostrzałka, maszyna do łatania forniru, maszyna do suszenia forniru (suszarka rolkowa do forniru, suszarka do siatki forniru, prasa do forniru), maszyna do klejenia forniru, maszyna do układania sklejki, maszyna do łączenia forniru, prasa do sklejki na zimno, prasa na gorąco, maszyna do przycinania krawędzi sklejki, maszyna do szlifowania i kalibracji, sklejka przewrócić maszynę, podnieść stół i tak dalej.

Utrzymujemy długoterminową współpracę ze znaną firmą spedycyjną i wyznajemy filozofię „klient jest na pierwszym miejscu”. Ściśle wdrażamy proces kontroli jakości przed wysyłką, aby upewnić się, że każda partia produktów spełnia międzynarodowe standardy jakości. Głęboko rozumiemy, że wysoka jakość usług jest podstawą zdobycia zaufania klientów i zawsze tworzymy wartość dla klientów dzięki profesjonalnemu i wydajnemu zarządzaniu łańcuchem dostaw.


Skontaktuj się z nami, aby uzyskać bezpłatną wycenę już dziś!
Nasze kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


