


MH
MINGHUNG

Kiefer

Eukalyptus

Pappel
Primäre Hartholzarten
1. Eiche (Weiß/Rot)
Eigenschaften: Hohe Dichte (≈750 kg/m³), hervorragende Biegefestigkeit, ausgeprägte Maserung
Anwendung: Premium-Möbel, Bodenbeläge
2. Birke
Eigenschaften: Mittlere Härte (Janka 1260 lbf), außergewöhnliche Laminierungshaftung
Anwendung: Flugzeugsperrholz, dekorative Furniere
3. Ahorn (hart/weich)
Eigenschaften: Hohe Verschleißfestigkeit (Härte 1450 lbf), gleichmäßige helle Körnung
Anwendung: Schlagflächen für Musikinstrumente, Kerne für Billardqueues
4. Buche
Eigenschaften: Hohe Schlagzähigkeit, hervorragende Dampfbiegefähigkeit
Anwendung: Bugholzmöbel, Werkzeuggriffe
5. Walnuss
Eigenschaften: Schokoladenbraunes Korn, Dimensionsstabilität (Schrumpfung ≤10%)
Anwendung: Luxusverpackungen, Gewehrschäfte
Konstruierte Harthölzer
Spezies |
Dichte (kg/m³) |
Entscheidender Vorteil |
Eukalyptus |
650-900 |
Schnell wachsend, kostengünstig |
Pappel |
400-500 |
Leichter Strukturkern |
Lauan |
550-750 |
Zerfallsbeständigkeit Klasse 2 (EN 335) |
Nordamerika
Great-Lakes-Becken: Hartahorn (65 % globaler Anteil), Weißeiche
Appalachen: Schwarznuss (Premium-Quelle)
Europa
Karpaten: Buche (Rumänien/Ukraine)
Ostseeküste: Birke (Schweden/Finnland, langsam wachsendes Holz mit hoher Dichte)
Tropische Zonen
Südostasien:
Malaysia/Indonesien: Meranti (Mahagoni-Ersatz)
Myanmar: Teakholz (natürliche Fäulnisresistenz)
Amazonasbecken:
Brasilien: Jatoba (Härte 2900 lbf)
Aufstrebende Plantagen
Chilenische Radiata-Kiefer (mit Hartholz behandeltes Plantagenholz)
Guangxi-Eukalyptus, China (Dichteerhöhung um 30 % durch genetische Veränderung)
1. Leistungsorientierte Formel (Strukturqualität)
Schicht |
Holzarten |
Dickenverhältnis |
Funktionales Design |
Gesicht |
Harter Ahorn/Weißeiche |
0.15 |
Hohe Verschleißfestigkeit (Janka≥1450 lbf) |
Kreuzband |
Birke+Buche |
0.25 |
Verbesserung der Scherfestigkeit |
Kern |
Eukalyptus+Pappel OSB |
0.6 |
Stabilisierende Basis (MC≤8%) |
Parameter
Dichte: ≥720kg/m³
Klebstoff: Phenolharz (PF)
Norm: EN 13986 (Tragfähig)
2. Kostengünstige Formel (Möbelkern)
Schicht |
Holzkombination |
Verhältnis |
Wirtschaftlicher Vorteil |
Gesicht |
Gebeiztes Lauan (Walnussimitat) |
0.1 |
Seltenes Holz um 60 % reduzieren |
Kreuzband |
Furnier aus Radiata-Kiefer und Birke |
0.2 |
85 % schnell wachsende Arten |
Kern |
Pappel-/Eukalyptus-Scrimper |
0.7 |
Rohstoffkosten ↓35 % |
Schlüsselprozess
Oberfläche: UV-Texturverstärkung
Klebstoff: UF + Sojaproteinmodifikation
3. Passende Designprinzipien
3.1 Dichtegradientenprinzip
Deckschicht > Folgeschicht > Kernschicht (z. B.: 780 → 650 → 550 kg/m³) zur Vermeidung von Spannungsrissen
3.2 Koordinierte Kontrolle der Schrumpfraten
Der Unterschied in der radialen Schrumpfungsrate jeder Schicht ≤ 1,5 % (ASTM D143)
3.3 Optimierung der Klebeschnittstelle
Härteschicht verwendet MDI-Kleber (Isocyanat)
Poröses, schnell wachsendes Holz wird mit PF-Harz imprägniert
Phase 1: Rohstoffvorbereitung
1. Protokollverarbeitung
Entrindung: Trommelentrindung (Rindenrückstände ≤0,5 %)
Bucking: Querschneiden auf Furnierlängen (2,6 m/2,8 m/3,2 m)
Dämpfen: Hydratationserweichung (Hartholz: 60-80℃/12-24h)

2. Furnierproduktion
Zentrierung: Lasergeführte Markpositionierung
Schälen: CNC-Drehmaschine produziert durchgehendes Furnier (0,3–3,5 mm dick).
Trocknung: Walzentrockner (MC 8±1%)
Phase 2: Layup-Montage
3. Furniersortierung
Fehlererkennung: KI-Vision-System (Ausschussrate ≥98 %)
Benotung:
AA (makellos) → Deckschicht
B (geringfügige Mängel) → Kreuzband
C (repariert) → Kern
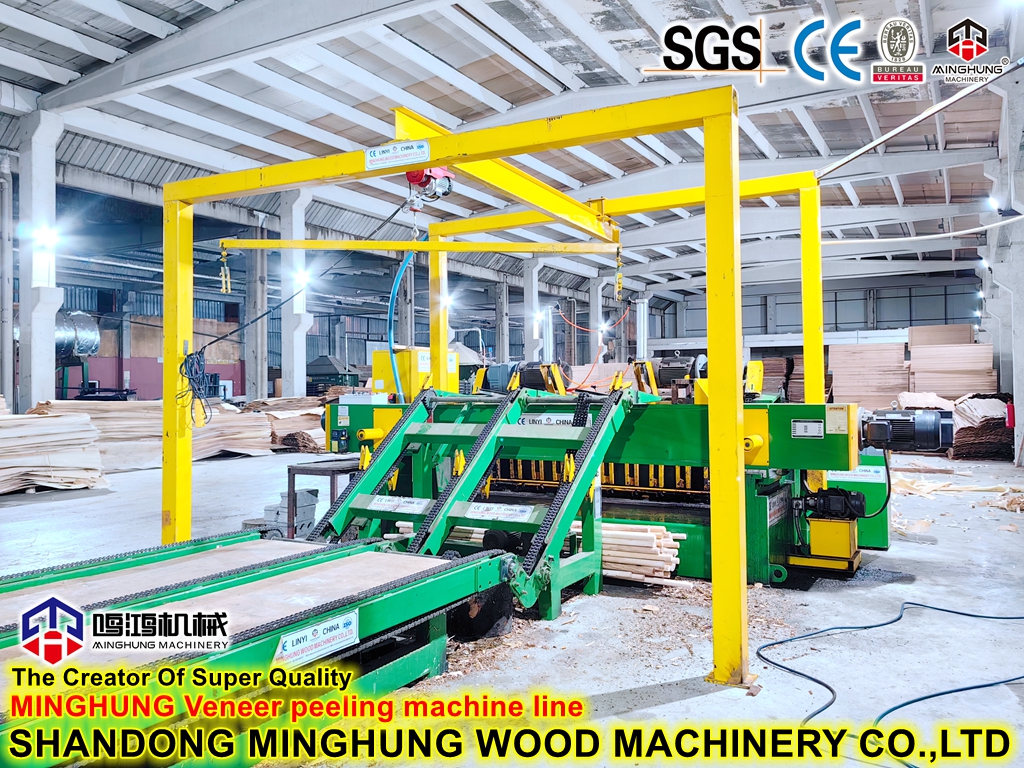
4. Kleben und Auflegen
Klebstoffauftrag: 4-Walzen-Beschichter (120–180 g/㎡)
Montage:
Standard: Kreuzfaser mit ungerader Lage (90° nebeneinander)
Hybrid: Dichtegradientenstapelung

Phase 3: Pressen und Aushärten
5. Vorpressen
Druck: 0,8–1,2 MPa
Dauer: 10-15 Min. (temporäre Verklebung)

6. Heißpressen
Mehrstufige Regelung:
Bühne |
Druck (MPa) |
Temperatur (℃) |
Zeit (min) |
Aufstocken |
2,5-3,0 |
140-150 |
0,5-1 |
Verweilen |
1,8-2,2 |
130-140 |
0,8×Dicke (mm) |
Dekompression |
0,5-0,8 |
100-110 |
0,3-0,5 |

Phase 4: Fertigstellung
7. Konditionierung
Klimatisierte Lagerung (25℃/65% RH, 48-72h)
8. Kalibriertes Schleifen
Grobschliff: 36er Schleifband (0,3–0,5 mm abtragen)
Feinschliff: 120er Schleifband (Toleranz ±0,1 mm)

9. Trimmen und Sortieren
Kantenschneiden: Quad-Säge (1220 x 2440 mm)
Qualitätsklassifizierung:
Klasse A: Keine Oberflächenfehler (EN 635-2)
Klasse B: ≤3 Reparaturpunkte zulässig

Rohstoffverarbeitung
1. Entrinden und Buckeln
Hydraulischer Entrinder: Doppelrotor-Design, verarbeitet Stämme mit einem Durchmesser von 200–800 mm, 30–50 Stämme/h
Laser-Zentriersäge: ±0,5 mm Präzision, 6-Achsen-Schnitt
2. Enthärtungssystem
Dampftunnel: Abgestufte Temperaturregelung (60℃→80℃→60℃) mit MC-Sensoren
RF-Heizung: Schnelles Eindringen in Harthölzer (z. B. Teak), 40 % Energieeinsparung
Furnierproduktion
3. CNC-Schäldrehmaschine
Servomotor + hydraulischer Reservedruck
Spezifikationen:
Schältoleranz: ±0,05 mm
Maximaler Stammdurchmesser: Φ800 mm
Härtegrenze: Janka≤1500 lbf
4. Furniertrockner
Typ |
Anwendung |
Effizienz |
Walzentrockner |
Dünnes Furnier (0,3–1,5 mm) |
0,8–1,2 t Dampf/㎡ |
Mesh-Gürtel |
Dickes Furnier (1,5–3,5 mm) |
IR-Entfeuchtung |
Kontinuierlich |
24/7-Betrieb |
Wärmerückgewinnung |
Pressbereich
5. Automatischer Leimverteiler
4-Rollen-Beschichtung: Einstellbarer Kleber 80–200 g/m²
Klebstoffkompatibilität: UF/PF/MDI-Dreifachkanäle
6. Layup-Roboter
Geschwindigkeit:
Standard: 4 Sek./Schicht (quer zur Faserrichtung)
Hybrid: 7 Sek./Schicht (Dichteerkennung)
Positionierungsgenauigkeit: ±0,3 mm
7. Heißpresssystem
Mehretagenpresse (Standard)
Tageslicht: 20-40 Schichten
Plattengröße: 1400×2800mm
Maximaler Druck: 5 MPa
Temperaturregelung: ±2℃ (Thermoöl)
Kontinuierliche Presse (Premium)
Leistung: 800–1200 Blatt/Tag (1220 x 2440 mm)
Energieeinsparung: Druckstufenrückgewinnung
Ziel
8. Kalibrieren des Schleifers
Grobeinheit: SiC-Band mit 36er Körnung, 0,5 mm Abtrag
Feineinheit: Al₂O₃-Band mit 150er Körnung, Ra≤3,2μm
9. Intelligentes Schneidzentrum
Laserpositionierung mit zwei Stationen:
Hauptsäge: Ø450 mm Hartmetallblatt (Besäumung)
Kappsäge: Servoantrieb (±0,5 mm Toleranz)
10. Automatisches Bewertungssystem
3D-Vision: Erkennt 12 Fehlertypen (Knoten/Risse/Kleberstellen)
Sortiergenauigkeit: 99,2 % (EN 635-konform)
Ausrüstung |
Kritischer Parameter |
Hybride Hartholzlösung |
Schäldrehmaschine |
Spindeldrehmoment ≥8000 N·m |
Titanklingen (HRC65) |
Heißpresse |
Heizrate ≥8℃/min |
Tropenholz-Druckprofil |
Sander |
Vorschubgeschwindigkeit 5-30m/min |
Diamantwalze (+300 % Lebensdauer) |
Bewertungssystem |
0,5 Sek./Blatt |
KI-Datenbank für Hartholzmaserung |
Wir sind ein chinesischer Hersteller von Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd. und Hersteller kompletter Sätze von Sperrholzmaschinen und Furniermaschinen. Mit langjähriger Produktionserfahrung, fortschrittlicher Produktionstechnologie, erfahrenen Mitarbeitern und professionellen Ingenieuren können wir Ihnen die passenden, guten und starken Maschinen anbieten.
Zu den Maschinen gehören: Furnierproduktionslinie (Holzentbrenner, Furnierschälmaschine, Holzlader, automatischer Stapler), Messerschärfer, Furnierflickenmaschine, Furniertrockner (Furnierwalzentrockner, Furniergittertrockner, Furnierpresstrockner), Furnierklebemaschine, Sperrholzauflegemaschine, Furnierverbindungsmaschine, Sperrholzkaltpresse, Heißpressmaschine, Sperrholzkantenschneidemaschine, Schleifen und Kalibriermaschine, Sperrholz-Umsetzmaschine, Hubtisch usw.

Wir pflegen eine langjährige Zusammenarbeit mit einem namhaften Speditionsunternehmen und folgen der Customer-First-Philosophie. Wir führen den Qualitätsprüfungsprozess vor dem Versand strikt durch, um sicherzustellen, dass jede Produktcharge internationalen Qualitätsstandards entspricht. Wir sind uns bewusst, dass ein qualitativ hochwertiger Service der Grundstein für die Gewinnung des Kundenvertrauens ist, und wir schaffen stets Mehrwert für unsere Kunden mit professionellem und effizientem Lieferkettenmanagement.


Kontaktieren Sie uns noch heute für ein kostenloses Angebot!
Unsere Kontakte:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


