


МХ
МИНХУН

сосна

эвкалипт

тополь
Основные породы лиственных пород
1. Дуб (Белый/Красный)
Свойства: Высокая плотность (≈750 кг/м⊃3;), превосходная прочность на изгиб, отчетливая текстура.
Применение: Мебель премиум-класса, напольные покрытия.
2. Береза
Свойства: Средняя твердость (Янка 1260 фунтов силы), исключительная адгезия ламинирования.
Применение: Авиационная фанера, декоративный шпон.
3. Клен (твердый/мягкий)
Свойства: Высокая износостойкость (твердость 1450 фунтов силы), однородное светлое зерно.
Применение: Лица музыкальных инструментов, сердечники бильярдных кий.
4. Бук
Свойства: Высокая ударная вязкость, превосходная способность к изгибу паром.
Применение: Мебель из гнутой древесины, ручки для инструментов.
5. Грецкий орех
Свойства: Шоколадно-коричневое зерно, стабильность размеров (усадка ≤10%).
Применение: Роскошная упаковка, приклады.
Инженерные лиственные породы
Разновидность |
Плотность (кг/м⊃3;) |
Ключевое преимущество |
Эвкалипт |
650-900 |
Быстрорастущий, экономически эффективный |
Тополь |
400-500 |
Легкий структурный сердечник |
Лауан |
550-750 |
Устойчивость к распаду, класс 2 (EN 335) |
Северная Америка
Бассейн Великих озер: твердый клен (65% мировой доли), белый дуб.
Аппалачи: черный орех (источник высшего сорта).
Европа
Карпаты: Бук (Румыния/Украина)
Балтийское побережье: береза (Швеция/Финляндия, медленнорастущая древесина высокой плотности).
Тропические зоны
Юго-Восточная Азия:
Малайзия/Индонезия: Меранти (заменитель красного дерева)
Мьянма: Тик (естественная устойчивость к гниению).
Бассейн Амазонки:
Бразилия: Ятоба (твердость 2900 фунтов силы)
Новые плантации
Чилийская лучистая сосна (плантационная древесина, обработанная лиственными породами)
Эвкалипт Гуанси, Китай (увеличение плотности на 30% за счет генетической модификации)
1. Формула, ориентированная на производительность (структурный уровень)
Слой |
Породы древесины |
Коэффициент толщины |
Функциональный дизайн |
Лицо |
Твердый клен/белый дуб |
0.15 |
Высокая износостойкость (Янка≥1450 фунтов силы) |
Перекрестная полоса |
Береза+Бук |
0.25 |
Повышение прочности на сдвиг |
Основной |
Эвкалипт+Тополь OSB |
0.6 |
Стабилизирующая база (MC≤8%) |
Параметры
Плотность: ≥720 кг/м⊃3;
Клей: Фенольная смола (PF).
Стандарт: EN 13986 (несущий)
2. Экономически эффективная формула (сердцевина мебели)
Слой |
Комбинация дерева |
Соотношение |
Экономическое преимущество |
Лицо |
Морилка Лауан (имитация ореха) |
0.1 |
Уменьшите количество редкой древесины на 60%. |
Перекрестная полоса |
Сосна лучистая+Березовый шпон |
0.2 |
85% быстрорастущие виды |
Основной |
Скримбер из тополя/эвкалипта |
0.7 |
Стоимость сырья ↓35% |
Ключевой процесс
Поверхность: улучшение текстуры УФ-излучением.
Клей: УФ + модификация соевого белка
3. Соответствие принципам проектирования
3.1 Принцип градиента плотности
Поверхностный слой > Последующий слой > Сердечный слой (например: 780 → 650 → 550 кг/м⊃3;), чтобы избежать растрескивания под напряжением.
3.2 Скоординированный контроль темпов усадки
Разница в скорости радиальной усадки каждого слоя ≤ 1,5% (ASTM D143)
3.3 Оптимизация интерфейса склейки
В слое жесткости используется клей MDI (изоцианат).
В пористой быстрорастущей древесине используется пропитка смолой ПФ.
Этап 1: Подготовка сырья
1. Обработка журналов
Окорка: барабанный окорочный станок (остатки коры ≤0,5%)
Раскряжевка: поперечная распиловка на длину шпона (2,6 м/2,8 м/3,2 м)
Пропаривание: смягчение гидратации (лиственные породы: 60-80 ℃/12-24 часа)

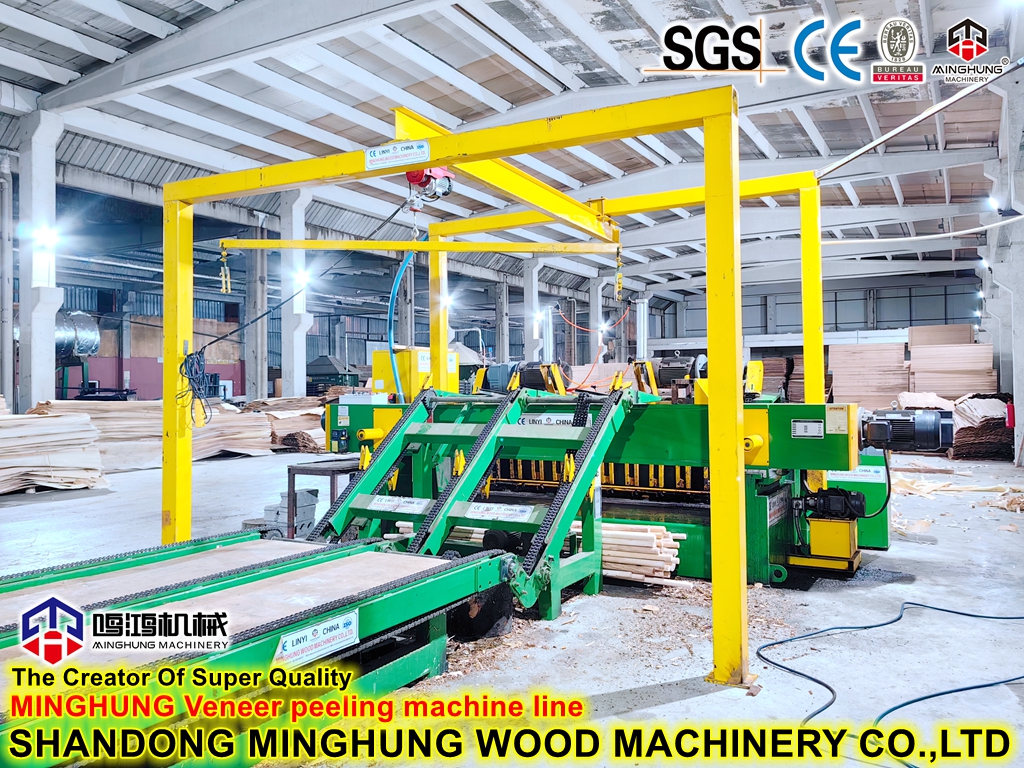
2. Производство шпона
Центрирование: позиционирование сердцевины под лазерным управлением
Лущение: токарный станок с ЧПУ производит непрерывный шпон (толщиной 0,3-3,5 мм).
Сушка: Валковая сушилка (MC 8±1%)
Этап 2: Сборка компоновки
3. Сортировка шпона
Обнаружение дефектов: система машинного зрения AI (коэффициент отклонения ≥98%)
Оценка:
АА (безупречный) → Лицевой слой
B (незначительные дефекты) → Поперечная полоса
C (отремонтированный) → Ядро
4. Склеивание и укладка
Нанесение клея: 4-валковая машина для нанесения покрытий (120-180 г/м²).
Сборка:
Стандарт: нечетное поперечное волокно (расположенное под углом 90°).
Гибрид: укладка с градиентом плотности

Этап 3: Прессование и отверждение
5. Предварительное прессование
Давление: 0,8-1,2 МПа
Продолжительность: 10-15 мин (временное приклеивание)

6. Горячее прессование
Многоступенчатый контроль:
Этап |
Давление (МПа) |
Температура (℃) |
Время (мин) |
Нарастить |
2,5-3,0 |
140-150 |
0,5-1 |
Жить |
1,8-2,2 |
130-140 |
0,8 × толщина (мм) |
Декомпрессия |
0,5-0,8 |
100-110 |
0,3-0,5 |

Этап 4: Завершение
7. Кондиционирование
Хранение с климат-контролем (25℃/65% относительной влажности, 48–72 часа)
8. Калиброванное шлифование
Грубое шлифование: лента с зернистостью 36 (удалить 0,3–0,5 мм).
Тонкое шлифование: лента с зернистостью 120 (допуск ±0,1 мм).

9. Обрезка и сортировка
Обрезка кромок: Четырехпильный станок (1220×2440 мм)
Классификация качества:
Класс A: отсутствие поверхностных дефектов (EN 635-2).
Класс B: допускается ≤3 ремонтных точек.

Переработка сырья
1. Окорка и раскряжевка
Гидравлический окорочный станок: двухроторная конструкция, обрабатывает бревна диаметром 200–800 мм, производительность 30–50 бревен/ч.
Лазерная центрирующая пила: точность ±0,5 мм, 6-осевая резка.
2. Система смягчения
Паровой туннель: плавный контроль температуры (60℃→80℃→60℃) с датчиками MC.
Радиочастотный нагреватель: быстрое проникновение в твердую древесину (например, тик), экономия энергии 40 %.
Производство шпона
3. Токарный станок с ЧПУ
Серводвигатель + резервное гидравлическое давление
Характеристики:
Допуск на отслаивание: ± 0,05 мм
Максимальный диаметр бревна: Φ800 мм
Предел твердости: Янка≤1500 фунтов силы
4. Сушилка для шпона
Тип |
Приложение |
Эффективность |
Роликовая сушилка |
Тонкий шпон (0,3-1,5 мм) |
0,8-1,2 т пара/㎡ |
Сетчатый пояс |
Толстый шпон (1,5-3,5 мм) |
ИК-осушение |
Непрерывный |
работа 24/7 |
Рекуперация тепла |
Пресс-секция
5. Автоматический разбрасыватель клея
4-валковое покрытие: регулируемый клей 80-200 г/м2.
Совместимость с клеем: тройные каналы УФ/ПФ/МДИ
6. Робот-укладчик
Скорость:
Стандарт: 4 с/слой (перекрестное зерно)
Гибрид: 7 секунд/слой (распознавание плотности)
Точность позиционирования: ± 0,3 мм
7. Система горячего прессования
Многостворчатый пресс (стандартный)
Дневной свет: 20-40 слоев
Размер стола: 1400×2800 мм.
Максимальное давление: 5 МПа
Контроль температуры: ± 2 ℃ (термальное масло)
Непрерывная печать (Премиум)
Производительность: 800–1200 листов/день (1220×2440 мм).
Энергосбережение: восстановление давления
Финишная линия
8. Калибровка шлифовальной машины
Блок грубой очистки: лента SiC с зернистостью 36, удаление 0,5 мм.
Тонкая установка: лента Al₂O₃ с зернистостью 150, Ra≤3,2 мкм.
9. Умный режущий центр
Лазерное позиционирование с двумя станциями:
Основная пила: твердосплавное полотно Ø450 мм (окантовка)
Торцовочная пила: с сервоприводом (допуск ±0,5 мм)
10. Система автоматической оценки
3D-видение: обнаруживает 12 типов дефектов (сучки/трещины/пятна клея)
Точность сортировки: 99,2% (соответствует EN 635)
Оборудование |
Критический параметр |
Гибридное решение из лиственных пород |
Пилинговый токарный станок |
Крутящий момент шпинделя≥8000Н·м |
Титановые лезвия (HRC65) |
Горячий пресс |
Скорость нагрева≥8℃/мин |
Профиль давления тропической древесины |
Сандер |
Скорость подачи 5-30 м/мин. |
Алмазный каток (+300% жизни) |
Система оценок |
0,5 сек/лист |
База данных AI зерен лиственных пород |
Мы являемся китайской фабрикой Shandong MINGHUNG Wood Based Panel Machinery Co., Ltd и производителем полных комплектов оборудования для обработки фанеры и оборудования для облицовки шпоном. Имея многолетний опыт производства, передовые технологии производства, опытных рабочих и профессиональных инженеров, мы можем предложить вам подходящее, хорошее и мощное оборудование.
Машины включают в себя: линию по производству шпона (обрезная машина для бревен, машина для очистки шпона, загрузчик бревен, автоматический укладчик), машина для заточки лезвий, машина для ремонта шпона, машина для сушки шпона (роликовая сушилка для шпона, сушилка для сетки шпона, пресс-сушилка для шпона), машина для склеивания шпона, машина для укладки фанеры, машина для сращивания шпона, холодный пресс для фанеры, машина для горячего прессования, машина для резки обрезки кромки фанеры, Шлифовальный и калибровочный станок, станок для переворачивания фанеры, подъемный стол и т. д.

Мы поддерживаем долгосрочное сотрудничество с известной транспортно-экспедиторской компанией и придерживаемся философии «клиент – прежде всего». Мы строго соблюдаем процесс проверки качества перед отправкой, чтобы гарантировать, что каждая партия продукции соответствует международным стандартам качества. Мы глубоко понимаем, что высококачественное обслуживание является краеугольным камнем завоевания доверия клиентов, и мы всегда создаем ценность для клиентов с помощью профессионального и эффективного управления цепочкой поставок.


Свяжитесь с нами для бесплатного предложения сегодня!
Наши контакты:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


