


MINGHUNG
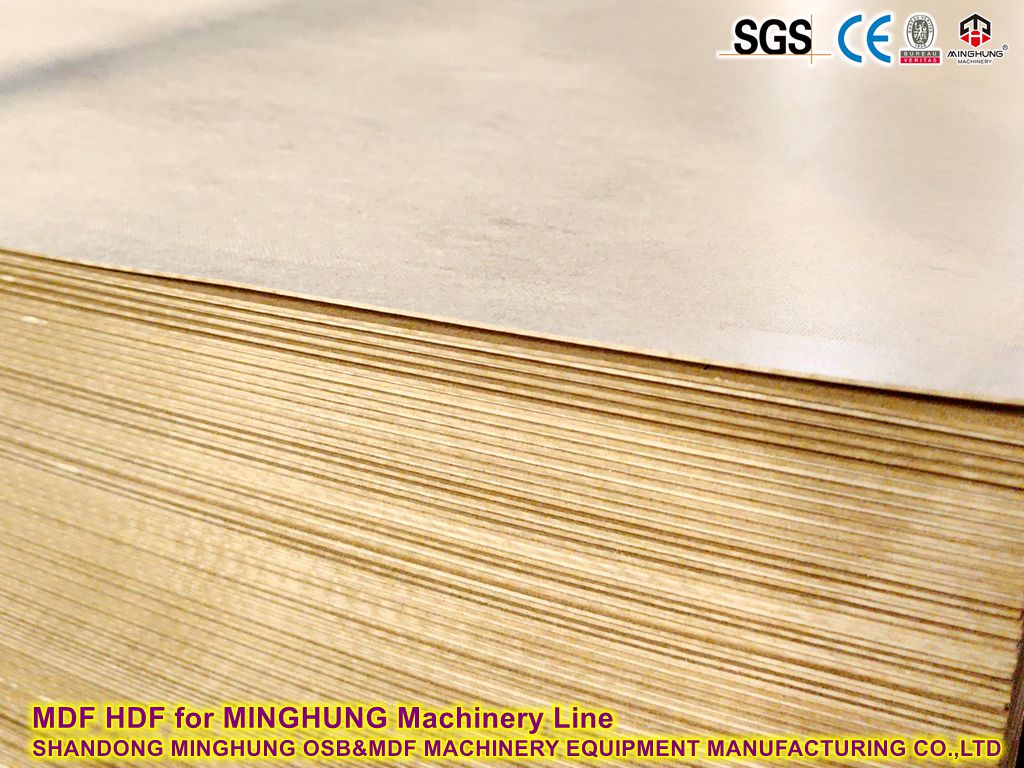
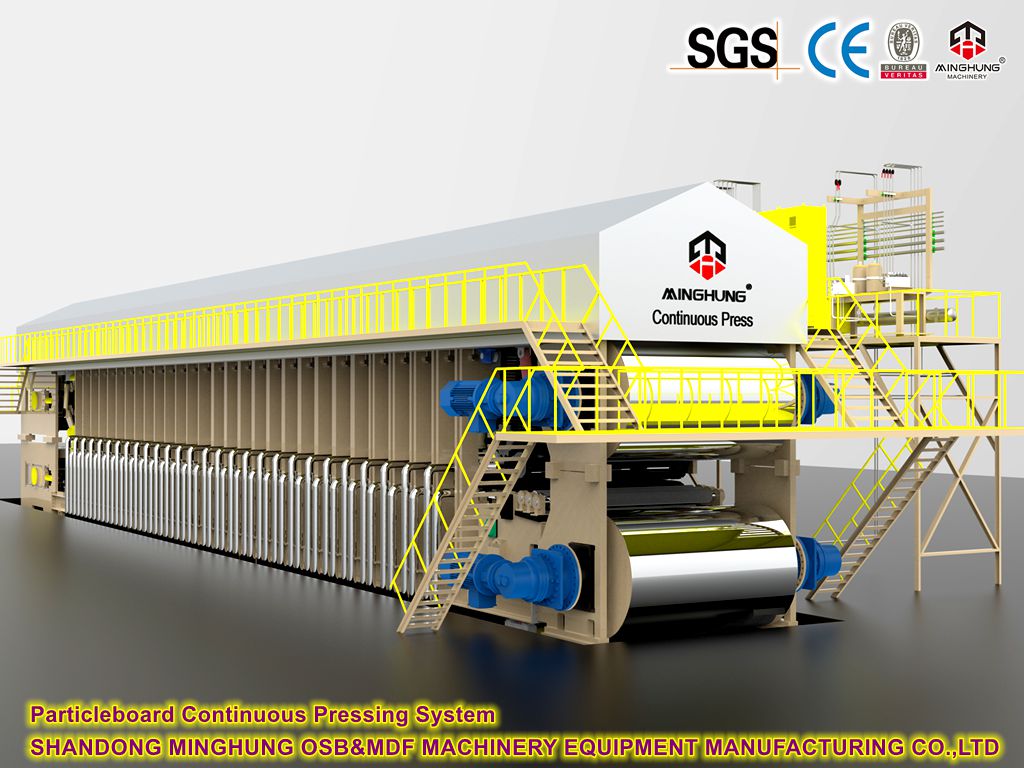
Пресова виробнича лінія безперервного каландрування МДФ — це найсучасніша виробнича система для виробництва ДВП середньої щільності (МДФ) за допомогою процесу безперервного пресування (каландрування), що замінює традиційні преси періодичної дії. Він пропонує вищу ефективність, кращу послідовність і нижчі експлуатаційні витрати.


Основні компоненти:
1. Підготовка сировини:
Окорка та подрібнення: колоди очищаються від кори та подрібнюються на однорідну деревну тріску.
Миття та сортування стружки: стружка промивається для видалення бруду/забруднювачів і перевіряється на однорідність розміру.
Бункери для зберігання стружки: очищена стружка зберігається перед рафінуванням.
2. Виробництво волокна (дефібрація):
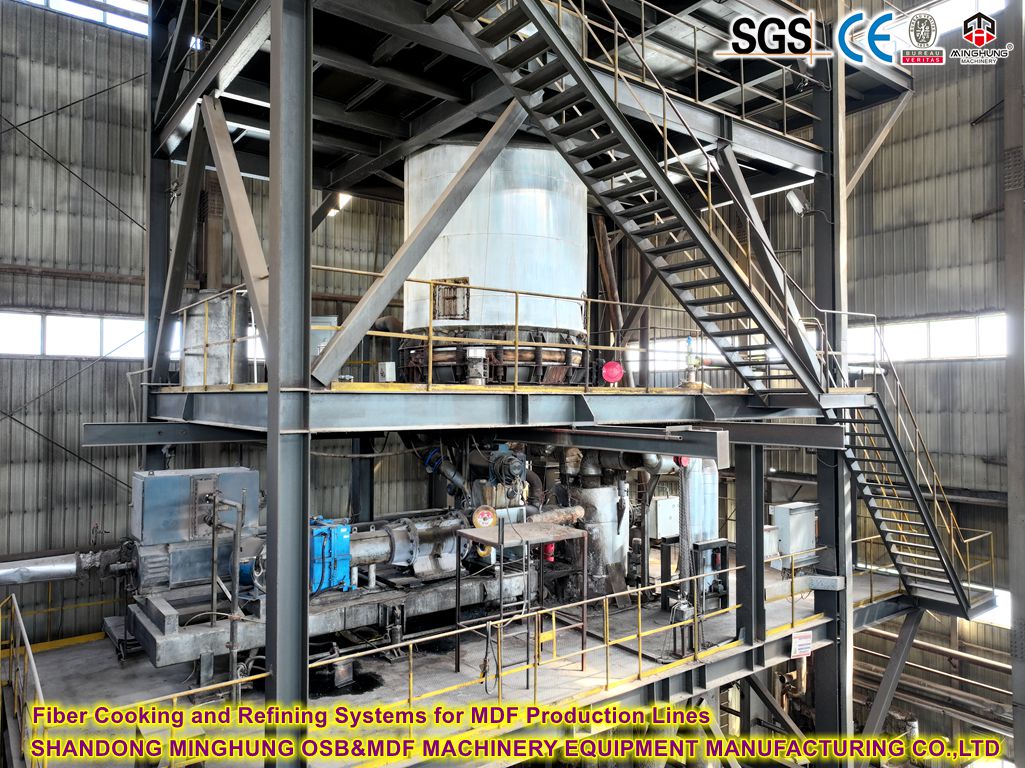
Попереднє пропарювання: чіпси пропарюють для розм’якшення лігніну.
Рафінер (дефібратор): пропарена стружка розбивається на окремі волокна під високим тиском і температурою (часто за допомогою дискових рафінерів під тиском).
Змішування смол і добавок:
Нанесення смоли: рідкі смоли (як правило, сечовино-формальдегідні або меламіно-сечовино-формальдегідні) розпилюють на гарячі волокна за допомогою продувної лінії або блендеру.
Застосування добавки: віск (для водостійкості), антиадгезиви, затверджувачі, пігменти тощо додаються одночасно.
Сушіння волокна: просмолені волокна сушать у високотемпературній трубчастій сушарці для досягнення точного вмісту вологи (зазвичай 8-12%).
3. Формування килимка:
Бункери для зберігання волокон: висушені волокна тимчасово зберігаються.
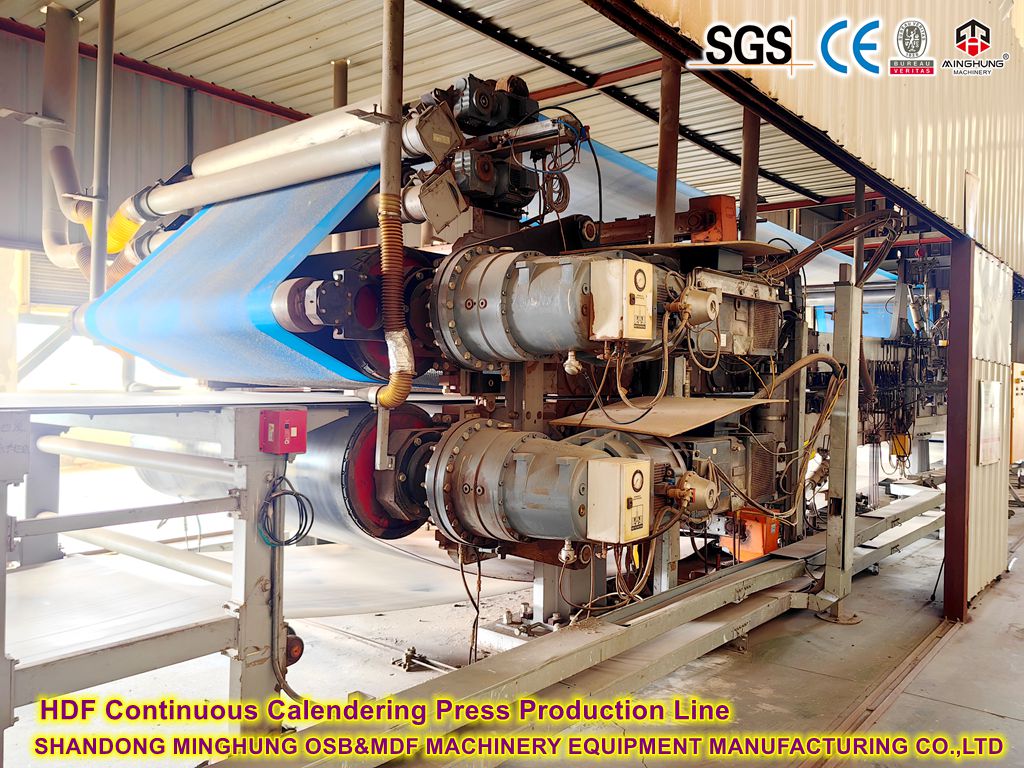
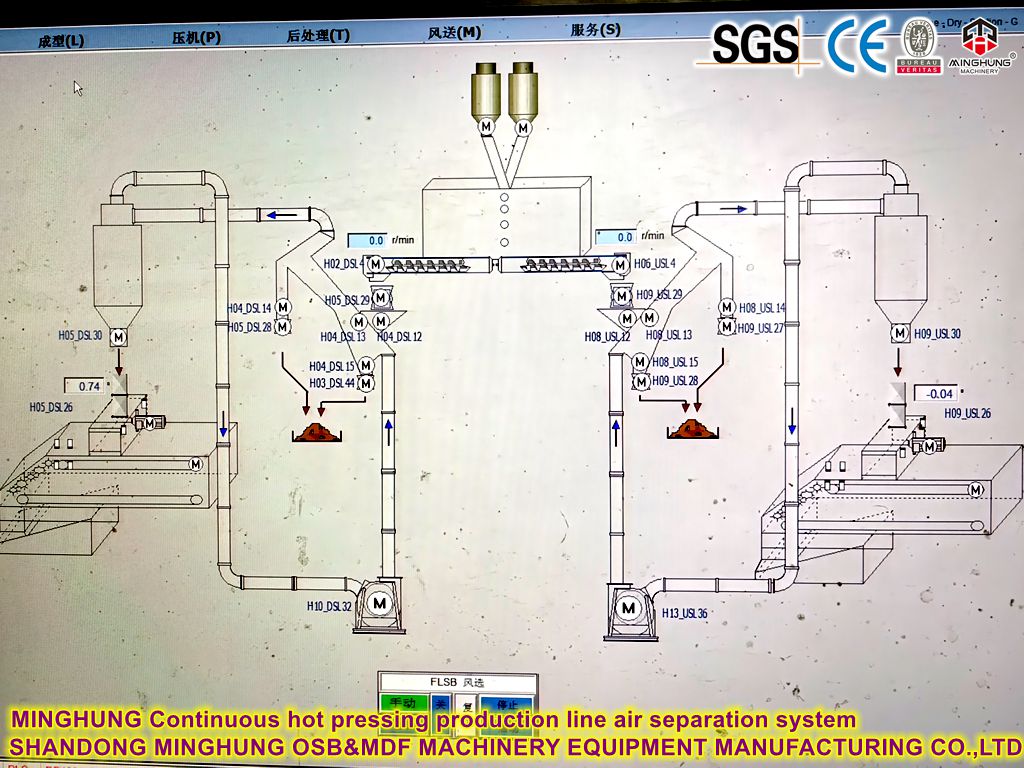
Станція формування килимів: волокна механічно або пневматично розподіляються на безперервно рухомий формувальний конвеєр для створення однорідного пухкого килимка з волокон (килиму). Сканування ваги забезпечує постійну щільність. Тут може відбуватися попередня печатка.

4. Прес безперервного каландрування (серце лінії):
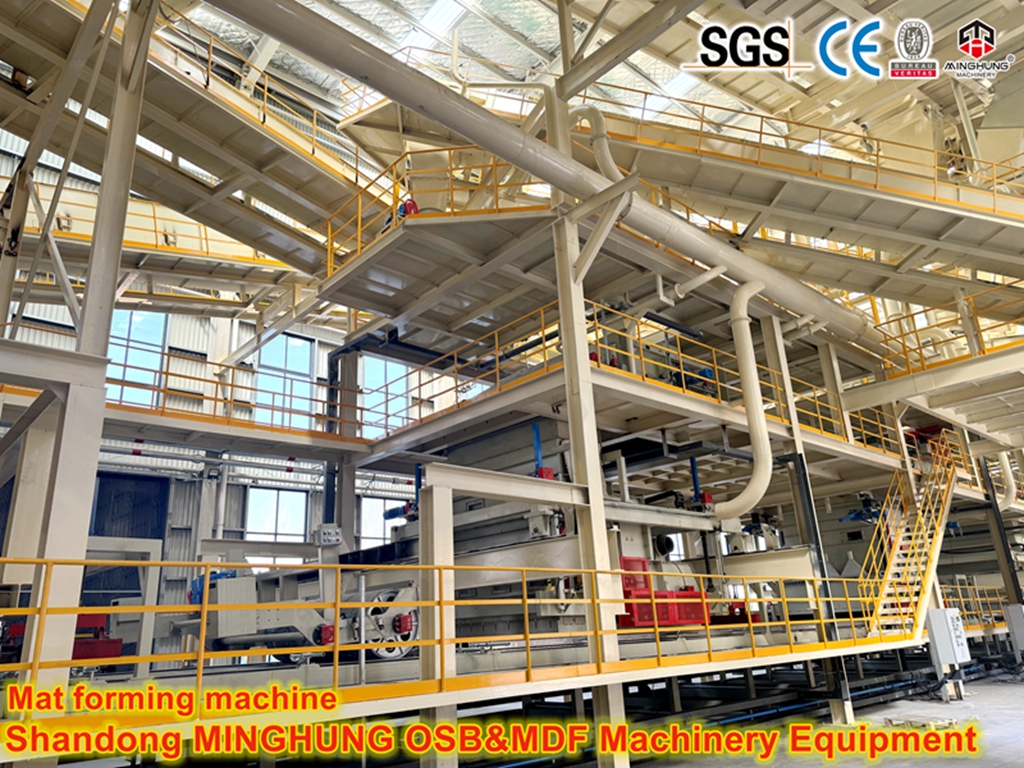
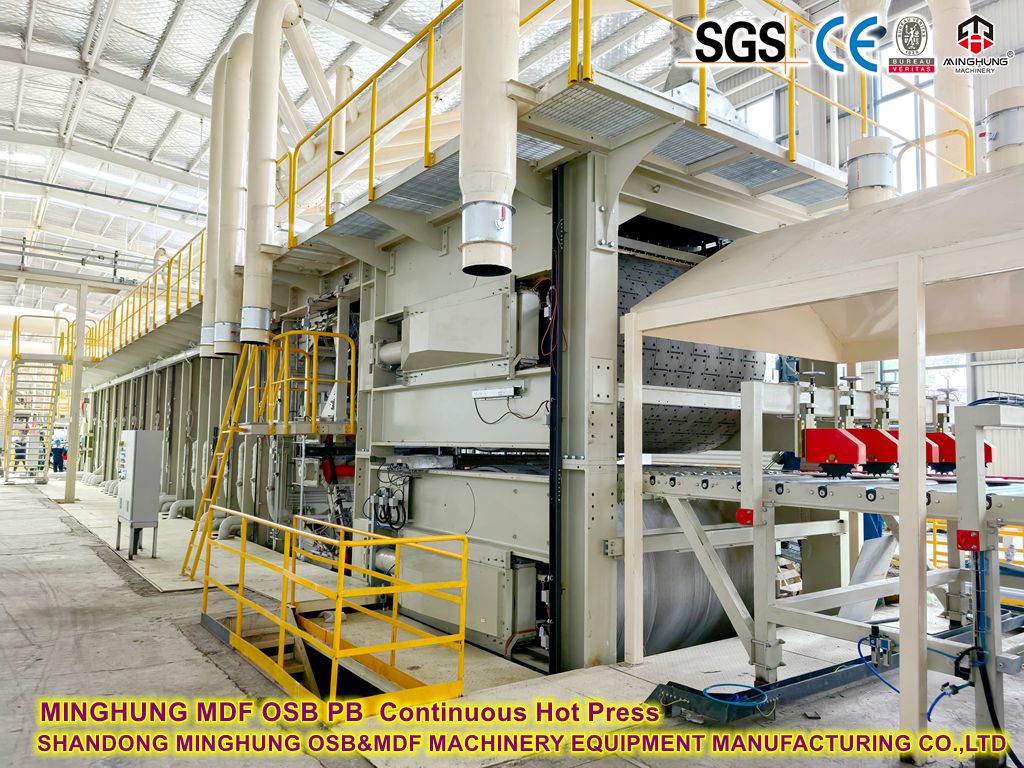
Стрічковий прес безперервної дії: на відміну від традиційних багаторазових пресів, цей прес працює безперервно. Волокнистий килимок проходить між двома дуже довгими, полірованими, нагрітими сталевими стрічками (верхньою та нижньою).
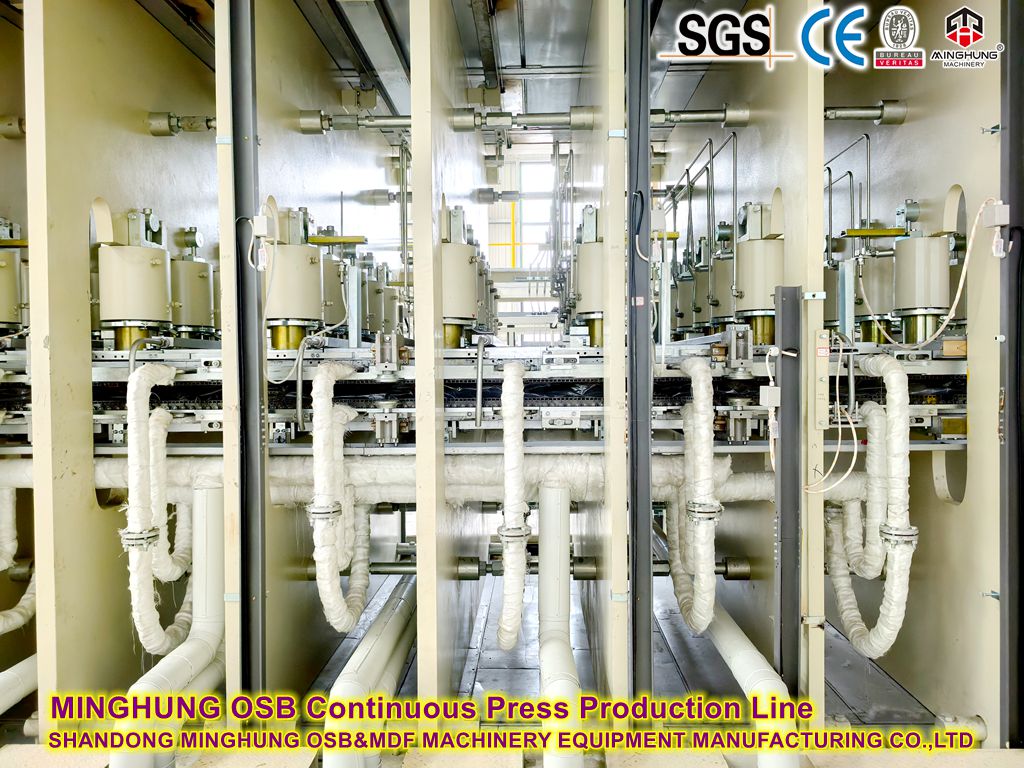
Плити/барабани з підігрівом: стрічки стискаються разом і нагріваються великими нагрітими циліндрами (барабанами) або нагрітими плитами по довжині преса.
Прогресивне стиснення та нагрівання: під час руху килимка через прес:
Він поступово пресується до кінцевої товщини плити.
Він рівномірно нагрівається по своїй товщині через провідність обох поясів.
Смола твердне (полімеризується) під контрольованим нагріванням і тиском, з’єднуючи волокна в суцільну плиту.
Ключові переваги:
Висока швидкість: безперервна робота забезпечує набагато більші темпи виробництва (наприклад, 1000-2000+ м³/день).
Неперевершена консистенція товщини: Точний контроль по всій ширині та довжині.
Чудова якість поверхні: поліровані ремені створюють дуже гладкі поверхні, готові до обробки.
Покращений профіль щільності: рівномірніша щільність по всій товщині дошки.
Енергоефективність: Менше питоме споживання енергії на м³ порівняно з пакетними пресами.
Автоматизація та контроль: висока автоматизація з точним контролем процесу (температура, тиск, швидкість).


5. Обробка після натискання:
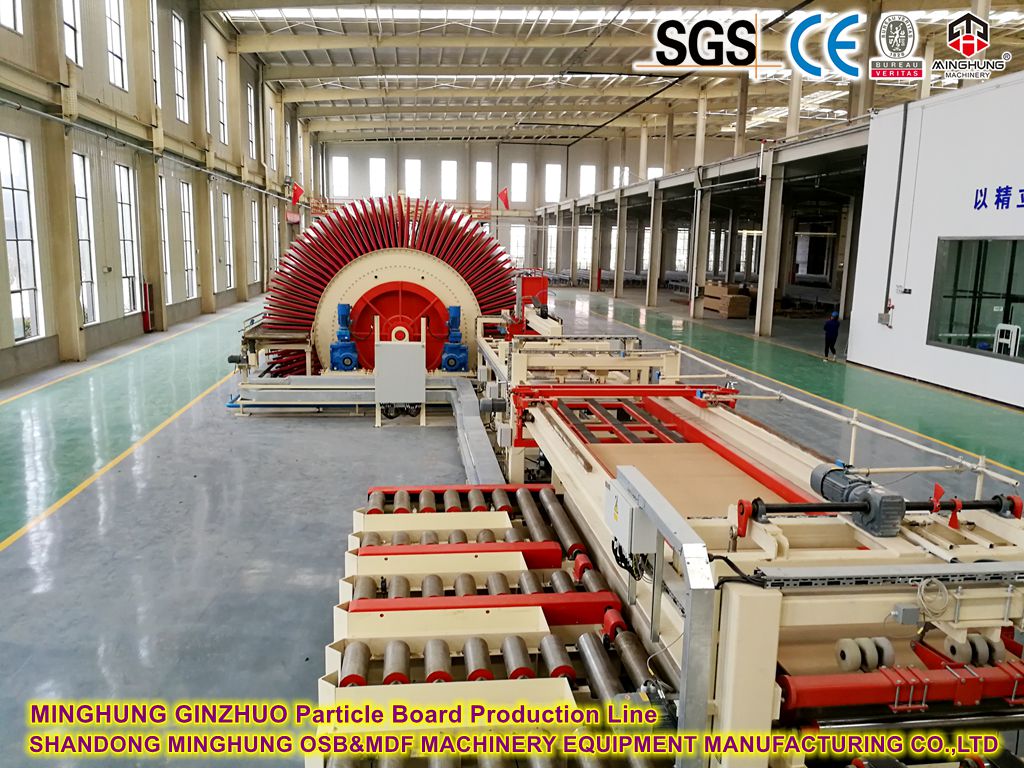
Cooling Star: Гаряча жорстка плита виходить із преса та надходить у багатоярусну конвеєрну систему охолодження, щоб стабілізувати її та зменшити внутрішні напруги.
Шліфування: дошки проходять через калібрувальні шліфувальні машини з кількома головками для досягнення точної кінцевої товщини, гладкості та площинності.
Різка та обрізка:
Поперечне різання: безперервна дошка розрізається до кінцевої довжини панелі (наприклад, 2440 мм, 2800 мм).
Обрізання країв: нерівні краї обрізаються.
Укладання й перевірка: панелі автоматично складаються, перевіряються (часто за допомогою автоматизованих систем сканування) і маркуються.
Зберігання та відправлення: перед відправленням стопки переміщуються в зони зберігання.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна адреса: osbmdfmachinery@gmail.com


