


MINGHUNG
Uma linha de produção de prensas de calandragem contínua de MDF é um sistema de fabricação de última geração para a produção de placas de fibra de média densidade (MDF) usando um processo de prensagem contínua (calandragem), substituindo as prensas descontínuas tradicionais. Oferece maior eficiência, melhor consistência e menores custos operacionais.


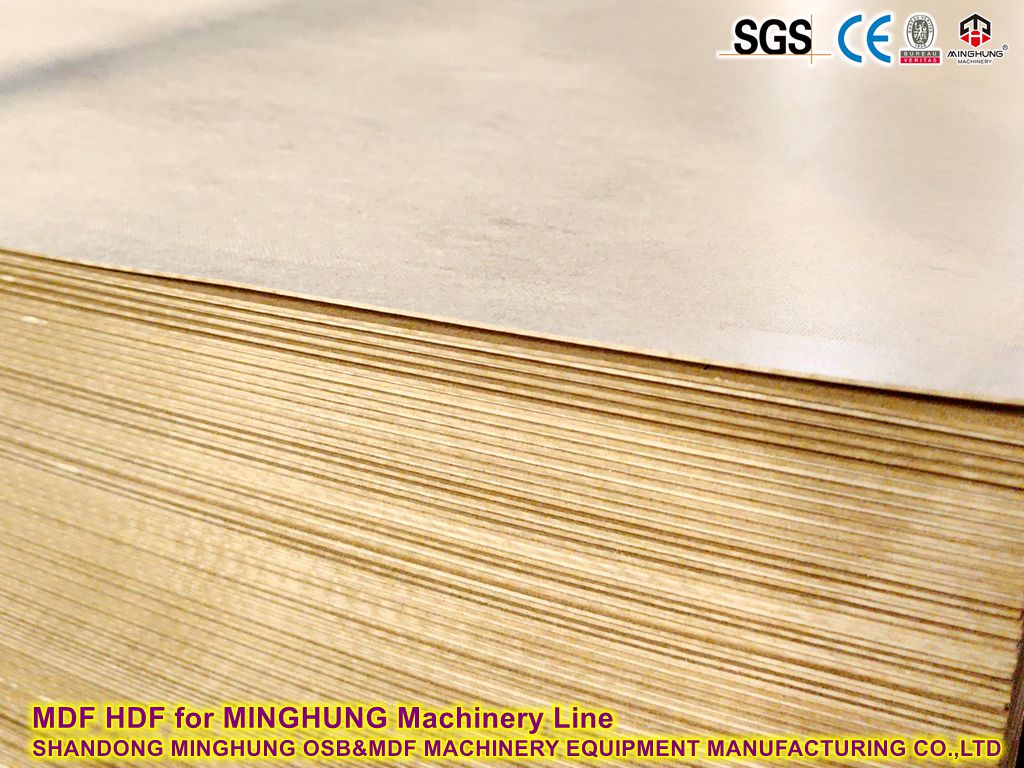
Componentes principais:
1. Preparação de matéria-prima:
Descascamento e lascamento: As toras são descascadas e lascadas em lascas de madeira uniformes.
Lavagem e triagem de cavacos: Os cavacos são lavados para remover sujeira/contaminantes e peneirados para uniformidade de tamanho.
Silos de armazenamento de cavacos: Os cavacos limpos são armazenados antes do refino.
2. Produção de Fibra (Desfibração):
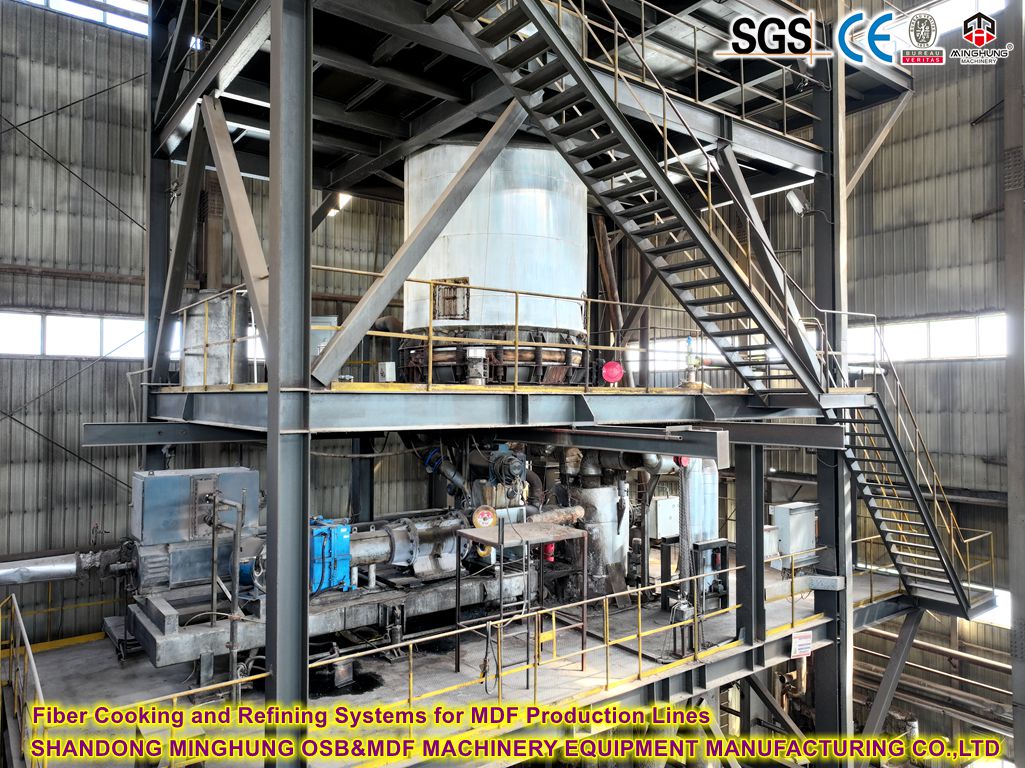
Pré-vaporização: Os chips são cozidos no vapor para amolecer a lignina.
Refinador (Desfibrador): Lascas cozidas no vapor são quebradas em fibras individuais sob alta pressão e temperatura (geralmente usando refinadores de disco pressurizado).
Mistura de resina e aditivos:
Aplicação de resina: Resinas líquidas (normalmente Ureia-Formaldeído ou Melamina-Ureia-Formaldeído) são pulverizadas sobre as fibras quentes em uma linha de sopro ou liquidificador.
Aplicação de aditivos: Ceras (para resistência à água), agentes desmoldantes, endurecedores, pigmentos, etc., são adicionados simultaneamente.
Secagem de Fibra: As fibras resinadas são secas em um secador tubular de alta temperatura para atingir um teor de umidade preciso (normalmente 8-12%).
3. Formação do tapete:
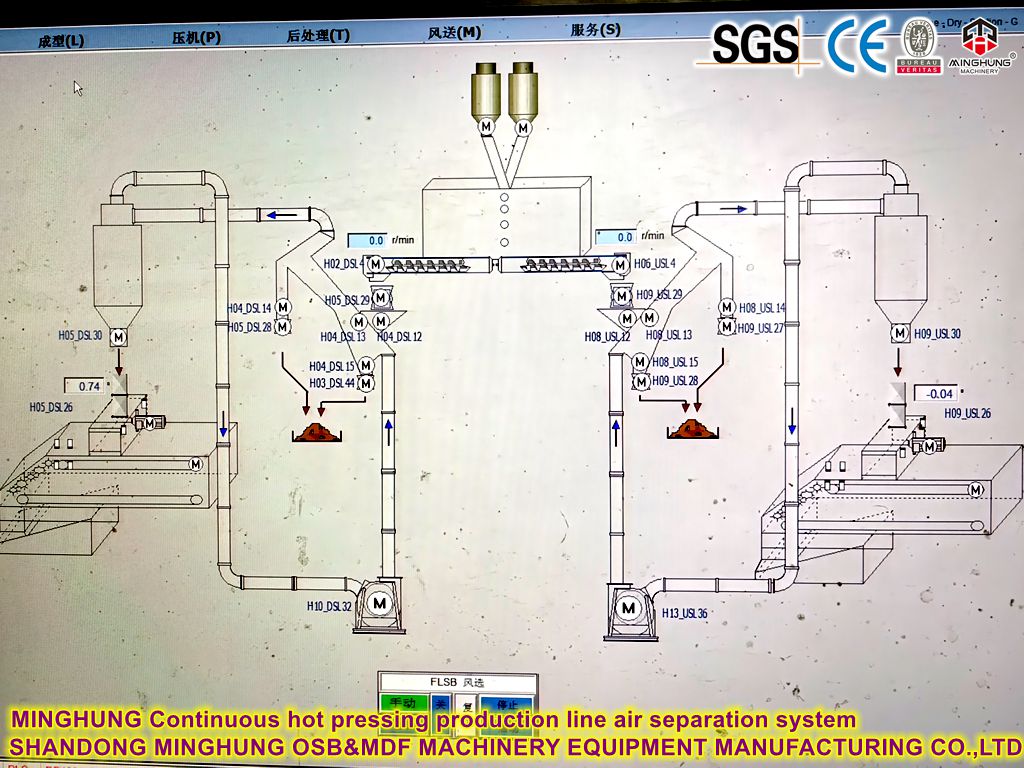
Caixas de armazenamento de fibra: As fibras secas são armazenadas temporariamente.
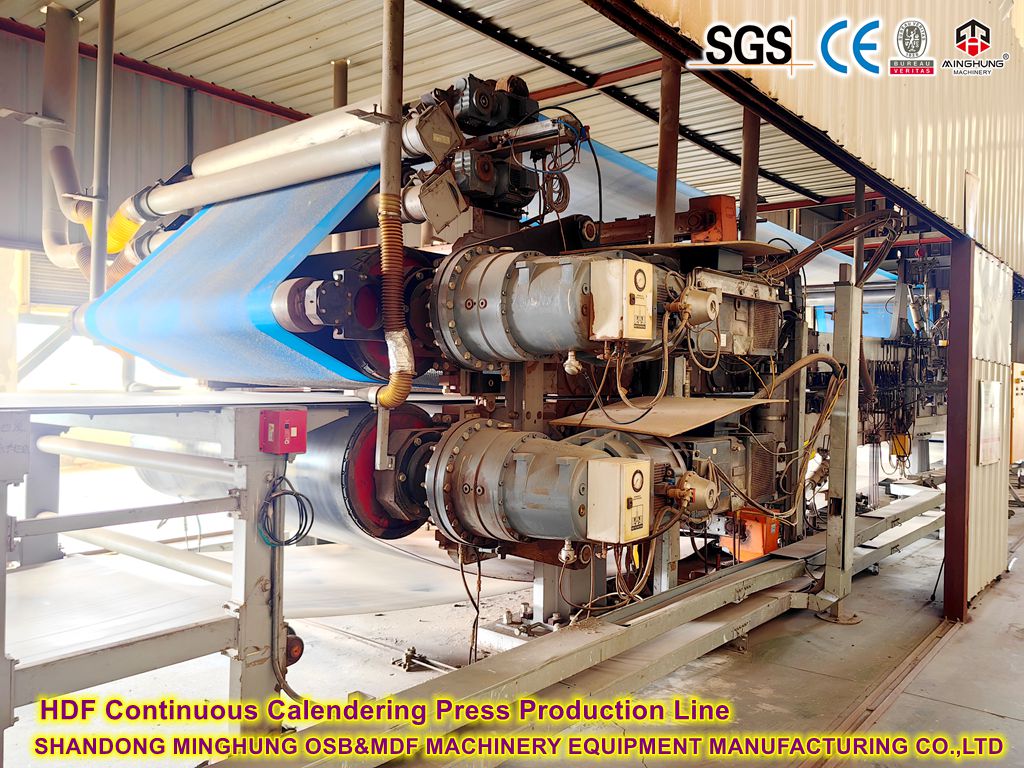
Estação de formação de esteira: As fibras são distribuídas mecanicamente ou pneumaticamente em um transportador de formação em movimento contínuo para criar uma esteira de fibra solta e uniforme (tapete). A varredura de peso garante densidade consistente. A pré-prensagem pode ocorrer aqui.

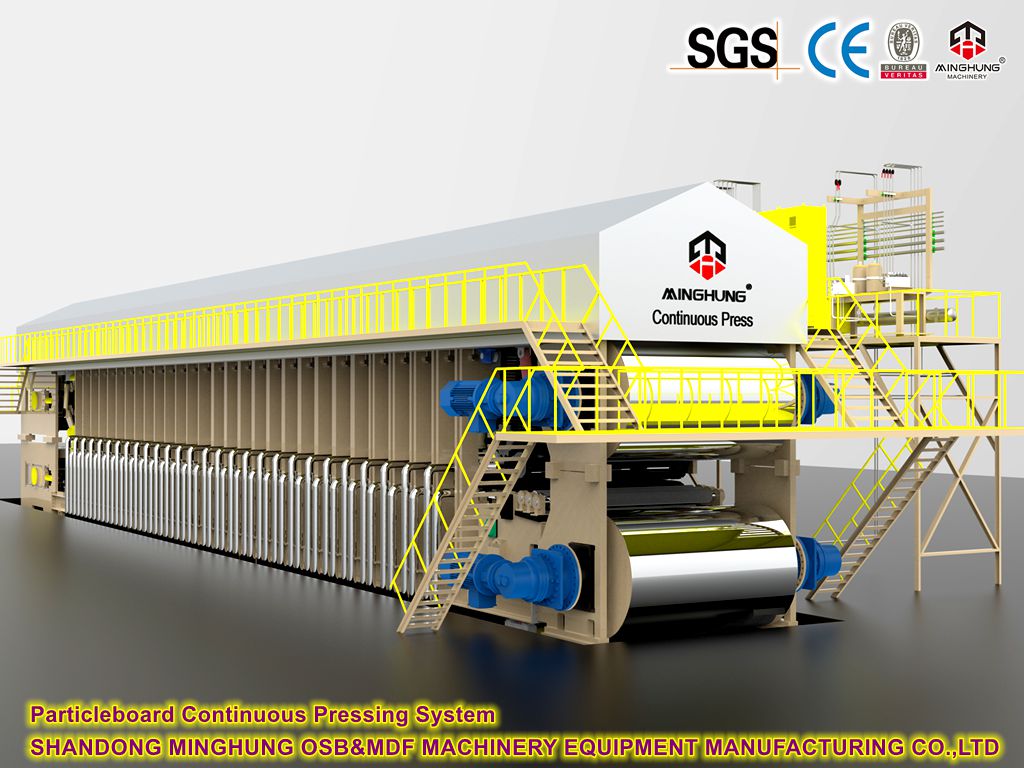
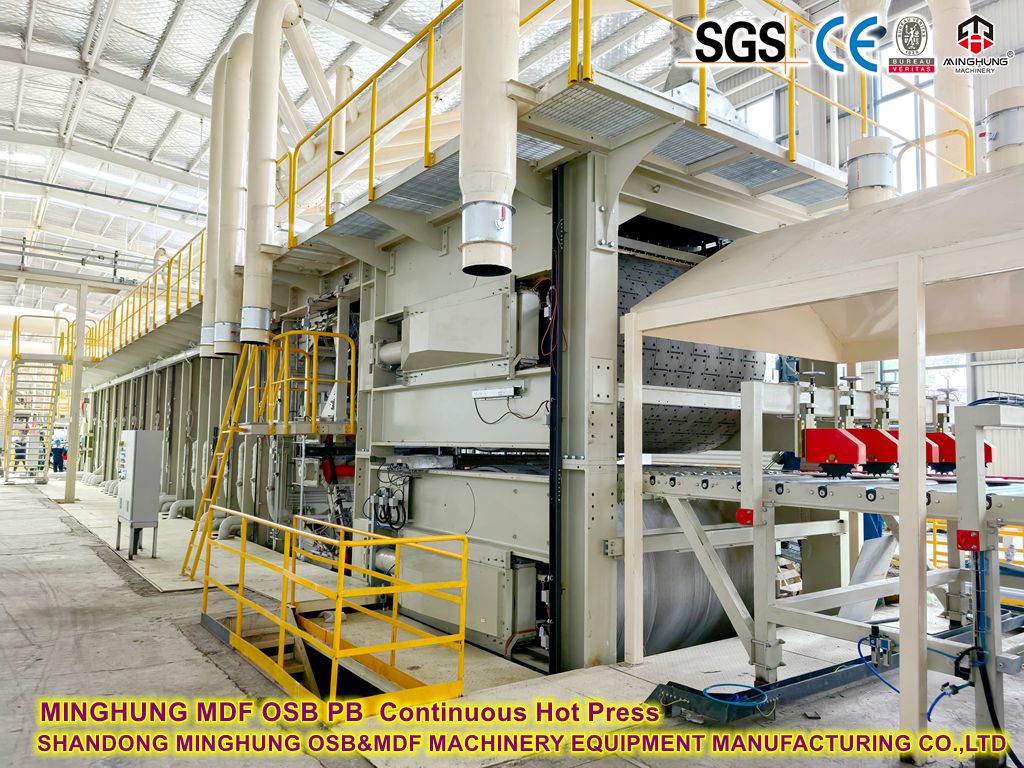
4. A prensa de calandragem contínua (coração da linha):
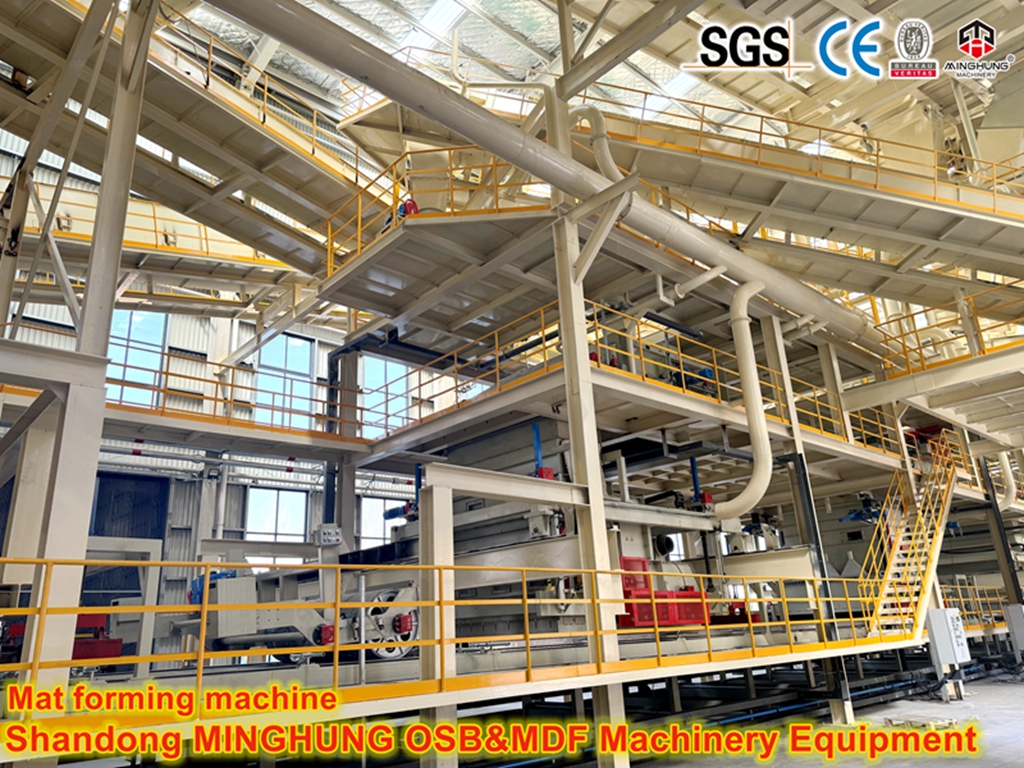
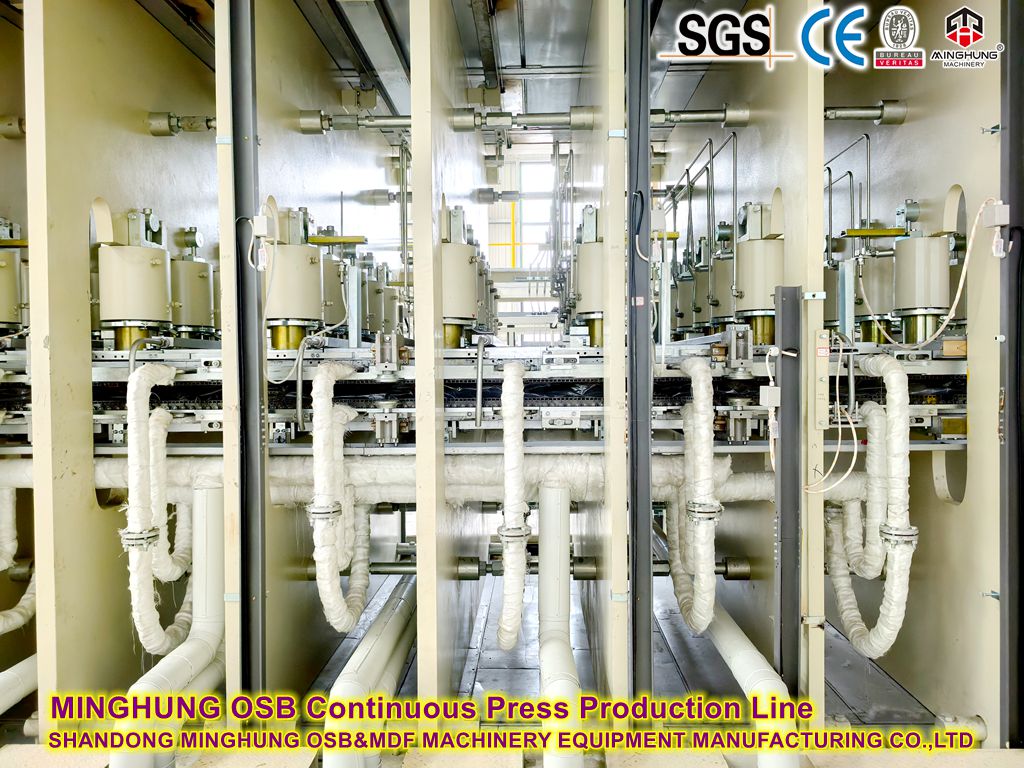
Prensa de correia contínua: Ao contrário das prensas tradicionais de múltiplas aberturas, esta prensa opera continuamente. A esteira de fibra fica entre duas correias de aço aquecidas, muito longas e altamente polidas (superior e inferior).
Placas/Tambores Aquecidos: As correias são prensadas juntas e aquecidas por grandes cilindros aquecidos (tambores) ou placas aquecidas ao longo do comprimento da prensa.
Compressão e aquecimento progressivos: À medida que o tapete se move pela prensa:
É progressivamente comprimido até à espessura final da placa.
É aquecido uniformemente em toda a sua espessura através da condução de ambas as correias.
A resina cura (polimeriza) sob calor e pressão controlados, unindo as fibras em uma placa sólida.
Principais vantagens:
Alta velocidade: A operação contínua permite taxas de produção muito mais rápidas (por exemplo, 1000-2000+ m³/dia).
Consistência de Espessura Superior: Controle preciso em toda a largura e comprimento.
Excelente qualidade de superfície: Correias altamente polidas produzem superfícies muito lisas e prontas para acabamento.
Perfil de densidade aprimorado: Densidade mais uniforme em toda a espessura da placa.
Eficiência Energética: Menor consumo específico de energia por m³ em comparação com prensas em lote.
Automação e Controle: Altamente automatizado com controle preciso do processo (temperatura, pressão, velocidade).


5. Processamento pós-prensagem:
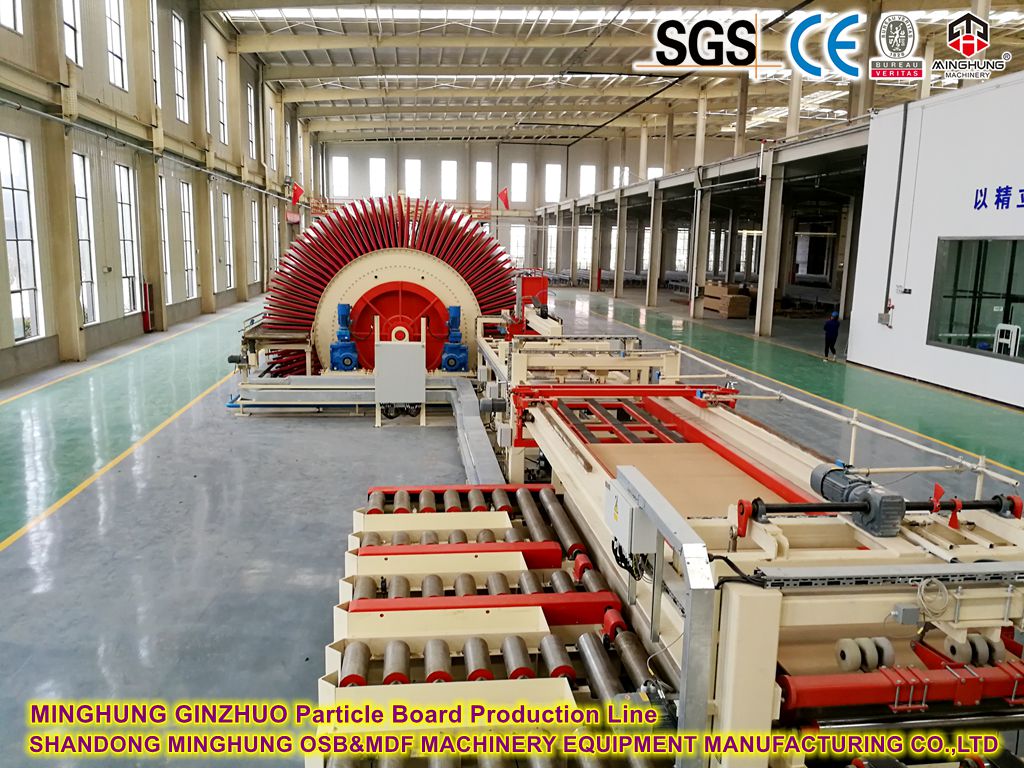
Cooling Star: A placa quente e rígida sai da prensa e entra em um sistema transportador de resfriamento de várias camadas para estabilizá-la e reduzir tensões internas.
Lixamento: As placas passam por lixadeiras de calibração com múltiplas cabeças para obter espessura final precisa, suavidade e planicidade.
Corte e aparamento:
Corte transversal: A placa contínua é cortada no comprimento final do painel (por exemplo, 2.440 mm, 2.800 mm).
Aparamento de bordas: as bordas ásperas são aparadas.
Empilhamento e inspeção: Os painéis são empilhados, inspecionados automaticamente (geralmente usando sistemas de digitalização automatizados) e etiquetados.
Armazenamento e Despacho: As pilhas são transferidas para áreas de armazenamento antes do envio.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


