


MH-CHP
MINGHUNG


1. Growth Environment & Global Origins of Poplar
Ολόκληρο ξύλο λεύκας: Αναφέρεται στην κατάσταση όπου το 100% των πρώτων υλών ξύλου που χρησιμοποιούνται για την παραγωγή μοριοσανίδων προέρχονται από λεύκες. Η λεύκα είναι ένα ταχέως αναπτυσσόμενο είδος δέντρου, με σχετικά απαλή υφή και ίσιο κόκκο. Είναι μια από τις ευρέως χρησιμοποιούμενες πρώτες ύλες για την παραγωγή μοριοσανίδων.
Οι πρώτες ύλες έχουν σχετικά ευρεία πηγή (ειδικά στις ταχέως αναπτυσσόμενες περιοχές φύτευσης λεύκας), με σύντομο κύκλο ανάπτυξης και δυνητικά χαμηλότερο κόστος. το χρώμα του πίνακα είναι ελαφρύ και ομοιόμορφο. και η υφή είναι απαλή, καθιστώντας εύκολη την επεξεργασία.
Περιβάλλον ανάπτυξης: Η λεύκα είναι ένα ελαφρώς απαιτητικό, ταχέως αναπτυσσόμενο είδος, ανθεκτικό στο ακραίο κρύο (-40°C) και στα αλκαλικά εδάφη (pH 8–8,5), με βαθιές ρίζες για αντοχή στον αέρα. Ωστόσο, είναι ευάλωτο στα παράσιτα σε περιοχές με ζέστη και υγρασία.
Παγκόσμια προέλευση:
Σιβηρία, Ρωσία: Η μεγαλύτερη ζώνη παραγωγής στον κόσμο, που παράγει λεύκες υψηλής πυκνότητας σε ψυχρά και ξηρά κλίματα.
Ανατολική Βόρεια Αμερική: «Yellow Poplar» (Αμερικάνικο Tulipwood) με καταγωγή από την Πενσυλβάνια, γνωστό για τους ίσιους κόκκους και την ελαφριά σκληρότητα.
Φυτείες της Κίνας: Οι εντατικές φάρμες στις λεκάνες Huang-Huai-Hai και Yangtze (π.χ. Dafeng, Jiangsu) επιτρέπουν έναν 10ετή κύκλο συγκομιδής.
2. Τέσσερα πλεονεκτήματα του παρθένου υλικού λεύκας
Μηδενικοί ρύποι: 100% παρθένα κλαδιά (χωρίς ανακυκλωμένα απόβλητα), εξαλείφοντας τα κατάλοιπα μετάλλων/χημικών και τους κινδύνους αποκόλλησης.
Ανώτερες ιδιότητες ινών: Οι μακριές, μαλακές ίνες (30% μακρύτερες από το ανάμεικτο ξύλο) ενισχύουν την εσωτερική αντοχή του δεσμού (≥0,45MPa).
Προσαρμοστικότητα κατεργασίας: Το χλωμό, ομοιόμορφο ξύλο βελτιώνει την πρόσφυση του καπλαμά και μειώνει τα ελαττώματα επεξεργασίας CNC κατά 20%.
Βιώσιμη προμήθεια: Η ταχεία ανάπτυξη (10ετής λήξη) εξασφαλίζει σταθερή προσφορά, ευθυγραμμισμένη με την πιστοποίηση FSC.
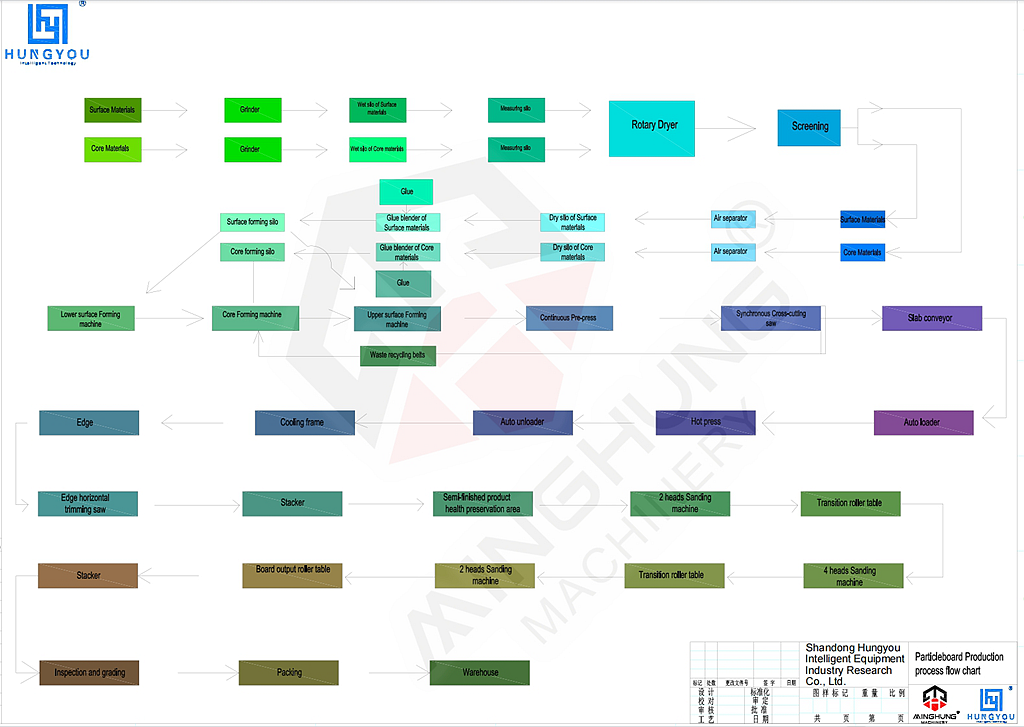
Στάδιο επεξεργασίας πρώτων υλών (Διασφάλιση συνεχούς τροφοδοσίας)
1. Αποφλοίωση και πλύσιμο κορμών
Εξοπλισμός: Καθαρισμός τυμπάνου διπλής διέλευσης + Δοχείο πλύσης υψηλής πίεσης
Διαδικασία: Τα κλαδιά/κορυφές λεύκας αποφλοιώνονται (υπολείμματα φλοιού <1%) και πλένονται για να αφαιρεθεί η άμμος, αποτρέποντας την τριβή του εξοπλισμού.
Χωρητικότητα: ≥60 τόνοι/ώρα (με βάση την ξηρή πυκνότητα του ξύλου 0,4 t/m³, που καλύπτει την ημερήσια ζήτηση πρώτων υλών 800 m³).
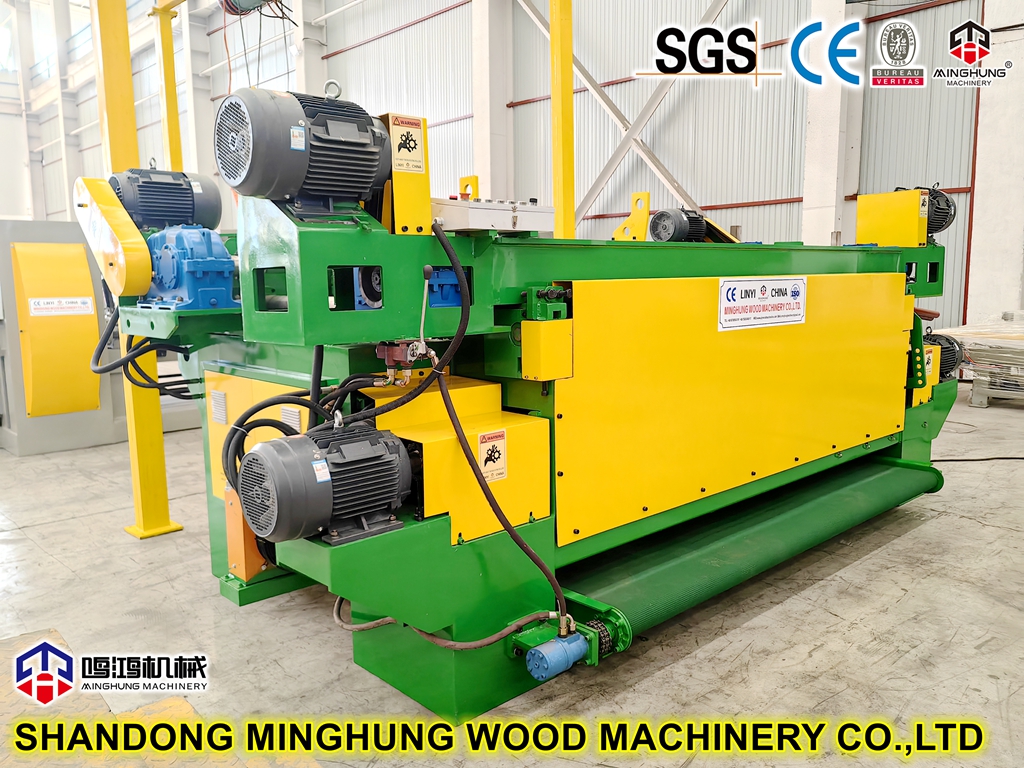
2. Chipping & Flaking
Εξοπλισμός: Ring flaker (διάμετρος δίσκου κοπής 1.600 mm, ισχύς 400 kW)
Διαδικασία: Το ξύλο κόβεται σε νιφάδες μήκους 30-50 mm x πάχους 0,2-0,5 mm. Οι επιφανειακές νιφάδες τρίβονται δευτερογενώς έως 0,1 mm.
Έλεγχος Ακρίβειας: Το σύστημα διαλογής διαχωρίζει υπερμεγέθη νιφάδες (στρώμα πυρήνα 60%, επιφανειακό στρώμα 40%).
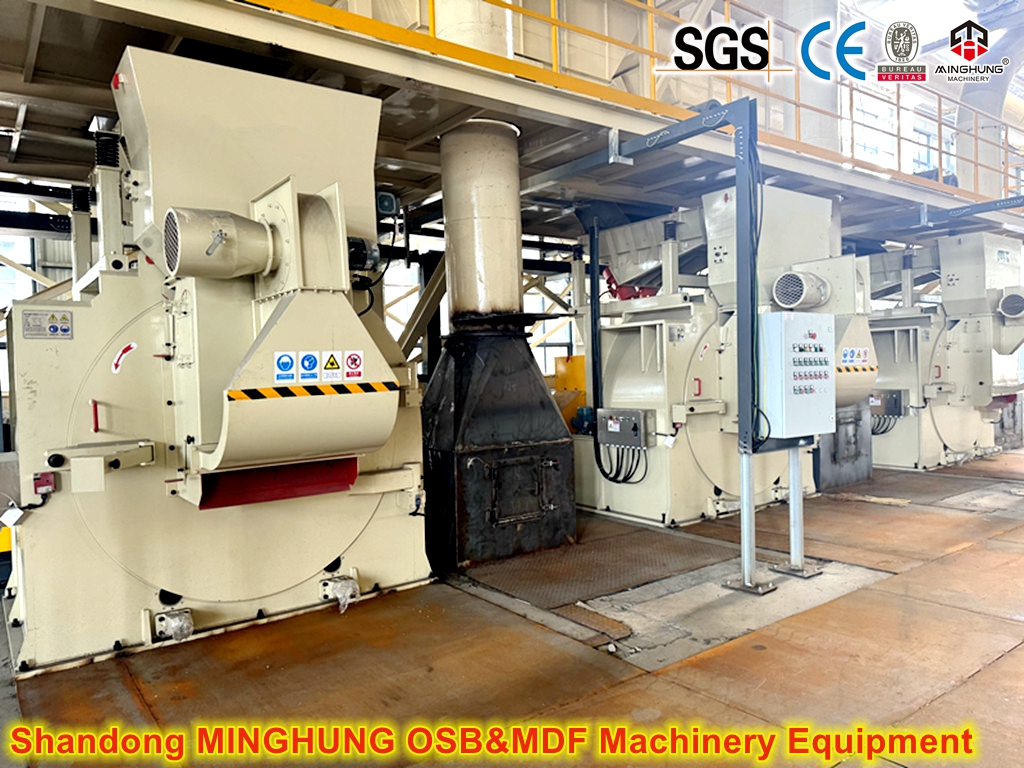
Στέγνωμα και διαλογή (Βασικός ποιοτικός έλεγχος)
1. Ξήρανση με τύμπανο τριπλού διέλευσης
Εξοπλισμός: Στεγνωτήριο τριπλής διέλευσης με αέριο (180–220°C ζεστός αέρας)
Διαδικασία:
Νιφάδες πυρήνα: Ξήρανση υψηλής ταχύτητας σε υγρασία 5–7% (αποτρέπει την προωρίμανση).
Επιφανειακές νιφάδες: Στεγνώνουν με χαμηλή ταχύτητα σε υγρασία 8–10% (αποτρέπει την ευθραυστότητα).
Χωρητικότητα: 12 τόνοι εξάτμιση νερού/ώρα. Επεξεργασία 45 τόνων υγρών νιφάδων/ώρα.

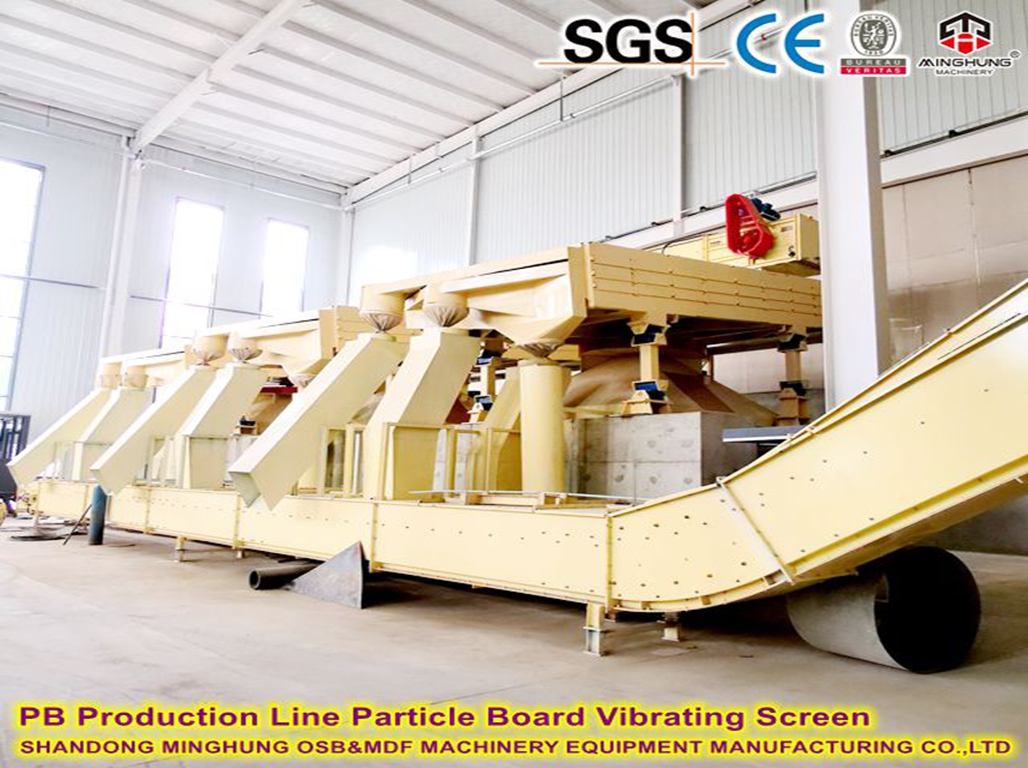
2. Έλεγχος πολλαπλών επιπέδων
Εξοπλισμός: οθόνη πιθανότητας 4 επιπέδων + διαχωριστής ροής αέρα
Λειτουργία: Αφαιρεί τα χονδροειδή υπολείμματα (>2mm) και τη σκόνη (<0,2mm), εξασφαλίζοντας λεπτή νιφάδα επιφάνειας.
Ανάμειξη και διαμόρφωση κόλλας (περιβαλλοντικό και δομικό κλειδί)
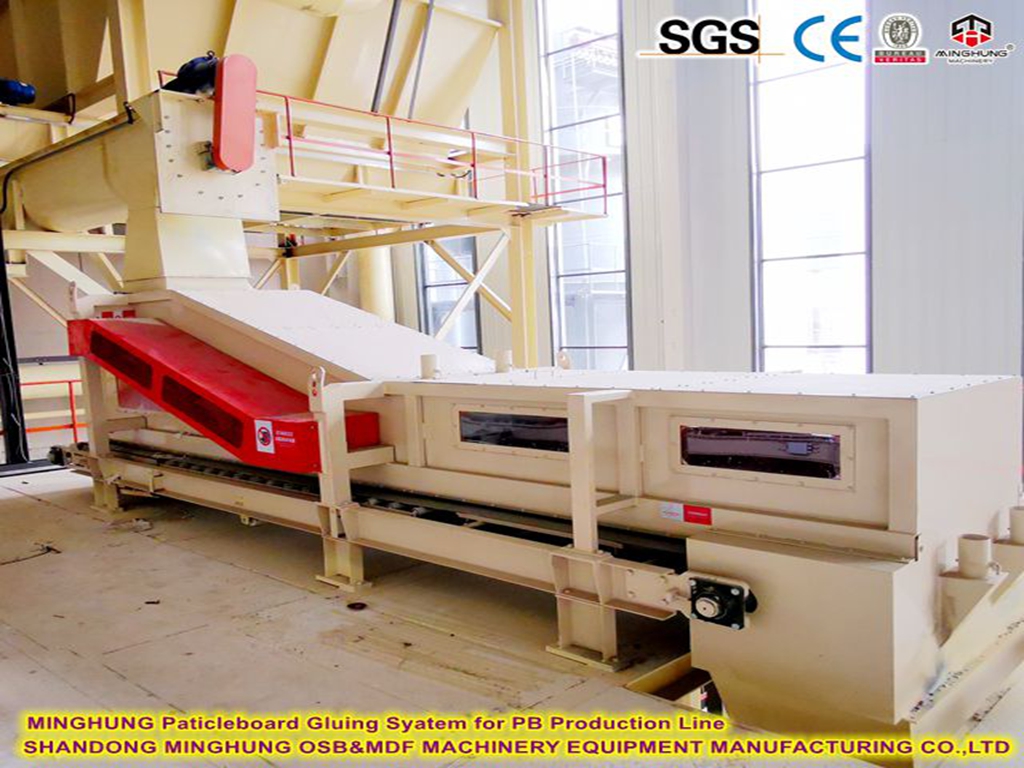
1. Εφαρμογή διαφοροποιημένης κόλλας
Εξοπλισμός: Δακτυλιοειδής μπλέντερ υψηλής ταχύτητας (σφάλμα δοσολογίας κόλλας ±1,5%)
Διαδικασία:
Νιφάδες πυρήνα: Ψεκάζονται με κόλλα MDI ποιότητας E0 (περιεκτικότητα σε στερεά ≥98%, δοσολογία 8–10%).
Επιφανειακές νιφάδες: Ψεκάζονται με τροποποιημένη κόλλα UF βαθμού Ε1 (3% καθαριστής φορμαλδεΰδης, δόση 12–15%).
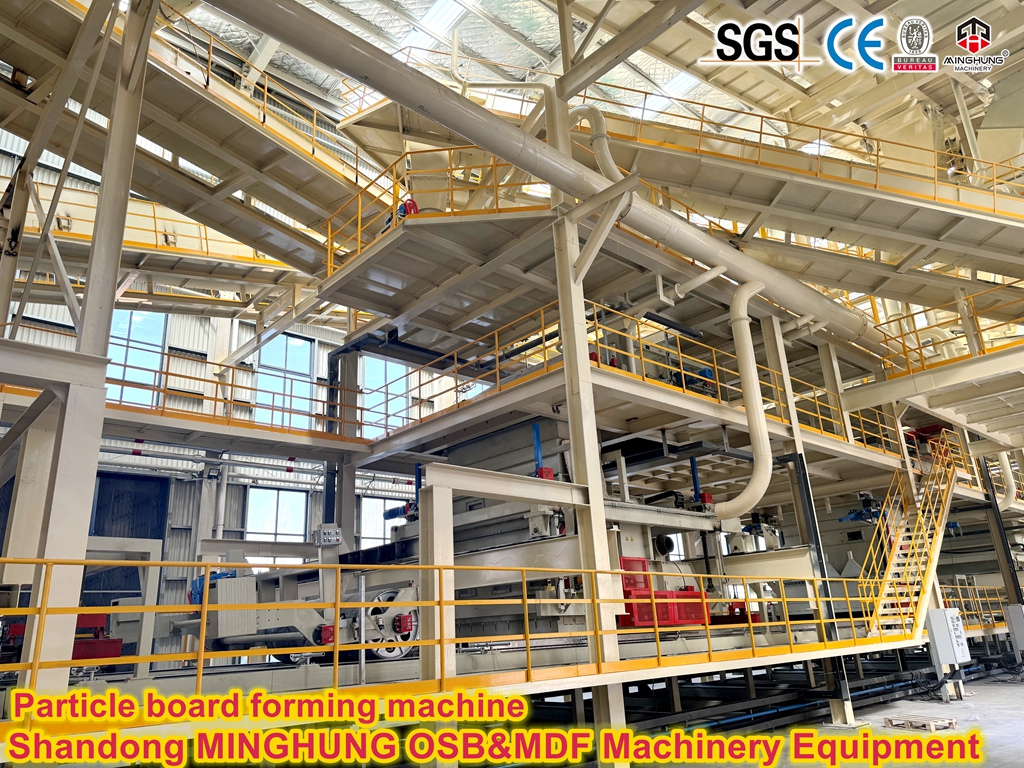
2. Διαμόρφωση τάπητα με κλίση
Εξοπλισμός: διαμορφωτής ροής αέρα (ταχύτητα 30 m/min)
Έλεγχος δομής:
Στρώμα |
Πυκνότητα (kg/m³) |
Προσανατολισμός νιφάδων |
Επιφάνεια |
750–800 |
Οριζόντια ευθυγράμμιση |
Πυρήνας |
650–700 |
Τυχαία κατανομή |
Κάτω μέρος |
750–800 |
Οριζόντια ευθυγράμμιση |
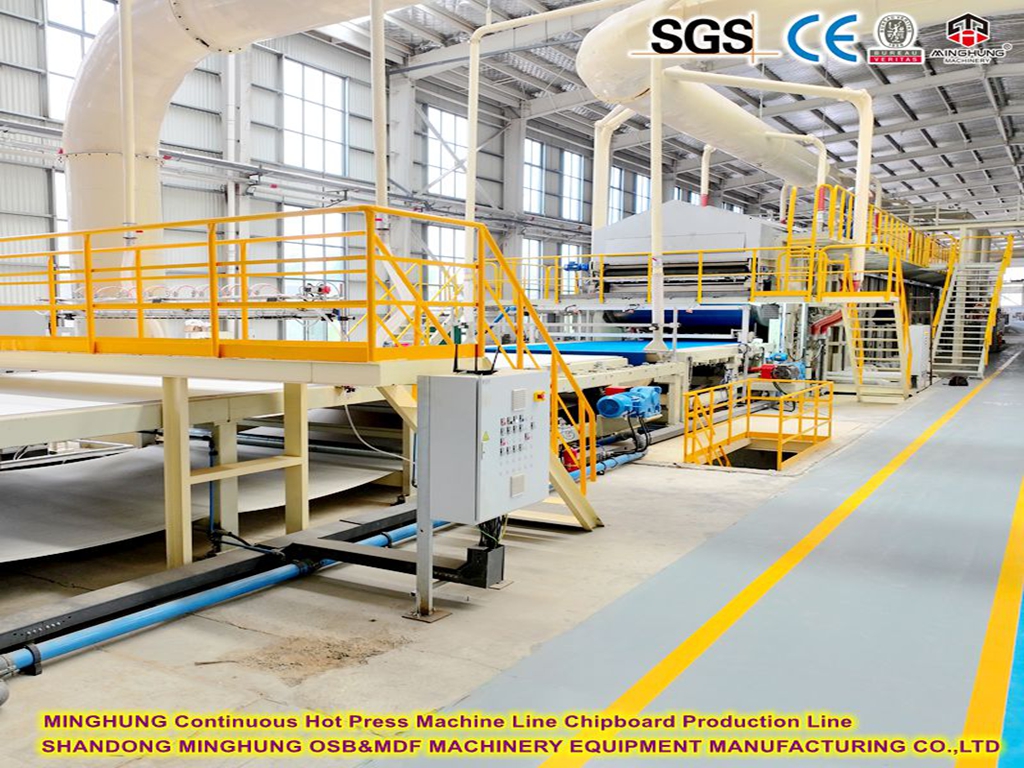
Hot Pressing (Στάδιο βασικής χωρητικότητας)
Συνεχές πάτημα
Εξοπλισμός: πλάτος 8,5 πόδια × συνεχής πρέσα μήκους 23,4 μέτρα (ταχύτητα ιμάντα χάλυβα 1.000–1.200 mm/s)
Παράμετροι:
Θερμοκρασία: 200–220°C (επιφάνεια) / 180–200°C (πυρήνας)
Πίεση: 300 bar (αρχική) → 50 bar (αναμονή)
Χρόνος: Πάχος 3–4 sec/mm (π.χ. 70 sec για σανίδα 18mm σε πρέσα).
Υπολογισμός χωρητικότητας:
Ταχύτητα πίεσης: 1.100 mm/s = 66 m/min
Ημερήσια απόδοση = 66 m/min × 60 min × 24 h × 2,55 m πλάτος × 0,018 m πάχος × 0,85 απόδοση ≈ 660 m³
Ετήσια χωρητικότητα = 660 m³/ημέρα × 300 ημέρες = 198.000 m³ (φτάνοντας τα 200.000 m³)
Φινίρισμα & QC (Διασφάλιση συμμόρφωσης με το E1)
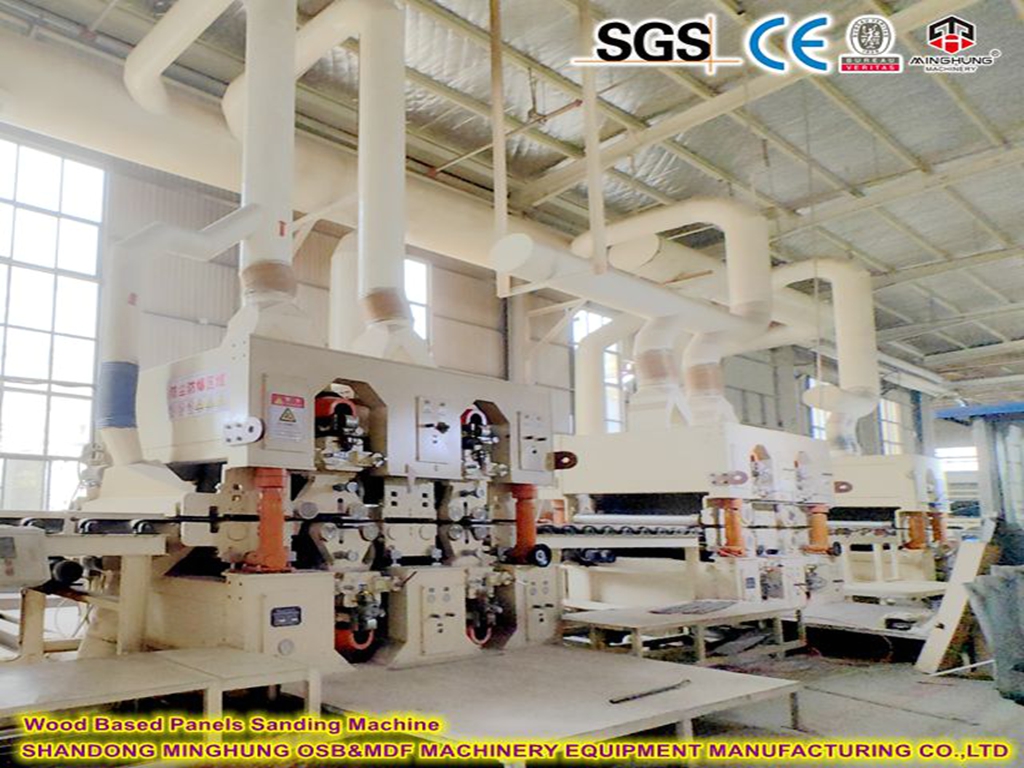
1. Βαθμονόμηση Τρίψιμο
Εξοπλισμός: Βαρύ τριβείο διπλής όψης 4 κεφαλών (βάθος λείανσης 0,2–1,5 mm)
Ακρίβεια: Ανοχή πάχους ±0,15mm. τραχύτητα επιφάνειας Ra ≤3,2μm.
2. Διαδικτυακό σύστημα QC
Παρακολούθηση πυκνότητας: Το πυκνόμετρο ακτίνων γ σαρώνει την κλίση πυκνότητας διατομής (αναλογία επιφάνειας στόχου/πυρήνα: 1,15–1,25).
Δοκιμή εκπομπής: Δείγματα φορμαλδεΰδης κάθε 2 ώρες (κλιματικός θάλαμος ≤0,124 mg/m³).
3. Κόψιμο & Στοίβαξη
Εξοπλισμός: Πολυπρίονο υψηλής ταχύτητας (ακρίβεια κοπής ±0,5mm) + Ρομποτικό σύστημα στοίβαξης
Προδιαγραφές: Προσαρμοσμένα μεγέθη (κοινά: 2440×1220/1830mm, πάχος 6–40mm).
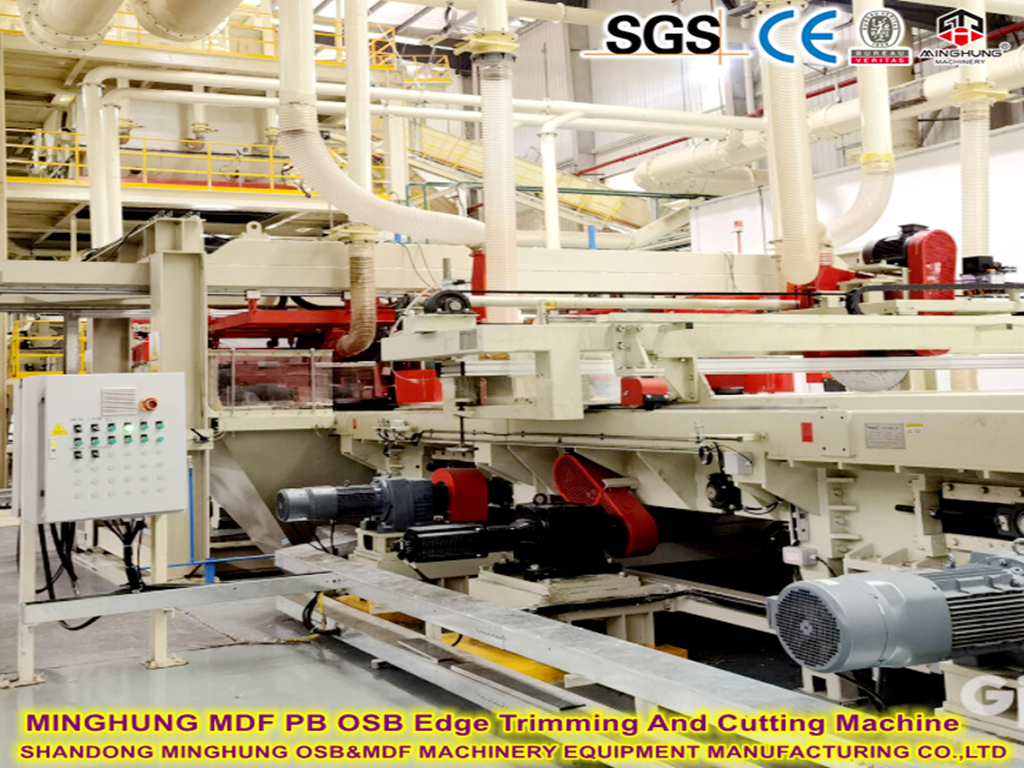
Περιβαλλοντική & Ενεργειακή Διαχείριση
Επεξεργασία καυσαερίων: Εκπομπές πρέσσας που αποτεφρώνονται μέσω RTO (αφαίρεση VOCs >99%). εξάτμιση στεγνωτηρίου υγρό τρίψιμο.
Ανάκτηση θερμότητας: Πιέστε το ανακυκλωμένο νερό ψύξης για προθέρμανση των κορμών, μειώνοντας τη χρήση αερίου κατά 15%.
Χρήση απορριμμάτων: Λειάνοντας τη σκόνη ως καύσιμο λέβητα. στολίδια που επαναχρησιμοποιούνται στο στρώμα πυρήνα.
Βασικά Στοιχεία για Παραγωγή Βιομηχανικής Κλίμακας
Μετρικός |
Παράμετρος |
Οικονομικός αντίκτυπος |
Ταχύτητα Γραμμής |
1.100 mm/s (σανίδα 18 mm) |
Ημερήσια απόδοση μιας βάρδιας: 660m³ |
Ποσοστό επιτυχίας |
≥99,2% (διαδικτυακό QC) |
Ετήσια μείωση απορριμμάτων: 2,4 εκατ. ¥ |
Ενέργεια ανά τόνο |
Αέριο 85m³ + Ισχύς 120 kWh |
Μείωση κόστους 18% έναντι γραμμών παλαιού τύπου |
Εργασία ανά βάρδια |
8 εργαζόμενοι (πλήρης αυτοματισμός) |
40% χαμηλότερο κόστος εργασίας |
Αυτή η παραγωγική ικανότητα είναι μεσαίου μεγέθους και ελαφρώς μεγαλύτερης κλίμακας.
Διαμόρφωση εξοπλισμού: Μια συνεχής πρέσα πλάτους 8 ποδιών (π.χ. Yalian/Dieffenbacher) λειτουργεί 24 ώρες το 24ωρο, 7 ημέρες την εβδομάδα στα ≥1000 mm/s, παράγοντας πλακέτες πλήρους προδιαγραφών (2440×5490 mm, πάχος 6–40 mm).
Ποιοτικός έλεγχος: Ο κεντρικός χώρος ελέγχου παρακολουθεί την υγρασία, την εξάπλωση της κόλλας και τη θερμοκρασία, διασφαλίζοντας ≥99% ρυθμό διέλευσης παρτίδων.
Οικονομικός αντίκτυπος: έσοδα με απόδοση επένδυσης (ROI) <3 ετών.
Αυτό είναι ένα ευρέως αναγνωρισμένο όριο εκπομπών φορμαλδεΰδης για τεχνητές σανίδες διεθνώς. Σύμφωνα με το κινεζικό εθνικό πρότυπο GB 18580-2017 (και τα ισοδύναμα διεθνή πρότυπα όπως EN 717-1, CARB P2, κ.λπ.), ο βαθμός E1 απαιτεί η εκπομπή φορμαλδεΰδης να είναι ≤ 0,124 mg/m⊃3. (σε μέθοδο κλιματικού θαλάμου). Αυτή είναι σήμερα η κύρια κατηγορία στην αγορά που πληροί τις βασικές απαιτήσεις για την προστασία του περιβάλλοντος εσωτερικών χώρων.
1.Παγκόσμιο σύστημα ταξινόμησης επιπέδων εκπομπών φορμαλδεΰδης πάνελ με βάση το ξύλο
Τυπικό σύστημα |
Κατάταξη βαθμού αυστηρότητας |
Βασικές οριακές τιμές (μονάδα: mg/m³) |
Κινεζικό εθνικό πρότυπο GB 18580 |
ENF > E0 > E1 |
Κατηγορία E1: ≤ 0,124 (με χρήση της μεθόδου κλιματικού θαλάμου) |
EU EN 717-1 |
Ε1 (Το μόνο υποχρεωτικό επίπεδο) |
Επίπεδο Ε1: ≤ 0,124 |
Ηνωμένες Πολιτείες CARB |
NAF > ULEF > CARB2 |
Επίπεδο CARB2: ≤ 0,11 (ισοδύναμο με E1+) |
Ιαπωνία JIS A 1460 |
F☆☆☆☆ > F☆☆☆ |
F☆☆☆ (βαθμός E0): ≤ 0,5 (με μέθοδο ξήρανσης) |
2. Βασικές τεχνολογίες παραγωγής για την επίτευξη του επιπέδου Ε1
2.1 Έλεγχος κόλλας
Είδος κόλλας |
Ρυθμός εκπομπής φορμαλδεΰδης |
Ισχύοντα σενάρια |
Ε1 Κόλλα ουρίας-φορμαλδεΰδης |
0,08-0,12g/100g |
Βασικό στρώμα (χαμηλό κόστος) |
Κόλλα MDI |
Δεν ανιχνεύθηκε φορμαλδεΰδη |
Επιφάνεια/Πίνακας υψηλής ποιότητας (πιο ακριβή) |
Τζελ πρωτεΐνης σόγιας |
0,03g/100g |
Πλήρης δομή (κακή αντοχή στο νερό) |
2.2 Βελτιστοποίηση διαδικασίας
Απορροφητής φορμαλδεΰδης: Προσθέστε τροποποιητή μελαμίνης (συγκέντρωση ≥ 3%)
Παράμετροι Hot Pressing:
Θερμοκρασία: 200 - 220℃ (για να επιταχυνθεί η εξάτμιση φορμαλδεΰδης)
Χρόνος: Πίεση για κάθε χιλιοστό πάχους ≥ 3 δευτερόλεπτα (για να εξασφαλιστεί η πλήρης σκλήρυνση της κόλλας)
2.3 Τεχνικές μετά τη θεραπεία
Μικροπορώδες σφραγιστικό: Ψεκάστε διάλυμα nano-SiO2 στην επιφάνεια της σανίδας (μειώνει τη διαρροή ελεύθερης φορμαλδεΰδης)
Επεξεργασία αμμωνίας: Εισάγετε αέριο αμμωνίας (NH3 + CH2O → ουροτροπίνη) στον θάλαμο σκλήρυνσης
1. Εξειδικευμένες πρώτες ύλες: Εστιάζοντας στο ξύλο λεύκας, αυτή η προσέγγιση διευκολύνει την τυποποίηση και τη βελτιστοποίηση των παραμέτρων προμήθειας, αποθήκευσης και διεργασίας πρώτων υλών, διασφαλίζοντας τη σταθερότητα του χρώματος και της απόδοσης του προϊόντος.
2. Υψηλής ποιότητας πρώτη ύλη: Χρησιμοποιώντας αγνό ξύλο λεύκας, διασφαλίζουμε την καθαρότητα των πρώτων υλών από την αρχή, θέτοντας τα θεμέλια για την παραγωγή υψηλής ποιότητας μοριοσανίδων με εξαιρετικές φυσικές και μηχανικές ιδιότητες και πληρώντας τα πρότυπα περιβαλλοντικής προστασίας (βαθμός Ε1).
3. Περιβαλλοντική συμμόρφωση: Το πρότυπο Ε1 είναι το βασικό όριο για την είσοδο στην κύρια αγορά (ειδικά στους τομείς της επίπλωσης και της διακόσμησης σπιτιού). Αυτή η γραμμή παραγωγής υποδεικνύει ξεκάθαρα ότι τα προϊόντα πληρούν αυτό το πρότυπο.
4. Επίδραση Κλίμακας: Με ετήσια παραγωγική δυναμικότητα 200.000 κυβικών μέτρων, διαθέτει ορισμένα πλεονεκτήματα κλίμακας, τα οποία συμβάλλουν στη μείωση του κόστους παραγωγής ανά μονάδα (επιμερίζοντας το πάγιο κόστος) και στην ενίσχυση της ανταγωνιστικότητας της αγοράς.
Κατασκευή επίπλων: Το μεγαλύτερο πεδίο εφαρμογής για μοριοσανίδες, που χρησιμοποιείται για την κατασκευή σωμάτων ντουλαπιών, χωρισμάτων, σανίδων συρταριών κ.λπ. επίπλων πάνελ (συνήθως απαιτείται επένδυση ή στεγανοποίηση άκρων).
Εσωτερική διακόσμηση: Χρησιμοποιείται ως υλικό βάσης δαπέδου (εντατικό δάπεδο), πάνελ τοίχων, χωρίσματα, οροφές κ.λπ.
Βιομηχανία συσκευασίας: Παραγωγή παλετών, κουτιών συσκευασίας κ.λπ.
Άλλα: Πίνακες πυρήνα πόρτας, βάσεις προβολής κ.λπ.
Επικοινωνήστε μαζί μας για μια δωρεάν προσφορά σήμερα!
Οι επαφές μας:
Whatsapp: +86 18769900191 +86 15589105786 +86
E-mail: osbmdfmachinery@gmail.com


