


МЗ-ЦЭЦ
МІНХУНГ


1. Асяроддзе росту і сусветнае паходжанне таполі
Суцэльная драўніна таполі: адносіцца да сітуацыі, калі 100% драўнянай сыравіны, якая выкарыстоўваецца для вытворчасці ДСП, паходзіць з таполяў. Таполя - гэта хуткарослы від дрэва з адносна мяккай тэкстурай і прамым зернем. Гэта адно з найбольш часта выкарыстоўваных відаў сыравіны для вытворчасці ДСП.
Сыравіна мае адносна шырокі крыніца (асабліва ў хуткарослых раёнах пасадкі таполяў), з кароткім цыклам росту і патэнцыйна меншымі выдаткамі; колер дошкі светлы і аднастайны; і тэкстура мяккая, што дазваляе лёгка апрацоўваць.
Асяроддзе росту: таполя - патрабавальны да святла, хуткарослы від, устойлівы да экстрэмальных халадоў (-40°C) і шчолачных глеб (pH 8–8,5), з глыбокімі каранямі, якія ўстойлівыя да ветру. Аднак у гарачых і вільготных рэгіёнах ён уразлівы да шкоднікаў.
Глабальнае паходжанне:
Сібір, Расія: найбуйнейшая ў свеце вытворчая зона, якая дае таполі высокай шчыльнасці ў халодным і сухім клімаце.
Усходняя Паўночная Амерыка: 'Жоўтая таполя' (амерыканскі цюльпанавы драўніна) паходзіць з Пенсільваніі, вядомая сваёй гладкай зярністасцю і лёгкай трываласцю.
Кітайскія плантацыі: інтэнсіўныя фермы ў басейнах Хуан-Хуай-Хай і Янцзы (напрыклад, Дафэн, Цзянсу) забяспечваюць 10-гадовы цыкл збору ўраджаю.
2. Чатыры перавагі таполі
Нуль забруджванняў: 100% чыстыя галіны (без перапрацаваных адходаў), ухіленне металічных/хімічных рэшткаў і рызык расслаення.
Выдатныя ўласцівасці валакна: доўгія мяккія валокны (на 30% даўжэйшыя за змешаную драўніну) павялічваюць унутраную трываласць счаплення (≥0,45 МПа).
Адаптыўнасць апрацоўкі: бледная аднастайная драўніна паляпшае адгезію шпону і памяншае дэфекты апрацоўкі з ЧПУ на 20%.
Устойлівы пошук: хуткі рост (10-гадовы тэрмін пагашэння) забяспечвае стабільныя пастаўкі ў адпаведнасці з сертыфікацыяй FSC.
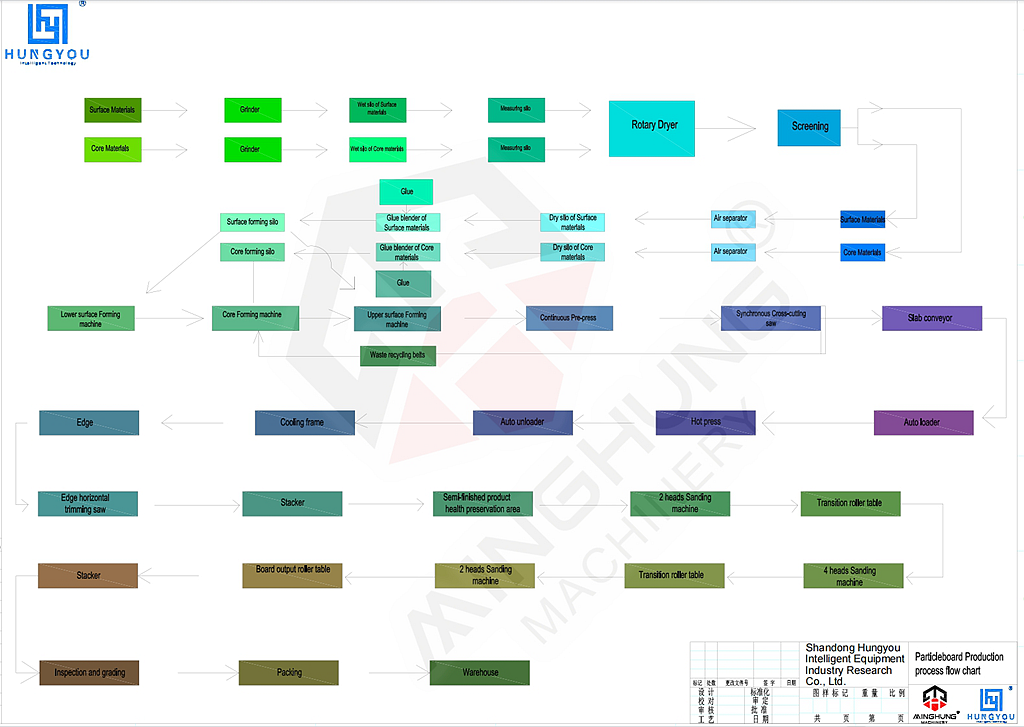
Этап перапрацоўкі сыравіны (забеспячэнне бесперапыннай падачы)
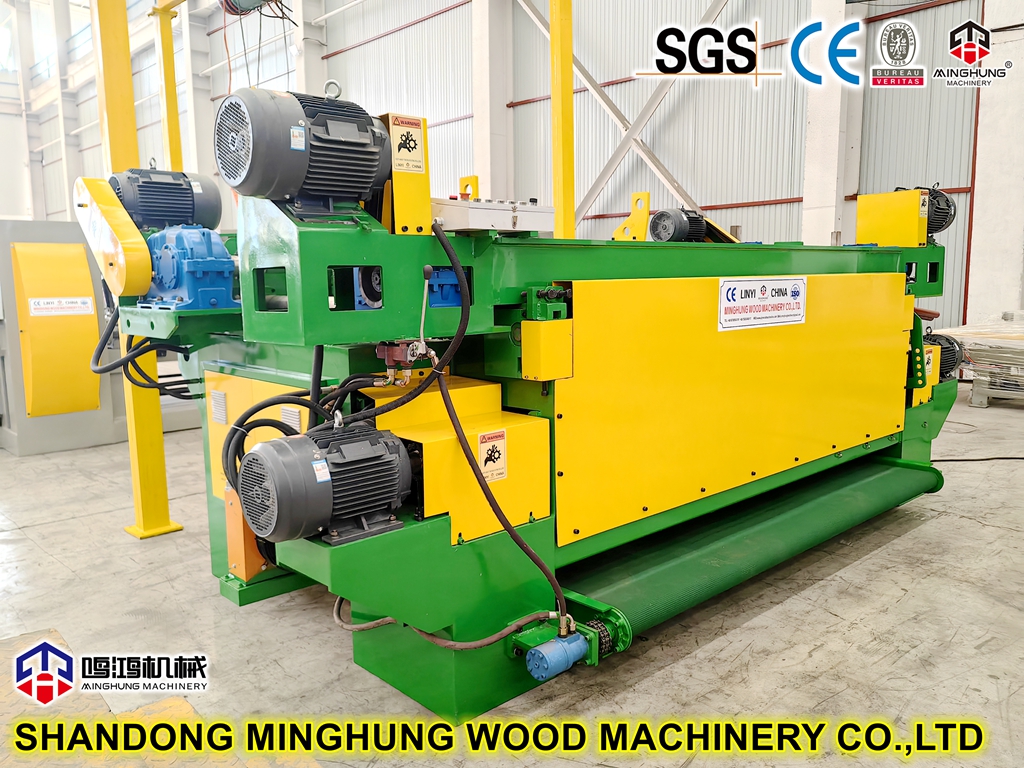
1. Акорка і мыйка бярвення
Абсталяванне: Двухпраходны барабанны ачышчальнік + бак для мыйкі высокага ціску
Працэс: Галіны/верхавіны таполі ачышчаюцца ад кары (рэшткі кары <1%) і мыюцца для выдалення пяску, прадухіляючы ізаляцыю абсталявання.
Прадукцыйнасць: ≥60 тон/гадзіну (у разліку на сухую шчыльнасць драўніны 0,4 т/м³ штодзённая патрэба ў сыравіне складае 800 м³).
2. Сколы і лушчэнне
Абсталяванне: Кальцавая лускотка (дыяметр рэжучага дыска 1600 мм, магутнасць 400 кВт)
Працэс: драўніна разразаецца на шматкі даўжынёй 30-50 мм × таўшчынёй 0,2-0,5 мм; павярхоўныя шматкі другасна адшліфаваны да 0,1 мм.
Кантроль дакладнасці: сістэма скрынінга аддзяляе буйныя шматкі (асноўны пласт 60%, павярхоўны пласт 40%).
Сушка і прасейванне (асноўны кантроль якасці)
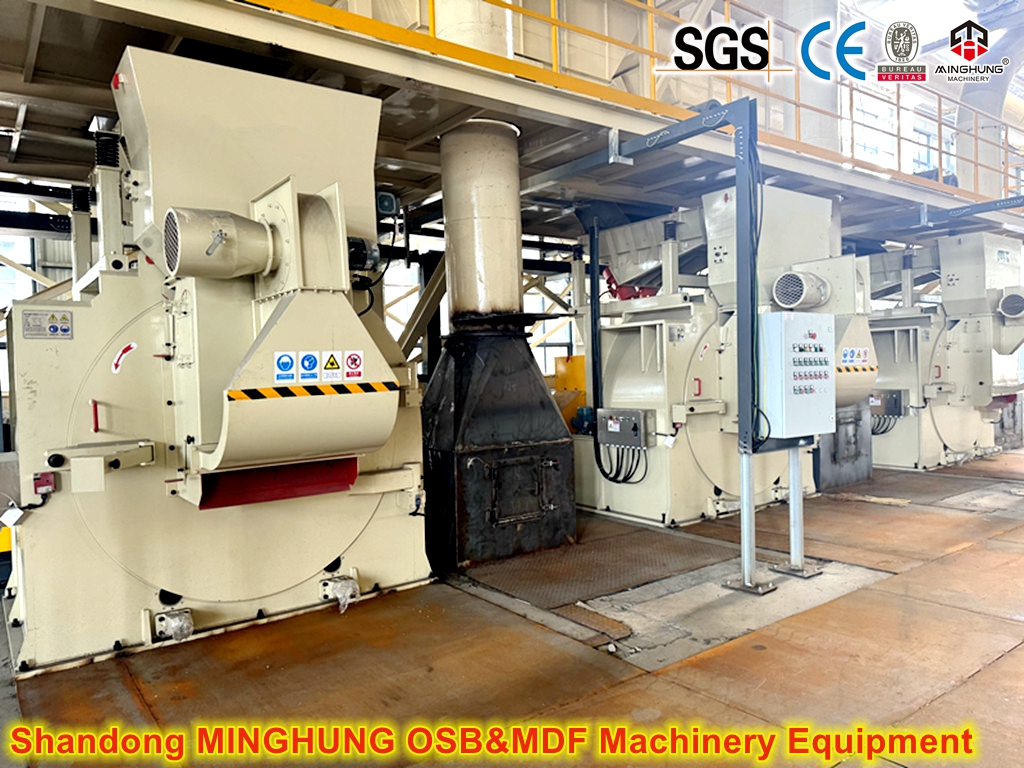
1. Трохпраходная барабанная сушка
Абсталяванне: газавая трохпраходная сушылка (180–220°C з гарачым паветрам)
Працэс:
Ядровыя шматкі: высушаныя на высокай хуткасці да вільготнасці 5–7% (прадухіляе папярэдняе зацвярдзенне).
Павярхоўныя шматкі: сушаць на нізкай хуткасці да вільготнасці 8–10% (прадухіляе далікатнасць).
Прадукцыйнасць: 12 тон выпарэння вады / гадзіну; Перапрацоўка 45 тон вільготных шматкоў у гадзіну.

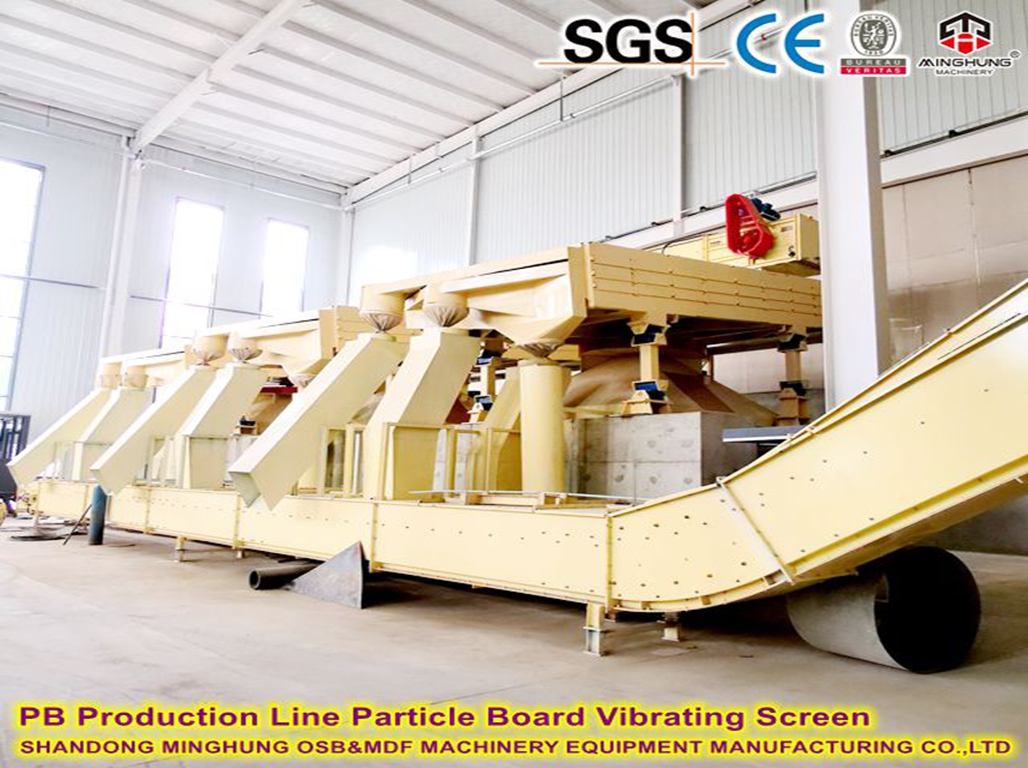
2. Шматслаёвае экранаванне
Абсталяванне: 4-слаёвы імавернасны экран + сепаратар паветранага патоку
Функцыя: Выдаляе грубыя рэшткі (>2 мм) і пыл (<0,2 мм), забяспечваючы дробнасць лускавінак паверхні.
Змешванне і фармаванне клею (экалагічныя і структурныя ключы)
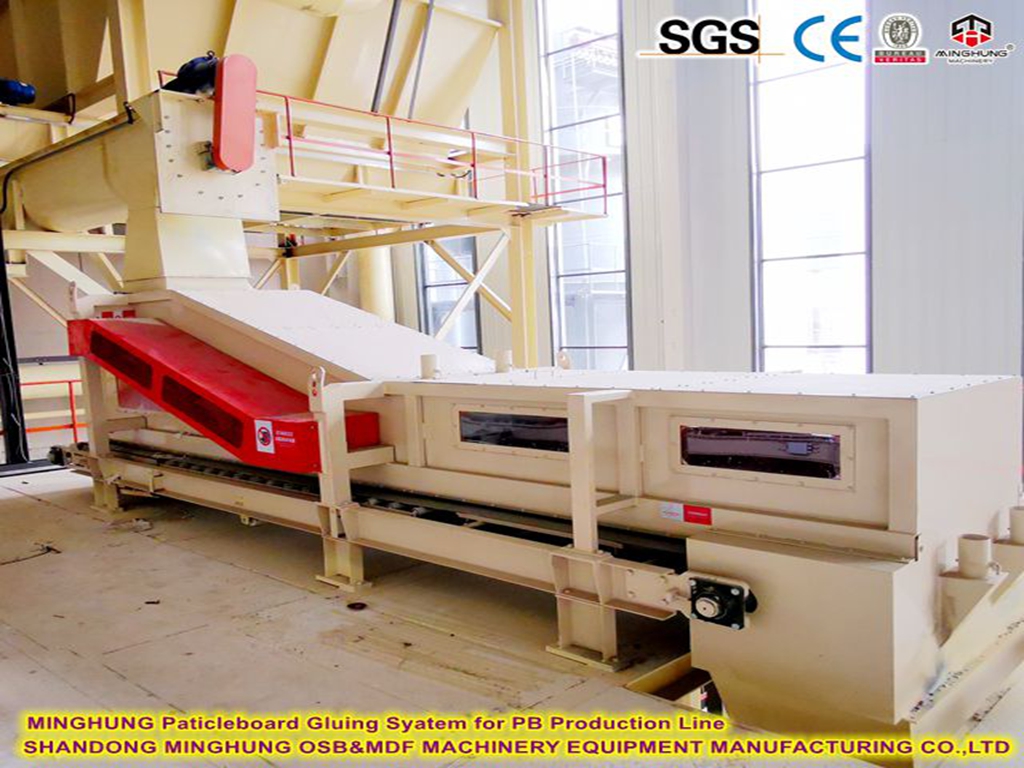
1. Дыферэнцыраванае нанясенне клею
Абсталяванне: высакахуткасны кальцавой блендер (хібнасць дазоўкі клею ±1,5%)
Працэс:
Ядровыя шматкі: распыляюцца клеем MDI класа E0 (утрыманне цвёрдага рэчыва ≥98%, дазоўка 8–10%).
Паверхневыя лускавінкі: распыляюцца мадыфікаваным UF-клеем класа E1 (3% паглынальнік фармальдэгіду, дазоўка 12–15%).
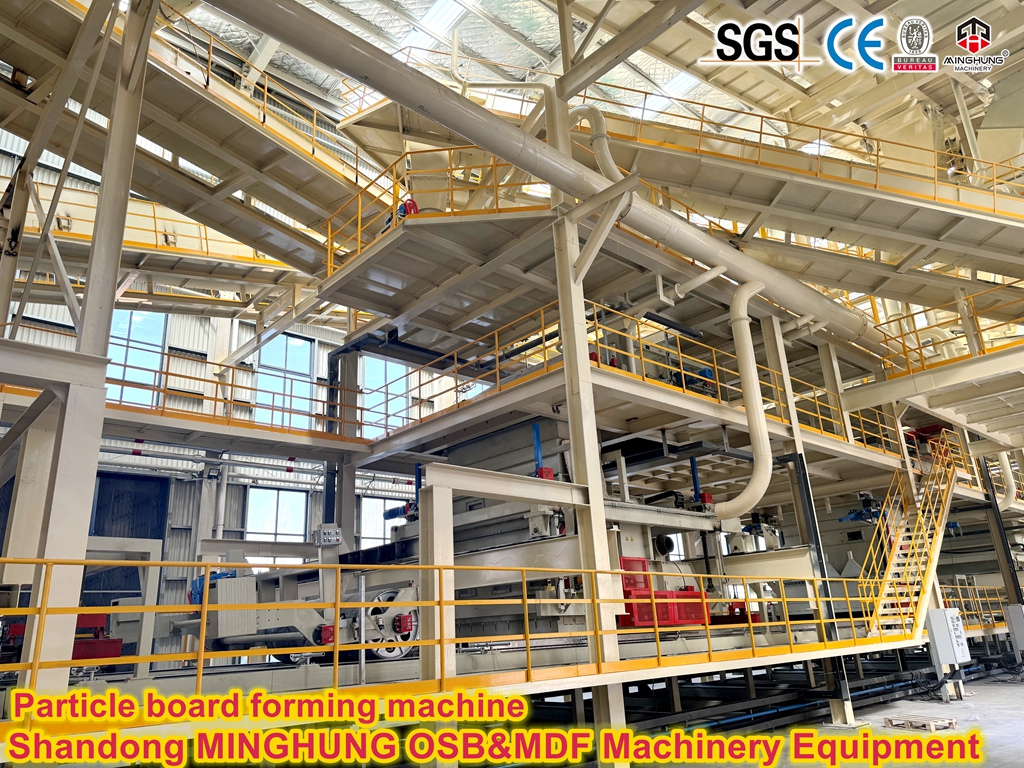
2. Фарміраванне градыентнага мата
Абсталяванне: фарміравальнік паветранага патоку (хуткасць 30 м/мін)
Кантроль структуры:
Пласт |
Шчыльнасць (кг/м³) |
Арыентацыя шматкоў |
Паверхня |
750–800 |
Гарызантальнае выраўноўванне |
Ядро |
650–700 |
Выпадковае размеркаванне |
Знізу |
750–800 |
Гарызантальнае выраўноўванне |
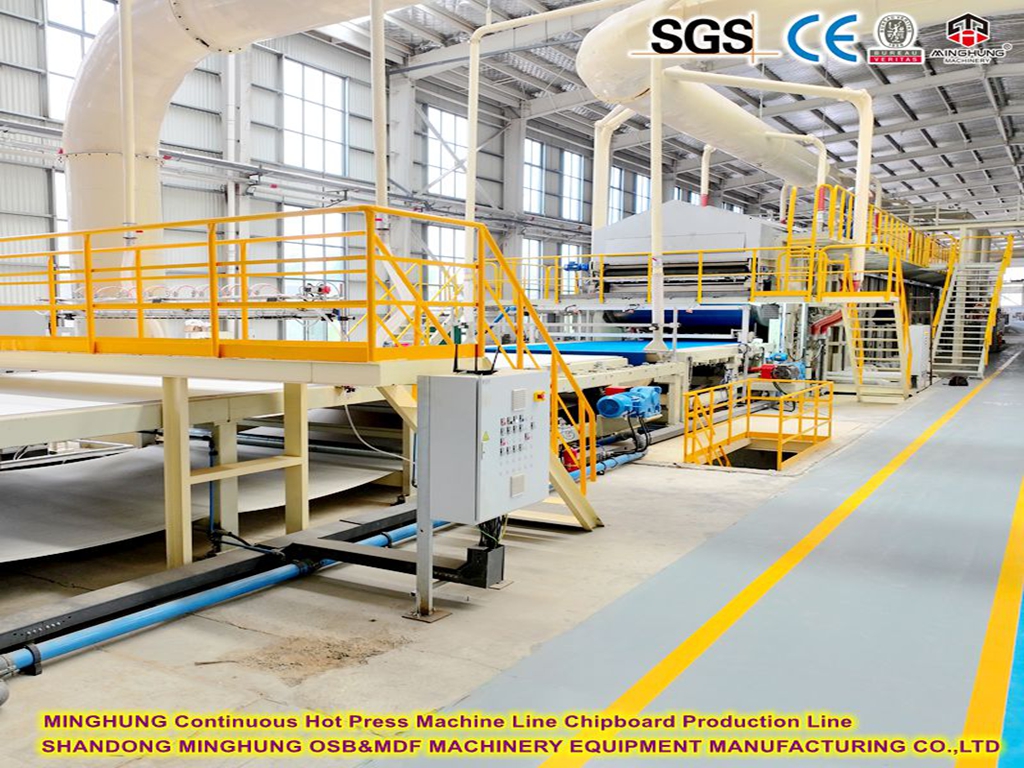
Гарачае прэсаванне (стадыя асноўнай ёмістасці)
Бесперапыннае прэсаванне
Абсталяванне: бесперапынны прэс шырынёй 8,5 футаў × даўжынёй 23,4 м (хуткасць сталёвай стужкі 1000–1200 мм/с)
Параметры:
Тэмпература: 200–220°C (паверхня) / 180–200°C (ядро)
Ціск: 300 бар (пачатковы) → 50 бар (утрыманне)
Час: 3–4 секунды/мм таўшчыні (напрыклад, 70 секунд для 18-міліметровай дошкі ў прэсе).
Разлік ёмістасці:
Хуткасць прэса: 1100 мм/с = 66 м/мін
Сутачная прадукцыйнасць = 66 м/хв × 60 хв × 24 г × 2,55 м шырыня × 0,018 м таўшчыня × 0,85 эфектыўнасць ≈ 660 м³
Гадавая прадукцыйнасць = 660 м³/дзень × 300 дзён = 198 000 м³ (дасягаючы 200 000 м³)
Аздабленне і кантроль якасці (забеспячэнне адпаведнасці E1)
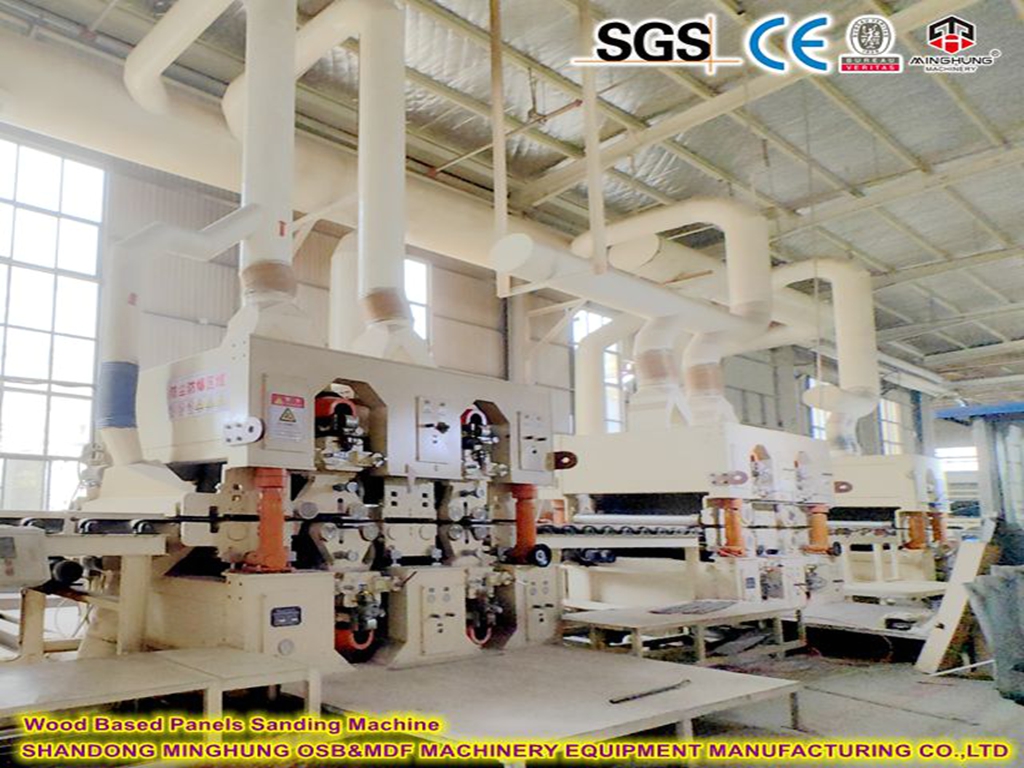
1. Калібровачнае шліфаванне
Абсталяванне: двухбаковая шліфавальная машына з 4 галоўкамі (глыбіня шліфавання 0,2–1,5 мм)
Дакладнасць: допуск па таўшчыні ±0,15 мм; шурпатасць паверхні Ra ≤3.2μm.
2. Інтэрнэт-сістэма кантролю якасці
Маніторынг шчыльнасці: дэнсітометр γ-прамянёў скануе градыент шчыльнасці папярочнага разрэзу (суадносіны паверхня мэты/асяродак: 1,15–1,25).
Выпрабаванне выкідаў: фармальдэгід адбіраюць кожныя 2 гадзіны (кліматычная камера ≤0,124 мг/м³).
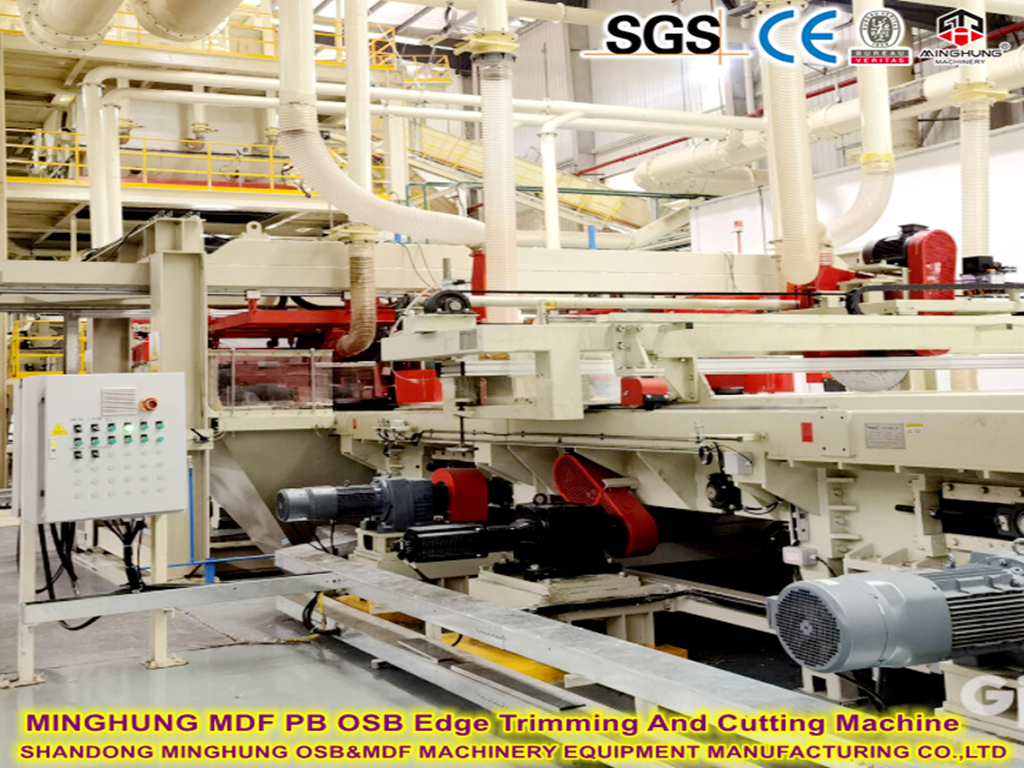
3. Абрэзка і кладка
Абсталяванне: высакахуткасная мульты-піла (дакладнасць рэзкі ±0,5 мм) + рабатызаваная сістэма кладкі
Тэхнічныя характарыстыкі: Нестандартныя памеры (звычайныя: 2440×1220/1830 мм; таўшчыня 6–40 мм).
Экалагічны і энергетычны менеджмент
Ачыстка выхлапных газаў: выкіды прэса спальваюцца з дапамогай RTO (выдаленне ЛОС >99%); выхлап сушылкі з вільготнай ачысткай.
Рэкуперацыя цяпла: астуджальная вада прэса перапрацоўваецца для папярэдняга нагрэву бярвення, што зніжае выкарыстанне газу на 15%.
Утылізацыя адходаў: шліфавальны пыл у якасці кацельнага паліва; абрэзкі паўторна выкарыстоўваюцца ў асноўным пласце.
Асноўныя даныя для прамысловай вытворчасці
Метрыка |
Параметр |
Эканамічны ўплыў |
Хуткасць лініі |
1100 мм/с (дошка 18 мм) |
Адназменная сутачная прадукцыйнасць: 660м³ |
Прахадны бал |
≥99,2% (КК у інтэрнэце) |
Штогадовае скарачэнне адходаў: ¥2,4 млн |
Энергія на тону |
Газ 85м³ + Магутнасць 120kWh |
Зніжэнне выдаткаў на 18% у параўнанні са старымі лініямі |
Праца ў змену |
8 рабочых (поўная аўтаматызацыя) |
На 40% меншыя працоўныя выдаткі |
Гэта вытворчая магутнасць сярэдняга і крыху большага маштабу.
Канфігурацыя абсталявання: бесперапынны прэс шырынёй 8 футаў (напрыклад, Yalian/Dieffenbacher) працуе 24/7 з хуткасцю ≥1000 мм/с, вырабляючы поўнаспецыфікаваныя дошкі (2440×5490 мм, таўшчынёй 6–40 мм).
Кантроль якасці: цэнтральная дыспетчарская кантралюе вільготнасць, распаўсюджванне клею і тэмпературу, забяспечваючы ўзровень праходжання партыі ≥99%.
Эканамічны эфект: даход з рэнтабельнасцю інвестыцый менш чым за 3 гады.
Гэта шырока прызнаны ўзровень ліміту выкідаў фармальдэгіду для штучных пліт ва ўсім свеце. У адпаведнасці з кітайскім нацыянальным стандартам GB 18580-2017 (і яго эквівалентнымі міжнароднымі стандартамі, такімі як EN 717-1, CARB P2 і г.д.), клас E1 патрабуе, каб выдзяленне фармальдэгіду было ≤ 0,124 мг/м³ (метадам кліматычнай камеры). У цяперашні час гэта асноўны гатунак на рынку, які адпавядае асноўным патрабаванням аховы навакольнага асяроддзя ў памяшканнях.
1.Глабальная сістэма класіфікацыі узроўняў выкідаў фармальдэгіду драўнянымі плітамі
Стандартная сістэма |
Ранжыраванне па ступені строгасці |
Асноўныя гранічныя значэнні (адзінка вымярэння: мг/м³) |
Кітайскі нацыянальны стандарт GB 18580 |
ENF > E0 > E1 |
Клас E1: ≤ 0,124 (з выкарыстаннем метаду кліматычнай камеры) |
ЕС EN 717-1 |
E1 (Адзіны абавязковы ўзровень) |
Узровень E1: ≤ 0,124 |
CARB ЗША |
NAF > ULEF > CARB2 |
Узровень CARB2: ≤ 0,11 (эквівалентна E1+) |
Японія JIS A 1460 |
F☆☆☆☆ > F☆☆☆ |
F☆☆☆ (клас E0): ≤ 0,5 (метадам сушкі) |
2. Асноўныя тэхналогіі вытворчасці для дасягнення ўзроўню Е1
2.1 Кантроль клею
Тып клею |
Хуткасць выдзялення фармальдэгіду |
Дастасавальныя сцэнарыі |
E1 Мачавінна-фармальдэгідны клей |
0,08-0,12г/100г |
Асноўны ўзровень (нізкі кошт) |
Клей MDI |
Фармальдэгіду не выяўлена |
Паверхня/Плата высокага класа (даражэй) |
Соевы бялковы гель |
0,03г/100г |
Поўная структура (дрэнная воданепранікальнасць) |
2.2 Аптымізацыя працэсу
Паглынальнік фармальдэгіду: дадайце мадыфікатар меламіну (канцэнтрацыя ≥ 3%)
Параметры гарачага прэсавання:
Тэмпература: 200 - 220 ℃ (для паскарэння выпарэння фармальдэгіду)
Час: ціск на кожны міліметр таўшчыні ≥ 3 секунд (для забеспячэння поўнага зацвярдзення клею)
2.3 Метады пасляапрацоўкі
Мікрапорысты герметык: распыліце раствор нана-SiO₂ на паверхню дошкі (памяншае ўцечку вольнага фармальдэгіду)
Апрацоўка аміякам: увядзіце газападобны аміяк (NH₃ + CH₂O → уротрапін) у камеру отвержденія
1. Спецыялізаваная сыравіна: арыентуючыся на драўніну таполі, гэты падыход спрыяе стандартызацыі і аптымізацыі параметраў закупкі сыравіны, захоўвання і працэсу, забяспечваючы стабільнасць колеру і прадукцыйнасці прадукту.
2. Высакаякасная сыравіна: выкарыстоўваючы чыстую драўніну таполі, мы забяспечваем чысціню сыравіны з самага пачатку, закладваючы аснову для вытворчасці высакаякасных ДСП з выдатнымі фізічнымі і механічнымі ўласцівасцямі і адпаведнасць стандартам аховы навакольнага асяроддзя (клас E1).
3. Экалагічная адпаведнасць: стандарт E1 з'яўляецца асноўным парогам для выхаду на асноўны рынак (асабліва ў галіне хатняй мэблі і дэкору). Гэтая вытворчая лінія ясна паказвае, што прадукцыя адпавядае гэтаму стандарту.
4. Эфект маштабу: з гадавой вытворчай магутнасцю 200 000 кубічных метраў, ён мае пэўныя перавагі ў маштабе, што дапамагае знізіць вытворчыя выдаткі на адзінку (за кошт размеркавання пастаянных выдаткаў) і павысіць канкурэнтаздольнасць на рынку.
Вытворчасць мэблі: найбуйнейшая вобласць прымянення ДСП, якая выкарыстоўваецца для вырабу корпусаў шаф, перагародак, дошак для скрынь і г. д. панэльнай мэблі (звычайна патрабуе абліцоўвання або ўшчыльнення краёў).
Унутранае аздабленне: выкарыстоўваецца ў якасці асновы падлогі (інтэнсіўны падлогу), сценавых панэляў, перагародак, столі і г.д.
Упаковачная прамысловасць: вытворчасць паддонаў, упаковачных каробак і г.д.
Іншыя: дзвярныя шчыты, падстаўкі і г.д.
Звяжыцеся з намі, каб атрымаць бясплатную цану сёння!
Нашы кантакты:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


