


MH-CHP
MINGHUNG


1. Persekitaran Pertumbuhan & Asal-usul Global Poplar
Kayu Poplar Seluruh: Merujuk kepada keadaan di mana 100% bahan mentah kayu yang digunakan untuk menghasilkan papan partikel berasal daripada pokok poplar. Poplar ialah spesies pokok yang cepat tumbuh, dengan tekstur yang agak lembut dan bijian lurus. Ia adalah salah satu bahan mentah yang biasa digunakan untuk menghasilkan papan partikel.
Bahan mentah mempunyai sumber yang agak luas (terutamanya di kawasan penanaman poplar yang berkembang pesat), dengan kitaran pertumbuhan yang pendek dan kos yang berpotensi lebih rendah; warna papan adalah ringan dan seragam; dan teksturnya lembut, menjadikannya mudah diproses.
Persekitaran Pertumbuhan: Poplar ialah spesies yang menuntut cahaya, cepat tumbuh, bertolak ansur kepada sejuk melampau (-40°C) dan tanah beralkali (pH 8–8.5), dengan akar yang dalam untuk rintangan angin. Walau bagaimanapun, ia terdedah kepada perosak di kawasan panas-lembap.
Asal Global:
Siberia, Rusia: Zon pengeluaran terbesar di dunia, menghasilkan poplar berketumpatan tinggi di bawah iklim sejuk-kering.
Amerika Utara Timur: 'Yellow Poplar' (American Tulipwood) yang berasal dari Pennsylvania, terkenal dengan bijian lurus dan keliatan ringan.
Ladang China: Ladang intensif di lembangan Huang-Huai-Hai dan Yangtze (cth, Dafeng, Jiangsu) membolehkan kitaran penuaian 10 tahun.
2. Empat Kelebihan Bahan Poplar Virgin
Sifar Bahan cemar: 100% dahan dara (tiada sisa kitar semula), menghapuskan sisa logam/kimia dan risiko penyingkiran.
Sifat Gentian Unggul: Gentian yang panjang dan lembut (30% lebih panjang daripada kayu campuran) meningkatkan kekuatan ikatan dalaman (≥0.45MPa).
Kebolehsuaian Pemesinan: Kayu pucat dan seragam meningkatkan lekatan venir dan mengurangkan kecacatan pemprosesan CNC sebanyak 20%.
Penyumberan Mampan: Pertumbuhan pesat (kematangan 10 tahun) memastikan bekalan yang stabil, sejajar dengan pensijilan FSC.
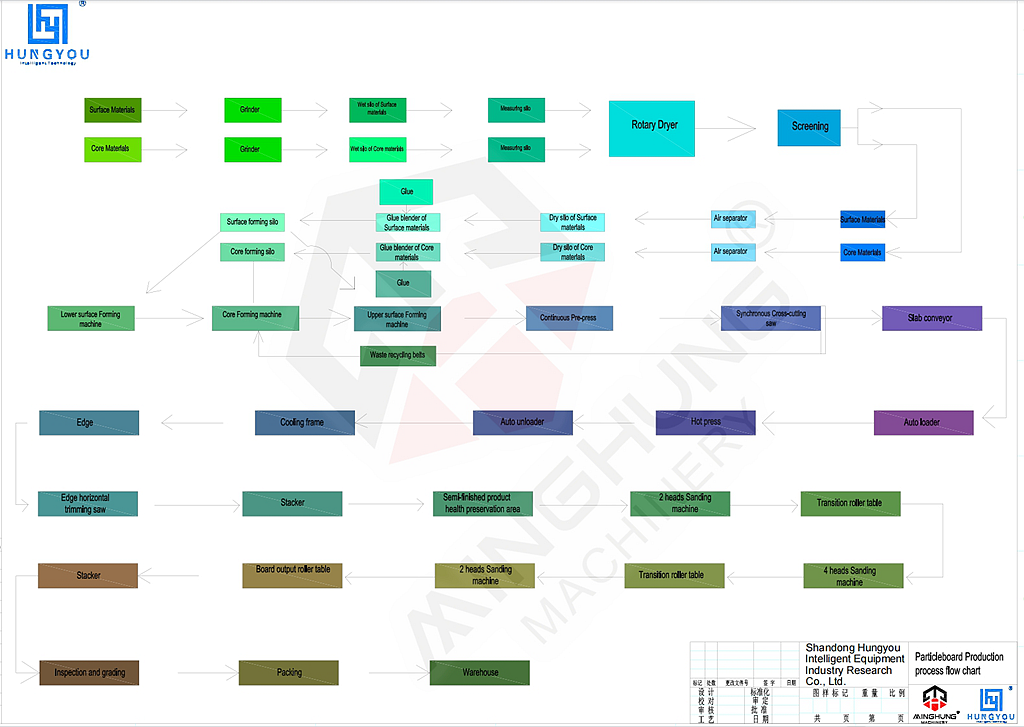
Peringkat Pemprosesan Bahan Mentah (Memastikan Pemakanan Berterusan)
1. Log Debarking & Cuci
Peralatan: Dwi-pass drum debarker + tangki basuh tekanan tinggi
Proses: Cawangan/puncak poplar dibuang kulit kayu (sisa kulit kayu <1%) dan dicuci untuk mengeluarkan pasir, mengelakkan lelasan peralatan.
Kapasiti: ≥60 tan/jam (berdasarkan kepadatan kering kayu 0.4 t/m³, memenuhi permintaan bahan mentah harian sebanyak 800 m³).
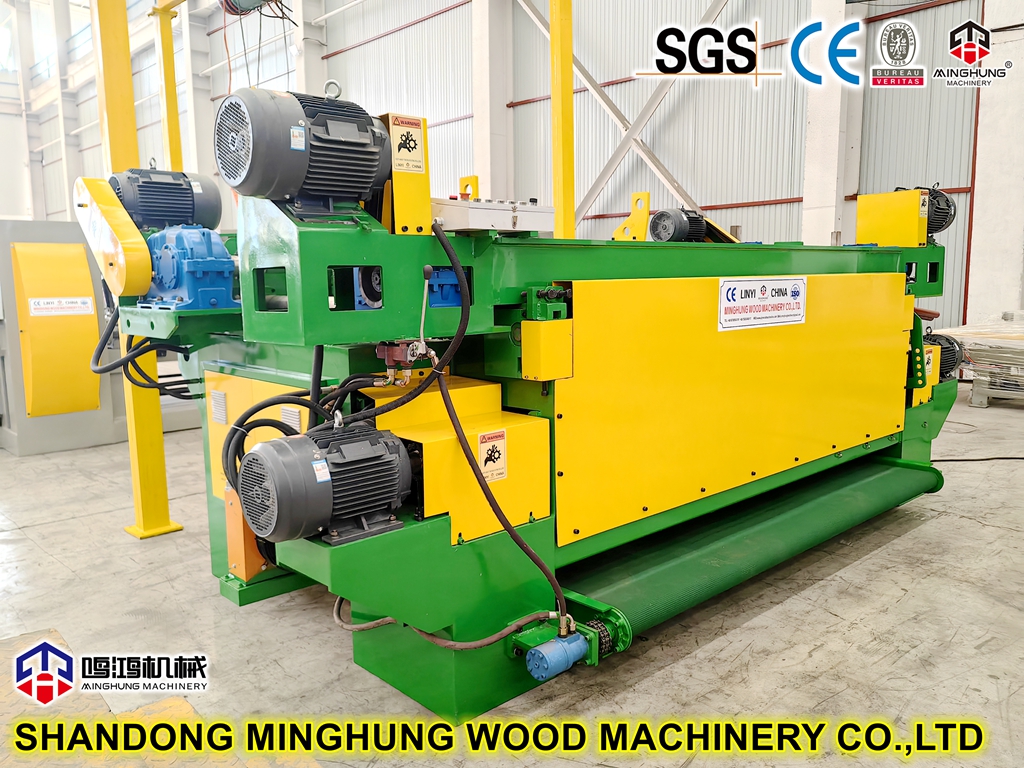
2. Mencincang & Mengelupas
Peralatan: Flaker cincin (diameter cakera pemotong 1,600mm, kuasa 400kW)
Proses: Kayu dipotong menjadi kepingan 30-50mm panjang × 0.2-0.5mm tebal; kepingan permukaan diampelas sekunder hingga 0.1mm.
Kawalan Ketepatan: Sistem saringan memisahkan kepingan bersaiz besar (lapisan teras 60%, lapisan permukaan 40%).
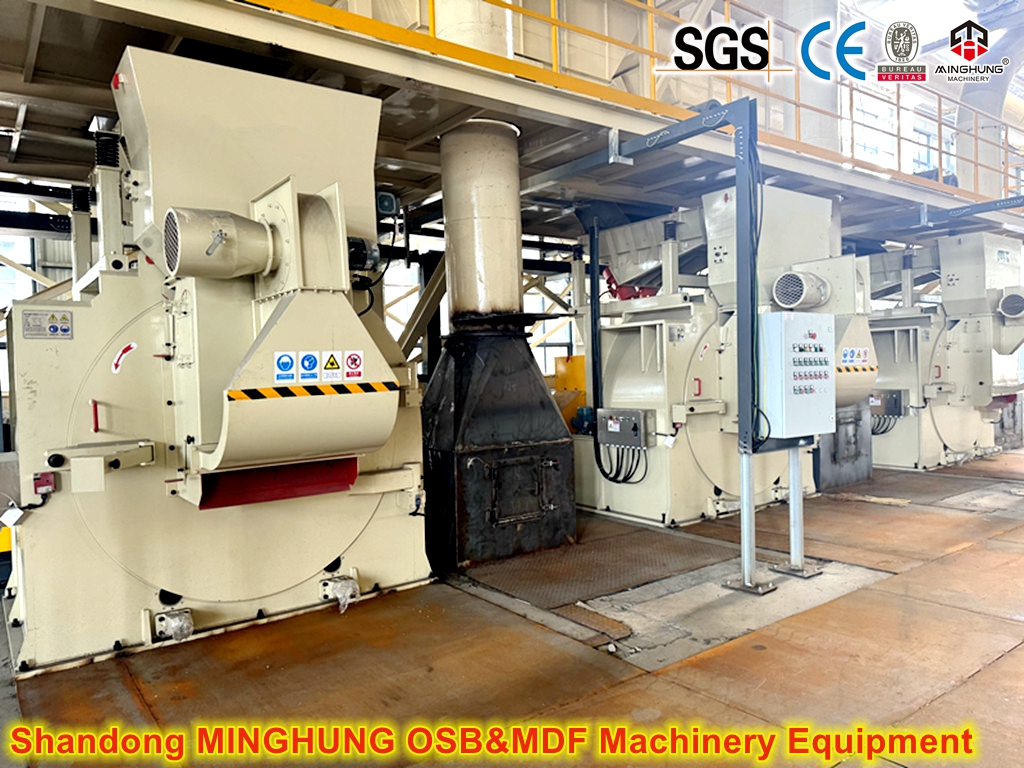
Pengeringan & Saringan (Kawalan Kualiti Teras)
1. Pengeringan Drum Triple-Pass
Peralatan: Pengering triple pass menggunakan gas (udara panas 180–220°C)
Proses:
Serpihan teras: Kelajuan tinggi dikeringkan kepada kelembapan 5–7% (menghalang pra-pengawetan).
Serpihan permukaan: Kelajuan rendah dikeringkan kepada kelembapan 8–10% (menghalang kerapuhan).
Kapasiti: 12 tan penyejatan air/jam; 45 tan kepingan basah diproses/jam.

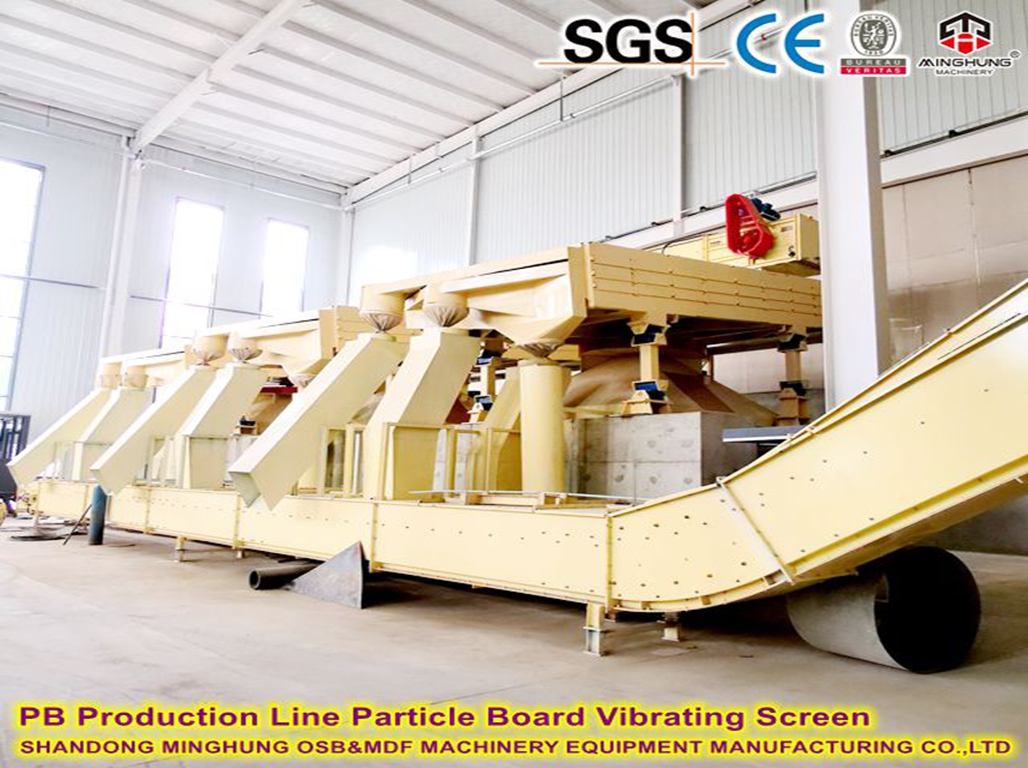
2. Saringan Berbilang Lapisan
Peralatan: Skrin kebarangkalian 4 lapisan + Pemisah aliran udara
Fungsi: Mengeluarkan sisa kasar (>2mm) dan habuk (<0.2mm), memastikan kehalusan serpihan permukaan.
Pengadunan & Pembentukan Gam (Kunci Alam Sekitar & Struktur)
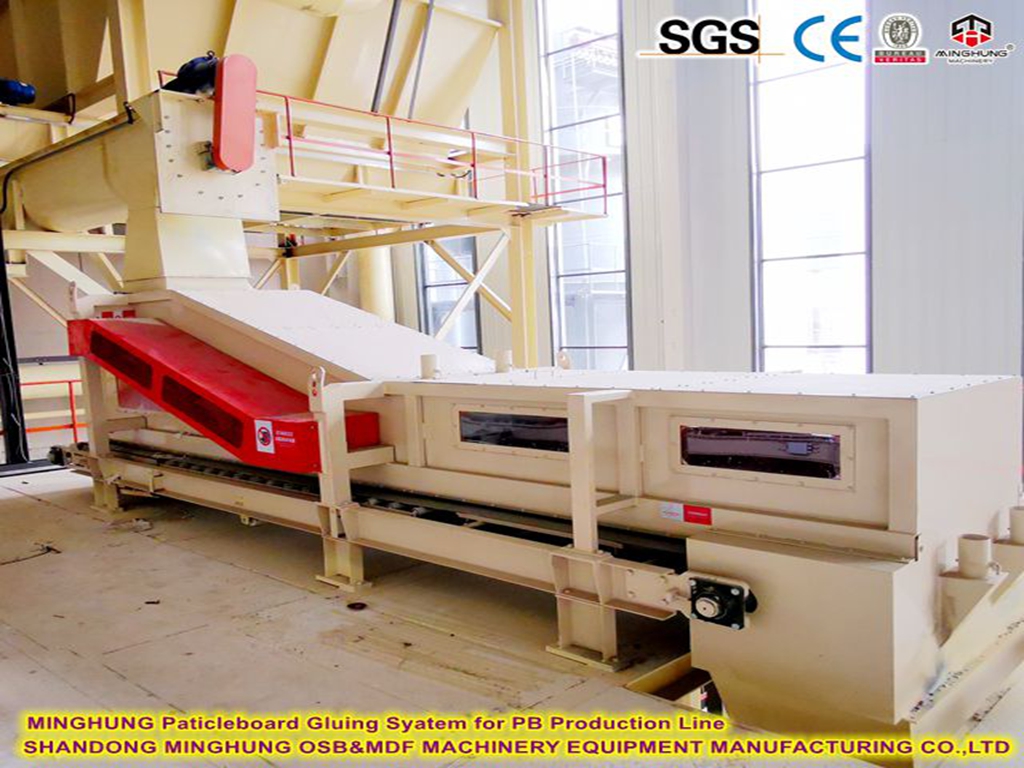
1. Aplikasi Gam Dibezakan
Peralatan: Pengisar cincin berkelajuan tinggi (ralat dos gam ±1.5%)
Proses:
Serpihan teras: Disembur dengan gam MDI gred E0 (kandungan pepejal ≥98%, dos 8–10%).
Serpihan permukaan: Disembur dengan gam UF yang diubah suai gred E1 (3% pemulung formaldehid, dos 12–15%).
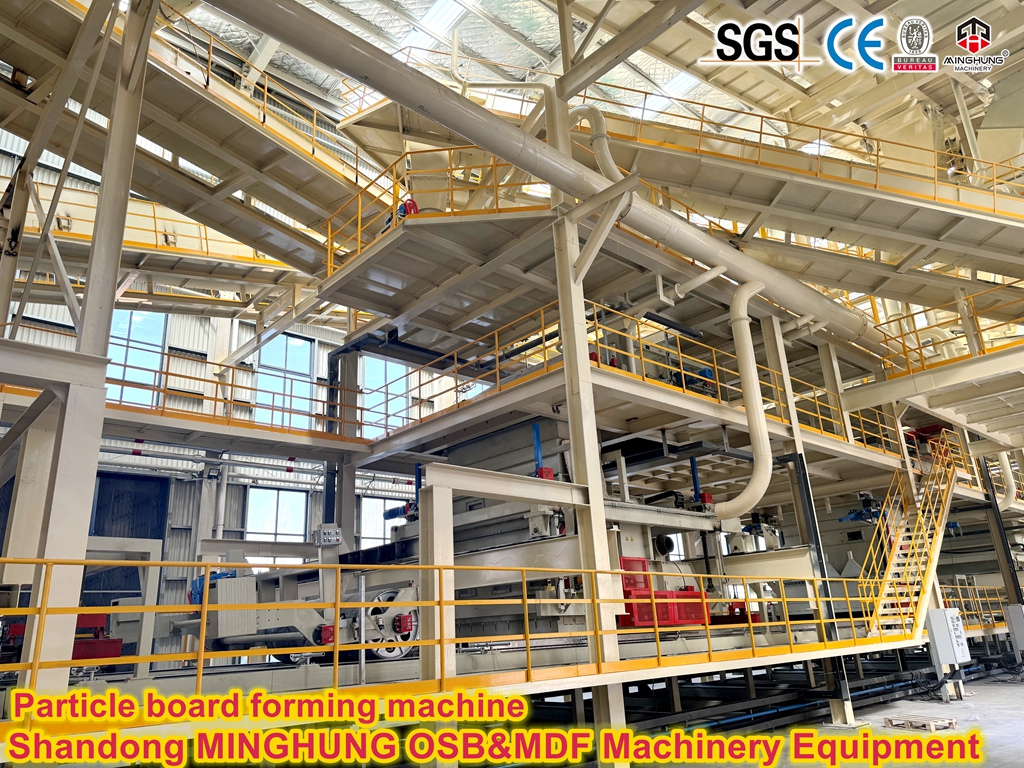
2. Pembentukan Tikar Kecerunan
Peralatan: bekas aliran udara (kelajuan 30 m/min)
Kawalan Struktur:
Lapisan |
Ketumpatan (kg/m³) |
Orientasi Serpihan |
Permukaan |
750–800 |
Penjajaran mendatar |
teras |
650–700 |
Pengagihan rawak |
Bawah |
750–800 |
Penjajaran mendatar |
Penekanan Panas (Peringkat Kapasiti Teras)
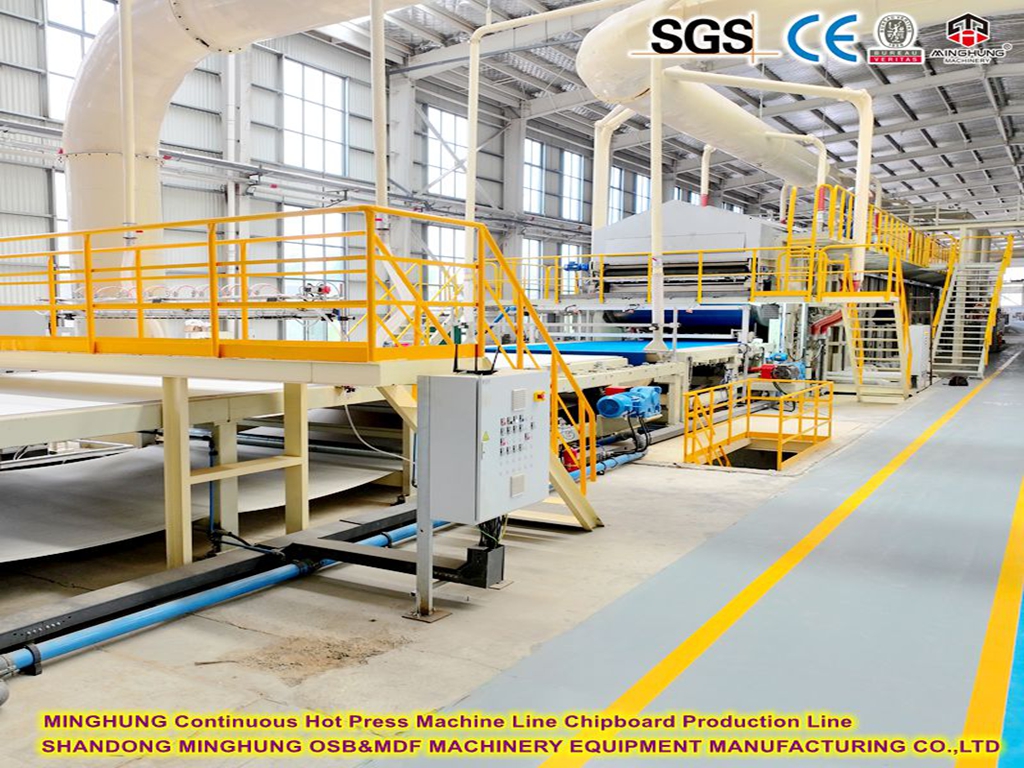
Penekanan Berterusan
Peralatan: 8.5 kaki lebar × 23.4m panjang penekan berterusan (kelajuan tali pinggang keluli 1,000–1,200 mm/s)
Parameter:
Suhu: 200–220°C (permukaan) / 180–200°C (teras)
Tekanan: 300 bar (awal) → 50 bar (memegang)
Masa: 3–4 saat/mm ketebalan (cth, 70 saat untuk papan 18mm dalam akhbar).
Pengiraan Kapasiti:
Kelajuan tekan: 1,100 mm/s = 66 m/min
Keluaran harian = 66 m/min × 60 min × 24 h × 2.55 m lebar × 0.018 m ketebalan × 0.85 kecekapan ≈ 660 m³
Kapasiti tahunan = 660 m³/hari × 300 hari = 198,000 m³ (mencapai 200,000 m³)
Kemasan & QC (Memastikan Pematuhan E1)
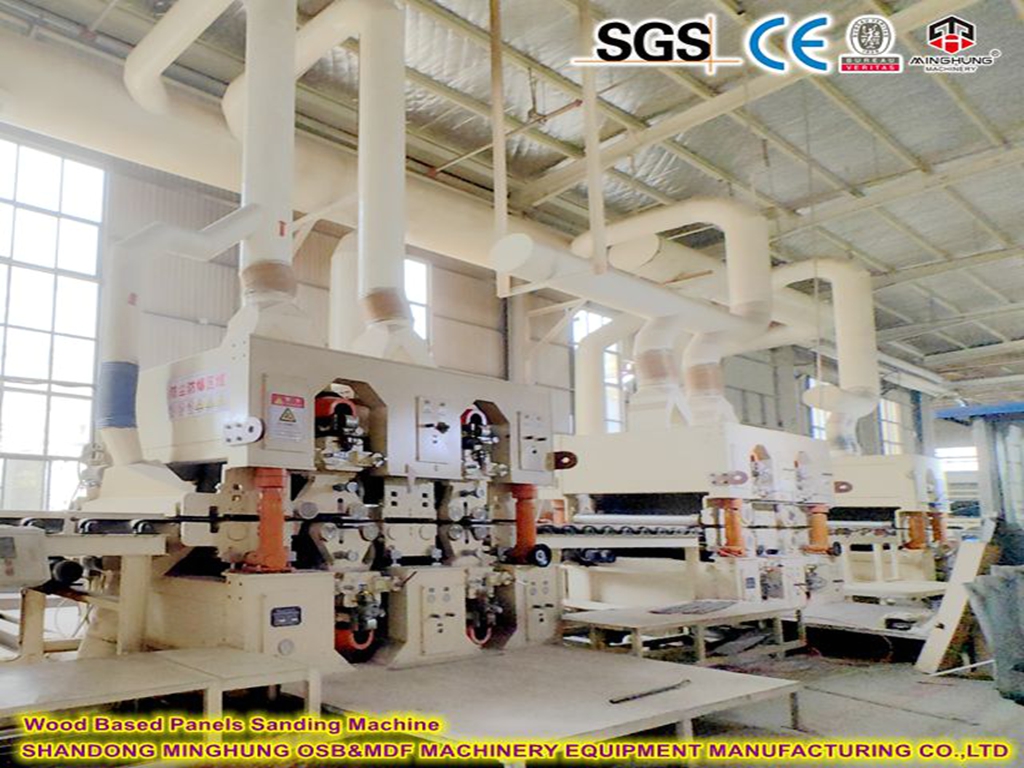
1. Pengamplasan Penentukuran
Peralatan: Sander berat 4 kepala dua belah (kedalaman pengamplasan 0.2–1.5mm)
Ketepatan: Toleransi ketebalan ±0.15mm; kekasaran permukaan Ra ≤3.2μm.
2. Sistem QC Dalam Talian
Pemantauan Ketumpatan: densitometer sinar-γ mengimbas kecerunan ketumpatan keratan rentas (nisbah permukaan/teras sasaran: 1.15–1.25).
Ujian Pelepasan: Formaldehid diambil sampel setiap 2 jam (ruang iklim ≤0.124 mg/m³).
3. Memotong & Menyusun
Peralatan: Berbilang gergaji berkelajuan tinggi (ketepatan pemotongan ±0.5mm) + Sistem susun robot
Spesifikasi: Saiz tersuai (biasa: 2440×1220/1830mm; ketebalan 6–40mm).
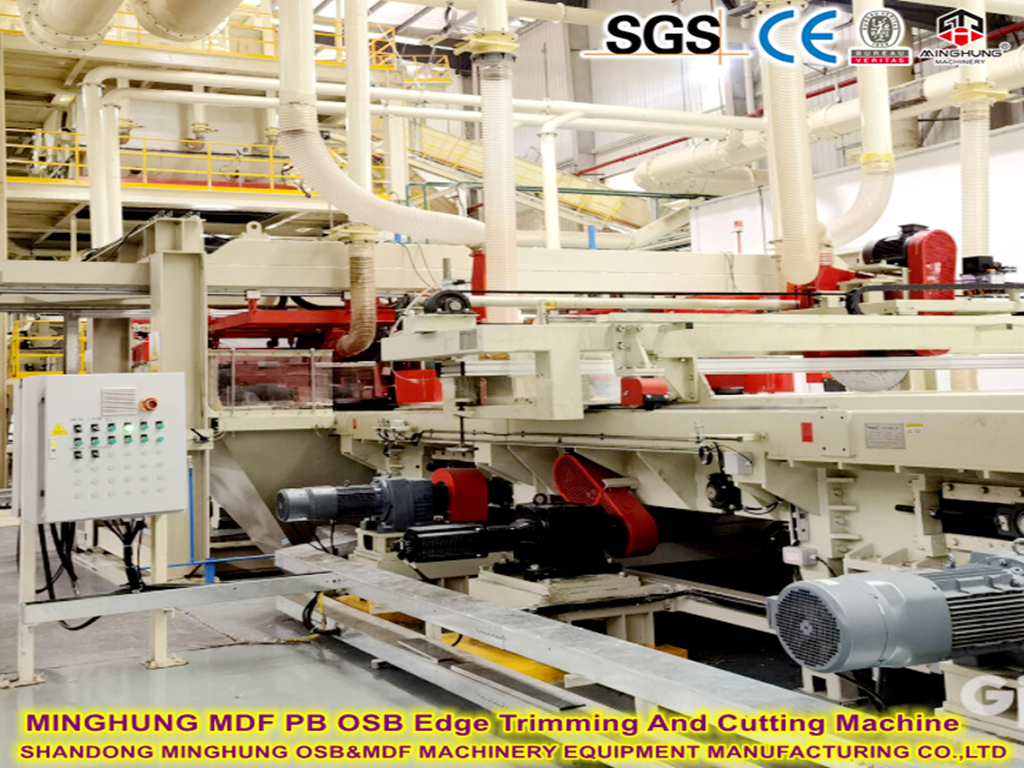
Pengurusan Alam Sekitar & Tenaga
Rawatan Ekzos: Pelepasan akhbar dibakar melalui RTO (penyingkiran VOC >99%); ekzos pengering digosok basah.
Pemulihan Haba: Tekan air penyejuk yang dikitar semula untuk pemanasan awal log, mengurangkan penggunaan gas sebanyak 15%.
Penggunaan Sisa: Mengempelas habuk sebagai bahan api dandang; hiasan digunakan semula dalam lapisan teras.
Data Utama untuk Pengeluaran Skala Perindustrian
Metrik |
Parameter |
Kesan Ekonomi |
Kelajuan Talian |
1,100 mm/s (papan 18mm) |
Keluaran harian anjakan tunggal: 660m³ |
Kadar Lulus |
≥99.2% (QC dalam talian) |
Pengurangan sisa tahunan: ¥2.4J |
Tenaga setiap Tan |
Gas 85m³ + Kuasa 120kWj |
Pengurangan kos 18% berbanding barisan lama |
Buruh setiap Syif |
8 pekerja (automasi penuh) |
40% lebih rendah kos buruh |
Kapasiti pengeluaran ini adalah skala sederhana dan lebih besar sedikit.
Konfigurasi Peralatan: Penekan berterusan selebar 8 kaki (cth, Yalian/Dieffenbacher) beroperasi 24/7 pada ≥1000mm/s, menghasilkan papan spesifikasi penuh (2440×5490mm, tebal 6–40mm).
Kawalan Kualiti: Bilik kawalan pusat memantau kelembapan, hamparan gam dan suhu, memastikan ≥99% kadar lulus kelompok.
Kesan Ekonomi: hasil dengan ROI <3 tahun.
Ini adalah tahap yang diiktiraf secara meluas bagi had pelepasan formaldehid untuk papan tiruan di peringkat antarabangsa. Menurut standard kebangsaan China GB 18580-2017 (dan piawaian antarabangsa yang setara seperti EN 717-1, CARB P2, dll.), gred E1 memerlukan pelepasan formaldehid ≤ 0.124 mg/m³ (dalam kaedah ruang iklim). Pada masa ini gred arus perdana di pasaran yang memenuhi keperluan asas untuk perlindungan alam sekitar dalaman.
1.Sistem global untuk mengklasifikasikan tahap pelepasan formaldehid bagi panel berasaskan kayu
Sistem standard |
Tahap kedudukan ketat |
Nilai had utama (unit: mg/m³) |
Standard kebangsaan Cina GB 18580 |
ENF > E0 > E1 |
Kelas E1: ≤ 0.124 (menggunakan kaedah ruang iklim) |
EU EN 717-1 |
E1 (Tahap mandatori tunggal) |
Tahap E1: ≤ 0.124 |
Amerika Syarikat CARB |
NAF > ULEF > CARB2 |
Tahap CARB2: ≤ 0.11 (bersamaan dengan E1+) |
Jepun JIS A 1460 |
F☆☆☆☆ > F☆☆☆ |
F☆☆☆ (gred E0): ≤ 0.5 (dengan kaedah pengeringan) |
2. Teknologi pengeluaran utama untuk mencapai tahap E1
2.1 Kawalan Pelekat
Jenis gam |
Kadar pelepasan formaldehid |
Senario yang berkenaan |
E1 Pelekat urea-formaldehid |
0.08-0.12g/100g |
Lapisan teras (kos rendah) |
pelekat MDI |
Tiada formaldehid dikesan |
Permukaan/Papan mewah (lebih mahal) |
Gel protein soya |
0.03g/100g |
Struktur lengkap (rintangan air yang lemah) |
2.2 Pengoptimuman Proses
Penyerap Formaldehid: Tambah pengubah suai melamin (kepekatan ≥ 3%)
Parameter Penekanan Panas:
Suhu: 200 - 220 ℃ (untuk mempercepatkan penyejatan formaldehid)
Masa: Tekanan untuk setiap milimeter ketebalan ≥ 3 saat (untuk memastikan pengawetan gam sepenuhnya)
2.3 Teknik Selepas Rawatan
Microporous Sealant: Sembur larutan nano-SiO₂ ke permukaan papan (mengurangkan kebocoran formaldehid bebas)
Rawatan Ammonia: Masukkan gas ammonia (NH₃ + CH₂O → urotropine) ke dalam ruang pengawetan
1. Bahan Mentah Khusus: Dengan memfokuskan pada kayu poplar, pendekatan ini memudahkan penyeragaman dan pengoptimuman parameter perolehan, penyimpanan dan proses bahan mentah, memastikan kestabilan warna dan prestasi produk.
2. Bahan mentah berkualiti tinggi: Menggunakan kayu poplar tulen, kami memastikan ketulenan bahan mentah dari awal lagi, meletakkan asas untuk menghasilkan papan partikel berkualiti tinggi dengan sifat fizikal dan mekanikal yang sangat baik dan memenuhi piawaian perlindungan alam sekitar (gred E1).
3. Pematuhan alam sekitar: Piawaian E1 ialah ambang asas untuk memasuki pasaran arus perdana (terutamanya dalam bidang kelengkapan dan hiasan rumah). Barisan pengeluaran ini jelas menunjukkan bahawa produk memenuhi piawaian ini.
4. Kesan Skala: Dengan kapasiti pengeluaran tahunan sebanyak 200,000 meter padu, ia mempunyai manfaat skala tertentu, yang membantu mengurangkan kos pengeluaran seunit (dengan berkongsi kos tetap) dan meningkatkan daya saing pasaran.
Pembuatan perabot: Bidang aplikasi terbesar untuk papan partikel, digunakan untuk membuat badan kabinet, sekatan, papan laci, dll. perabot panel (biasanya memerlukan venir atau pengedap tepi).
Hiasan dalaman: Digunakan sebagai bahan asas lantai (lantai intensif), panel dinding, sekatan, siling, dll.
Industri pembungkusan: Menghasilkan palet, kotak pembungkusan, dll.
Lain-lain: Papan teras pintu, kaki paparan, dsb.
Hubuuntuk sebut harga percuma hari ini!
kenalan kami:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
e-mel: osbmdfmachinery@gmail.com


