


MH-WKK
MINGHUNG
1. Groeiomgeving en mondiale oorsprong van populier
Heel populierenhout: Verwijst naar de situatie waarin 100% van de houtgrondstoffen die worden gebruikt voor de productie van spaanplaat afkomstig zijn van populieren. Populier is een snelgroeiende boomsoort, met een relatief zachte textuur en rechte nerf. Het is een van de meest gebruikte grondstoffen voor de productie van spaanplaat.
De grondstoffen hebben een relatief brede bron (vooral in de snelgroeiende populieraanplantingsgebieden), met een korte groeicyclus en potentieel lagere kosten; de bordkleur is licht en uniform; en de textuur is zacht, waardoor het gemakkelijk te verwerken is.
Groeiomgeving: Populier is een licht veeleisende, snelgroeiende soort, tolerant tegen extreme kou (-40°C) en alkalische bodems (pH 8–8,5), met diepe wortels voor windweerstand. Het is echter kwetsbaar voor ongedierte in warm-vochtige streken.
Mondiale oorsprong:
Siberië, Rusland: 's werelds grootste productiezone, die populier met een hoge dichtheid oplevert in een koud, droog klimaat.
Oost-Noord-Amerika: 'Yellow Poplar' (Amerikaans tulpenhout), afkomstig uit Pennsylvania, bekend om zijn rechte nerf en lichte taaiheid.
Chinese plantages: Intensieve boerderijen in de Huang-Huai-Hai- en Yangtze-bekkens (bijvoorbeeld Dafeng, Jiangsu) maken een oogstcyclus van tien jaar mogelijk.
2. Vier voordelen van nieuw populierenmateriaal
Geen verontreinigingen: 100% nieuwe takken (geen gerecycleerd afval), waardoor metaal-/chemische resten en delaminatierisico's worden geëlimineerd.
Superieure vezeleigenschappen: Lange, zachte vezels (30% langer dan gemengd hout) verbeteren de interne hechtsterkte (≥0,45 MPa).
Bewerkingsvermogen: Bleek, uniform hout verbetert de hechting van fineer en vermindert CNC-verwerkingsfouten met 20%.
Duurzame inkoop: snelle groei (rijpheid van 10 jaar) zorgt voor een stabiel aanbod, in lijn met FSC-certificering.

Fase van verwerking van grondstoffen (waarborgen van continue toevoer)
1. Ontschorsen en wassen van houtblokken
Uitrusting: Dual-pass trommelontschorser + hogedrukwastank
Proces: Takken/toppen van populieren worden ontschorst (schorsresten <1%) en gewassen om zand te verwijderen, waardoor slijtage van de apparatuur wordt voorkomen.
Capaciteit: ≥60 ton/uur (gebaseerd op de droge dichtheid van hout van 0,4 t/m³, waarmee wordt voldaan aan de dagelijkse vraag naar grondstoffen van 800 m³).

2. Afbrokkelen en schilferen
Uitrusting: Ringflaker (1.600 mm snijschijfdiameter, 400 kW vermogen)
Proces: Hout wordt gesneden in 30-50 mm lange × 0,2-0,5 mm dikke vlokken; oppervlakteschilfers worden secundair geschuurd tot 0,1 mm.
Precisiecontrole: Zeefsysteem scheidt te grote vlokken (kernlaag 60%, oppervlaktelaag 40%).

Drogen en zeven (kernkwaliteitscontrole)
1. Drievoudige trommeldroging
Uitrusting: Gasgestookte triple-pass droger (180–220°C hete lucht)
Proces:
Kernvlokken: snel gedroogd tot 5–7% vocht (voorkomt vooruitharding).
Oppervlaktevlokken: langzaam gedroogd tot 8–10% vocht (voorkomt broosheid).
Capaciteit: 12 ton waterverdamping/uur; 45 ton natte vlokken verwerkt/uur.

2. Meerlaagse screening
Uitrusting: 4-laags waarschijnlijkheidsscherm + luchtstroomscheider
Functie: Verwijdert grove resten (>2 mm) en stof (<0,2 mm), waardoor de fijnheid van de oppervlakteschilfers wordt gewaarborgd.

Lijm mengen en vormen (milieu- en structurele sleutel)
1. Gedifferentieerde lijmtoepassing
Uitrusting: Hogesnelheidsringblender (lijmdoseringsfout ±1,5%)
Proces:
Kernvlokken: bespoten met MDI-lijm van E0-kwaliteit (vaste stofgehalte ≥98%, dosering 8–10%).
Oppervlaktevlokken: bespoten met gemodificeerde UF-lijm van klasse E1 (3% formaldehyde-wegvanger, dosering 12–15%).

2. Vorming van gradiëntmatten
Uitrusting: luchtstroomvormer (snelheid 30 m/min)
Structuurcontrole:
Laag |
Dichtheid (kg/m³) |
Vlokoriëntatie |
Oppervlak |
750–800 |
Horizontale uitlijning |
Kern |
650–700 |
Willekeurige distributie |
Onderkant |
750–800 |
Horizontale uitlijning |
Heetpersen (kerncapaciteitsfase)
Continu drukken
Uitrusting: 8,5ft breedte x 23,4 m lengte continue pers (snelheid stalen band 1.000–1.200 mm/s)
Parameters:
Temperatuur: 200–220°C (oppervlak) / 180–200°C (kern)
Druk: 300 bar (initieel) → 50 bar (vasthouden)
Tijd: 3–4 sec/mm dikte (bijv. 70 sec voor 18 mm karton in pers).
Capaciteitsberekening:
Perssnelheid: 1.100 mm/s = 66 m/min
Dagelijkse productie = 66 m/min × 60 min × 24 uur × 2,55 m breedte × 0,018 m dikte × 0,85 efficiëntie ≈ 660 m³
Jaarlijkse capaciteit = 660 m³/dag × 300 dagen = 198.000 m³ (tot 200.000 m³)

Afwerking en kwaliteitscontrole (zorgen voor naleving van E1)
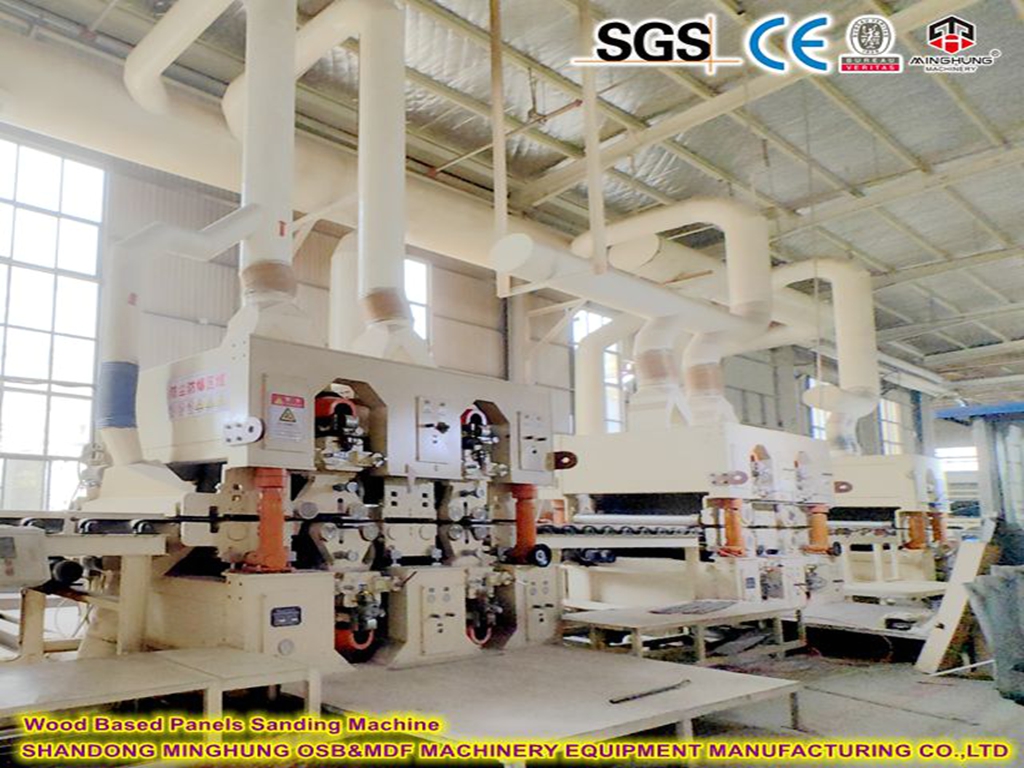
1. Kalibratie Schuren
Uitrusting: Dubbelzijdige 4-kops zware schuurmachine (schuurdiepte 0,2–1,5 mm)
Precisie: Diktetolerantie ±0,15 mm; oppervlakteruwheid Ra ≤3,2μm.
2. Online kwaliteitscontrolesysteem
Dichtheidsmonitoring: γ-ray densitometer scant de dichtheidsgradiënt van de dwarsdoorsnede (doeloppervlak/kernverhouding: 1,15–1,25).
Emissietest: Elke 2 uur wordt formaldehyde bemonsterd (klimaatkamer ≤0,124 mg/m³).
3. Trimmen en stapelen
Uitrusting: Hoge snelheid multizaag (zaagprecisie ±0,5 mm) + Robotisch stapelsysteem
Specificaties: Aangepaste formaten (gebruikelijk: 2440×1220/1830 mm; dikte 6–40 mm).

Milieu- en energiebeheer
Uitlaatgasbehandeling: persemissies verbrand via RTO (verwijdering van VOS >99%); drogeruitlaat nat geschrobd.
Warmteterugwinning: perskoelwater wordt gerecycled voor het voorverwarmen van houtblokken, waardoor het gasverbruik met 15% wordt verminderd.
Afvalgebruik: Schuurstof als ketelbrandstof; afsnijdsels hergebruikt in de kernlaag.
Kerngegevens voor productie op industriële schaal
Metrisch |
Parameter |
Economische impact |
Lijnsnelheid |
1.100 mm/s (18 mm plaat) |
Dagelijkse productie in één ploegendienst: 660m³ |
Slagingspercentage |
≥99,2% (online kwaliteitscontrole) |
Jaarlijkse afvalreductie: ¥ 2,4 miljoen |
Energie per ton |
Gas 85m³ + Vermogen 120 kWh |
18% kostenbesparing ten opzichte van bestaande lijnen |
Arbeid per ploegendienst |
8 werknemers (volledige automatisering) |
40% lagere arbeidskosten |
Deze productiecapaciteit is middelgroot en iets groter.
Apparatuurconfiguratie: Een 2,4 meter brede continupers (bijv. Yalian/Dieffenbacher) werkt 24/7 met een snelheid van ≥1000 mm/s en produceert platen met volledige specificaties (2440×5490 mm, 6–40 mm dik).
Kwaliteitscontrole: De centrale controlekamer bewaakt het vocht, de lijmverspreiding en de temperatuur, waardoor een batch-succespercentage van ≥99% wordt gegarandeerd.
Economische impact: omzet met een ROI van <3 jaar.
Dit is een internationaal algemeen erkend niveau van formaldehyde-emissielimiet voor kunstmatige platen. Volgens de Chinese nationale norm GB 18580-2017 (en gelijkwaardige internationale normen zoals EN 717-1, CARB P2, etc.) vereist de E1-klasse dat de formaldehyde-emissie ≤ 0,124 mg/m⊃3 bedraagt; (in een klimaatkamermethode). Dit is momenteel de reguliere kwaliteit op de markt die voldoet aan de basisvereisten voor de bescherming van het binnenmilieu.
1.Globaal systeem voor het classificeren van de formaldehyde-emissieniveaus van panelen op houtbasis
Standaard systeem |
Rangschikking van striktheid |
Belangrijke grenswaarden (eenheid: mg/m³) |
Chinese nationale norm GB 18580 |
ENF > E0 > E1 |
Klasse E1: ≤ 0,124 (met behulp van klimaatkamermethode) |
EU-EN 717-1 |
E1 (Het enige verplichte niveau) |
Niveau E1: ≤ 0,124 |
CARB uit de Verenigde Staten |
NAF > ULEF > CARB2 |
CARB2-niveau: ≤ 0,11 (equivalent aan E1+) |
Japan JIS A 1460 |
F☆☆☆☆ > F☆☆☆ |
F☆☆☆ (E0-kwaliteit): ≤ 0,5 (door droogmethode) |
2. Belangrijke productietechnologieën voor het bereiken van E1-niveau
2.1 Lijmcontrole
Soort lijm |
Emissiesnelheid van formaldehyde |
Toepasselijke scenario's |
E1 Ureum-formaldehyde lijm |
0,08-0,12 g/100 g |
Kernlaag (lage kosten) |
MDI-lijm |
Er werd geen formaldehyde gedetecteerd |
Surface/High-end board (duurder) |
Soja-eiwitgel |
0,03 g/100 g |
Volledige structuur (slechte waterbestendigheid) |
2.2 Procesoptimalisatie
Formaldehyde-absorber: voeg melaminemodificator toe (concentratie ≥ 3%)
Heetpersparameters:
Temperatuur: 200 - 220℃ (om de verdamping van formaldehyde te versnellen)
Tijd: druk voor elke millimeter dikte ≥ 3 seconden (om volledige uitharding van de lijm te garanderen)
2.3 Technieken na de behandeling
Microporeuze kit: Nano-SiO₂-oplossing op het plaatoppervlak spuiten (vermindert de lekkage van vrij formaldehyde)
Ammoniakbehandeling: Introduceer ammoniakgas (NH₃ + CH₂O → urotropine) in de uithardingskamer
1. Gespecialiseerde grondstoffen: Deze aanpak richt zich op populierenhout en vergemakkelijkt de standaardisatie en optimalisatie van de inkoop, opslag en procesparameters van grondstoffen, waardoor de stabiliteit van de productkleur en -prestaties wordt gegarandeerd.
2. Hoogwaardige grondstof: door gebruik te maken van puur populierenhout garanderen wij vanaf het begin de zuiverheid van de grondstoffen, waardoor de basis wordt gelegd voor de productie van hoogwaardige spaanplaat met uitstekende fysieke en mechanische eigenschappen en die voldoet aan de milieubeschermingsnormen (E1-kwaliteit).
3. Milieunaleving: De E1-norm is de basisdrempel voor het betreden van de reguliere markt (vooral op het gebied van woninginrichting en decoratie). Deze productielijn geeft duidelijk aan dat de producten aan deze norm voldoen.
4. Schaaleffect: Met een jaarlijkse productiecapaciteit van 200.000 kubieke meter beschikt het over bepaalde schaalvoordelen, die helpen de productiekosten per eenheid te verlagen (door de vaste kosten te delen) en het concurrentievermogen op de markt te vergroten.
Meubelproductie: Het grootste toepassingsgebied voor spaanplaat, gebruikt voor het maken van kastrompen, scheidingswanden, ladeplanken, enz. van paneelmeubilair (waarvoor meestal fineerwerk of randafdichting nodig is).
Interieurdecoratie: Gebruikt als vloerbasismateriaal (intensieve vloerbedekking), wandpanelen, scheidingswanden, plafonds, enz.
Verpakkingsindustrie: productie van pallets, verpakkingsdozen, enz.
Overige: deurkernplaten, displaystandaards, enz.
Neem vandaag nog contact met ons op voor een gratis offerte!
Onze contacten:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


