


MH-OSB
MINGHUNG


1. Adattamento delle materie prime
Caratteristiche del pioppo: Bassa densità (0,4-0,5 g/cm³), fibre corte, alto contenuto di corteccia → Pretrattamento migliorato:
Tasso di scortecciatura ≥95% (scortecciatore a tamburo ad alta efficienza)
Controllo dell'umidità: pre-asciugare i trucioli al 25-30% prima del sistema di essiccazione
Geometria del trefolo: proporzioni dello strato superficiale 1:3 (60×20 mm); strato centrale leggermente più grande per ridurre l'utilizzo di resina
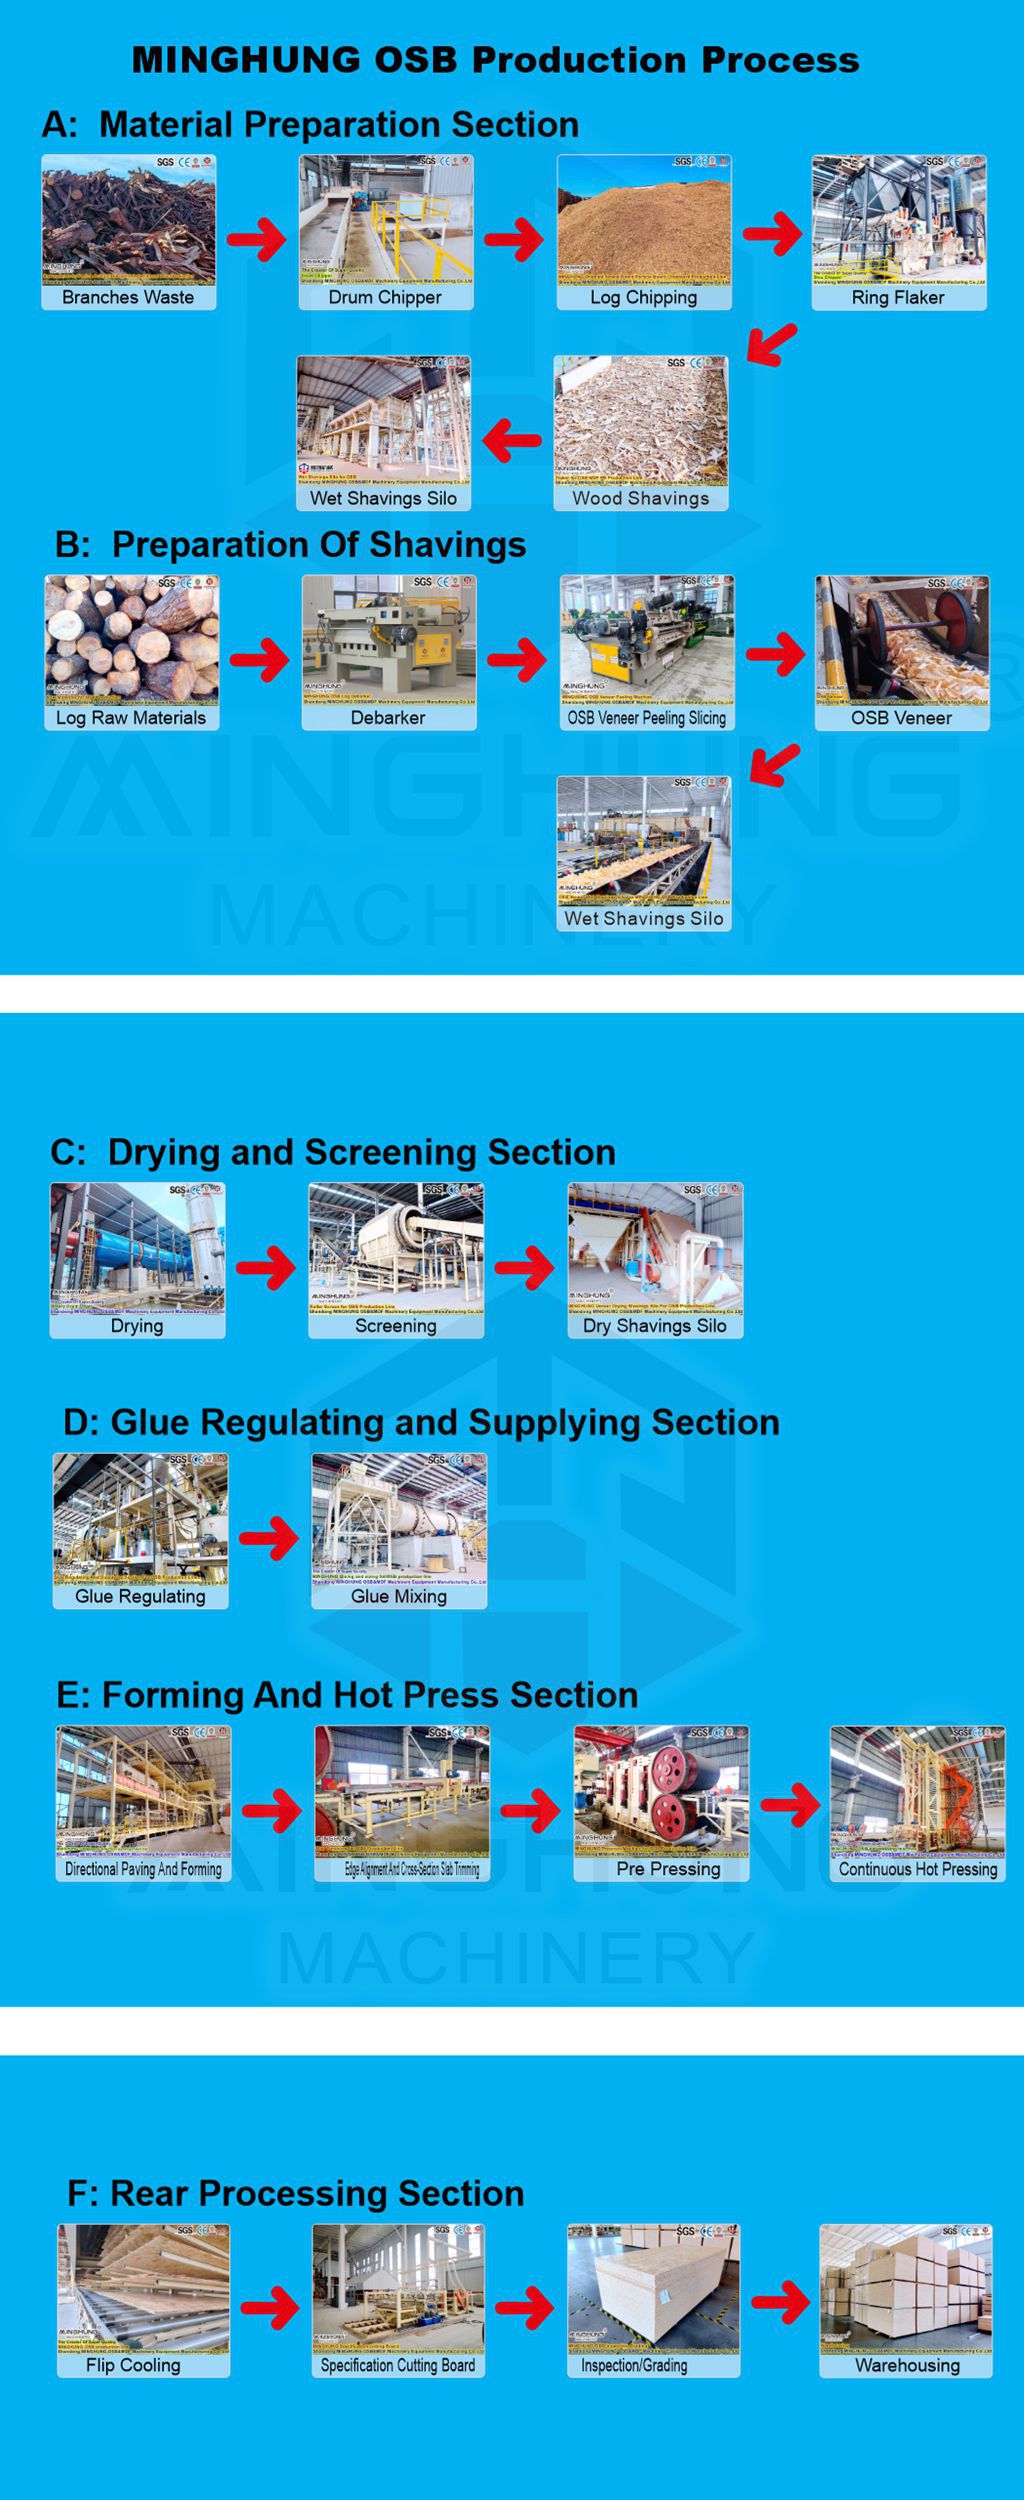
2. Processo di produzione del pannello truciolare direzionale
2.1 Preparazione della materia prima
Scortecciatura: Tronchi di pioppo lavorati tramite scortecciatore a tamburo (efficienza ≥95%)
Cordatura: la cordatrice a doppio tamburo taglia il legno in trefoli orientati di 60×20 mm
Vagliatura: il vaglio vibrante a 3 piani classifica i trefoli, rimuove i fini <1 mm (efficienza >90%)
Lavaggio: rimuove le impurità del terreno (per materie prime ad alto contenuto di corteccia)
2.2 Asciugatura
Pre-essiccazione: asciugatura all'aria o essiccazione con flusso d'aria a bassa temperatura al 25-30% MC
Asciugatura del nucleo: essiccatore a tamburo a triplo passaggio (ingresso 180°C), MC finale 3-5%
Trattamento dei gas di scarico: separazione a ciclone + incenerimento RTO (rimozione COV >98%)
2.3 Miscelazione e additivi della resina
Applicazione della resina: spruzzatura di atomizzazione ad alta pressione resina PMDI (superficie 8-9%, nucleo 5-6%)
Additivi: 0,3% cera (impermeabilizzazione dello strato centrale) + nanocellulosa (potenziatore di efficienza della resina)
Miscelazione: il frullatore rotativo garantisce omogeneità (tempo di miscelazione ≥180 s)
2.4 Formatura orientata
Formatura a strati: Sistema di formatura meccanico + pneumatico
Strato superficiale: trefoli orientati parallelamente alla linea di produzione (deviazione <5°)
Strato centrale: orientato a croce perpendicolare alla linea
Velocità della linea: ≥100 m/min (variazione densità tappeto ±3%)
2.5 Pressatura a caldo
Precompressione: precompressione continua a nastro (0,5 MPa per il consolidamento iniziale del tappeto)
Pressatura principale: pressa continua a linea piana (200-220°C, 3,5-4,0 MPa, tempo di permanenza 3-5 minuti)
Trattamento cinghia in acciaio: rivestimento in Teflon + sistema di pulizia laser
2.6 Finitura
Raffreddamento: sistema di raffreddamento a nebbia (ridurre la temperatura a ≤45°C, durata ≥30 minuti)
Rifilatura: sega a doppia estremità (tolleranza larghezza ±0,5 mm)
Levigatura: levigatrice calibratrice (rimozione 0,2-0,3 mm, rugosità superficiale Ra≤3μm)
2.7 Classificazione e imballaggio
Controllo qualità: scanner di densità a raggi X + prove meccaniche (norma EN 300)
Classificazione: Classificato come OSB/2 (uso generale) o OSB/3 (portante)
Imballaggio: avvolgimento autoestensibile (pellicola barriera contro l'umidità + reggetta in acciaio)

3. Specifiche principali dell'attrezzatura
Sezione |
Requisiti |
Parametri tecnici |
Preparazione delle materie prime |
Incagliatori a doppio tamburo + vaglio vibrante a 3 piani (>90% <1mm rimozione fini) |
Capacità ≥40 m³/h (ridondanza) |
Asciugatura |
Essiccatoio a tamburo a triplo passaggio (antiarricciatura per pioppo) |
Ingresso MC 30% → Uscita 3-5% |
Miscelazione della resina |
Atomizzazione ad alta pressione (resina PMDI) |
Superficie: 8-9%; Nucleo: 5-6% |
Formare |
Formatura meccanica + pneumatica (deviazione di orientamento <5°) |
Velocità della linea ≥100 m/min |
Premendo |
Pressa continua (nastro in acciaio antiaderenza) |
Lunghezza pressa ≥ 30 m, pressione 3,5-4,0 MPa |
Finitura |
Troncatrice 24 lame + raffreddamento a nebbia |
Raffreddamento ≥30min (≤45℃) |
4. Ottimizzazione energetica
Calore di essiccazione: 40% da polvere di carteggiatura/gassificazione della corteccia (CV ≥8 MJ/kg)
Recupero del calore residuo della pressa: preriscalda i filamenti → riduce l'energia di asciugatura del 15-20%
1. Ottimizzazione dei materiali
Pioppo ≥80% (miscela di eucalipto/pino)
Il combustibile corteccia/segatura sostituisce il gas naturale → riduzione del costo del carburante del 35%.
Raggio di approvvigionamento ≤150 km (trasporto ≤80 CNY/tonnellata)
2. Riduzione della resina
Additivo nanocellulosico in PMDI (rapporto 1:0,3) → 12% in meno di resina
Spruzzatura elettrostatica per resina superficiale (utilizzo del 92%)
Emissioni: incenerimento RTO per gli scarichi dell'essiccatore (rimozione COV >98%)
Scarico liquido zero: sistema a resina a circuito chiuso + recupero condensa
Clienti diversi possono utilizzare materie prime diverse come risorsa locale, come lolla di riso, bagassa, palma, eucaltpto, bambù, pino e altre, ciò influenzerà alcuni macchinari in modo diverso. Inoltre, la scelta dei macchinari è legata anche allo spessore del pannello, al tipo di colla, alla capacità, ecc. Quindi, dopo aver conosciuto le vostre condizioni, il nostro team può elaborare un preventivo adatto a voi.
Richiedi il tuo layout di linea OSB gratuito! Ottieni la progettazione completa dell'impianto, dalla preparazione dei trefoli alla levigatura. Ricevi il piano di fabbrica 3D entro 30 giorni.
I nostri contatti:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


