MH-CHP
MINGHUNG
1. Негизги түшүнүк
Үзгүлтүксүз өндүрүш : салттуу партия менен иштеген көп күндүзгү пресстерден айырмаланып, үзгүлтүксүз жалпак пресстер үзгүлтүксүз иштейт. Түзүлгөн була килемдери пресстин кире беришине үзгүлтүксүз берилип, пресс аркылуу жылып жатканда ысытылып, пресстелет жана айыктырылат жана розеткадан үзгүлтүксүз катуу панелдер болуп чыгат.
Жалпак басуу: Басым панелдин бетине перпендикуляр болуп, бирдей калыңдыкты жана жылмакай, жалпак беттерди камсыз кылат - жогорку сапаттагы MDF үчүн зарыл.
Ыстык басуу: Басым менен бир эле убакта чайыр бириктиргичти (мисалы, мочевина-формальдегидди) тез айыктыруу жана жыгач жипчелерин бириктирүү үчүн жылуулук (адатта май же буу менен ысытылган плиталардан) колдонулат.
2. Негизги компоненттер жана иштөө принциби
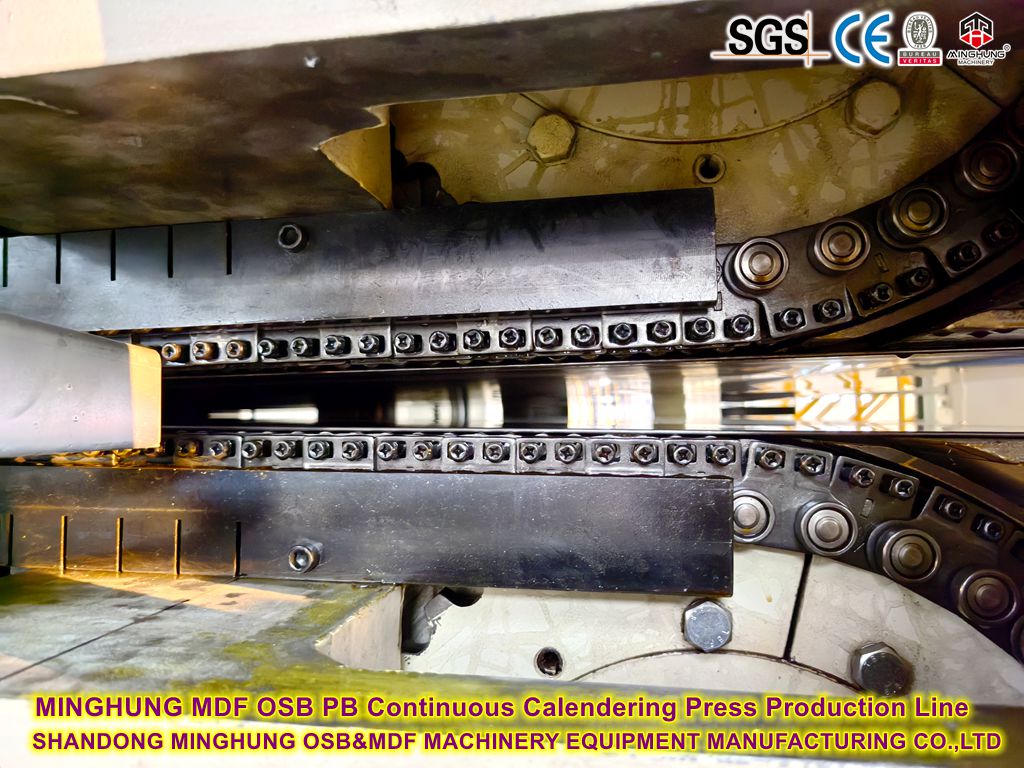
Steel Belt системасы: аныктоочу өзгөчөлүгү. Эки узун, бекем, жогорку бекем үзгүлтүксүз болот кайыш (жогорку жана төмөнкү) килемче/панел үчүн ташуучу жана басымды өткөрүүчү беттерди түзөт.
Жылытылган пластиналар системасы: Басма узундугу боюнча болот курлардын ичинде жайгашкан чоң жылытылган плиталар (көбүнчө бир нече жылытуу зоналарына бөлүнөт). Бул пластиналар ысык май же буу айлануучу каналдарды камтыйт, жылуулукту кайыш аркылуу килемге өткөрөт. Алар негизги жылуулук булагы болуп саналат.
Гидравликалык цилиндр системасы: зор басымды жаратат. Пластинкалардын сыртында узундугу жана туурасы боюнча жүздөгөн, ал тургай миңдеген гидроцилиндрлер жыш жайгашкан. Алардын поршендик штангалары басым устундары же алкактары аркылуу иш-аракет кылып, пластинкаларга бир калыпта күч колдонуу үчүн, аны болот курлар аркылуу килемчеге өткөрүп берет.
Айдоо системасы: Күчтүү моторлор эки болот курду тең синхрондуу жана туруктуу кыймылдатып, төшөктү бүт ысык басуу зонасы аркылуу тартып турган тиштүү же роликтерди айдайт.
Кирүүчү/чыгаруучу бөлүмдөр: Тактап берүү механизмдери (мисалы, тегиздөөчү роликтер, өлчөө рулеттери) бир калыпта, үзгүлтүксүз килемче кирүүнү камсыз кылат. Агып чыгаруучу механизмдер розеткадагы басылган панелди алып салышат.
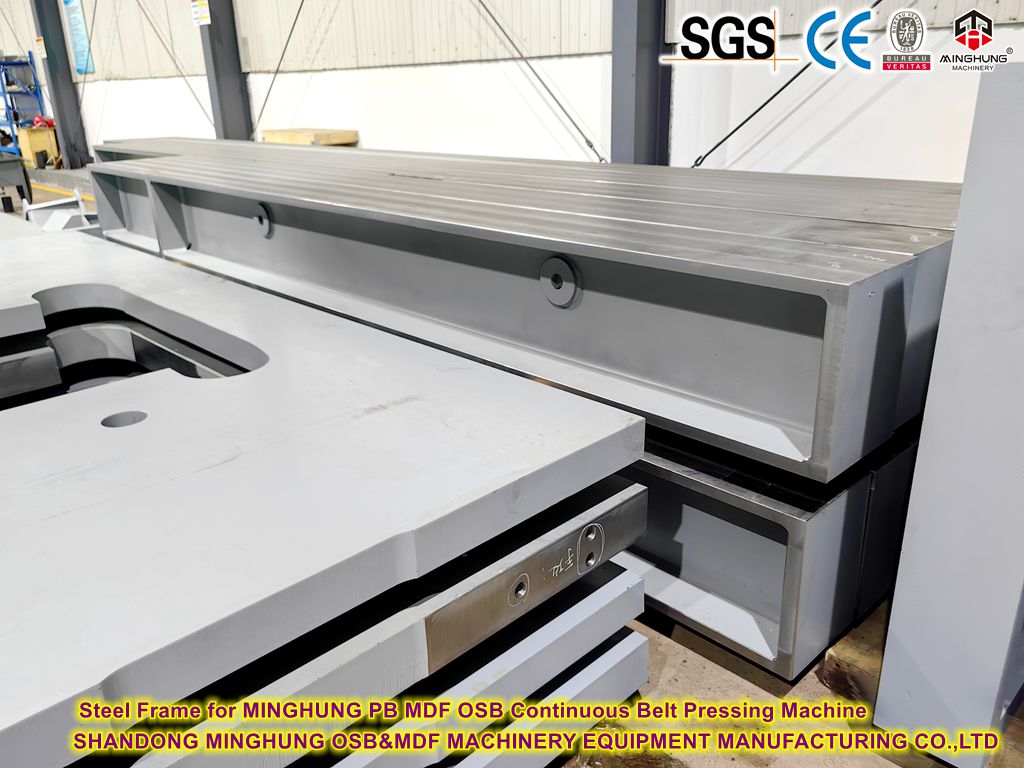
Frame: Эбегейсиз басымга жана жабдуулардын салмагына туруштук берүүгө арналган массивдүү, бекем болот структурасы.
Башкаруу системасы: басымды, температураны, белдемчи ылдамдыгын, панелдин калыңдыгын жана башка критикалык параметрлерди башкарууну интеграциялаган жогорку автоматташтырылган PLC/DCS системасы.
3. Үзгүлтүксүз пресстердин артыкчылыктары:
Өндүрүштүн жогорку эффективдүүлүгү: үзгүлтүксүз иштөө сериялык циклдин токтоп калуу убактысын жок кылат, бул партия пресстерине караганда бир кыйла жогору өндүрүш ылдамдыгын камсыз кылат.
Продукттун жогорку жана ырааттуу сапаты: басымдын, температуранын жана ылдамдыктын так көзөмөлү тыгыздыкка жол бербөө, бирдей тыгыздык бөлүштүрүү, ырааттуу физикалык/механикалык касиеттер жана жер бетинин эң сонун сапатын камсыз кылат.
Жогорку автоматташтыруу деңгээли: Толук автоматташтырылган өндүрүш линияларын жеңилдетет, кол менен кийлигишүүнү азайтат жана процесстин туруктуулугун жогорулатат.
Салыштырмалуу азыраак энергия керектөө: Үзгүлтүксүз иштөө партия пресстерин тез-тез ачуу/жабуу менен байланышкан чоң энергиянын кескин өзгөрүшүнө жол бербейт, жылуулук эффективдүүлүгүн жогорулатат.
Ири масштабдагы өндүрүш үчүн идеалдуу: заманбап, жогорку кубаттуулуктагы MDF/HDF өндүрүш линиялары үчүн стандарттуу жабдуулар.
1. Басым профили (пресстин узундугу боюнча - өндүрүш багыты):
Жогорку басымдын кириш зонасы (ныктоо зонасы): бул эң жогорку басымдын зонасы. Бош була килемчеси киргенде, ал максаттуу калыңдыгына карай тез жана күч менен кысылышы керек. Бул жерде максималдуу басым талап кылынат (көбүнчө пресстин эң жогорку мүмкүнчүлүктөрүн пайдалануу менен) булалардын ортосундагы абанын каршылыгын жеңүү, була менен интимдик байланышты тез орнотуу жана жылуулук өткөрүүнү жана чайырды айыктыруу үчүн шарт түзүү. 30 МПа ашкан максималдуу басым жөндөмдүүлүгү, биринчи кезекте, бул зонада колдонулат.
Туруктуу орто зонасы (айыгуу/катуу зонасы): төшөк максаттуу калыңдыкка жеткенде, басым азаят жана салыштырмалуу туруктуу сакталат (бирок атмосфералык басымдан бир топ жогору). Бул жерде негизги милдет толук чайыр айыктыруу үчүн жетиштүү жылуулук жана убакыт менен камсыз кылуу болуп саналат. Басым оптималдуу деңгээлде сакталат – жылуулук өткөрүмдүүлүк жана байланыш үчүн була менен жакшы байланышты камсыз кылуу үчүн жетишерлик жогору, бирок ашыкча тыгыздыкты, жогорку ички стресстерди же касиеттерди начарлатуучу 'ашыкча басууну' пайда кылгыдай эмес. Басым, адатта, 10-25 МПа ортосунда, зарыл болгон учурда жөнгө салынат.
Басымды азайтуу чыгуучу зонасы (Орнотуу жана муздатуу зонасы): Чайырдын айыгуусу розеткага карай аяктоого жакындаганда, басым акырындык менен жана башкарылуучу түрдө азаят. Бул этап төмөнкүлөргө багытталган:
(1) Акыркы Калыңдыгын так көзөмөлдөө: Калыңдыктын так толеранттуулугу үчүн басымды тактоо.
(2) Ички Стресстерден арылуу: Деформация (мисалы, ийрилүү) тобокелдиктерин азайтуу үчүн панелдин ичиндеги стрессти көзөмөлдөнүүчү релаксацияга уруксат бериңиз.
(3) Муздатууну баштоо: Кээ бир конструкцияларда бул зонада муздатуу камтылган. Даяр панелдин чыгышына чейин басым акыры нөлгө жакын төмөндөйт. Бул жерде басым орто зонанын деңгээлинен бир нече МПа же андан төмөн төмөндөйт.
2. басымды жөнгө салуу - негизги өзгөчөлүгү
Негизги жөндөмдүүлүк: Үзгүлтүксүз жалпак пресстердин эң күчтүү өзгөчөлүктөрүнүн бири - узундугу боюнча да, туурасы боюнча да басымдын жогорку деңгээлде жөнгө салынышы. Бул аймакка бөлүнгөн гидротехникалык цилиндр башкаруу системасы аркылуу жетишилет.
Узундук боюнча зоналаштыруу: Пресс узундугу бир нече көз карандысыз басымды башкаруу зоналарына бөлүнөт (мисалы, 10, 20 же андан көп). Ар бир зонада көз карандысыз серво же пропорционалдык клапандар тарабынан башкарылуучу гидротехникалык цилиндрлердин өз тобу бар. Башкаруу системасы ар бир зонага максаттуу басымды жекече орнотуп, тууралай алат.
Кайчылаш зоналаштыруу (Transverse Profiling): Ар бир узундуктагы зонанын ичинде цилиндрлерди туурасы боюнча топтоштурса болот (мисалы, сол, борбор, оң мамычалар). Бул панелдин туурасы боюнча басымды так жөнгө салууга мүмкүндүк берет ('кайчылаш басым профилин түзүү'). Ал текши эмес төшөктүн пайда болушунан, болот кайыштан же пластинанын температурасынын айырмачылыгынан келип чыккан туурасынан кеткен тыгыздыктын потенциалдуу вариацияларын ('тыгыздык профили') компенсациялап, панелдин бардык туурасы боюнча бирдей тыгыздыкты камсыз кылат.
Динамикалык жөндөө: Алдын ала коюлган процесстин ийри сызыктарына (ар кандай продуктулар, калыңдыктар, тыгыздык максаттары үчүн басымга каршы позицияны аныктоо) жана реалдуу убакыттагы пикирлердин (мисалы, калың өлчөөчү приборлор) негизинде башкаруу системасы каалаган басымды бөлүштүрүү үлгүсүнө жетүү үчүн ар бир зонада цилиндрдеги басымды динамикалык жана так жөнгө салат.
Мүмкүнчүлүктүн демонстрациясы: 30 МПа ашкан максималдуу басым пресстин, айрыкча, кирүүчү тыгыздалуу зонасында өтө жогорку басым көрсөтүү мүмкүнчүлүгү бар экенин билдирет. Бул жогорку тыгыздыктагы Fiberboard (HDF), атайын такталарды (мисалы, жогорку беттик тыгыздыкты талап кылган жеңил өзөктөрдү) өндүрүү же кысуу кыйын чийки заттарды (мисалы, жогорку кабык же кайра иштетилген мазмун) иштетүү үчүн өтө маанилүү. Жогорку басым пушистый маттын жогорку тыгыздыкка чейин тез жана эффективдүү тыгыздалышын камсыз кылат.
Туруктуу иштөө басымы эмес: Эң негизгиси, бул басма сөз 30 МПа үзгүлтүксүз иштейт дегенди билдирбейт! 30+ МПа жабдуулардын мүмкүнчүлүктөрүнүн жогорку чегин билдирет.
Зарылчылыкка жараша тууралоо: Иш жүзүндө колдонулган басым толугу менен белгилүү бир өндүрүштүк талаптар менен аныкталат:
Максаттуу панелдин тыгыздыгы: Стандарттык MDF (~750 кг/м⊃3;) үчүн зарыл болгон кирүү басымы HDFке (>800 кг/м⊃3;, ал тургай >1000 кг/м⊃3;) караганда бир топ төмөн. Жогорку тыгыздык жогорку кириш басымды талап кылат.
чийки зат касиеттери: Була морфологиясы, нымдуулук, чайыр мазмуну, ж.б., кысылышына таасир этет.
Мат структурасы: катмарлуу килемчелер үчүн ар кандай басым профилдери талап кылынышы мүмкүн (мисалы, беттердеги майда жипчелер, өзөгүндө орой).
Өндүрүш линиясынын ылдамдыгы: жогорку ылдамдыктар кириш зонасында туруу убактысын кыскартат, ошол эле тыгыздалуу эффектине жетүү үчүн жогорку көз ирмемдик басымды талап кылат.
Чайырдын түрү жана айыктыруу жүрүм-туруму: Ар кандай байланыштыргычтар оптималдуу айыктыруу үчүн ар кандай басым/температура талаптарын коюшат.
Процессти оптималдаштыруу: Операторлор же технологиялык инженерлер пресс-контролдоо тутумунун ичиндеги оптималдуу басым ийри сызыгын продукттун спецификациясына жана иш жүзүндөгү өндүрүш шарттарына негизделген аныкташат. Бул ийри сызык ар бир зонага киргенден чыгууга чейинки максаттуу басымды аныктайт. Потенциалдуу жакындоочу же максимумга жеткен (мисалы, HDF өндүрүү үчүн 25-30 МПа) кириш зонасын кошпогондо, бардык башка зоналардагы басымдар 30 МПадан кыйла төмөн жана кылдаттык менен жөнгө салынат жана процесстин конкреттүү муктаждыктарына ылайык орнотулган.
1983-жылы негизделген, Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd., 40 жылдан ашуун үзгүлтүксүз басма чечимдерди адистешкен.
MINGHUNG OSB & MDF машина жасоо тармагында алдынкы компания болуп саналат. Жогорку сапаттагы техниканы өндүрүүгө басым жасоо менен, биз Орто тыгыздыктагы ДВП (MDF), Жогорку тыгыздыктагы була тактасы (HDF), ДСП (ПБ), Багытталган жип тактасы (OSB) жана Венералуу супер күчтүү бөлүкчөлөр тактасын (LSB) өндүрүүгө адистешкен.


Мен кызыкдар болсом, цитата үчүн биз менен байланышыңыз.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Электрондук почта: osbmdfmachinery@gmail.com