MINGHUNG
Processo de Fabricação
O processo de fabricação envolve principalmente as seguintes etapas:
1. Processamento de Toras: Toras (por exemplo, choupo, pinheiro) são cortadas nos comprimentos necessários e amaciadas por cozimento a vapor.
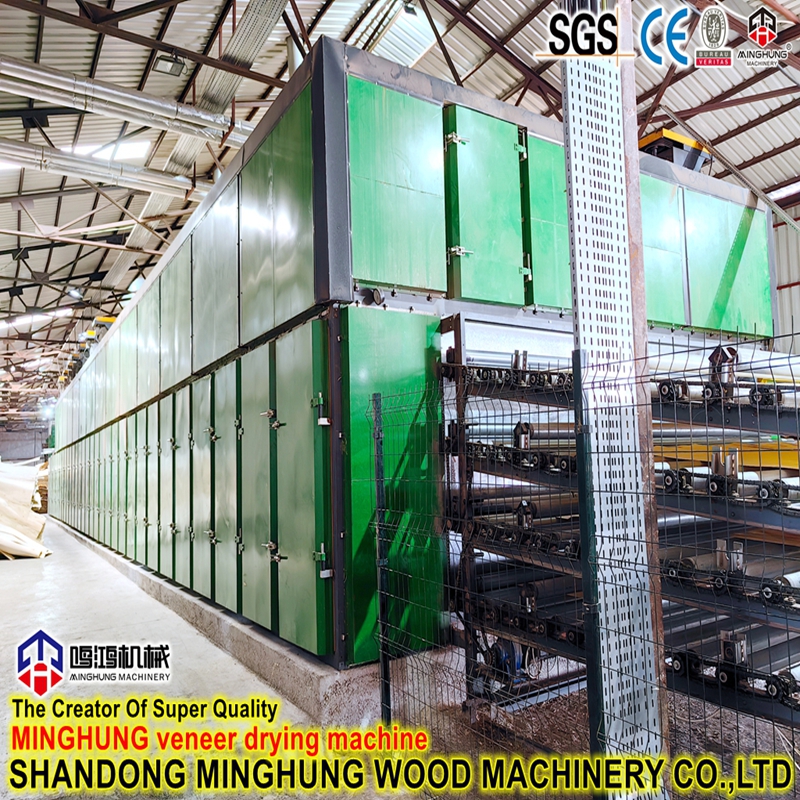
2. Descascamento e Secagem: As toras amolecidas são giradas contra uma lâmina em um torno para produzir uma folha folheada contínua. O folheado é cortado no tamanho certo e seco em um secador para atingir o teor de umidade adequado (normalmente 8-12%).
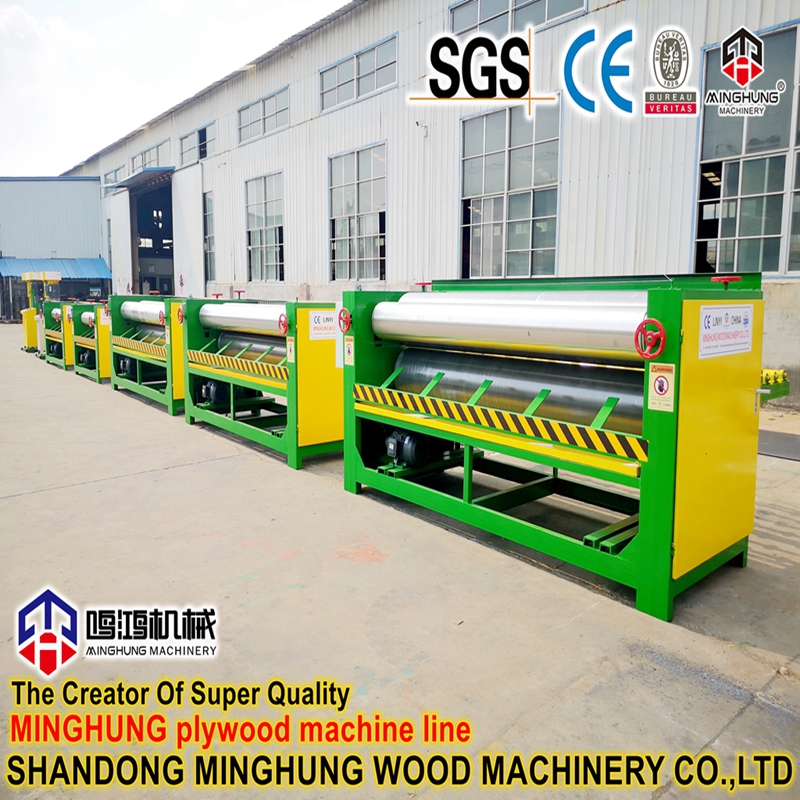
3. Colagem e disposição: As facetas secas são revestidas uniformemente com adesivo (por exemplo, Resina Fenólica PF) por um espalhador de cola (por exemplo, tipo rolo). As facetas coladas e descoladas são então montadas em uma esteira com as fibras das camadas adjacentes perpendiculares entre si.
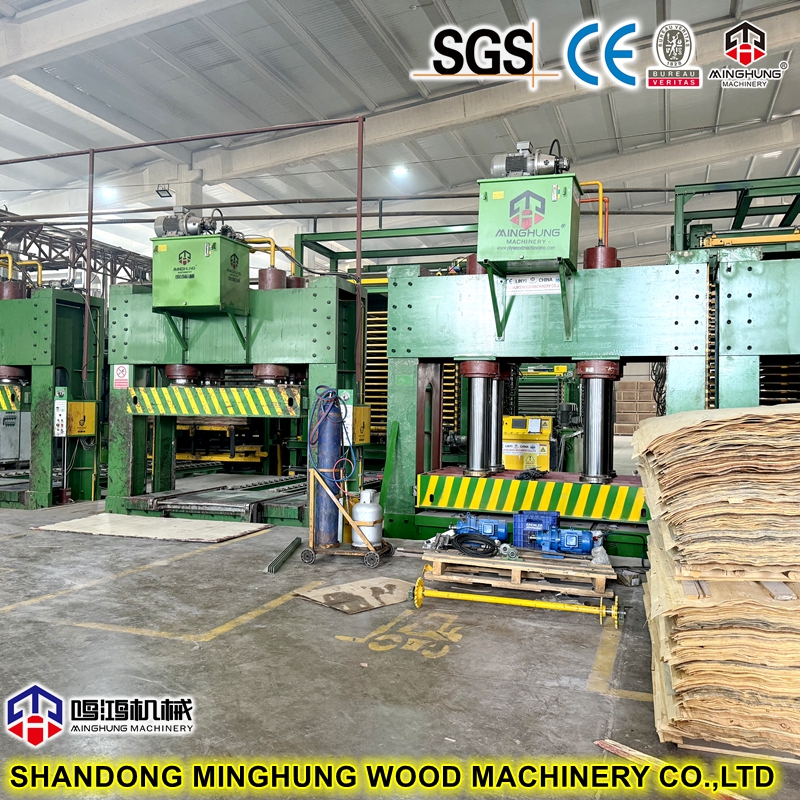
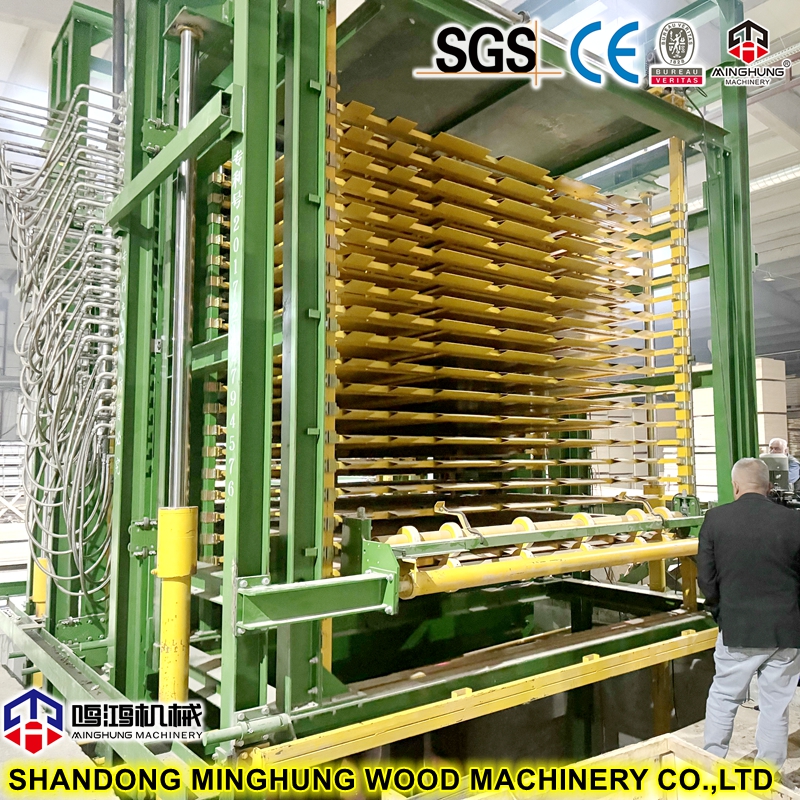
4. Pré-prensagem e prensagem a quente: A esteira montada é primeiro prensada a frio ou pré-prensada para modelagem inicial e remoção de ar. Ele é então carregado em uma prensa quente de múltiplas aberturas onde alta temperatura (140-180°C) e alta pressão (10-20 MPa) curam o adesivo, unindo permanentemente as facetas em um painel sólido.
5. Pós-processamento: Os painéis prensados são resfriados, cortados no tamanho certo, lixados (se necessário), classificados e embalados. Para cofragens de construção, a superfície é normalmente laminada (com filme fenólico) para aumentar a impermeabilização e a resistência à abrasão.

Materiais e espessura para compensado de cofragem de concreto
Materiais:
Material do núcleo: O choupo é usado predominantemente. É ideal para núcleos de fôrma devido à sua abundância, economia, textura uniforme, excelente usinabilidade e propriedades de colagem. Às vezes, outras espécies como o pinheiro ou o eucalipto são misturadas.
Adesivo: A resina impermeável de Fenol-Formaldeído (PF) é obrigatória. A cola PF fornece a resistência essencial à água necessária para que o painel resista ao uso repetido e às condições de umidade. A superfície é normalmente laminada com um filme fenólico marrom escuro ou preto para aumentar ainda mais a resistência ao desgaste, a impermeabilização e as propriedades de liberação do concreto.
Espessuras Comuns:
O compensado para cofragem de concreto vem em várias espessuras para atender aos diferentes requisitos de suporte de carga na construção. As espessuras comuns (em mm) são: 12, 15, 18, 21, 25, 30. Entre estas, 18 mm é atualmente a especificação mais comum e amplamente utilizada no mercado global.
 |
Contraplacado de 25 mm de espessura |
O compensado de cofragem para construção com 25 mm de espessura é um painel resistente e de alta resistência projetado especificamente para aplicações de construção excepcionalmente exigentes.
Aplicações:
Projetos de infraestrutura de grande porte: como pilares, colunas e vigas de grandes pontes; paredes grossas para barragens e grandes centrais eléctricas.
Tubos centrais e paredes de cisalhamento em edifícios altos: Em arranha-céus, os tubos centrais e as paredes de cisalhamento estão sujeitos a extrema pressão de concreto. O compensado de 25 mm fornece a rigidez e resistência necessárias.
Projetos que exigem alto reaproveitamento: Devido à sua extrema espessura e durabilidade, pode ser reaproveitado muito mais vezes do que painéis de 18 mm em projetos bem gerenciados. Embora o custo inicial por folha seja mais elevado, o custo amortizado a longo prazo pode ser menor.
Derramamento de concreto em massa: Para ocasiões que envolvem grandes vazamentos únicos e pressão lateral extrema do concreto, uma fôrma de 25 mm ou mais espessa é essencial para evitar abaulamentos e rupturas.
Principais vantagens:
1. Excepcional capacidade de carga e resistência à flexão: Pode suportar enorme pressão lateral de concreto fresco, garantindo a segurança da construção.
2. Rigidez e resistência superiores à deformação: A deflexão mínima sob alta pressão garante o nivelamento e a verticalidade da estrutura vazada, melhorando a qualidade do projeto.
3. Longa vida útil e alta reutilização: Extremamente resistente à abrasão e durável. Com uso e manutenção adequados, pode ser reutilizado dezenas de vezes ou mais, oferecendo alto valor econômico abrangente.
4. Segurança de construção aprimorada: Reduz significativamente o risco de falha da fôrma (protuberância ou rompimento) devido à resistência insuficiente, protegendo o pessoal e a segurança do projeto.
|
Configuração do equipamento |
I. Equipamento essencial essencial
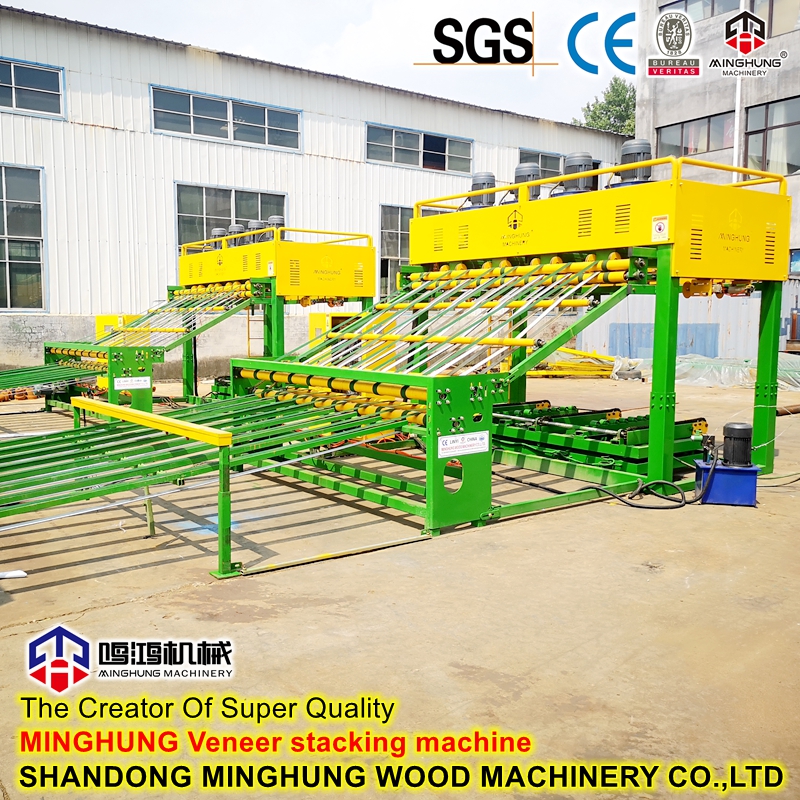
5. Linha de Lay-up Automática
Requisitos: Crucial para painéis de 25 mm (geralmente com mais de 11 camadas). A disposição manual é ineficiente e propensa a erros. Os sistemas automáticos garantem a colocação precisa e a orientação dos grãos, garantindo uma estrutura simétrica da manta e minimizando o empenamento.
Função: Empilha automaticamente facetas centrais coladas e facetas frontais/traseiras não coladas em uma esteira de granulação cruzada.
8. Equipamento de acabamento
Cooler & Turner: Resfria rapidamente os painéis quentes da prensa, fixando seu formato e evitando empenamento.
Serra de corte para serviços pesados: Apara as arestas dos painéis duros e grossos; requer motores de alta potência.
Lixadeira de calibração: Normalmente uma lixadeira de cinta larga com múltiplas cabeças (por exemplo, 4-6 cabeças) para calibração e acabamento de painéis grossos, garantindo espessura precisa e uma superfície lisa para laminação subsequente.
Máquina laminadora de filme: essencial para cofragens. Lamina papel impregnado de resina fenólica na superfície lixada do painel sob calor e pressão, criando uma película impermeável e resistente ao desgaste.
serra de corte transversal
Lixadeira
II. Sistemas Auxiliares
1. Sistema de manuseio de matérias-primas: Serra de corte transversal para toras, descascador, cuba fumegante.
2. Sistema de transporte: Transportadores de correia e rolos ligando todas as máquinas para fluxo contínuo.
3. Sistema de coleta de poeira: Sistema central poderoso para lidar com a poeira resultante de descascamento, corte e lixamento.
4. Centro de Energia Térmica: Fornece calor estável (óleo térmico/vapor) para o secador e prensa quente.
5. Sistema de preparação de cola: Equipamento de armazenamento, mistura e bombeamento de cola fenólica.
6. Sistema de Controle Central: Automação baseada em PLC, o “cérebro” da linha, integrando e controlando todos os parâmetros da máquina.
|
Resumo e recursos de configuração |
Uma linha que produz fôrmas para construção de 25 mm é uma linha de produção para serviços pesados, de alto investimento e altamente automatizada. Suas principais diferenças em relação às linhas padrão são:
Estrutura Reforçada: As principais máquinas são estruturalmente reforçadas para lidar com materiais pesados e espessos.
Pressão mais alta: A tonelagem da pré-impressão e da prensa a quente é a especificação principal e deve ser atendida.
Maior precisão: Os sistemas de controle devem ser mais precisos para gerenciar o complexo processo de produção de painéis grossos.
Maior automação: A disposição automática é fundamental para garantir consistência na qualidade do painel espesso.
Resumindo: esta linha foi projetada para garantir que imensa pressão e calor atuem efetivamente em cada camada da manta para produzir painéis espessos estruturalmente estáveis, fortemente ligados e de alta resistência.
|
Principais recursos e vantagens da linha de produção |
Especializado para produção de placas espessas: Otimizado para produzir formas de construção de 18 mm, 21 mm, 25 mm e outras formas espessas para construção, oferecendo produtividade e estabilidade muito superiores às linhas padrão.
Qualidade Superior de Fôrma: Produz painéis com superfície lisa, espessura precisa, alto MOR (Módulo de Ruptura) e excelente impermeabilidade (utilizando cola Fenólica PF), atendendo plenamente aos exigentes requisitos construtivos.
Alto Grau de Automação: O processo automatizado, desde descascamento, secagem, colagem, disposição, pré-prensagem, prensagem a quente até corte e lixamento, reduz significativamente o trabalho manual e aumenta a eficiência e consistência da produção.
Design robusto e durável: Os principais componentes estruturais são reforçados e a prensa a quente é construída com tonelagem suficiente, projetada especificamente para o ambiente contínuo de alta pressão e alta temperatura da produção de chapas grossas, garantindo uma operação estável a longo prazo.
Serviço completo e completo: Fornecemos um pacote completo, incluindo planejamento de fábrica, instalação e comissionamento de equipamentos, orientação técnica de processos e treinamento de pessoal para que você comece a trabalhar rapidamente.
Esteja você estabelecendo uma nova fábrica ou atualizando equipamentos existentes, esta linha de produção é o investimento ideal para conquistar o mercado de cofragens espessas para construção.
Contate-nos agora para uma solução personalizada e cotação!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com