МІНХУНГ
Вытворчы працэс
Працэс вытворчасці ў першую чаргу ўключае ў сябе наступныя этапы:
1. Апрацоўка бервяна: бярвёны (напрыклад, таполя, хвоя) разразаюцца на кавалкі патрэбнай даўжыні і размякчаюцца шляхам прапарвання.
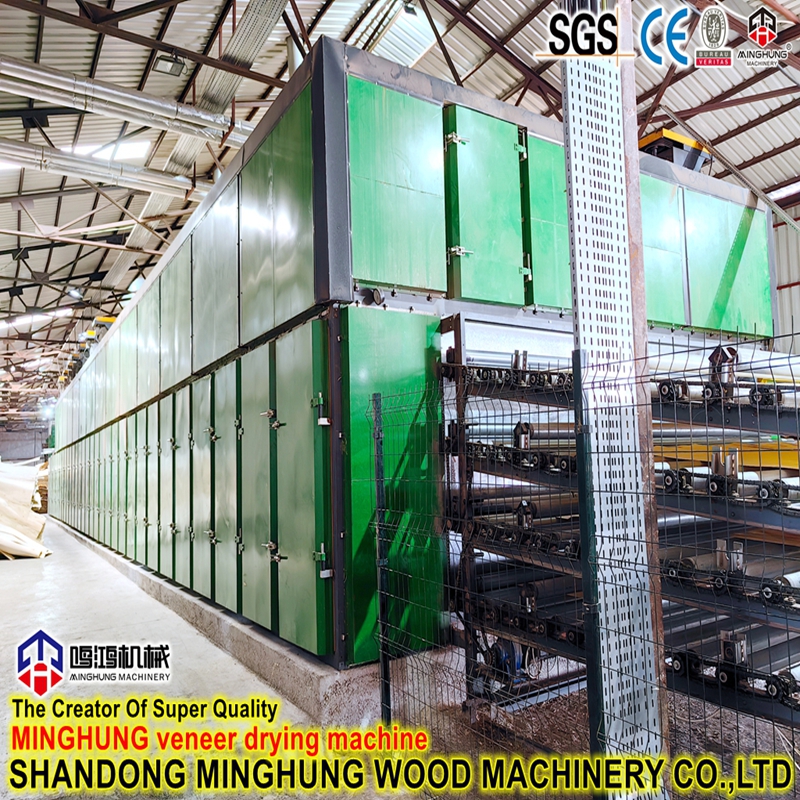
2. Лушчэнне і сушка: размякчаныя бярвёны круцяцца лязом на такарным станку для атрымання бесперапыннага ліста шпону. Шпон стрыгуць па памеры і сушаць у сушылцы для дасягнення адпаведнага ўтрымання вільгаці (звычайна 8-12%).
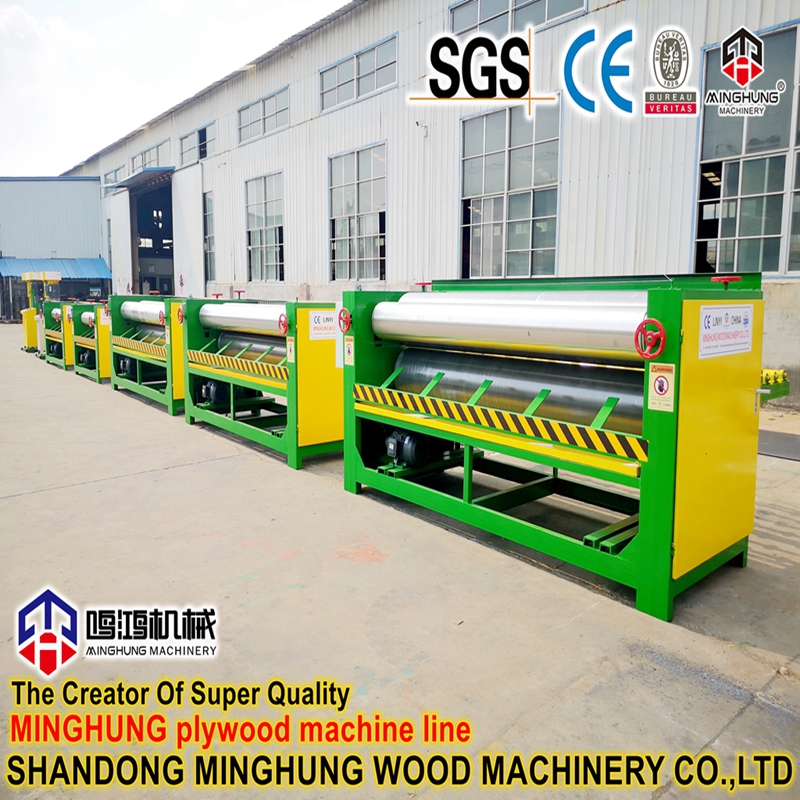
3. Склейванне і кладка: высушаныя вініры раўнамерна пакрываюцца клеем (напрыклад, фенольнай смалой PF) з дапамогай распыляльніка клею (напрыклад, ролікавага тыпу). Затым клеены і несклеены шпон збіраюцца ў мат з зернем суседніх слаёў, перпендыкулярных адзін аднаму.
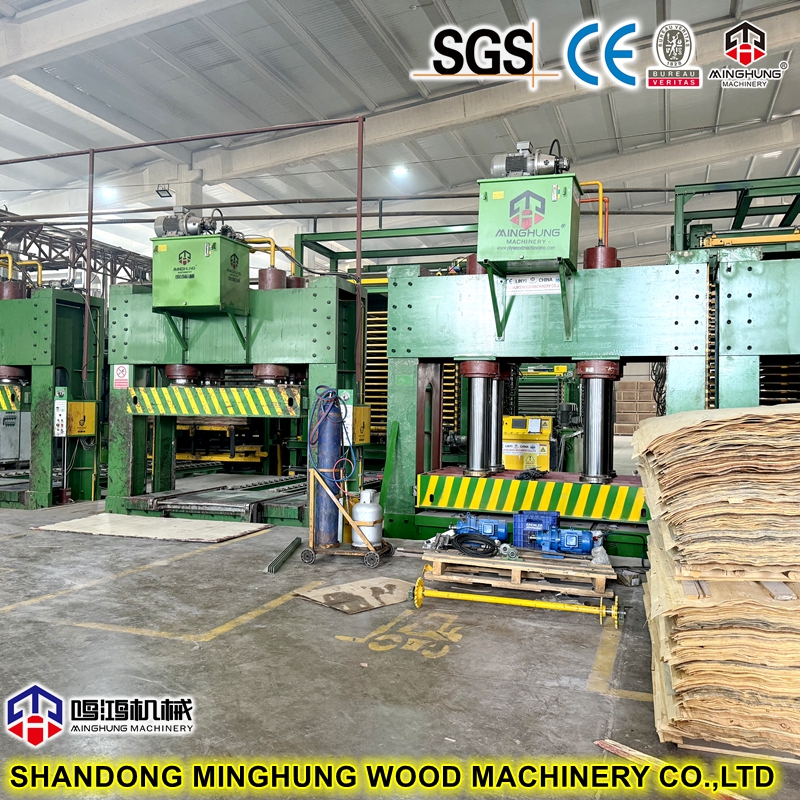
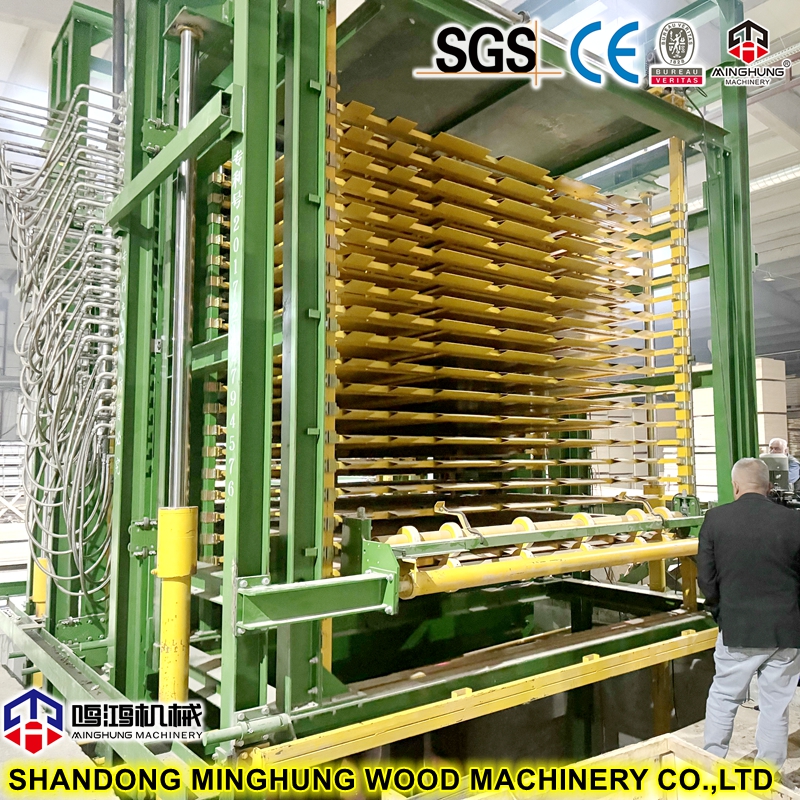
4. Папярэдняе прэсаванне і гарачае прэсаванне: сабраны мат спачатку падвяргаецца халоднаму або папярэдняму прэсаванню для першапачатковага фарміравання і выдалення паветра. Затым ён загружаецца ў гарачы прэс з некалькімі адтулінамі, дзе высокая тэмпература (140-180°C) і высокі ціск (10-20 МПа) отверждают клей, назаўсёды злучаючы вініры ў суцэльную панэль.
5. Пост-апрацоўка: прэсаваныя панэлі астуджаюцца, абразаюцца па памеры, шліфуюцца (пры неабходнасці), класіфікуюцца і пакуюцца. Для будаўнічай апалубкі паверхню звычайна ламінуюць (фенольнай плёнкай) для павышэння гідраізаляцыі і ўстойлівасці да ізаляцыі.

Матэрыялы і таўшчыня фанеры для бетоннай апалубкі
матэрыялы:
Асноўны матэрыял: пераважна выкарыстоўваецца таполя. Ён ідэальна падыходзіць для стрыжня апалубкі дзякуючы сваёй вялікай колькасці, эканамічнай эфектыўнасці, аднастайнай тэкстуры, выдатнай апрацоўваемасці і склейваючым уласцівасцям. Часам да іх падмешваюць і іншыя віды, напрыклад хвою або эўкаліпт.
Клей: Водатрывалая фенолафармальдэгідная смала (PF) абавязковая. Клей PF забяспечвае важную воданепранікальнасць, неабходную для таго, каб панэль вытрымлівала шматразовае выкарыстанне і вільготныя ўмовы. Паверхню звычайна ламінуюць цёмна-карычневай або чорнай фенольнай плёнкай для далейшага павышэння зносаўстойлівасці, гідраізаляцыі і ўласцівасцей аддзялення бетону.
Агульныя таўшчыні:
Фанера для бетоннай апалубкі бывае рознай таўшчыні, каб адпавядаць розным патрабаванням да апорнай нагрузкі ў будаўніцтве. Агульныя таўшчыні (у мм): 12, 15, 18, 21, 25, 30. Сярод іх 18 мм у цяперашні час з'яўляецца найбольш распаўсюджанай і шырока выкарыстоўванай спецыфікацыяй на сусветным рынку.
 |
Фанера таўшчынёй 25 мм |
Фанера для будаўнічай апалубкі таўшчынёй 25 мм - гэта звышмоцная, высокатрывалая панэль, распрацаваная спецыяльна для асабліва складаных будаўнічых работ.
прыкладанні:
Маштабныя інфраструктурныя праекты: такія як апоры, калоны і бэлькі вялікіх мастоў; тоўстыя сцены для плацін і вялікіх электрастанцый.
Асноўныя трубы і сцены зруху ў вышынных будынках: у хмарачосах асноўныя трубы і сцены зруху падвяргаюцца надзвычайнаму ціску бетону. 25 мм фанера забяспечвае неабходную калянасць і трываласць.
Праекты, якія патрабуюць шматразовага выкарыстання: з-за надзвычайнай таўшчыні і даўгавечнасці яго можна выкарыстоўваць значна часцей, чым 18-міліметровыя панэлі ў добра кіраваных праектах. Хоць першапачатковы кошт ліста вышэй, доўгатэрміновы амартызаваны кошт можа быць ніжэй.
Масавая заліванне бетону: для выпадкаў, звязаных з велізарнымі аднаразовымі заліваннямі і экстрэмальным бакавым ціскам бетону, неабходная апалубка таўшчынёй 25 мм або больш, каб прадухіліць выпукласці і выбухі.
Асноўныя перавагі:
1. Выключная грузападымальнасць і трываласць на выгіб: можа вытрымліваць велізарны бакавы ціск свежага бетону, забяспечваючы бяспеку канструкцыі.
2. Найвышэйшая калянасць і ўстойлівасць да дэфармацыі: Мінімальны прагін пад высокім ціскам гарантуе плоскасць і вертыкальнасць залітай структуры, паляпшаючы якасць праекта.
3. Доўгі тэрмін службы і шматразовае выкарыстанне: Надзвычай устойлівы да ізаляцыі і трывалы. Пры належным выкарыстанні і тэхнічным абслугоўванні яго можна паўторна выкарыстоўваць дзясяткі і больш разоў, забяспечваючы высокую эканамічную каштоўнасць.
4. Павышаная бяспека канструкцыі: Значна зніжае рызыку паломкі апалубкі (выпукласці або разрыву) з-за недастатковай трываласці, абараняючы персанал і бяспеку праекта.
|
Канфігурацыя абсталявання |
I. Асноўнае асноўнае абсталяванне
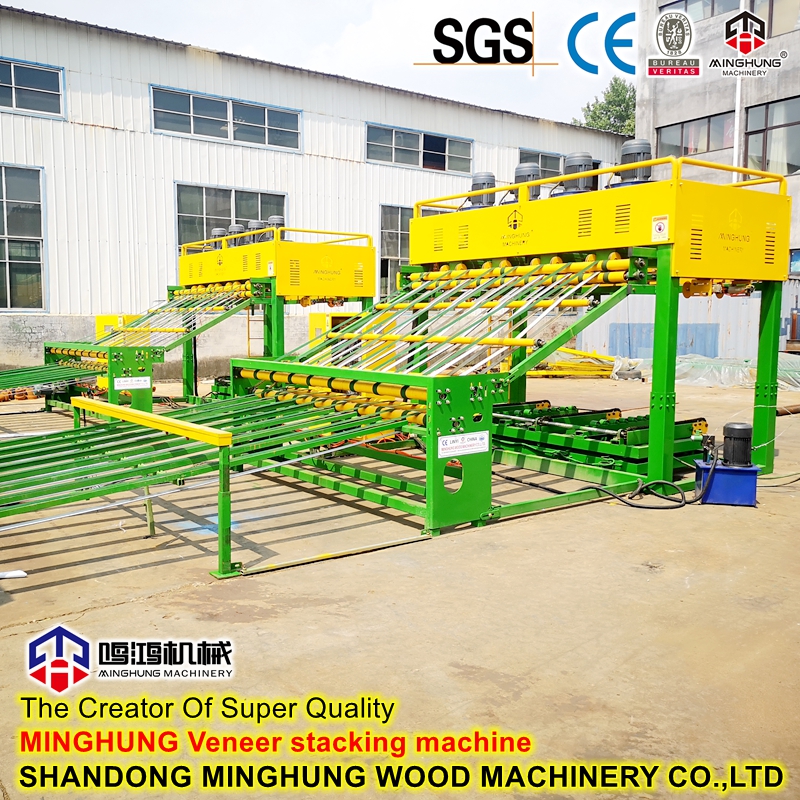
5. Аўтаматычная лінія кладкі
Патрабаванні: важна для панэляў таўшчынёй 25 мм (часта 11+ слаёў). Ручная кладка неэфектыўная і схільная да памылак. Аўтаматычныя сістэмы забяспечваюць дакладнае размяшчэнне і арыентацыю зерня, гарантуючы сіметрычную структуру мата і мінімізуючы дэфармацыю.
Функцыя: Аўтаматычна ўкладвае клееныя асноўныя шпоны і незаклееныя асабовыя/заднія шпоны ў папярочны мат.
8. Аздобнае абсталяванне
Кулер і Турнер: хутка астуджае гарачыя панэлі з прэса, усталёўваючы іх форму і прадухіляючы дэфармацыю.
Звышмоцная піла для абрэзкі: абразае шурпатыя краю цвёрдых тоўстых панэляў; патрабуе матораў высокай магутнасці.
Калібравальная шліфавальная машынка: звычайна шырокастужачная шліфавальная машынка з некалькімі галоўкамі (напрыклад, 4-6 галоў) для каліброўкі і аздаблення тоўстых панэляў, забяспечваючы дакладную таўшчыню і гладкую паверхню для наступнага ламінавання.
Машына для ламінавання плёнкі: важная для апалубкі. Ламінуе паперу, прасякнутую фенольнай смалой, на адшліфаваную паверхню панэлі пад дзеяннем цяпла і ціску, ствараючы воданепранікальную, зносаўстойлівую плёнку.
папярочная піла
Шліфавальная машынка
II. Дапаможныя сістэмы
1. Сістэма апрацоўкі сыравіны: папярочная піла для распілоўвання бярвення, акарочнік, чан для прапарвання.
2. Канвеерная сістэма: істужачныя і ролікавыя канвееры, якія злучаюць усе машыны для бесперапыннага патоку.
3. Сістэма збору пылу: магутная цэнтральная сістэма для ачысткі пылу ад лушчэння, абрэзкі і шліфоўкі.
4. Цэнтр цеплавой энергіі: забяспечвае стабільнае цяпло (тэрмальнае масла/пар) для сушылкі і гарачага прэса.
5. Сістэма падрыхтоўкі клею: абсталяванне для захоўвання, змешвання і перапампоўкі фенольнага клею.
6. Цэнтральная сістэма кіравання: аўтаматызацыя на аснове ПЛК, «мозг» лініі, якая аб'ядноўвае і кантралюе ўсе параметры машыны.
|
Зводка канфігурацыі і асаблівасці |
Лінія па вытворчасці 25-міліметровай будаўнічай апалубкі - гэта высокааўтаматызаваная вытворчая лінія, якая патрабуе вялікіх укладанняў і цяжкіх нагрузак. Яе асноўныя адрозненні ад стандартных ліній:
Узмоцненая структура: ключавыя машыны структурна ўзмоцнены для апрацоўкі цяжкіх тоўстых матэрыялаў.
Больш высокі ціск: танаж падрыхтоўчага і гарачага прэса з'яўляецца асноўнай спецыфікацыяй і павінен быць выкананы.
Больш высокая дакладнасць: сістэмы кіравання павінны быць больш дакладнымі, каб кіраваць складаным працэсам вытворчасці тоўстых панэляў.
Больш высокая аўтаматызацыя: Аўтаматычная кладка мае вырашальнае значэнне для забеспячэння стабільнасці якасці тоўстых панэляў.
У двух словах: гэтая лінейка створана для забеспячэння таго, каб велізарны ціск і цяпло эфектыўна дзейнічалі на кожны пласт мата для атрымання структурна стабільных, моцна звязаных, высокатрывалых тоўстых панэляў.
|
Асноўныя асаблівасці і перавагі вытворчай лініі |
Спецыялізуецца на вытворчасці тоўстых дошак: аптымізаваны для вытворчасці 18 мм, 21 мм, 25 мм і іншай тоўстай будаўнічай апалубкі, забяспечваючы значна большую прадукцыйнасць і стабільнасць, чым стандартныя лініі.
Найвышэйшая якасць апалубкі: вырабляе панэлі з гладкай паверхняй, дакладнай таўшчынёй, высокім MOR (модулем трываласці на разрыў) і выдатнай воданепранікальнасцю (з выкарыстаннем клею Phenolic PF), якія цалкам адпавядаюць патрабавальным будаўнічым патрабаванням.
Высокая ступень аўтаматызацыі: аўтаматызаваны працэс, ад лушчэння, сушкі, склейвання, кладкі, папярэдняга прэсавання, гарачага прэсавання да абрэзкі і шліфоўкі, значна скарачае ручную працу і павышае эфектыўнасць і паслядоўнасць вытворчасці.
Надзейная і трывалая канструкцыя: ключавыя канструктыўныя кампаненты ўзмоцнены, а гарачы прэс пабудаваны з дастатковай грузападымальнасцю, спецыяльна распрацаваны для бесперапыннага высокага ціску і высокай тэмпературы пры вытворчасці тоўстага ліста, што забяспечвае доўгатэрміновую стабільную працу.
Комплекснае абслугоўванне 'пад ключ': мы прапануем поўны пакет, уключаючы планаванне завода, мантаж абсталявання і ўвод у эксплуатацыю, кіраўніцтва тэхнічным працэсам і навучанне персаналу, каб вы хутка пачалі працаваць.
Незалежна ад таго, адкрываеце вы новую фабрыку або мадэрнізуеце існуючае абсталяванне, гэтая вытворчая лінія - ваша ідэальная інвестыцыя, каб захапіць рынак тоўстай будаўнічай апалубкі.
Звяжыцеся з намі зараз, каб атрымаць індывідуальнае рашэнне і прапанову!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com