МХ-ТЭЦ
МИНХУН

Основной принцип плоского пресса непрерывного действия для производства ДСП заключается в обеспечении непрерывного, непрерывного горячего прессования, что значительно повышает эффективность производства по сравнению с традиционными прессами периодического действия с одним или несколькими отверстиями.
1. Формование и предварительное прессование: высушенные и смешанные со смолой древесные частицы формируются в ровный мат на движущейся стальной ленте на формовочной станции. Затем этот мат проходит через предварительный пресс для первоначального уплотнения, чтобы удалить воздух и получить первоначальную прочность, что облегчает транспортировку.
2. Подача пресса: предварительно прессованный мат поступает в пресс непрерывного действия через стальную ленту. Входное отверстие пресса имеет регулируемое отверстие, благодаря которому мощное давление быстро уменьшает толщину мата до заданного диапазона.
3. Горячее прессование и отверждение. Мат перемещается по бесконечной стальной ленте через длинную линию прессования (десятки метров), состоящую из нескольких нагретых плит. Эти плиты, нагреваемые термическим маслом или паром, одновременно оказывают необходимое давление и температуру на обе поверхности мата. По мере перемещения мата внутренняя смола быстро затвердевает под воздействием тепла и давления, прочно скрепляя частицы древесины вместе.
4. Зонирование давления и контроль толщины. Пресс разделен на несколько зон давления по всей длине (например, зона высокого давления, зона поддержания, зона сброса давления). Давление в каждой зоне можно контролировать независимо и точно в соответствии с характеристиками мата на разных стадиях отверждения. Окончательная толщина доски гарантируется за счет точного контроля зазора между верхней и нижней нагреваемыми плитами.
5. Охлаждение и резка: Полностью отвержденная ДСП непрерывно выходит из пресса и поступает в охлаждающую звезду для охлаждения и стабилизации. Наконец, его разрезают на листы требуемых размеров с помощью торцовочных и торцовочных пил.
Плоский пресс непрерывного действия представляет собой сложную систему, состоящую в основном из следующих основных компонентов:
1. Рама: массивная стальная конструкция, обеспечивающая жесткую опору всего пресса и выдерживающую общую силу нажатия.

2. Стальные ленты: две высокопрочные, термостойкие, бесконечные тонкие стальные ленты. Они переносят и транспортируют мат через пресс и передают давление и тепло от плит к мату.

3. Нагреваемые плиты: большие сборки пластин с внутренними каналами потока, обычно разделенные на несколько зон нагрева. Внутри них циркулирует теплоноситель, обеспечивая равномерный и стабильный источник тепла для отверждения мата.
4. Гидравлическая система: Обеспечивает огромное давление, необходимое для работы пресса. В его состав входят цилиндры, насосы, клапанные станции и трубопроводы, отвечающие за точный контроль давления в каждой зоне давления.

5. Приводная система: Обычно состоит из двигателей, редукторов, звездочек и т. д., обеспечивающих плавную работу стальных ремней на заданных скоростях.

6. Роликовая система: включает в себя большое количество опорных роликов, натяжных роликов и направляющих роликов, используемых для поддержки, направления стальных лент и поддержания их плоскостности и натяжения.

7. Системы смазки и очистки. Автоматически смазывайте поверхности стальных лент, чтобы уменьшить трение и удалить прилипший мусор, гарантируя долговечность ленты и качество поверхности доски.
8. Система управления: автоматизированный мозг на базе ПЛК и компьютеров, интегрированный с HMI (человеко-машинный интерфейс), используемый для точного контроля всех параметров процесса, таких как давление, температура, скорость и толщина.

Современные энергосберегающие плоские прессы непрерывного действия позволяют добиться значительного снижения энергопотребления, прежде всего, за счет следующих технологий:
1. Энергосбережение системы привода:
Технология: Использование серводвигателей/высокоэффективных двигателей с регулируемой частотой.
Вариант реализации: по сравнению с традиционными двигателями с постоянной скоростью они могут регулировать выходную мощность в режиме реального времени в зависимости от фактической нагрузки, что значительно экономит электроэнергию в условиях низкой скорости или небольшой нагрузки, устраняя ненужные потери на холостом ходу.
2. Оптимизация использования тепловой энергии:
Технология: высокоэффективные термические масляно-паровые системы, оптимизированная конструкция проточных каналов в нагреваемых плитах и установка установок рекуперации тепла.
Вариант реализации: Оптимизированная конструкция снижает гидравлическое сопротивление теплоносителя, снижая мощность перекачки. Установки рекуперации тепла могут использовать часть отходящего тепла, выходящего из пресса, для предварительного нагрева питательной воды котла или для отопления цеха, что напрямую снижает расход топлива.
3. Теплоизоляция и контроль утечек:
Технология: Применение высокоэффективных нанопористых изоляционных материалов для комплексной изоляции нагреваемых плит и высокотемпературных трубопроводов.
Вариант реализации: значительно снижает потери тепла в помещении мастерской, позволяя более сконцентрировать тепловую энергию на нагреве мата, тем самым снижая постоянную тепловую нагрузку на систему отопления со значительным энергосберегающим эффектом.
4. Конструкция с низким коэффициентом трения:
Технология: использование подшипников с низким коэффициентом трения, оптимизированное расположение роликов, эффективная смазка стальной ленты.
Вариант осуществления: Снижает сопротивление движению стальных ремней и нагрузку на приводные двигатели, тем самым снижая энергопотребление основного двигателя приводной системы.
5. Интеллектуальный контроль и управление энергопотреблением:
Технология: Передовые интеллектуальные системы управления, способные оптимизировать профили температуры и давления.
Вариант реализации: позволяет избежать колебаний в потреблении энергии. Используя оптимальные параметры процесса, можно сократить время отверждения или снизить температуру отверждения, сохраняя при этом качество, что приводит к общему снижению энергопотребления.
По сравнению с традиционными прессами периодического действия или более старыми прессами непрерывного действия, эта энергосберегающая линия непрерывного плоского пресса для производства ДСП сочетает в себе высокую эффективность, экономию энергии и интеллектуальный дизайн, предлагая следующие существенные преимущества:
1. Выдающаяся экономия энергии и снижение потребления, прямое снижение эксплуатационных расходов.
Основное преимущество: достигается снижение общего энергопотребления до 20 % за счет интегрированных технологий, таких как интеллектуальные приводы, термическая оптимизация и комплексная изоляция.
Ценность: это приводит к существенному сокращению счетов за электроэнергию и топливо, что непосредственно приводит к снижению удельных производственных затрат и значительному увеличению прибыли от продукции и конкурентоспособности рынка.
2. Высокая эффективность производства и выходная мощность.
Непрерывная работа: исключает время простоя, необходимое для загрузки, прессования и разгрузки в каждом цикле прерывистого пресса, обеспечивая непрерывную печать досок.
Высокая скорость работы: скорость производства намного выше, чем у традиционных прессов, что особенно заметно при производстве тонких плит.
Ценность: Значительное увеличение производительности в единицу времени позволяет быстрее выполнять крупные заказы и ускоряет оборот капитала.
3. Превосходное и стабильное качество продукции.
Равномерный профиль плотности: непрерывный процесс прессования и технология зонального контроля давления обеспечивают стабильную плотность по всей длине и толщине плиты.
Превосходное качество поверхности: передача давления стальной лентой и плоские нагретые плиты гарантируют исключительную гладкость и чистоту поверхности.
Точный контроль толщины: усовершенствованная система управления обеспечивает чрезвычайно высокую точность допуска по толщине, уменьшая припуск на шлифование и экономя сырье.
Ценность: производит ДСП стабильного и стабильного качества, отвечающего строгим требованиям производства высококачественной мебели, внутренней отделки и других применений, требующих качества.
4. Гибкость производства и широкая адаптируемость
Быстрая смена продукта: система управления позволяет быстро переключаться между производством плит различной толщины и характеристик.
Широкая адаптируемость к сырью: возможность обработки различного сырья (например, древесных частиц, соломы).
Ценность: позволяет производственной линии гибко реагировать на разнообразные потребности рынка, облегчая мелкосерийное, разнообразное индивидуальное производство и повышая оперативность реагирования рынка.
5. Высокая степень автоматизации и интеллектуальное управление.
Полноценный мониторинг процесса: встроенные ПЛК и компьютерные системы управления обеспечивают полностью автоматический и точный контроль над такими параметрами, как температура, давление, скорость и толщина.
Оптимизация на основе данных: интеллектуальная система управления энергопотреблением отслеживает потребление в режиме реального времени и предоставляет предложения по оптимизации посредством анализа данных, обеспечивая экономичное производство.
Ценность: снижает зависимость от опыта оператора, сводит к минимуму человеческие ошибки, обеспечивает повторяемость и стабильность процесса, а также облегчает управление производством и удаленную диагностику.
6. Охрана окружающей среды и устойчивое развитие
Сокращение выбросов углекислого газа. Непосредственное снижение энергопотребления означает сокращение выбросов CO₂ во время производства.
Соответствие зеленым стандартам: помогает производителям соблюдать все более строгие международные экологические нормы и требования к экологически чистой продукции.
Ценность: Формирует корпоративный имидж экологической ответственности, облегчая получение экологических сертификатов и доступ к элитным и международным рынкам.
7. Отличная комплексная экономика
Хотя первоначальные инвестиции могут быть выше, экономия за счет снижения затрат на электроэнергию, более высокой стоимости продукции (благодаря более высокому качеству) и более низких затрат на техническое обслуживание делают период окупаемости инвестиций (ROI) для этой производственной линии очень привлекательным.
Ценность: с долгосрочной операционной точки зрения это стратегическая инвестиция, которая обеспечивает непрерывный денежный поток и конкурентное преимущество.
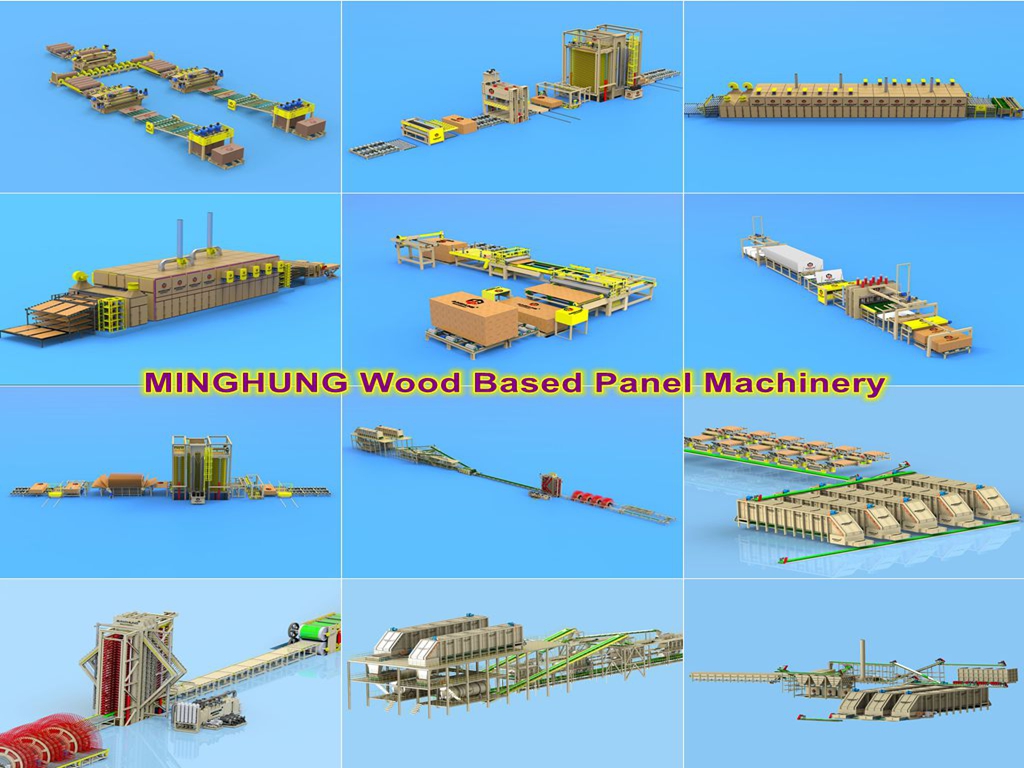
Компания по производству машинного оборудования MINGHUNG OSB и MDF, Ltd. Расположена в промышленной зоне Сяогэчжуан, город Итан, район Ланьшань, город Линьи.
MINGHUNG — ведущая компания в производстве оборудования для производства OSB и MDF. Уделяя особое внимание производству высококачественного оборудования, мы специализируемся на производстве полной производственной линии древесноволокнистых плит средней плотности (MDF), древесноволокнистых плит высокой плотности (HDF), древесностружечных плит (PB), ориентированно-стружечных плит (OSB), шпонированных сверхпрочных древесностружечных плит (LSB), ламинированных плит и шпона.
УПАКОВКА И ДОСТАВКА
Если вы заинтересованы, пожалуйста, свяжитесь с нами для получения предложения.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com