Система быстрой замены пресс-форм для прессов непрерывного действия для изготовления многослойных композитных плит — это революционное производственное решение, разработанное для решения проблемной проблемы отрасли, связанной с чрезмерными простоями во время изменения спецификаций продукции в традиционных прессах. По своей сути он обеспечивает быстрое автоматическое переключение форм, в то время как основной корпус пресса продолжает бесперебойную работу. Эта система обычно тесно интегрирована с такими подсистемами, как роботизированная подача и центральное управление ПЛК, в совокупности образуя полностью автоматизированную высокоэффективную производственную линию для изготовления плит из композитных материалов.
Эта система широко используется в непрерывном производстве многослойных композитных изделий, таких как строительная опалубка из древесно-пластиковых композитов, полы для контейнеров, огнестойкие панели и плиты для отделки дома.
![]() |
Что такое многослойные композитные платы? |
Многослойная композитная плита представляет собой панель, изготовленную путем соединения нескольких материалов с разными свойствами (например, древесного волокна, пластикового полимера, бумаги, металла или текстиля) с помощью клея (например, смолы) при высокой температуре и высоком давлении в одном процессе формования. Он не изготовлен из одного материала, а сочетает в себе преимущества различных материалов для достижения комплексных свойств, которые не может предложить один материал.
Ключевые характеристики:
1. Многослойная структура: обычно состоит из многослойной структуры, такой как основной слой, декоративный слой и износостойкий слой, причем каждый слой выполняет свою функцию.
2. Проектируемые характеристики: физические свойства плиты (такие как прочность, звукоизоляция, теплоизоляция, гидроизоляция, огнестойкость) можно настроить, регулируя материалы и структуру каждого слоя в соответствии с требованиями конечного использования.
3. Высокое соотношение прочности и веса: можно сделать легче, сохраняя при этом прочность.
4. Экологичность: в качестве сырья часто используются переработанные ресурсы (например, древесная щепа, переработанный пластик).
Общие приложения:
Строительная опалубка из ДПК, полы для контейнеров, внутренние/наружные декоративные панели, мебельные столешницы, огнестойкие панели и т. д.
![]() |
Непрерывное нажатие |
Пресс непрерывного действия — это промышленное оборудование, используемое для крупномасштабного непрерывного производства панелей. В отличие от прессов периодического действия (которые прессуют по одной панели за раз), материал непрерывно движется через пресс, одновременно подвергаясь процессам нагрева, прессования и отверждения.
Принцип работы
Подготовленное сырье (например, частицы с клеевым покрытием, волокна или поверхностные маты) формируется в непрерывный однородный «мат» на стальной ленте на формовочной станции.
Этот мат поступает в пресс непрерывного действия через входное отверстие.
Внутри пресса мат зажат между двумя массивными стальными лентами и проходит через зону прессования, состоящую из ряда нагретых плит.
Нагретые плиты обеспечивают постоянную высокую температуру (нагрев) и высокое давление (прикладываемое гидравлическими цилиндрами через ролики к стальным лентам), в результате чего клей в мате плавится и затвердевает.
На протяжении всего процесса прессования мат движется непрерывно. Сыпучий материал поступает на вход, а из выхода выходит непрерывная затвердевшая полоса панели, которую затем распиливают на отдельные панели торцовочными пилами.
Основные параметры
Давление прессования: обычно 200–800 тонн или даже выше, в зависимости от требований к продукту.
Рабочая температура: обычно 150–250 °C, регулируется в зависимости от типа смолы.
Открытие пресса: определяет диапазон толщины производимых панелей.
Скорость производственной линии: обычно 0,5–2,5 метра в минуту, что напрямую влияет на производительность.
Годовая производственная мощность: Измеряется в кубических метрах или квадратных метрах, например, от 50 000 до 300 000 м³ в год.
Общая установленная мощность: отражает общее энергопотребление оборудования.
Компоненты
Основная гидравлическая система: Обеспечивает давление в сердечнике, необходимое для прессования.

Система нагрева: Обычно для нагрева плит используется термомасляная или паровая система.

Стальные ленты и роликовая система: две параллельные стальные ленты и многочисленные опорные ролики для транспортировки и передачи давления.


Рама и нагревательные плиты: прочная рама поддерживает всю конструкцию, а нагревательные плиты передают тепло и давление.


Линия формования и система распиловки: формовочная станция спереди создает мат, а торцовочные/торцовочные пилы сзади разрезают непрерывную полосу панели до необходимых размеров.


Автоматизированная система управления: система ПЛК или РСУ для точного контроля всех параметров процесса, таких как температура, давление и скорость.

Что такое быстрая смена формы?
Rapid Mold Change — это передовая технология производства, направленная на минимизацию времени простоя производственного оборудования при смене форм изделия. Его основная концепция включает в себя разделение всех действий по перенастройке на «внешнюю настройку» (задачи, которые можно выполнять во время работы машины) и «внутреннюю настройку» (задачи, которые необходимо выполнять, когда машина остановлена), а затем оптимизацию или даже исключение внутренней настройки за счет оптимизации процесса, усовершенствования инструментов и автоматизации.
Быстрая смена пресс-формы конкретно относится к:
Использование многопозиционного держателя формы или системы поворотного стола для предварительной подготовки формы к следующей производственной задаче (включая очистку, предварительный нагрев и заполнение) вне пресса.
Когда текущий цикл прессования заканчивается, пресс ненадолго открывается, и готовая форма выводится из рабочего положения, в то время как подготовленная новая форма вдвигается посредством автоматического горизонтального перемещения или вращения.
Использование гидравлической автоматической системы зажима для быстрой фиксации новой формы на месте, а система ПЛК автоматически вызывает параметры процесса для новой формы.
Весь процесс завершается за считанные минуты, что позволяет быстро переключаться между производством плат различной спецификации и значительно повышает гибкость производства и эффективность использования оборудования.
![]() |
Преимущества и ценность |
Максимальная эффективность: Значительно сокращает или даже исключает время простоя при замене пресс-формы. Коэффициент использования оборудования может быть увеличен более чем на 20%, что значительно увеличит производственные мощности.
Высокая автоматизация: «Смена пресс-формы в одно касание» снижает требования к квалификации и трудоемкости операторов, сводя к минимуму риски качества и безопасности, связанные с вмешательством человека.
Превосходная гибкость: легко обрабатывает мелкосерийные и разнообразные производственные заказы, обеспечивая «гибкое производство» и быстрое реагирование на изменения рынка.
Стабильное качество: автоматизированное управление обеспечивает постоянство параметров процесса для каждого цикла, эффективно гарантируя стабильность и повторяемость качества продукции.
Снижение затрат. Увеличение производительности и эффективности напрямую снижает себестоимость единицы продукции, а также сокращает трудовые и энергетические потери, вызванные простоями.
![]() |
Кто мы |
Компания по производству машинного оборудования MINGHUNG OSB и MDF, Ltd. Расположена в промышленной зоне Сяогэчжуан, город Итан, район Ланьшань, город Линьи.
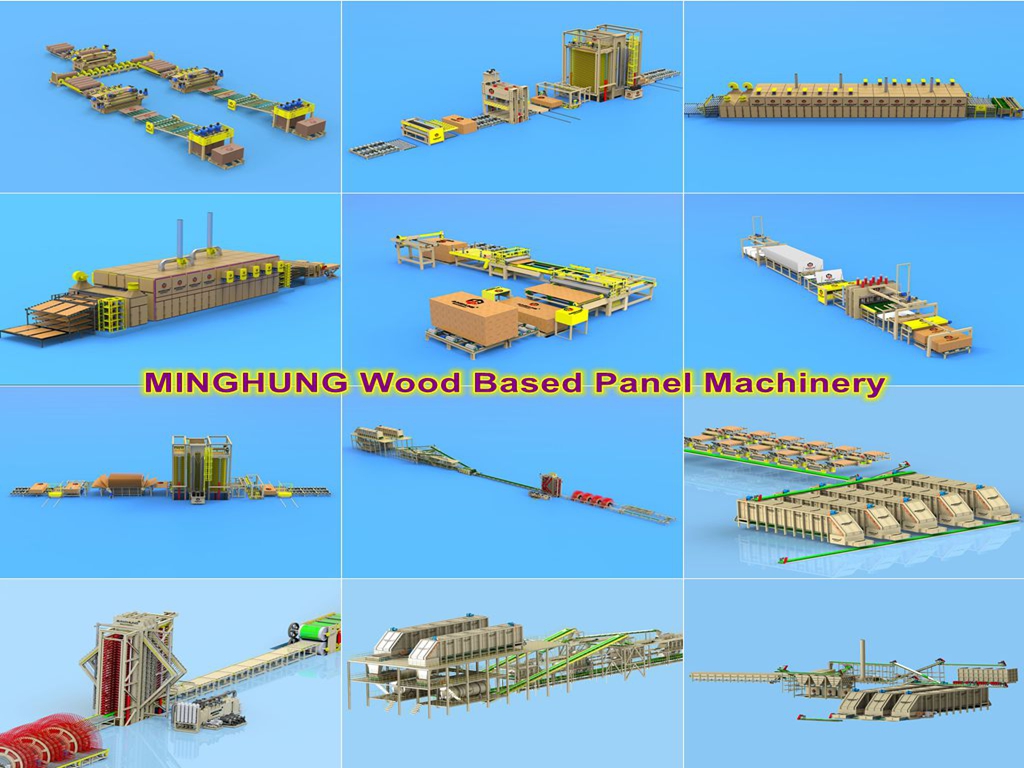
Компания MINGHUNG обеспечивает полный комплекс технологического проектирования, электрического проектирования и производства. Мы можем предоставить комплексные заводские решения для клиентов, производящих древесные панели. Серия продукции MINGHUNG включает в себя древесноволокнистые плиты средней плотности (MDF), древесноволокнистые плиты высокой плотности (HDF), ДСП (PB), ориентированно-стружечные плиты (OSB), многослойные термопрессы для производства шпонированных сверхпрочных древесностружечных плит (LSB), двухсторонний широкополосный шлифовальный станок с фиксированной толщиной, калиброванную пилу, механическую дорожную машину, машину для укладки с воздушным потоком, канальную сушилку, супергрохот, систему постобработки, систему искусственного охлаждения панелей, токарный станок, укладчик, тележку для хранения и транспортировки. и т. д. Для оборудования из искусственных панелей в основном используется оборудование для производства ДСП, ДВП средней плотности, ориентированно-стружечных плит, многослойной фанеры.


Для получения дополнительной информации свяжитесь с нами, мы быстро ответим вам и предложим вам рабочие видео.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


 Система быстрой замены пресс-форм для прессов непрерывного действия для изготовления многослойных композитных плит — это революционное производственное решение, разработанное для решения проблемной проблемы отрасли, связанной с чрезмерными простоями во время изменения спецификаций продукции в традиционных прессах. По своей сути он обеспечивает быстрое автоматическое переключение форм, в то время как основной корпус пресса продолжает бесперебойную работу. Эта система обычно тесно интегрирована с такими подсистемами, как роботизированная подача и центральное управление ПЛК, в совокупности образуя полностью автоматизированную высокоэффективную производственную линию для изготовления плит из композитных материалов.