


МХ-ТЭЦ
МИНХУН
 |
Технический принцип: прецизионный контроль профиля динамического давления |
Настраиваемый профиль давления означает, что пресс можно разделить на несколько независимых зон контроля давления по длине. Давление в каждой зоне можно устанавливать независимо, в совокупности образуя программу динамического давления, «индивидуальную» для конкретного продукта.
Оптимизированный профиль давления для производства панелей толщиной 40 мм обычно включает четыре ключевых этапа:
1. Этап 1: Начальная зона предварительного прессования и деаэрации (секция подачи)
Настройка давления: Средне-низкое давление.
Функция: этот этап не нацелен на мгновенное создание высокого давления, а использует умеренное давление для предварительного сжатия рыхлого мата и удаления большей части внутреннего воздуха. Это также позволяет плавно «зажимать» толстый мат в пресс, уменьшая механические удары и проблемы с подачей мата.
2. Этап 2: Зона уплотнения и пластификации сердцевины (срединная передняя часть)
Настройка давления: Быстро увеличивается до максимального давления и поддерживает его.
Функция: После предварительного нагрева и деаэрации применяется максимальное давление, обеспечивающее плотный контакт прядей/волокон, устраняя пустоты. Это обеспечивает эффективную передачу тепла к сердечнику и инициирует пластификацию лигнина, создавая оптимальные условия для склеивания смолы. Это наиболее критический этап для общей плотности и прочности.
3. Этап 3: Зона плавного снижения давления и настройки (средняя задняя секция)
Настройка давления: Ступенчатое, постепенное снижение давления.
Функция: Когда сердцевина достигает температуры и смола начинает отверждаться, давление постепенно снижается. Это позволяет остаточному пару и летучим веществам выходить плавно и равномерно, предотвращая «удары» или внутренние вздутия. Медленный процесс снижения давления является ключом к снятию внутреннего напряжения и снижению упругости.
4. Этап 4: Стабилизация давления и зона окончательного отверждения (выпускная секция)
Настройка давления: низкое давление поддержания.
Функция: на заключительном этапе отверждения требуется только низкое давление для поддержания формы панели, подавления расширения от внутреннего напряжения и обеспечения завершения отверждения панели в стабильном состоянии, обеспечивая превосходную стабильность размеров.
Благодаря этому тщательно спроектированному динамичному «горному хребту давления» пресс разумно переводит мат из рыхлого состояния в твердую панель.

|
Принцип работы непрерывного пресса |
Принцип работы пресса непрерывного действия можно резюмировать следующим образом: мат непрерывно транспортируется, зажатый между двумя массивными стальными лентами, через закрытый «туннель», который объединяет функции нагрева, прессования и отверждения, превращаясь из сыпучего материала в твердую панель во время движения.
Подробный процесс выглядит следующим образом:
1. Формовка и подача
Подготовленное сырье образует непрерывный однородный «мат» на движущейся стальной ленте через формовочную станцию.
Этот мат плавно подается на вход пресса непрерывного действия.
2. Транспортировка и синхронизация стальной ленты.
Две параллельные бесконечные ленты из сверхпрочной стали плотно охватывают мат сверху и снизу.
Приводимые в движение главными приводными роликами, ремни движутся синхронно с заданной скоростью, обеспечивая транспортировку мата без искажений и смещений.
3. Зона прессования – процесс формирования сердцевины
Это сердце прессы. Стальные ленты, несущие мат, входят в зону прессования, состоящую из ряда нагретых плит.
Нагрев: плиты, внутри которых циркулирует высокотемпературное термомасло или пар, непрерывно и равномерно передают тепло через стальные ленты на мат.
Прижатие: многочисленные опорные ролики или прижимные цилиндры над и под стальными лентами оказывают огромное, точно контролируемое давление на мат.
Настраиваемый профиль давления. Как уже говорилось, пресс разделен на несколько зон давления по длине. Интеллектуальная гидравлическая система позволяет точно программировать давление в каждой зоне, создавая оптимизированный профиль давления, идеально подходящий для сушки плит толщиной 40 мм.
4. Отверждение и формование
Под комбинированным действием высокой температуры и давления влага внутри мата испаряется, смола плавится и подвергается сшивке, а лигнин пластифицируется, в конечном итоге связывая рыхлые сырьевые материалы в твердую цельную панель.
Весь этот процесс непрерывен; коврик претерпевает физические и химические изменения во время движения.
5. Вывод и постобработка
Полностью затвердевшая панель выходит из пресса в виде сплошной «полосы панели».
Эта непрерывная полоса затем обрезается и распиливается до требуемых окончательных размеров с помощью систем распиловки, прежде чем поступать на станции охлаждения и штабелирования.
Ключевая особенность: по сравнению с прессами периодического действия прессы непрерывного действия обеспечивают бесперебойное производство, предлагая значительные преимущества в высокой производительности, стабильном качестве, низком энергопотреблении и высокой автоматизации.
|
Основные компоненты непрерывного пресса |
Это массивное оборудование можно рассматривать как интеграцию нескольких прецизионных подсистем, работающих совместно. К его основным компонентам относятся:
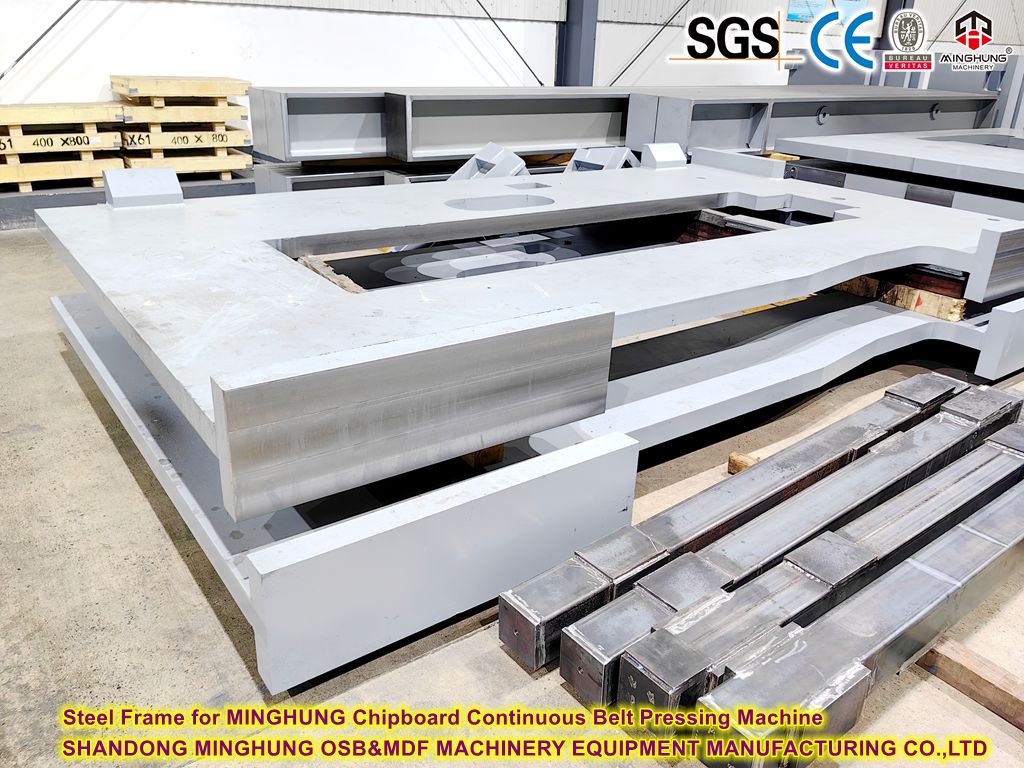
1. Каркас и базовая конструкция
Назначение: «Скелет» всего пресса изготовлен из высокопрочных стальных пластин. Он поддерживает все движущиеся части и выдерживает нажимающие усилия. Он должен быть чрезвычайно прочным и стабильным, чтобы обеспечить точность прессования.
2. Система стальных лент
Функция: действует как «мобильная форма», отвечая за транспортировку мата и передачу тепла и давления.
Включает:
Два бесконечных стальных ремня: изготовлены из специальной легированной стали, устойчивой к высоким температурам и высокой прочности.
Приводные ролики: обеспечивают движущую силу движения ленты.
Натяжное устройство: поддерживает постоянное натяжение ремня для предотвращения проскальзывания и смещения.
Система выравнивания: автоматически контролирует и регулирует положение ремня для обеспечения стабильной работы.

3. Система отопления
Функция: Обеспечивает тепло, необходимое для отверждения мата.
Включает:
Нагревательные плиты: расположены внутри стальных лент и имеют внутренние каналы; это прямые теплообменники.
Нагревательный агрегат: например, термомасляный нагреватель или паровой котел, отвечающий за нагрев теплоносителя.
Циркуляционные насосы и трубопроводы: транспортируют высокотемпературную среду к различным плитам.
4. Гидравлическая система
Функция: «Мышцы» пресса, генерирующие и точно контролирующие давление, необходимое для пресса. Это ключ к достижению настраиваемого профиля давления.
Включает:
Главный гидравлический силовой агрегат: Источник питания.
Гидравлические цилиндры/сервоклапаны : приводы, создающие давление. Сервоклапаны с высоким откликом являются основой для достижения точного контроля давления.
Управляющие коллекторы и трубопроводы: направляйте и контролируйте поток гидравлической жидкости.

5. Роликовая система
Функция: Поддерживает стальные ленты, передает давление и направляет их движение.
Включает в себя: Большое количество опорных роликов, направляющих роликов и т. д., плотно расположенных между стальными лентами и плитами, чтобы обеспечить равномерное распределение давления и уменьшить трение и деформацию ленты.

6. Устройства подачи и выгрузки.
Устройство подачи: обеспечивает плавную и правильную синхронизацию подачи мата в пресс, часто включая устройство предварительного прессования и синхронизированный податчик.
Выходное устройство: принимает и транспортирует горячую прессованную полосу панели.
7. Автоматизированная система управления.
Функция: «Мозг и нервная система» всей прессы.
Включает:
Центральный ПЛК: получает сигналы от всех датчиков и автоматически регулирует все приводы на основе заданных технологических рецептов.
Человеко-машинный интерфейс: операторы контролируют весь процесс, устанавливают параметры и вызывают рецепты через сенсорный экран.
Сенсорная сеть: «глаза и уши» разбросаны по всему оборудованию и собирают данные в реальном времени.

|
Технические компоненты, обеспечивающие настраиваемый профиль давления |
1. Высокоточная и быстродействующая гидравлическая сервосистема.
«Мускул» системы. В нем используются гидравлические насосы с сервоприводом или пропорциональные сервоклапаны для бесступенчатой регулировки давления в цилиндре на уровне миллисекунд, что обеспечивает плавное выполнение заданных значений сложного профиля.
2. Распределенная сеть датчиков давления и положения.
Многочисленные высокоточные датчики давления и смещения по длине пресса контролируют давление и толщину панели в реальном времени, обеспечивая непрерывную обратную связь с системой управления.
3. Интеллектуальный центральный контроллер (ПЛК и ЧМИ)
«Мозг» системы. Высокопроизводительный ПЛК хранит сотни рецептов давления для различных продуктов. Он подает команды в реальном времени гидравлической системе на основе заданного профиля и обратной связи от датчиков, обеспечивая точное управление с обратной связью.
Операторы могут легко вызывать, редактировать и сохранять рецепты через сенсорный экран HMI, обеспечивая смену продуктов «в одно касание».
4. Прочная механическая конструкция и система роликов.
Усиленная рама пресса, нагревательные плиты и опорные ролики выдерживают огромные нагрузки при производстве панелей толщиной 40 мм, обеспечивая минимальную деформацию под высоким давлением и обеспечивая стабильную платформу для точного управления.
|
Преимущества и ценность, предоставляемая клиентам |
Революционное качество толстых панелей:
Превосходная прочность внутренней связи: эффективная передача давления обеспечивает стабильное соединение от поверхности к сердцевине, значительно улучшая показатели IB.
Исключительная стабильность размеров: оптимизированное снижение давления снимает внутреннее напряжение, заметно уменьшая упругость и обеспечивая точный контроль толщины.
Равномерное распределение плотности: обеспечивает идеальный градиент плотности от поверхности к ядру, полностью решает проблему «мягкости».
Непревзойденная гибкость процесса:
«Один продукт, один профиль»: оптимальный профиль давления можно настроить для панелей, изготовленных из различных материалов, толщины и плотности, что обеспечивает по-настоящему гибкое производство.
Быстрая смена рецепта: переключение продуктов осуществляется путем вызова соответствующего рецепта давления одним щелчком мыши, что значительно сокращает время настройки и потери при переходе.
Повышение эффективности производства и экономические преимущества:
Снижение процента отбраковки: точный контроль давления практически исключает такие дефекты, как расслоение и вздутие, вызванные неправильным давлением.
Оптимизированное потребление энергии: Давление применяется по требованию, что позволяет избежать потерь энергии, связанных с поддержанием сверхвысокого давления на протяжении всего цикла прессования.
Возможность расширения рынка: Обеспечивает стабильное производство высококачественных сверхтолстых специальных панелей, что позволяет войти в высокодоходные сегменты, такие как полы для контейнеров и конструкционные панели, и получить конкурентное преимущество.
|
Наша компания |
Shandong MingHung OSB & MDF Machinery Equipment - это профессиональная китайская фабрика, которая специализируется на производстве и предложении оборудования для производства панелей из древесины, включая машины для производства OSB, машины для производства MDF и машины для производства ДСП / ПБ.
Серия продукции MINGHUNG включает в себя древесноволокнистые плиты средней плотности (MDF), древесноволокнистые плиты высокой плотности (HDF), ДСП (PB), ориентированно-стружечные плиты (OSB), многослойные термопрессы для производства шпонированных сверхпрочных древесностружечных плит (LSB), двухсторонний широкополосный шлифовальный станок с фиксированной толщиной, калиброванную пилу, механическую дорожную машину, машину для укладки с воздушным потоком, канальную сушилку, супергрохот, систему постобработки, систему искусственного охлаждения панелей, токарный станок, укладчик, тележку для хранения и транспортировки. и т. д. Для оборудования из искусственных панелей в основном используется оборудование для производства ДСП, ДВП средней плотности, ориентированно-стружечных плит, многослойной фанеры.


Для получения дополнительной информации свяжитесь с нами, мы быстро ответим вам и предложим вам рабочие видео.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


