المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 21-10-2026 الأصل: موقع
يمكن أن يؤدي اختيار معدات الخشب الرقائقي الخاطئة إلى إبطاء الإنتاج وزيادة تكاليف التشغيل. تحتاج كل مرحلة تصنيع إلى آلات تعمل معًا بكفاءة. يبدأ إنتاج الخشب الرقائقي بإعداد السجل وينتهي بفحص اللوحة النهائية. كل آلة صنع الخشب الرقائقي تدعم تحضير القشرة، التجفيف، اللصق، الضغط، أو التشطيب. ومع ذلك، تختلف متطلبات المعدات بين المصانع. يقوم البعض بمعالجة جذوع الأشجار الخام، بينما يستخدم البعض الآخر القشرة المحضرة أو يصنع الخشب الرقائقي المتخصص. يسرد هذا الدليل الآلات الأساسية والاختيارية في كل مرحلة من مراحل الإنتاج. ستتعلم أيضًا كيفية اختيار المعدات للحصول على جودة متسقة وقدرة إنتاجية متوازنة.
يبدأ إنتاج الخشب الرقائقي بتحويل جذوع الأشجار الخام إلى قشرة خشبية رقيقة. تحدد هذه المرحلة جودة القشرة واستعادة المواد وكفاءة المعالجة اللاحقة. تعمل عدة آلات معًا لإعداد جذوع الأشجار وإزالة اللحاء وإنتاج صفائح قشرة متسقة.
قبل التقشير، يجب تنظيف الجذوع وقطعها ووضعها بشكل صحيح. الإعداد السليم يحمي أدوات القطع ويحسن استقرار العمليات اللاحقة.
المعدات الرئيسية تشمل:
Log Debarker: يزيل اللحاء والأوساخ والمواد السطحية الأخرى قبل تقشير القشرة. إنه يقلل من تلف السكين ويمنع دخول الملوثات إلى عملية الإنتاج.
منشار قطع الجذوع: يقطع جذوع الأشجار إلى أطوال مناسبة وفقًا لأبعاد القشرة. القطع الدقيق يقلل أيضًا من هدر المواد غير الضرورية.
محمل السجل: ينقل السجلات المعدة إلى آلة التقشير. التحميل الآلي يقلل من المناولة اليدوية ويدعم الإنتاج المتسق.
ناقل الخشب: ينقل الأخشاب بين محطات التحضير المختلفة. فهو يساعد في الحفاظ على تدفق المواد ويقلل من تأخير النقل.
معدات تكييف السجل: تستخدم الحرارة أو المعالجة المائية التي يتم التحكم فيها لتليين أنواع الأخشاب المناسبة. يمكنه تحسين أداء التقشير عندما يكون التكييف ضروريًا.
ليس كل مصنع يتطلب معدات تكييف السجل. تعتمد قيمته على أنواع الخشب وحالة السجل ومتطلبات القشرة. على سبيل المثال، تستفيد بعض جذوع الخشب الصلب من التسخين المتحكم فيه قبل التقشير. يجب على المصانع تقييم أقطار جذوع الأشجار النموذجية وأنواع الأخشاب قبل اختيار آلات التحضير.
بعد التحضير، تدخل السجلات في عملية تقشير القشرة. تقوم آلة التقشير بتدوير كل جذع على سكين القطع. ينتج عن هذا الإجراء شرائط قشرة مستمرة أو شبه مستمرة. يتوفر نظامان شائعان للتقشير.
آلة التقشير الدوارة المغزلية
أ مخرطة المغزل تحمل الجذع من خلال مغازل دوارة في كلا الطرفين. يتعامل بشكل عام مع جذوع الأشجار الأكبر حجمًا ويوفر ظروف تقشير خاضعة للرقابة. ومع ذلك، فإن الحجم الأساسي المتبقي يحد من كمية الخشب التي يمكن استعادتها.
آلة التقشير الدوارة بدون مغزل
تقوم المخرطة غير المغزلية بتدوير جذوع الأشجار من خلال بكرات مدفوعة بدون مغازل نهائية تقليدية. ويمكنه معالجة النوى المتبقية الأصغر حجمًا، مما يؤدي إلى تحسين عملية الاسترداد في ظل ظروف التشغيل المناسبة.
يتطلب خط التقشير أيضًا معدات إضافية:
ماكينة قص القشرة: تقطع شرائط القشرة إلى الأطوال المطلوبة وتزيل الأجزاء المعيبة.
آلة طحن السكاكين: تعمل على شحذ سكاكين التقشير للحفاظ على أداء القطع الدقيق.
مكدس القشرة الأوتوماتيكي: يجمع صفائح القشرة وينظمها للتجفيف.
لا تضمن المخرطة عالية السرعة إنتاجًا أكبر للمصنع. إذا لم تتمكن المجففات النهائية من التعامل مع حجم إنتاجها، فسوف تتراكم القشرة. لذلك، يجب أن تتوافق قدرة التقشير مع مراحل المعالجة التالية.
غالبًا ما تحتوي القشرة المقشرة حديثًا على رطوبة أكثر مما يمكن أن تتحمله عمليات الربط اللاصقة. يمكن أن تؤثر الرطوبة الزائدة على جودة الترابط وتسبب عيوبًا أثناء الضغط الساخن. تستخدم المصانع معدات التجفيف للتحكم في رطوبة القشرة قبل التجميع. تعمل الآلات الإضافية على إصلاح الألواح المعيبة وإعداد المواد الأساسية للإنتاج.
تقوم مجففات القشرة بإزالة الماء الزائد من خلال التحكم في الحرارة وتدفق الهواء. تعتمد ظروف التشغيل الخاصة بها على أنواع الخشب وسمك القشرة ومتطلبات الإنتاج. ثلاثة أنواع شائعة من المجففات تخدم احتياجات التصنيع المختلفة.
مجفف القشرة الدوارة
يقوم المجفف الدوار بنقل القشرة عبر غرف ساخنة باستخدام بكرات تعمل بالطاقة. إنه يدعم المعالجة المستمرة ويمكنه التعامل مع كميات الإنتاج الكبيرة. يقوم المشغلون بضبط درجة الحرارة، وتدفق الهواء، وسرعة التغذية للتحكم في التجفيف.
مجفف القشرة بحزام شبكي
يحمل هذا النظام قشرة على حزام شبكي متحرك. يوفر دعمًا مستمرًا أثناء التجفيف ويناسب مختلف أبعاد القشرة. يعتمد أدائه على تكوين الحزام وظروف التجفيف.
اضغط على مجفف القشرة
يستخدم مجفف الضغط ألواحًا ساخنة لتجفيف القشرة من خلال الاتصال المباشر. يمكن أن يناسب متطلبات معالجة القشرة المحددة والعمليات المجمعة.
تحتاج المصانع أيضًا إلى أجهزة قياس الرطوبة لفحص القشرة المجففة. تساعد هذه الأجهزة المشغلين على تحديد المواد خارج نطاق الرطوبة المطلوب. على سبيل المثال، تستخدم بعض عمليات الخشب الرقائقي أهداف رطوبة القشرة بحوالي 4-10%. ومع ذلك، يعتمد النطاق الصحيح على المواد اللاصقة وظروف المعالجة. يجب على المشغلين التأكد من متطلباتهم قبل ضبط معلمات المجفف. يمكن أن يؤدي التجفيف غير المتساوي إلى العديد من المشكلات، بما في ذلك ضعف الترابط وتشوه اللوحة. لذلك، فإن اتساق درجة الحرارة مهم بقدر أهمية قدرة التجفيف الإجمالية.
لا تلبي كل ورقة قشرة مقشرة الأبعاد أو معايير الجودة المطلوبة. يحتوي بعضها على ثقوب أو شقوق أو حواف غير منتظمة تتطلب معالجة إضافية.
هناك عدة آلات تساعد المصانع على استعادة المواد القابلة للاستخدام:
آلة ترقيع القشرة: تعمل على إصلاح العيوب المحددة عن طريق إدخال رقع خشبية مطابقة في المناطق المتضررة.
آلة ربط القشرة: تقوم بتوصيل قطع القشرة الصغيرة إلى صفائح أكبر قابلة للاستخدام.
مؤلف القشرة الأساسية: يجمع بين الشرائط الأساسية الضيقة في طبقات القشرة الكاملة.
مكدس القشرة: ينظم القشرة النهائية وفقًا للأبعاد أو السمك أو متطلبات الإنتاج.
يمكن لهذه الآلات تحسين استخدام المواد وتقليل النفايات. ومع ذلك، تعتمد قرارات الإصلاح على درجة الخشب الرقائقي النهائي. على سبيل المثال، تتطلب قشور الوجه المزخرفة تحكمًا أكثر صرامة في المظهر مقارنة بالعديد من الطبقات الأساسية الداخلية. لذلك يجب على المصانع فصل القشرة وفقًا لتطبيقاتها المقصودة. قد لا يحتاج المصنع الذي يشتري القشرة المجففة الجاهزة إلى معدات تقشير أو تجفيف. هذا التمييز يمكن أن يقلل بشكل كبير من متطلبات الآلات الأولية.
بمجرد إعداد القشرة، يجب ربطها في هيكل متعدد الطبقات. تتطلب هذه المرحلة تطبيقًا لاصقًا ثابتًا وتحديد موضع القشرة بدقة. يمكن أن تؤدي كميات الغراء غير الصحيحة أو محاذاة الطبقة السيئة إلى إضعاف الألواح النهائية. تساعد المعدات المناسبة في الحفاظ على ظروف ربط موحدة عبر كل ورقة.
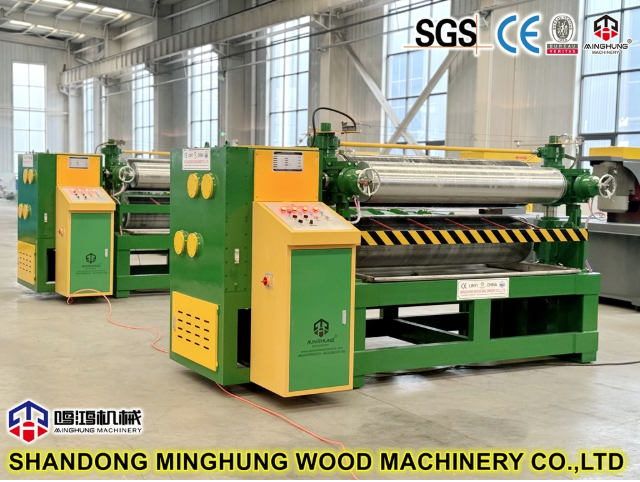
يبدأ تحضير الغراء بخلط المكونات اللاصقة حسب متطلبات الإنتاج. قد تتطلب تطبيقات الخشب الرقائقي المختلفة أنظمة لاصقة وظروف معالجة مختلفة. يجمع خلاط الغراء بين المواد المطلوبة قبل التطبيق. يجب على المشغلين اتباع شروط الخلط الموصى بها من قبل مورد المواد اللاصقة ووقت العمل. بعد ذلك، تمر القشرة عبر آلة نشر الغراء. تطبق هذه المعدات مادة لاصقة باستخدام بكرات يتم التحكم فيها.
المعدات الهامة تشمل:
خلاط الغراء: يقوم بتحضير الخلطات اللاصقة حسب التركيبة المختارة.
موزع الغراء: يطبق كميات لاصقة خاضعة للرقابة على أسطح القشرة.
نظام تغذية الغراء: ينقل المادة اللاصقة المعدة إلى معدات النشر.
معدات تخزين الغراء: تحمل المواد اللاصقة المناسبة قبل الإنتاج.
يعد التطبيق الموحد أكثر أهمية من مجرد استخدام المزيد من المواد اللاصقة. يزيد الغراء الزائد من استهلاك المواد دون ضمان روابط أقوى. قد يؤدي التطبيق غير الكافي إلى ترابط ضعيف أو تغطية غير كاملة. يجب على المشغلين التحقق من حالة الأسطوانة وعرض التوزيع واتساق التطبيق بانتظام. ويجب عليهم أيضًا الحفاظ على ظروف التعامل مع المواد اللاصقة المناسبة.
بعد تطبيق الغراء، يتم ترتيب القشرة في هيكل اللوحة المطلوبة. في الخشب الرقائقي التقليدي، يكون لطبقات القشرة المجاورة عمومًا اتجاهات حبيبية متعامدة. يساعد هذا الترتيب على تحسين استقرار الأبعاد وتوازن هيكل اللوحة. يمكن للمصانع استخدام محطات التجميع اليدوية أو أنظمة التركيب الأوتوماتيكية. تتطلب المحطات اليدوية استثمارًا أوليًا أقل ولكنها تعتمد بشكل أكبر على العمالة.
يمكن للأنظمة الأوتوماتيكية وضع القشرة بشكل أكثر اتساقًا أثناء الإنتاج بكميات كبيرة. كما أنها تقلل من المعالجة المتكررة عند تكوينها بشكل صحيح. تساعد معدات المحاذاة في الحفاظ على وضع القشرة بشكل ثابت قبل الضغط. يمكن أن تؤدي المحاذاة السيئة إلى زيادة مخلفات التشذيب وإنشاء حواف غير مستوية للوحة. ويعتمد النظام المناسب على حجم الإنتاج والعمالة المتاحة. قد تعمل المصانع الصغيرة بفعالية من خلال التجميع اليدوي المُدار بعناية.
يعد الضغط أحد أهم المراحل في تصنيع الخشب الرقائقي. فهو يدمج القشرة المجمعة ويدعم الترابط اللاصق بين الطبقات. تستخدم المصانع عادةً معدات الضغط الهيدروليكي لهذه العملية. ومع ذلك، تؤدي المكابس الباردة والمكابس الساخنة وظائف مختلفة.
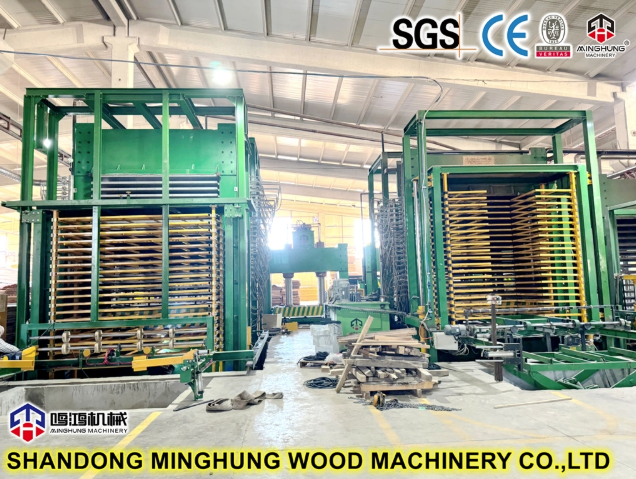
يطبق الضغط الهيدروليكي البارد الضغط على طبقات القشرة المجمعة قبل الضغط الساخن. فهو يساعد على توحيد المكدس وتحسين استقرار التعامل. يمكن أن يؤدي الضغط المسبق إلى تقليل الحركة بين الطبقات أثناء نقل المواد اللاحقة. قد يؤدي أيضًا إلى تحسين الاتصال بين أسطح القشرة الملصقة.
يجب على المشغلين مراعاة عدة عوامل:
ضغط الضغط: يجب أن يتناسب مع هيكل اللوحة ومتطلبات المادة اللاصقة.
مدة الضغط: يحتاج إلى وقت كافٍ لتحقيق تأثير الضغط المسبق المقصود.
محاذاة اللوحة: تساعد على منع الحواف غير المستوية والتشذيب غير الضروري.
الأداء الهيدروليكي: يجب أن يوفر ضغطًا مستقرًا عبر منطقة الضغط.
لا يحل الضغط البارد محل عملية الضغط الساخنة النهائية. بدلاً من ذلك، فإنه يقوم بتجهيز اللوحة المجمعة لمزيد من المعالجة. تتجاهل بعض المصانع عملية الضغط المسبق بسبب اختلاف أنظمة اللصق أو طرق الإنتاج. يجب على المشترين تأكيد ما إذا كانت عمليتهم تتطلب هذا الجهاز.
تجمع المكبس الهيدروليكي الساخن بين الحرارة والضغط لدمج ألواح الخشب الرقائقي. تعمل الحرارة على تنشيط عملية المعالجة التي تتطلبها المادة اللاصقة المحددة. تعتمد ظروف الضغط على كيمياء الراتنج، وسمك اللوحة، وخصائص القشرة. أ تقوم ماكينة الضغط الساخن متعددة الفتحات بمعالجة عدة لوحات خلال دورة ضغط واحدة. وتعتمد قدرتها على عدد الفتحات وترتيبات التحميل وظروف التشغيل.
عند تقييم آلة الضغط الساخنة، يجب على المشترين مراعاة ما يلي:
حجم اللوحة: يحدد الحد الأقصى لأبعاد اللوحة التي يستوعبها الجهاز.
عدد الفتحات: يؤثر على عدد اللوحات التي تتم معالجتها في كل دورة.
قوة الضغط: يجب أن توفر ضغطًا مناسبًا عبر منطقة اللوحة.
توحيد درجة الحرارة: يدعم المعالجة اللاصقة المتسقة في جميع أنحاء اللوحة.
زمن الدورة: يؤثر على القدرة الإنتاجية ويعتمد على عملية الضغط الكاملة.
يمكن أن تعمل أدوات التحميل والتفريغ الأوتوماتيكية على تقليل وقت المعالجة بين الدورات. تصبح مفيدة بشكل خاص عند معالجة كميات كبيرة من اللوحات. ومع ذلك، فإن المزيد من فتحات الصحافة لا يؤدي تلقائيًا إلى زيادة إجمالي إنتاج المصنع. يجب أن توفر مراحل التجميع السابقة لوحات كافية. على سبيل المثال، قد تظل المكبس عالي السعة غير مستخدم بشكل كافٍ عندما يصبح انتشار الغراء بمثابة عنق الزجاجة. لذلك يجب على المشترين تقييم خط الإنتاج الكامل قبل اختيار قدرة الضغط.
بعد الضغط الساخن، تتطلب ألواح الخشب الرقائقي تعديل الأبعاد وإعداد السطح. يجب أن تلبي الألواح النهائية متطلبات السمك والعرض والطول والمظهر المحددة. تقوم معدات التشذيب والصنفرة بإكمال هذه العمليات قبل الفحص والتعبئة.
قد يحتوي الخشب الرقائقي المضغوط على حواف غير متساوية أو اختلافات طفيفة في السُمك. تساعد آلات القطع والصنفرة على إنتاج أبعاد نهائية أكثر اتساقًا.
تشمل الآلات الرئيسية ما يلي:
آلة قطع حواف الخشب الرقائقي: تزيل المواد الزائدة وتقطع الألواح إلى الأبعاد المحددة.
آلة التشذيب ذات الوجهين: تقوم بتشذيب الحواف المتعارضة مع الحفاظ على عرض أو أطوال اللوحة المتسقة.
آلة الصنفرة المعايرة: تقلل من تباين السُمك من خلال إزالة السطح التي يمكن التحكم فيها.
آلة الصنفرة ذات الحزام العريض: تعمل على تنعيم أسطح الألواح وإعدادها لمزيد من التشطيب.
وتقوم هذه الآلات بعمليات مختلفة على الرغم من اتصالها بخط النهاية. يتحكم تشذيب الحواف في أبعاد اللوحة، بينما تعمل المعايرة على تحسين اتساق السُمك. ثم ينتج عن صنفرة السطح النعومة المطلوبة. يمكن أن يؤدي الصنفرة المفرطة إلى تقليل سماكة اللوحة إلى ما دون التسامح المحدد. ولذلك يجب على المشغلين ضبط عملية إزالة المواد وفقًا لنتائج الفحص. يؤدي القطع والصنفرة أيضًا إلى توليد غبار خشبي كبير. تساعد أنظمة الاستخراج المناسبة في التحكم في تراكم الغبار والحفاظ على ظروف عمل أكثر أمانًا.
تتطلب بعض منتجات الخشب الرقائقي معالجات سطحية إضافية بعد الصنفرة الأساسية. تعتمد هذه العمليات على التطبيق المقصود ومواصفات المنتج النهائي. على سبيل المثال، يتطلب الخشب الرقائقي ذو الواجهة الفيلمية مادة تراكب مناسبة مرتبطة بسطح اللوحة. توفر الصحافة الساخنة لتصفيح الفيلم درجة الحرارة والضغط اللازمين.
قد يتطلب الخشب الرقائقي المزخرف معدات إضافية لتراكب القشرة. تقوم هذه الأنظمة بربط قشور الوجه المختارة بالألواح المجهزة. وتشمل المعدات الداعمة الأخرى أدوات تقليب الألواح وأجهزة المناولة. إنها تساعد العمال على فحص أو معالجة سطحي اللوحة. ومع ذلك، فإن الخشب الرقائقي القياسي غير المكتمل لا يتطلب دائمًا هذه الآلات. يجب على المشترين تجنب شراء معدات تشطيب إضافية دون متطلبات منتج واضحة.
يتطلب مصنع الخشب الرقائقي الكامل أكثر من مجرد آلات المعالجة الأولية. توفر الأنظمة الداعمة إمكانيات الحرارة والطاقة ومعالجة المواد والتحكم في الغبار والفحص. وبدونها، حتى معدات الإنتاج جيدة التصميم قد تتعرض لانقطاعات متكررة.
تشمل الآلات الداعمة المهمة ما يلي:
غلاية البخار أو نظام تسخين الزيت الحراري: يوفر حرارة المعالجة للمجففات ومعدات الضغط المتوافقة.
وحدة الطاقة الهيدروليكية: توفر الضغط الهيدروليكي للآلات التي تتطلب أنظمة هيدروليكية خارجية.
طاولات الرفع والناقلات: نقل القشرة والألواح بين محطات الإنتاج.
أداة تقليب اللوحة: تقوم بتدوير الألواح للتعامل معها أو فحصها أو معالجتها لاحقًا.
نظام استخلاص الغبار: يجمع جزيئات الخشب المحمولة بالهواء من عمليات القطع والصنفرة.
معدات الفحص: قياس أبعاد اللوحة وسمكها ورطوبتها وخصائص الترابط ذات الصلة.
يجب على المصانع أيضًا التخطيط لأنظمة التوزيع الكهربائي والتهوية وسلامة الآلات المناسبة. يجب أن تعكس متطلبات المعدات اللوائح المحلية وظروف تشغيل المصنع.
يلخص الجدول التالي المعدات الأساسية المستخدمة عبر خط التصنيع الكامل.
مرحلة الإنتاج |
الآلات الأساسية للعملية ذات الصلة |
المعدات الاختيارية أو المعتمدة على العملية |
إعداد السجل |
جذوع الأشجار، منشار القطع، معدات مناولة جذوع الأشجار |
معدات تكييف السجل |
إنتاج القشرة |
مخرطة تقشير القشرة، مقص القشرة |
مكدس القشرة التلقائي |
تجفيف القشرة |
مجفف القشرة، مقياس الرطوبة |
آلة ترقيع القشرة، الملحن الأساسي |
الإلتصاق والتجمع |
خلاط الغراء، موزع الغراء، محطة وضع |
نظام وضع تلقائي |
الضغط |
الصحافة الساخنة الهيدروليكية |
الصحافة الباردة، محمل أوتوماتيكي |
تشطيب اللوحة |
آلة تشذيب الحواف، آلة الصنفرة |
فيلم الترقق الصحافة الساخنة |
دعم المصنع |
أنظمة التدفئة والكهرباء والاستخراج والتفتيش المناسبة |
الناقلات الآلية ومخرطة الألواح |
تصف هذه المتطلبات مصنعًا يقوم بمعالجة جذوع الأشجار الخام وتحويلها إلى خشب رقائقي نهائي. يمكن للمنشآت التي تشتري القشرة المجهزة أن تتجاهل المعدات المستخدمة لإعداد السجل وإنتاج القشرة.
يتطلب اختيار كل آلة صنع الخشب الرقائقي أكثر من مجرد مقارنة المواصفات الفنية الفردية. يجب على المشترين أن يأخذوا بعين الاعتبار كيفية أداء المعدات خلال عملية الإنتاج الكاملة.
1. تحديد مواصفات الخشب الرقائقي المطلوبة
حدد أبعاد اللوحة المستهدفة ونطاق السمك وأنواع الخشب ودرجات المنتج النهائي. تؤثر هذه التفاصيل على كل القرارات الرئيسية المتعلقة بالمعدات تقريبًا.
2. حساب الطاقة الإنتاجية المطلوبة
تقدير الإنتاج اليومي المخطط له في ظل ظروف التشغيل الواقعية. ثم قارن قدرة الماكينة عبر التقشير والتجفيف واللصق والضغط والتشطيب.
يعمل خط الإنتاج بشكل أفضل عندما تظل مراحل المعالجة الرئيسية متوازنة.
3. تقييم مرافق المصنع والمساحة المتاحة
التحقق من القدرة الكهربائية ومتطلبات التدفئة وأبعاد المبنى وطرق حركة المواد. يجب أن تستوعب مساحة التثبيت أيضًا الصيانة والوصول الآمن إلى الماكينة.
4. قارن متطلبات التشغيل
مراجعة احتياجات العمالة والوصول إلى الصيانة وتوافر قطع الغيار واستهلاك الطاقة. لا تؤدي أسعار الشراء المنخفضة دائمًا إلى انخفاض تكاليف التشغيل.
5. فكر في التثبيت والدعم الفني
اسأل الموردين عن التشغيل وتدريب المشغلين وتوثيق المعدات والمساعدة في الصيانة. تساعد هذه الخدمات المصانع على إنشاء إجراءات إنتاج موثوقة.
يعتمد مصنع الخشب الرقائقي الناجح على الآلات التي تعمل بكفاءة طوال فترة الإنتاج. يتطلب تقشير القشرة وتجفيفها ولصقها وضغطها وتشطيبها معدات مطابقة بشكل صحيح. تساعد الأنظمة الداعمة أيضًا في الحفاظ على الجودة المتسقة وتدفق الإنتاج. قد تحتاج المصانع التي تستخدم القشرة المحضرة إلى عدد أقل من الآلات مقارنة بمرافق الإنتاج المتكاملة تمامًا. قبل الشراء، يجب على المشترين تقييم قدرة الماكينة، ومواصفات اللوحة، والمواد الخام، ومرافق المصنع. في Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. ، نحن نقدم حلول آلات تصنيع الخشب الرقائقي لمراحل الإنتاج المختلفة. تدعم معداتنا المعالجة الفعالة وجودة اللوحة المتسقة. نحن نساعد العملاء على تكوين خطوط إنتاج متوازنة وفقًا لمتطلبات التصنيع الخاصة بهم.
ج: إن آلة صنع الخشب الرقائقي تخدم مرحلة إنتاج محددة. تشمل المعدات الأساسية آلات تقشير القشرة، والمجففات، وموزعات الغراء، والمكابس الساخنة، ومناشير التشذيب، وآلات الصنفرة. المتطلبات تعتمد على المواد الخام.
ج: يختلف سعر خط إنتاج آلة تصنيع الخشب الرقائقي الكامل وفقًا للقدرة والأتمتة وتكوين المعدات. يجب على المشترين أيضًا التفكير في التركيب وأنظمة التدفئة والصيانة ومرافق المصنع.
ج: اختر كل آلة صنع الخشب الرقائقي وفقًا لأبعاد اللوحة وأنواع الخشب والقدرة الإنتاجية. قم بمطابقة سرعات المعدات عبر المراحل لمنع الاختناقات والحفاظ على مخرجات التصنيع المتسقة.
ج: تعمل المكابس الباردة على دمج القشرة المجمعة قبل الربط النهائي. تستخدم المكابس الساخنة الحرارة والضغط لمعالجة المواد اللاصقة. تتطلب بعض عمليات الإنتاج كليهما، بينما تستخدم عمليات أخرى الضغط الساخن مباشرة.
ج: نعم، يمكن للمصانع التي تشتري القشرة الجاهزة والمجففة تخطي معدات إعداد السجل والتقشير والتجفيف. ما زالوا بحاجة إلى آلات مناسبة لتطبيق المواد اللاصقة، وتجميع الألواح، والضغط، والتشطيب.
ج: تشمل الأسباب الشائعة عدم تناسق رطوبة القشرة، وانتشار الغراء بشكل غير متساو، وظروف الضغط غير الصحيحة، وقدرات الماكينة غير المتطابقة. تساعد عمليات الفحص المنتظمة والتكوينات المتوازنة للمعدات على تقليل هذه المشكلات.


