Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 21-10-2026 Kaynak: Alan
Yanlış kontrplak ekipmanının seçilmesi üretimi yavaşlatabilir ve işletme maliyetlerini artırabilir. Her üretim aşamasında verimli bir şekilde birlikte çalışan makinelere ihtiyaç vardır. Kontrplak üretimi kütük hazırlama ile başlar ve bitmiş panel incelemesi ile sona erer. Her kontrplak yapma makinesi, kaplama hazırlama, kurutma, yapıştırma, presleme veya bitirme işlemlerini destekler. Ancak ekipman gereksinimleri fabrikalar arasında farklılık gösterir. Bazıları ham kütükleri işlerken, diğerleri hazırlanmış kaplamalar kullanıyor veya özel kontrplak üretiyor. Bu kılavuz, her üretim aşamasında gerekli ve isteğe bağlı makineleri listeler. Ayrıca tutarlı kalite ve dengeli üretim kapasitesi için ekipmanı nasıl seçeceğinizi de öğreneceksiniz.
Kontrplak üretimi ham kütüklerin ince ahşap kaplamalara dönüştürülmesiyle başlar. Bu aşama kaplama kalitesini, malzeme geri kazanımını ve sonraki işlem verimliliğini belirler. Kütük hazırlamak, kabuğu çıkarmak ve tutarlı kaplama tabakaları üretmek için birkaç makine birlikte çalışır.
Soyulmadan önce kütükler temizlenmeli, kesilmeli ve doğru şekilde yerleştirilmelidir. Doğru hazırlık, kesici takımları korur ve sonraki işlemlerin stabilitesini artırır.
Ana ekipman şunları içerir:
Kütük Kabuk Soyucu: Kaplama soyulmadan önce kabuğu, kiri ve diğer yüzey malzemelerini temizler. Bıçak hasarını azaltır ve kirletici maddelerin üretim sürecine girmesini önler.
Tomruk Kesme Testeresi: Tomrukları kaplama boyutlarına göre uygun boylarda keser. Doğru kesim aynı zamanda gereksiz malzeme israfını da azaltır.
Tomruk Yükleyici: Hazırlanan tomrukları soyma makinesine aktarır. Otomatik yükleme, manuel taşımayı azaltır ve tutarlı üretimi destekler.
Tomruk Konveyörü: Keresteyi farklı hazırlama istasyonları arasında taşır. Malzeme akışının korunmasına yardımcı olur ve taşıma gecikmelerini azaltır.
Kütük Şartlandırma Ekipmanı: Uygun ağaç türlerini yumuşatmak için kontrollü ısı veya su işlemi kullanır. Şartlandırma gerektiğinde peeling performansını artırabilir.
Her fabrika kütük koşullandırma ekipmanına ihtiyaç duymaz. Değeri ağaç türüne, kütük durumuna ve kaplama gereksinimlerine bağlıdır. Örneğin, bazı sert ağaç kütükleri soyulmadan önce kontrollü ısıtmadan yararlanır. Fabrikalar hazırlama makinelerini seçmeden önce tipik kütük çaplarını ve ağaç türlerini değerlendirmelidir.
Hazırlandıktan sonra kütükler kaplama soyma işlemine girer. Soyma makinesi her kütüğü bir kesme bıçağına doğru döndürür. Bu işlem sürekli veya neredeyse sürekli kaplama şeritleri üretir. İki yaygın soyma sistemi mevcuttur.
Mil Döner Soyma Makinesi
A İş mili tornası, kütüğü her iki ucunda dönen miller aracılığıyla tutar. Genellikle daha büyük kütükleri işler ve kontrollü soyma koşulları sunar. Ancak kalan çekirdek boyutu, ne kadar ahşabın geri kazanılabileceğini sınırlar.
Milsiz Döner Soyma Makinesi
Milsiz bir torna, kütükleri geleneksel uç milleri olmadan tahrikli silindirler aracılığıyla döndürür. Geriye kalan daha küçük çekirdekleri işleyerek uygun çalışma koşulları altında geri kazanımı iyileştirebilir.
Soyma hattı ayrıca ek ekipman gerektirir:
Kaplama Makası: Kaplama şeritlerini gerekli uzunluklarda keser ve kusurlu bölümleri çıkarır.
Bıçak Bileme Makinesi: Doğru kesme performansını korumak için soyma bıçaklarını keskinleştirir.
Otomatik Kaplama İstifleyici: Kaplama tabakalarını toplar ve kurutma için düzenler.
Yüksek hızlı bir torna tezgahı daha fazla fabrika çıktısını garanti etmez. Aşağı yöndeki kurutucular üretim hacmini karşılayamazsa kaplamalar birikecektir. Bu nedenle soyma kapasitesinin aşağıdaki işlem aşamalarına uygun olması gerekir.
Yeni soyulmuş kaplamalar genellikle yapıştırma işlemlerinin tolere edebileceğinden daha fazla nem içerir. Aşırı nem, yapışma kalitesini etkileyebilir ve sıcak presleme sırasında kusurlara neden olabilir. Fabrikalar, montajdan önce kaplama nemini kontrol etmek için kurutma ekipmanı kullanır. Ek makineler arızalı levhaları onarır ve çekirdek malzemeleri üretime hazırlar.
Kaplama kurutucuları, kontrollü ısı ve hava akışı yoluyla fazla suyu giderir. Çalışma koşulları ahşap türüne, kaplama kalınlığına ve üretim gereksinimlerine bağlıdır. Üç yaygın kurutucu tipi farklı üretim ihtiyaçlarına hizmet eder.
Rulo Kaplama Kurutucu
Bir silindirli kurutucu, kaplamaları elektrikli silindirler kullanarak ısıtılmış odalar boyunca taşır. Sürekli işlemeyi destekler ve büyük üretim hacimlerinin üstesinden gelebilir. Operatörler kurutmayı kontrol etmek için sıcaklığı, hava akışını ve besleme hızını ayarlar.
Mesh Kemer Kaplama Kurutucu
Bu sistem kaplamaları hareketli bir örgü bant üzerinde taşır. Kurutma sırasında sürekli destek sağlar ve çeşitli kaplama boyutlarına uygundur. Performansı bant konfigürasyonuna ve kurutma koşullarına bağlıdır.
Pres Kaplama Kurutucu
Presli kurutucu, kaplamaları doğrudan temas yoluyla kurutmak için ısıtılmış merdaneler kullanır. Seçilen kaplama işleme gereksinimlerine ve toplu işlemlere uygun olabilir.
Fabrikaların ayrıca kurumuş kaplamaları kontrol etmek için nem ölçüm cihazlarına ihtiyacı vardır. Bu cihazlar, operatörlerin gerekli nem aralığının dışındaki malzemeleri tanımlamasına yardımcı olur. Örneğin, bazı kontrplak proseslerinde %4-10 civarında kaplama nemi hedefleri kullanılır. Ancak doğru aralık yapıştırıcılara ve işleme koşullarına bağlıdır. Operatörler, kurutucu parametrelerini ayarlamadan önce gereksinimlerini doğrulamalıdır. Düzensiz kurutma, zayıf bağlanma ve panel deformasyonu gibi çeşitli sorunlara neden olabilir. Bu nedenle toplam kurutma kapasitesi kadar sıcaklığın tutarlılığı da önemlidir.
Soyulmuş her kaplama tabakası gerekli boyutları veya kalite standartlarını karşılamaz. Bazıları daha fazla işlem gerektiren delikler, yarıklar veya düzensiz kenarlar içerir.
Çeşitli makineler fabrikaların kullanılabilir malzemeleri geri kazanmasına yardımcı olur:
Kaplama Yama Makinesi: Hasarlı bölgelere eşleşen ahşap yamalar yerleştirerek seçilen kusurları onarır.
Kaplama Birleştirme Makinesi: Daha küçük kaplama parçalarını daha büyük, kullanılabilir tabakalara bağlar.
Veneer Core Composer: Dar çekirdek şeritlerini komple kaplama katmanları halinde birleştirir.
Kaplama İstifleyici: Bitmiş kaplamaları boyutlara, kalınlığa veya üretim gereksinimlerine göre düzenler.
Bu makineler malzeme kullanımını iyileştirebilir ve israfı azaltabilir. Ancak onarım kararları bitmiş kontrplak kalitesine bağlıdır. Örneğin, dekoratif yüz kaplamaları birçok iç katmana göre daha sıkı bir görünüm kontrolü gerektirir. Bu nedenle fabrikalar kaplamaları amaçlanan uygulamalara göre ayırmalıdır. Bitmiş, kurutulmuş kaplamaları satın alan bir fabrika, soyma veya kurutma ekipmanı gerektirmeyebilir. Bu ayrım, başlangıçtaki makine gereksinimlerini önemli ölçüde azaltabilir.
Kaplamalar hazırlandıktan sonra katmanlı bir yapıya yapıştırılmalıdır. Bu aşama tutarlı yapıştırıcı uygulaması ve kaplamanın doğru konumlandırılmasını gerektirir. Yanlış tutkal miktarları veya zayıf katman hizalaması bitmiş panelleri zayıflatabilir. Uygun ekipman, her yaprakta eşit bağlanma koşullarının korunmasına yardımcı olur.
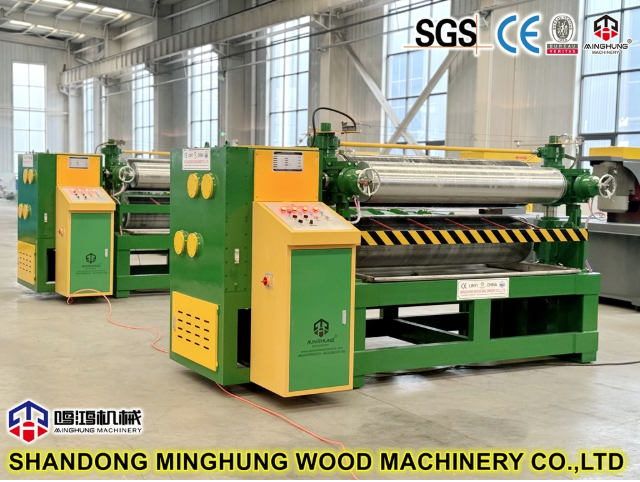
Tutkal hazırlığı, yapışkan bileşenlerin üretim gereksinimlerine göre karıştırılmasıyla başlar. Farklı kontrplak uygulamaları farklı yapıştırıcı sistemleri ve kürleme koşulları gerektirebilir. Bir tutkal karıştırıcısı, uygulamadan önce gerekli malzemeleri birleştirir. Operatörler yapıştırıcı tedarikçisinin tavsiye ettiği karıştırma koşullarına ve çalışma süresine uymalıdır. Daha sonra kaplamalar bir tutkal yayma makinesinden geçer. Bu ekipman kontrollü silindirler kullanarak yapıştırıcı uygular.
Önemli ekipman şunları içerir:
Tutkal Karıştırıcı: Seçilen formülasyona göre yapıştırıcı karışımları hazırlar.
Tutkal Yayıcı: Kaplama yüzeylerine kontrollü miktarda yapıştırıcı uygular.
Tutkal Besleme Sistemi: Hazırlanan yapıştırıcıyı yayma ekipmanına aktarır.
Tutkal Depolama Ekipmanı: Üretim öncesinde uygun yapıştırıcı malzemeleri depolar.
Tek tip uygulama, daha fazla yapıştırıcı kullanmaktan daha önemlidir. Fazla tutkal, daha güçlü bağları garanti etmeden malzeme tüketimini artırır. Yetersiz uygulama zayıf bağlanmaya veya eksik kaplamaya neden olabilir. Operatörler silindirin durumunu, yayma genişliğini ve uygulama tutarlılığını düzenli olarak kontrol etmelidir. Ayrıca uygun yapıştırıcı kullanma koşullarını da sağlamalıdırlar.
Tutkal uygulamasından sonra kaplamalar istenilen panel yapısına göre düzenlenir. Geleneksel kontrplakta, bitişik kaplama katmanları genellikle dik damar yönlerine sahiptir. Bu düzenleme boyutsal stabilitenin iyileştirilmesine ve panel yapısının dengelenmesine yardımcı olur. Fabrikalar manuel montaj istasyonlarını veya otomatik yerleştirme sistemlerini kullanabilir. Manuel istasyonlar daha düşük başlangıç yatırımı gerektirir ancak daha çok iş gücüne bağlıdır.
Otomatik sistemler, yüksek hacimli üretim sırasında kaplamaları daha tutarlı bir şekilde konumlandırabilir. Ayrıca, uygun şekilde yapılandırıldığında tekrarlanan işlemleri de azaltırlar. Hizalama ekipmanı, preslemeden önce tutarlı kaplama konumlandırmasının korunmasına yardımcı olur. Kötü hizalama, kesme israfını artırabilir ve eşit olmayan panel kenarları oluşturabilir. Uygun sistem üretim hacmine ve mevcut iş gücüne bağlıdır. Daha küçük fabrikalar, dikkatle yönetilen manuel montaj yoluyla etkili bir şekilde çalışabilir.
Kontrplak imalatında presleme en önemli aşamalardan biridir. Birleştirilmiş kaplamaları sağlamlaştırır ve katmanlar arasındaki yapışkan bağlantıyı destekler. Fabrikalar bu işlem için yaygın olarak hidrolik presleme ekipmanı kullanır. Ancak soğuk presler ve sıcak presler farklı işlevler yerine getirir.
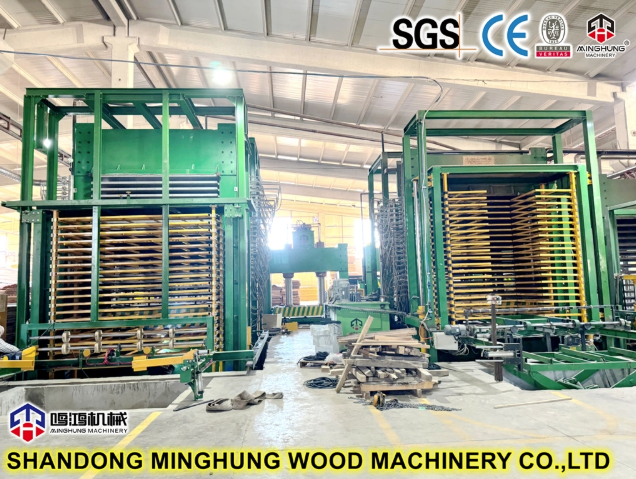
Hidrolik soğuk pres, sıcak preslemeden önce birleştirilmiş kaplama katmanlarına basınç uygular. Yığının sağlamlaştırılmasına yardımcı olur ve kullanım stabilitesini artırır. Ön presleme, sonraki malzeme aktarımı sırasında katmanlar arasındaki hareketi azaltabilir. Ayrıca yapıştırılmış kaplama yüzeyleri arasındaki teması da geliştirebilir.
Operatörlerin çeşitli faktörleri dikkate alması gerekir:
Presleme Basıncı: Panel yapısına ve yapıştırıcı gereksinimlerine uygun olmalıdır.
Presleme Süresi: İstenilen baskı öncesi efekti elde etmek için yeterli zamana ihtiyaç vardır.
Panel Hizalaması: Düzensiz kenarların ve gereksiz kırpmanın önlenmesine yardımcı olur.
Hidrolik Performans: Presleme alanı boyunca sabit basınç sağlamalıdır.
Soğuk presleme, son sıcak presleme işleminin yerini almaz. Bunun yerine, birleştirilmiş paneli daha sonraki işlemler için hazırlar. Bazı fabrikalar, yapışkan sistemleri veya üretim yöntemleri farklı olduğundan ön baskıyı uygulamaz. Alıcılar, süreçlerinin bu makineyi gerektirip gerektirmediğini doğrulamalıdır.
Hidrolik sıcak pres, kontrplak panelleri sağlamlaştırmak için ısı ve basıncı birleştirir. Isı, seçilen yapıştırıcının gerektirdiği kürleşme sürecini etkinleştirir. Presleme koşulları reçine kimyasına, panel kalınlığına ve kaplama özelliklerine bağlıdır. A çoklu açılış sıcak pres, bir presleme döngüsü sırasında birden fazla paneli işler. Kapasitesi açılış sayısına, yükleme düzenlemelerine ve çalışma koşullarına bağlıdır.
Sıcak presi değerlendirirken alıcılar şunları dikkate almalıdır:
Merdane Boyutu: Makinenin alabileceği maksimum panel boyutlarını belirler.
Açıklık Sayısı: Döngü başına işlenen panel sayısını etkiler.
Presleme Kuvveti: Panel alanı boyunca uygun basınç sağlamalıdır.
Sıcaklık Eşitliği: Panel boyunca tutarlı yapışkan kürlemeyi destekler.
Çevrim Süresi: Üretim kapasitesini etkiler ve presleme işleminin tamamlanmasına bağlıdır.
Otomatik yükleyiciler ve boşaltıcılar döngüler arasındaki taşıma süresini azaltabilir. Özellikle daha büyük panel hacimlerini işlerken kullanışlı olurlar. Ancak daha fazla pres açılışı, genel fabrika üretimini otomatik olarak artırmaz. Önceki montaj aşamaları yeterli panel sağlamalıdır. Örneğin, yüksek kapasiteli bir pres, tutkalın yayılmasında bir darboğaz oluştuğunda az kullanılmış durumda kalabilir. Bu nedenle alıcılar, presleme kapasitesini seçmeden önce üretim hattının tamamını değerlendirmelidir.
Kontrplak paneller sıcak preslendikten sonra boyut ayarı ve yüzey hazırlığı gerektirir. Bitmiş paneller belirtilen kalınlık, genişlik, uzunluk ve görünüm gereksinimlerini karşılamalıdır. Düzeltme ve zımparalama ekipmanı, inceleme ve paketleme öncesinde bu işlemleri tamamlar.
Preslenmiş kontrplak düzgün olmayan kenarlar veya küçük kalınlık farklılıkları içerebilir. Kesme ve zımparalama makineleri daha tutarlı nihai boyutlar üretilmesine yardımcı olur.
Ana makineler şunları içerir:
Kontrplak Kenar Kesme Makinesi: Fazla malzemeyi çıkarır ve panelleri belirtilen ölçülerde keser.
Çift Taraflı Kırpma Makinesi: Tutarlı panel genişliklerini veya uzunluklarını korurken karşıt kenarları keser.
Zımpara Makinesinin Kalibre Edilmesi: Kontrollü yüzey kaldırma yoluyla kalınlık değişimini azaltır.
Geniş Bantlı Zımpara Makinesi: Panel yüzeylerini pürüzsüzleştirir ve daha sonraki işlemlere hazırlar.
Bu makineler bitiş hattındaki bağlantılarına rağmen farklı işlemler gerçekleştirmektedir. Kenar düzeltme panel boyutlarını kontrol ederken kalibrasyon kalınlık tutarlılığını artırır. Yüzey zımparalama daha sonra gerekli pürüzsüzlüğü sağlar. Aşırı zımparalama panel kalınlığını belirtilen toleransın altına düşürebilir. Bu nedenle operatörler malzeme kaldırma işlemini denetim sonuçlarına göre ayarlamalıdır. Kesme ve zımparalama da önemli miktarda ahşap tozu üretir. Uygun emme sistemleri, toz birikiminin kontrol altına alınmasına ve daha güvenli çalışma koşullarının korunmasına yardımcı olur.
Bazı kontrplak ürünleri temel zımparalamadan sonra ek yüzey işlemleri gerektirir. Bu işlemler amaçlanan uygulamaya ve bitmiş ürün özelliklerine bağlıdır. Örneğin film kaplı kontrplak, panel yüzeyine yapıştırılmış uygun bir kaplama malzemesi gerektirir. Film laminasyonlu sıcak pres gerekli sıcaklık ve basıncı sağlar.
Dekoratif kontrplak ek kaplama kaplama ekipmanı gerektirebilir. Bu sistemler seçilen yüz kaplamalarını hazırlanan panellere yapıştırır. Diğer destekleyici ekipman, panel döndürücüleri ve taşıma cihazlarını içerir. İşçilerin her iki panel yüzeyini incelemesine veya işlemesine yardımcı olurlar. Ancak standart bitmemiş kontrplak her zaman bu makinelere ihtiyaç duymaz. Alıcılar, net bir ürün gereksinimi olmadan ek sonlandırma ekipmanı satın almaktan kaçınmalıdır.
Tam bir kontrplak fabrikası, birincil işleme makinelerinden daha fazlasını gerektirir. Destekleyici sistemler ısı, güç, malzeme taşıma, toz kontrolü ve denetim yetenekleri sağlar. Bunlar olmadan iyi tasarlanmış üretim ekipmanlarında bile sık sık kesintiler yaşanabilir.
Önemli destekleyici makineler şunları içerir:
Buhar Kazanı veya Kızgın Yağ Isıtma Sistemi: Uyumlu kurutuculara ve presleme ekipmanlarına proses ısısı sağlar.
Hidrolik Güç Ünitesi: Harici hidrolik sistem gerektiren makineler için hidrolik basınç sağlar.
Kaldırma Masaları ve Konveyörler: Kaplamaları ve panelleri üretim istasyonları arasında aktarın.
Panel Döndürücü: Panelleri taşıma, inceleme veya sonraki işlemler için döndürür.
Toz Emme Sistemi: Kesme ve zımparalama işlemlerinden kaynaklanan havadaki ahşap parçacıklarını toplar.
İnceleme Ekipmanı: Panel boyutlarını, kalınlığını, nemini ve ilgili yapışma özelliklerini ölçer.
Fabrikalar ayrıca uygun elektrik dağıtımı, havalandırma ve makine güvenlik sistemlerini de planlamalıdır. Ekipman gereksinimleri yerel düzenlemeleri ve fabrika çalışma koşullarını yansıtmalıdır.
Aşağıdaki tablo, tüm üretim hattında kullanılan birincil ekipmanı özetlemektedir.
Üretim Aşaması |
İlgili Proses için Temel Makineler |
İsteğe Bağlı veya Proses Bağımlı Ekipmanlar |
Günlük Hazırlama |
Tomruk kabuk soyucu, kesme testeresi, tomruk taşıma ekipmanı |
Günlük koşullandırma ekipmanı |
Kaplama Üretimi |
Kaplama soyma tezgahı, kaplama kesme makinesi |
Otomatik kaplama istifleyici |
Kaplama Kurutma |
Kaplama kurutucusu, nem ölçer |
Kaplama yama makinesi, çekirdek besteci |
Yapıştırma ve Montaj |
Tutkal karıştırıcı, tutkal yayıcı, yerleştirme istasyonu |
Otomatik yatırma sistemi |
Presleme |
Hidrolik sıcak pres |
Soğuk pres, otomatik yükleyici |
Panel Kaplama |
Kenar düzeltme makinesi, zımpara makinesi |
Film laminasyon sıcak pres |
Fabrika Desteği |
Uygun ısıtma, elektrik, ekstraksiyon ve inceleme sistemleri |
Otomatik konveyörler ve panel çeviriciler |
Bu gereksinimler, ham kütükleri bitmiş kontrplağa dönüştüren bir fabrikayı tanımlar. Hazır kaplamaları satın alan tesisler, kütük hazırlama ve kaplama üretimi için kullanılan ekipmanı çıkarmayabilir.
Her bir kontrplak yapım makinesini seçmek, bireysel teknik özellikleri karşılaştırmaktan daha fazlasını gerektirir. Alıcılar, ekipmanın tüm üretim süreci boyunca nasıl performans gösterdiğini dikkate almalıdır.
1. Gerekli Kontrplak Özelliklerini Tanımlayın
Hedef panel boyutlarını, kalınlık aralığını, ahşap türlerini ve bitmiş ürün sınıflarını tanımlayın. Bu ayrıntılar hemen hemen her önemli ekipman kararını etkiler.
2. Gerekli Üretim Kapasitesini Hesaplayın
Gerçekçi çalışma koşulları altında planlanan günlük çıktıyı tahmin edin. Daha sonra makine kapasitesini soyma, kurutma, yapıştırma, presleme ve son işlem işlemlerine göre karşılaştırın.
Bir üretim hattı, ana işleme aşamaları dengeli kaldığında en iyi performansı gösterir.
3. Fabrika Yardımcı Programlarını ve Mevcut Alanı Değerlendirin
Elektrik kapasitesini, ısıtma gereksinimlerini, bina boyutlarını ve malzeme hareket yollarını kontrol edin. Kurulum alanı aynı zamanda bakım ve güvenli makine erişimine de olanak sağlamalıdır.
4. Çalıştırma Gereksinimlerini Karşılaştırın
İşçilik ihtiyaçlarını, bakım erişimini, yedek parça bulunabilirliğini ve enerji tüketimini inceleyin. Daha düşük satın alma fiyatları her zaman daha düşük işletme maliyetleri yaratmaz.
5. Kurulum ve Teknik Desteği Düşünün
Tedarikçilere devreye alma, operatör eğitimi, ekipman dokümantasyonu ve bakım yardımı hakkında danışın. Bu hizmetler fabrikaların güvenilir üretim prosedürleri oluşturmasına yardımcı olur.
Başarılı bir kontrplak fabrikası, üretim boyunca makinelerin verimli çalışmasına bağlıdır. Kaplamanın soyulması, kurutulması, yapıştırılması, preslenmesi ve bitirilmesi, uygun şekilde eşleştirilmiş ekipman gerektirir. Destekleyici sistemler aynı zamanda tutarlı kalite ve üretim akışının korunmasına da yardımcı olur. Hazır kaplamaları kullanan fabrikalar, tam entegre üretim tesislerine göre daha az makineye ihtiyaç duyabilir. Alıcılar satın almadan önce makine kapasitesini, panel özelliklerini, hammaddeleri ve fabrika olanaklarını değerlendirmelidir. Şu tarihte: Shandong MINGHUNG OSB&MDF Makine Ekipman İmalatı Co., Ltd. , farklı üretim aşamaları için kontrplak yapma makinesi çözümleri sunuyoruz. Ekipmanlarımız verimli işlemeyi ve tutarlı panel kalitesini destekler. Müşterilerimizin üretim gereksinimlerine göre dengeli üretim hatlarını yapılandırmalarına yardımcı oluyoruz.
C: Kontrplak yapma makinesi belirli bir üretim aşamasına hizmet eder. Temel ekipmanlar arasında kaplama soyma makineleri, kurutucular, tutkal yayıcılar, sıcak presler, düzeltme testereleri ve zımpara makineleri bulunur. Gereksinimler hammaddelere bağlıdır.
C: Komple bir kontrplak yapma makinesi üretim hattının fiyatı kapasiteye, otomasyona ve ekipman konfigürasyonuna göre değişir. Alıcılar ayrıca kurulum, ısıtma sistemleri, bakım ve fabrika hizmetlerini de dikkate almalıdır.
C: Her kontrplak yapma makinesini panel boyutlarına, ağaç türüne ve üretim kapasitesine göre seçin. Darboğazları önlemek ve tutarlı üretim çıktısını sürdürmek için ekipman hızlarını aşamalar arasında eşleştirin.
C: Soğuk presler, son yapıştırma işleminden önce birleştirilmiş kaplamaları sağlamlaştırır. Sıcak presler yapıştırıcıları sertleştirmek için ısı ve basınç uygular. Bazı üretim süreçleri her ikisini de gerektirirken bazıları doğrudan sıcak preslemeyi kullanır.
C: Evet, hazır, kurutulmuş kaplamaları satın alan fabrikalar kütük hazırlama, soyma ve kurutma ekipmanlarını atlayabilir. Yapıştırıcı uygulaması, panel montajı, presleme ve son işlem için hâlâ uygun makinelere ihtiyaçları var.
C: Yaygın nedenler arasında tutarsız kaplama nemi, eşit olmayan tutkal yayılması, yanlış presleme koşulları ve uyumsuz makine kapasiteleri yer alır. Düzenli denetimler ve dengeli ekipman konfigürasyonları bu sorunların azaltılmasına yardımcı olur.


