Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 21-10-2026 Oprindelse: websted
At vælge det forkerte krydsfinerudstyr kan bremse produktionen og øge driftsomkostningerne. Hvert produktionstrin har brug for maskiner, der arbejder effektivt sammen. Krydsfinerproduktion starter med klargøring af træstammer og slutter med færdig panelinspektion. Hver krydsfinerfremstillingsmaskine understøtter finerforberedelse, tørring, limning, presning eller efterbehandling. Udstyrskravene varierer dog mellem fabrikkerne. Nogle behandler rå træstammer, mens andre bruger forberedte finer eller fremstiller specialiseret krydsfiner. Denne vejledning viser væsentlige og valgfrie maskiner på hvert produktionstrin. Du vil også lære, hvordan du vælger udstyr til ensartet kvalitet og afbalanceret produktionskapacitet.
Krydsfinerproduktion begynder med at omdanne rå træstammer til tynde træfiner. Denne fase bestemmer finerkvalitet, materialegenvinding og efterfølgende forarbejdningseffektivitet. Flere maskiner arbejder sammen om at forberede træstammer, fjerne bark og producere ensartede finerplader.
Før skrælning skal træstammer renses, skæres og placeres korrekt. Korrekt forberedelse beskytter skærende værktøjer og forbedrer stabiliteten ved efterfølgende operationer.
Det vigtigste udstyr inkluderer:
Log Debarker: Fjerner bark, snavs og andre overfladematerialer før finerafskalning. Det reducerer knivskader og forhindrer forurenende stoffer i at komme ind i produktionsprocessen.
Træafskæringssav: Skærer træstammer i passende længder i henhold til finerdimensioner. Præcis skæring reducerer også unødvendigt materialespild.
Log Loader: Overfører forberedte træstammer til skrælningsmaskinen. Automatiseret læsning reducerer manuel håndtering og understøtter ensartet produktion.
Trætransportør: Flytter træ mellem forskellige klargøringsstationer. Det hjælper med at opretholde materialeflow og reducerer transportforsinkelser.
Trækonditioneringsudstyr: Bruger kontrolleret varme- eller vandbehandling til at blødgøre egnede træsorter. Det kan forbedre peelingsydeevnen, når konditionering er nødvendig.
Ikke alle fabrikker kræver trækonditioneringsudstyr. Dens værdi afhænger af træsorter, trætilstand og finerkrav. For eksempel har nogle træstammer godt af kontrolleret opvarmning før skrælning. Fabrikker bør evaluere deres typiske trædiametre og træsorter, før de vælger forberedelsesmaskiner.
Efter klargøring går træstammer ind i finerskrælningsprocessen. Skrællemaskinen roterer hver træstamme mod en skærekniv. Denne handling producerer kontinuerlige eller næsten kontinuerlige finerbånd. To almindelige peelingsystemer er tilgængelige.
Spindel roterende peeling maskine
EN spindel drejebænk holder træet gennem roterende spindler i begge ender. Den håndterer generelt større træstammer og tilbyder kontrollerede skrælningsforhold. Den resterende kernestørrelse begrænser dog, hvor meget træ der kan genvindes.
Spindelløs roterende peeling maskine
En spindelløs drejebænk roterer træstammer gennem drevne ruller uden traditionelle endespindler. Det kan behandle mindre resterende kerner, hvilket forbedrer genvindingen under passende driftsforhold.
Skrælningslinjen kræver også ekstra udstyr:
Finerklipper: Skærer finerbånd i de nødvendige længder og fjerner defekte sektioner.
Knivslibemaskine: Sliber skrælleknive for at opretholde nøjagtig skæreydelse.
Automatisk finerstabler: Samler finerplader og organiserer dem til tørring.
En højhastigheds drejebænk garanterer ikke større fabriksydelse. Hvis downstream tørretumblere ikke kan klare sin produktionsvolumen, vil finer akkumulere. Derfor bør skrælningskapaciteten matche de følgende forarbejdningstrin.
Friskpillede finer indeholder ofte mere fugt, end klæbemiddelprocesser kan tåle. Overskydende fugt kan påvirke bindingskvaliteten og forårsage defekter under varmpresning. Fabrikker bruger tørreudstyr til at kontrollere finerfugten inden montering. Yderligere maskiner reparerer defekte plader og forbereder kernematerialer til produktion.
Finertørrere fjerner overskydende vand gennem kontrolleret varme og luftstrøm. Deres driftsbetingelser afhænger af træsorter, finertykkelse og produktionskrav. Tre almindelige tørretumblertyper tjener forskellige produktionsbehov.
Rullefinertørrer
En rulletørrer transporterer finer gennem opvarmede kamre ved hjælp af elektriske ruller. Det understøtter kontinuerlig forarbejdning og kan håndtere store produktionsmængder. Operatører justerer temperatur, luftstrøm og fødehastighed for at kontrollere tørringen.
Mesh bæltefinertørrer
Dette system bærer finer på et bevægeligt netbælte. Den giver kontinuerlig støtte under tørring og passer til forskellige finerdimensioner. Dens ydeevne afhænger af båndkonfigurationen og tørreforholdene.
Trykfinertørrer
En pressetørrer bruger opvarmede plader til at tørre finer gennem direkte kontakt. Det kan passe til udvalgte finerforarbejdningskrav og batchoperationer.
Fabrikker har også brug for fugtmålere for at kontrollere tørrede finer. Disse enheder hjælper operatører med at identificere materiale uden for det påkrævede fugtområde. For eksempel bruger nogle krydsfinerprocesser finer fugtmål omkring 4-10 %. Det korrekte område afhænger dog af klæbemidler og forarbejdningsbetingelser. Operatører bør bekræfte deres krav, før de indstiller tørretumblerparametre. Ujævn tørring kan give flere problemer, herunder dårlig binding og paneldeformation. Derfor betyder temperaturkonsistens lige så meget som den samlede tørrekapacitet.
Ikke alle skrællede finerplader opfylder de nødvendige dimensioner eller kvalitetsstandarder. Nogle indeholder huller, spalter eller uregelmæssige kanter, der kræver yderligere behandling.
Flere maskiner hjælper fabrikker med at genvinde brugbart materiale:
Finerlappemaskine: Reparerer udvalgte defekter ved at indsætte matchende trælapper i beskadigede områder.
Finersammenføjningsmaskine: Forbinder mindre finerstykker til større, brugbare plader.
Finer Core Composer: Kombinerer smalle kernestrimler til komplette finerlag.
Finerstabler: Organiserer færdige finer i henhold til dimensioner, tykkelse eller produktionskrav.
Disse maskiner kan forbedre materialeudnyttelsen og reducere spild. Men reparationsbeslutninger afhænger af den færdige krydsfinerkvalitet. For eksempel kræver dekorative ansigtsfinerer strengere udseendekontrol end mange indvendige kernelag. Fabrikker bør derfor adskille finer efter deres påtænkte anvendelse. En fabrik, der køber færdige, tørrede finer, kræver muligvis ikke skrælnings- eller tørringsudstyr. Denne sondring kan reducere dets oprindelige maskinkrav betydeligt.
Når finer er forberedt, skal de limes til en lagdelt struktur. Denne fase kræver ensartet påføring af klæbemiddel og nøjagtig finerpositionering. Forkerte limmængder eller dårlig lagjustering kan svække færdige paneler. Korrekt udstyr hjælper med at opretholde ensartede bindingsforhold på tværs af hvert ark.
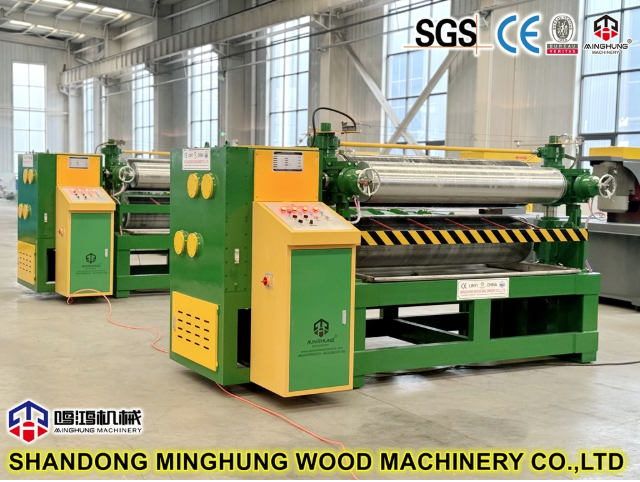
Forberedelse af lim begynder med at blande klæbemiddelkomponenter i henhold til produktionskravene. Forskellige krydsfinerapplikationer kan kræve forskellige klæbemiddelsystemer og hærdningsbetingelser. En limblander kombinerer de nødvendige materialer før påføring. Operatører skal følge limleverandørens anbefalede blandingsforhold og arbejdstid. Dernæst passerer finer gennem en limspredemaskine. Dette udstyr påfører klæbemiddel ved hjælp af kontrollerede ruller.
Vigtigt udstyr inkluderer:
Limmixer: Tilbereder klæbemiddelblandinger i henhold til den valgte formulering.
Limspreder: Påfører kontrollerede klæbemiddelmængder på tværs af fineroverflader.
Limtilførselssystem: Overfører forberedt klæbemiddel til spredeudstyret.
Limopbevaringsudstyr: Indeholder egnede klæbematerialer før produktion.
Ensartet påføring er vigtigere end blot at bruge mere klæbemiddel. Overskydende lim øger materialeforbruget uden at garantere stærkere bindinger. Utilstrækkelig påføring kan give svag binding eller ufuldstændig dækning. Operatører bør kontrollere rullens tilstand, spredebredde og påføringskonsistens regelmæssigt. De bør også opretholde passende klæbemiddelhåndteringsforhold.
Efter limpåføring arrangeres finer i den nødvendige panelstruktur. I konventionel krydsfiner har tilstødende finerlag generelt vinkelrette åreretninger. Dette arrangement hjælper med at forbedre dimensionsstabiliteten og balancere panelstrukturen. Fabrikker kan bruge manuelle samlestationer eller automatiske oplægningssystemer. Manuelle stationer kræver lavere initialinvesteringer, men er mere afhængige af arbejdskraft.
Automatiske systemer kan placere finer mere ensartet under højvolumen produktion. De reducerer også gentagne håndteringer, når de er korrekt konfigureret. Justeringsudstyr hjælper med at opretholde ensartet finerposition før presning. Dårlig justering kan øge trimningsspild og skabe ujævne panelkanter. Det passende system afhænger af produktionsvolumen og tilgængelig arbejdskraft. Mindre fabrikker kan fungere effektivt gennem omhyggeligt styret manuel montering.
Presning er et af de vigtigste stadier i fremstilling af krydsfiner. Det konsoliderer samlet finer og understøtter klæbende binding mellem lagene. Fabrikker bruger almindeligvis hydraulisk presseudstyr til denne operation. Men koldpresser og varmpresser udfører forskellige funktioner.
En hydraulisk koldpresse påfører tryk på samlede finerlag før varmpresning. Det hjælper med at konsolidere stakken og forbedrer håndteringsstabiliteten. Forpresning kan reducere bevægelse mellem lag under efterfølgende materialeoverførsel. Det kan også forbedre kontakten mellem limede fineroverflader.
Operatører skal overveje flere faktorer:
Pressetryk: Skal passe til pladestrukturen og kravene til klæbemiddel.
Pressevarighed: Kræver tilstrækkelig tid til at opnå den tilsigtede præpresningseffekt.
Paneljustering: Hjælper med at forhindre ujævne kanter og unødvendig trimning.
Hydraulisk ydeevne: Skal give stabilt tryk hen over presseområdet.
Koldpresning erstatter ikke den endelige varmpresning. I stedet forbereder den det samlede panel til videre bearbejdning. Nogle fabrikker undlader forpresning, fordi deres klæbemiddelsystemer eller produktionsmetoder er forskellige. Købere bør bekræfte, om deres proces kræver denne maskine.
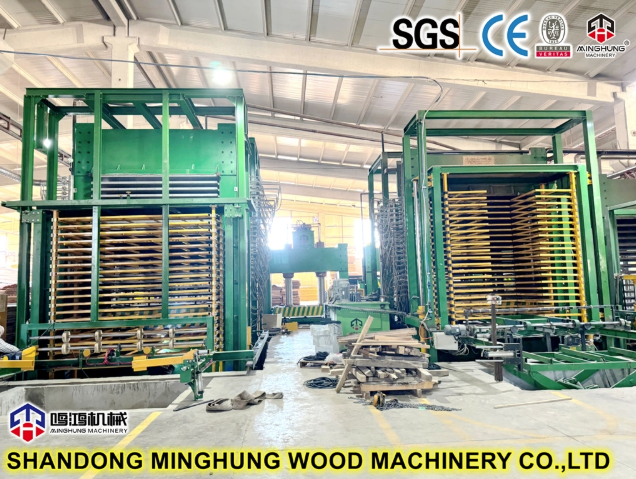
En hydraulisk varmpresse kombinerer varme og tryk for at konsolidere krydsfinerpaneler. Varme aktiverer hærdningsprocessen, der kræves af det valgte klæbemiddel. Presningsbetingelser afhænger af harpikskemi, paneltykkelse og fineregenskaber. EN varmpresse med flere åbninger behandler flere paneler i løbet af en pressecyklus. Dens kapacitet afhænger af åbningsantal, læssearrangementer og driftsforhold.
Når de vurderer en varm presse, bør købere overveje:
Pladestørrelse: Bestemmer de maksimale paneldimensioner, som maskinen kan rumme.
Antal åbninger: Påvirker antallet af paneler, der behandles pr. cyklus.
Pressekraft: Skal give passende tryk hen over panelområdet.
Temperaturensartethed: Understøtter ensartet klæbende hærdning i hele panelet.
Cyklustid: Påvirker produktionskapaciteten og afhænger af hele presseprocessen.
Automatiske læssere og aflæssere kan reducere håndteringstiden mellem cyklusser. De bliver især nyttige ved behandling af større panelvolumener. Flere presseåbninger øger dog ikke automatisk den samlede fabriksproduktion. De foregående montagetrin skal levere tilstrækkelige paneler. For eksempel kan en højkapacitetspresse forblive underudnyttet, når limspredning bliver flaskehalsen. Købere bør derfor vurdere hele produktionslinjen, før de vælger pressekapacitet.
Efter varmpresning kræver krydsfinerplader dimensionsjustering og overfladeforberedelse. Færdige paneler skal opfylde specificerede krav til tykkelse, bredde, længde og udseende. Trimnings- og slibeudstyr fuldfører disse operationer før inspektion og emballering.
Presset krydsfiner kan indeholde ujævne kanter eller mindre tykkelsesvariationer. Skære- og slibemaskiner hjælper med at producere mere ensartede færdige dimensioner.
Hovedmaskineriet omfatter:
Krydsfinerkantskæremaskine: Fjerner overskydende materiale og skærer paneler til de specificerede dimensioner.
Dobbeltsidet trimmemaskine: Trimmer modstående kanter, samtidig med at panelets bredde eller længde bevares.
Kalibrerende slibemaskine: Reducerer tykkelsesvariation gennem kontrolleret overfladefjernelse.
Bredt båndslibemaskine: Udglatter paneloverflader og forbereder dem til yderligere efterbehandling.
Disse maskiner udfører forskellige operationer på trods af deres forbindelse inden for mållinjen. Kantbeskæring styrer panelets dimensioner, mens kalibrering forbedrer tykkelseskonsistensen. Overfladeslibning giver derefter den nødvendige glathed. Overdreven slibning kan reducere paneltykkelsen under den specificerede tolerance. Operatører bør derfor justere materialefjernelse i henhold til inspektionsresultater. Skæring og slibning genererer også betydeligt træstøv. Korrekte udsugningssystemer hjælper med at kontrollere støvophobning og opretholde sikrere arbejdsforhold.
Nogle krydsfinerprodukter kræver yderligere overfladebehandlinger efter grundslibning. Disse operationer afhænger af den påtænkte anvendelse og færdige produktspecifikationer. For eksempel kræver filmbeklædt krydsfiner et passende overlægsmateriale bundet til paneloverfladen. En filmlaminerende varmpresse giver den nødvendige temperatur og tryk.
Dekorativ krydsfiner kan kræve ekstra finerbelægningsudstyr. Disse systemer binder udvalgte overfladefinerer til forberedte paneler. Andet understøttende udstyr omfatter paneldrejere og håndteringsanordninger. De hjælper arbejdere med at inspicere eller behandle begge paneloverflader. Standard ufærdig krydsfiner kræver dog ikke altid disse maskiner. Købere bør undgå at købe yderligere efterbehandlingsudstyr uden et klart produktkrav.
En komplet krydsfinerfabrik kræver mere end primære forarbejdningsmaskiner. Støttesystemer giver varme, strøm, materialehåndtering, støvkontrol og inspektionsmuligheder. Uden dem kan selv veldesignet produktionsudstyr opleve hyppige afbrydelser.
Vigtigt understøttende maskineri omfatter:
Dampkedel eller termisk olievarmesystem: Leverer procesvarme til kompatible tørretumblere og presseudstyr.
Hydraulisk kraftenhed: Giver hydraulisk tryk til maskiner, der kræver eksterne hydrauliske systemer.
Løfteborde og transportører: Overfør finer og paneler mellem produktionsstationer.
Paneldrejer: Roterer paneler til håndtering, inspektion eller efterfølgende behandling.
Støvudsugningssystem: Opsamler luftbårne træpartikler fra skære- og slibeoperationer.
Inspektionsudstyr: Måler paneldimensioner, tykkelse, fugt og relevante klæbeegenskaber.
Fabrikker skal også planlægge passende elektriske distributions-, ventilations- og maskinsikkerhedssystemer. Udstyrskrav bør afspejle lokale regler og fabrikkens driftsforhold.
Følgende tabel opsummerer det primære udstyr, der bruges på tværs af en komplet produktionslinje.
Produktionsstadiet |
Væsentlige maskiner til den relevante proces |
Valgfrit eller procesafhængigt udstyr |
Forberedelse af log |
Træafbarker, skæresav, træhåndteringsudstyr |
Trækonditioneringsudstyr |
Finer produktion |
Finer skrællebænk, finerklipper |
Automatisk finerstabler |
Finer Tørring |
Finertørrer, fugtmåler |
Finer lappemaskine, kernekomponist |
Limning og montage |
Limblander, limspreder, oplægningsstation |
Automatisk oplægningssystem |
Presser |
Hydraulisk varmpresse |
Koldpresse, automatisk læsser |
Panel efterbehandling |
Kantklippemaskine, slibemaskine |
Filmlaminerende varmpresse |
Fabrikssupport |
Passende varme-, el-, udsugnings- og inspektionssystemer |
Automatiserede transportører og paneldrejere |
Disse krav beskriver en fabrik, der bearbejder rå træstammer til færdig krydsfiner. Faciliteter, der køber forberedte finer, kan udelade udstyr, der bruges til træforberedelse og finerproduktion.
At vælge hver enkelt krydsfinerfremstillingsmaskine kræver mere end at sammenligne individuelle tekniske specifikationer. Købere bør overveje, hvordan udstyret fungerer gennem hele produktionsprocessen.
1. Definer de påkrævede krydsfinerspecifikationer
Identificer målpanelets dimensioner, tykkelsesområde, træsorter og færdige produktkvaliteter. Disse detaljer påvirker næsten alle større udstyrsbeslutninger.
2. Beregn den påkrævede produktionskapacitet
Estimer den planlagte daglige produktion under realistiske driftsforhold. Sammenlign derefter maskinens kapacitet på tværs af skrælning, tørring, limning, presning og efterbehandling.
En produktionslinje klarer sig bedst, når dens vigtigste forarbejdningsfaser forbliver afbalancerede.
3. Evaluer fabriksværktøjer og tilgængelig plads
Tjek elektrisk kapacitet, varmebehov, bygningsdimensioner og materialebevægelsesruter. Installationspladsen skal også rumme vedligeholdelse og sikker maskinadgang.
4. Sammenlign driftskrav
Gennemgå arbejdsbehov, vedligeholdelsesadgang, tilgængelighed af reservedele og energiforbrug. Lavere indkøbspriser giver ikke altid lavere driftsomkostninger.
5. Overvej installation og teknisk support
Spørg leverandører om idriftsættelse, operatørtræning, udstyrsdokumentation og vedligeholdelsesassistance. Disse tjenester hjælper fabrikker med at etablere pålidelige produktionsprocedurer.
En succesfuld krydsfinerfabrik afhænger af, at maskiner fungerer effektivt gennem hele produktionen. Finerafskalning, tørring, limning, presning og efterbehandling kræver korrekt afstemt udstyr. Støttesystemer hjælper også med at opretholde ensartet kvalitet og produktionsflow. Fabrikker, der bruger forberedte finer, kan have brug for færre maskiner end fuldt integrerede produktionsfaciliteter. Før de køber, bør købere vurdere maskinkapacitet, panelspecifikationer, råmaterialer og fabriksværktøjer. På Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , vi leverer maskinløsninger til krydsfiner til forskellige produktionsstadier. Vores udstyr understøtter effektiv behandling og ensartet panelkvalitet. Vi hjælper kunder med at konfigurere afbalancerede produktionslinjer i henhold til deres produktionskrav.
A: En maskine til fremstilling af krydsfiner tjener et bestemt produktionstrin. Det væsentlige udstyr omfatter finerskrælningsmaskiner, tørretumblere, limspredere, varmepressere, trimmesave og slibemaskiner. Kravene afhænger af råvarer.
A: En komplet produktionslinje til fremstilling af krydsfinermaskiner varierer i pris i henhold til kapacitet, automatisering og udstyrskonfiguration. Købere bør også overveje installation, varmesystemer, vedligeholdelse og fabriksforsyninger.
A: Vælg hver krydsfinerfremstillingsmaskine i henhold til paneldimensioner, træsorter og produktionskapacitet. Match udstyrshastigheder på tværs af stadier for at forhindre flaskehalse og opretholde ensartet produktionsoutput.
A: Koldpresser konsoliderer samlede finer før den endelige limning. Varmpresser påfører varme og tryk for at hærde klæbemidler. Nogle produktionsprocesser kræver begge dele, mens andre bruger varmpresning direkte.
A: Ja, fabrikker, der køber forberedt, tørret finer, kan springe træforberedelse, skrælning og tørringsudstyr over. De har stadig brug for passende maskiner til klæbemiddelpåføring, panelmontering, presning og efterbehandling.
Sv: Almindelige årsager omfatter inkonsekvent finerfugtighed, ujævn limspredning, forkerte presseforhold og uoverensstemmende maskinkapacitet. Regelmæssige inspektioner og afbalancerede udstyrskonfigurationer hjælper med at reducere disse problemer.


