ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 21-10-2026 মূল: সাইট
ভুল পাতলা পাতলা কাঠের সরঞ্জাম নির্বাচন উত্পাদন ধীর এবং অপারেটিং খরচ বৃদ্ধি করতে পারে. প্রতিটি উত্পাদন পর্যায়ে দক্ষতার সাথে একসাথে কাজ করে এমন মেশিনের প্রয়োজন। পাতলা পাতলা কাঠের উত্পাদন লগ প্রস্তুতির সাথে শুরু হয় এবং সমাপ্ত প্যানেল পরিদর্শনের সাথে শেষ হয়। প্রতিটি পাতলা পাতলা কাঠ তৈরি মেশিন ব্যহ্যাবরণ প্রস্তুত, শুকানো, আঠালো, টিপে, বা সমাপ্তি সমর্থন করে। যাইহোক, কারখানার মধ্যে সরঞ্জামের প্রয়োজনীয়তা পরিবর্তিত হয়। কিছু কাঁচা লগগুলি প্রক্রিয়া করে, অন্যরা প্রস্তুত ব্যহ্যাবরণ ব্যবহার করে বা বিশেষ প্লাইউড তৈরি করে। এই নির্দেশিকা প্রতিটি উত্পাদন পর্যায়ে প্রয়োজনীয় এবং ঐচ্ছিক যন্ত্রপাতি তালিকাভুক্ত করে। আপনি কীভাবে সামঞ্জস্যপূর্ণ গুণমান এবং সুষম উত্পাদন ক্ষমতার জন্য সরঞ্জাম নির্বাচন করবেন তাও শিখবেন।
পাতলা কাঠের পাতলা কাঠের ব্যবধানে কাঁচা লগ রূপান্তর করে প্লাইউড উৎপাদন শুরু হয়। এই পর্যায়টি ব্যহ্যাবরণ গুণমান, উপাদান পুনরুদ্ধার এবং পরবর্তী প্রক্রিয়াকরণ দক্ষতা নির্ধারণ করে। লগ প্রস্তুত করতে, ছাল অপসারণ করতে এবং সামঞ্জস্যপূর্ণ ব্যহ্যাবরণ শীট তৈরি করতে বেশ কয়েকটি মেশিন একসাথে কাজ করে।
খোসা ছাড়ানোর আগে, লগগুলি অবশ্যই পরিষ্কার, কাটা এবং সঠিকভাবে স্থাপন করতে হবে। সঠিক প্রস্তুতি কাটার সরঞ্জামগুলিকে রক্ষা করে এবং পরবর্তী অপারেশনগুলির স্থায়িত্ব উন্নত করে।
প্রধান সরঞ্জাম অন্তর্ভুক্ত:
লগ ডেবার্কার: ব্যহ্যাবরণ খোসা ছাড়ানোর আগে ছাল, ময়লা এবং অন্যান্য পৃষ্ঠের উপাদানগুলি সরিয়ে দেয়। এটি ছুরির ক্ষতি কমায় এবং দূষকদের উৎপাদন প্রক্রিয়ায় প্রবেশ করতে বাধা দেয়।
লগ কাট-অফ করাত: ব্যহ্যাবরণ মাত্রা অনুযায়ী লগগুলিকে উপযুক্ত দৈর্ঘ্যে কাটে। সঠিক কাটা অপ্রয়োজনীয় উপাদান বর্জ্য হ্রাস.
লগ লোডার: প্রস্তুত লগগুলি পিলিং মেশিনে স্থানান্তর করে। স্বয়ংক্রিয় লোডিং ম্যানুয়াল হ্যান্ডলিং হ্রাস করে এবং ধারাবাহিক উত্পাদন সমর্থন করে।
লগ কনভেয়ার: বিভিন্ন প্রস্তুতি স্টেশনের মধ্যে কাঠ সরানো হয়। এটি উপাদান প্রবাহ বজায় রাখতে সাহায্য করে এবং পরিবহন বিলম্ব কমায়।
লগ কন্ডিশনার সরঞ্জাম: উপযুক্ত কাঠের প্রজাতিকে নরম করতে নিয়ন্ত্রিত তাপ বা জল চিকিত্সা ব্যবহার করে। কন্ডিশনার প্রয়োজন হলে এটি পিলিং কর্মক্ষমতা উন্নত করতে পারে।
প্রতিটি কারখানায় লগ কন্ডিশনিং সরঞ্জামের প্রয়োজন হয় না। এর মান কাঠের প্রজাতি, লগ অবস্থা এবং ব্যহ্যাবরণ প্রয়োজনীয়তার উপর নির্ভর করে। উদাহরণস্বরূপ, কিছু শক্ত কাঠের লগগুলি খোসা ছাড়ার আগে নিয়ন্ত্রিত গরম করার মাধ্যমে উপকৃত হয়। প্রস্তুতকারক যন্ত্রপাতি নির্বাচন করার আগে কারখানাগুলির তাদের সাধারণ লগ ব্যাস এবং কাঠের প্রজাতির মূল্যায়ন করা উচিত।
প্রস্তুতির পরে, লগগুলি ব্যহ্যাবরণ খোসা ছাড়ানোর প্রক্রিয়াতে প্রবেশ করে। পিলিং মেশিন প্রতিটি লগ একটি কাটিয়া ছুরি বিরুদ্ধে ঘোরানো. এই ক্রিয়াটি ক্রমাগত বা প্রায় অবিচ্ছিন্ন ব্যহ্যাবরণ ফিতা তৈরি করে। দুটি সাধারণ পিলিং সিস্টেম উপলব্ধ।
স্পিন্ডল রোটারি পিলিং মেশিন
ক স্পিন্ডল লেদ উভয় প্রান্তে ঘূর্ণায়মান টাকু দিয়ে লগ ধরে রাখে। এটি সাধারণত বৃহত্তর লগগুলি পরিচালনা করে এবং নিয়ন্ত্রিত পিলিং অবস্থার অফার করে। যাইহোক, অবশিষ্ট কোর আকার সীমিত কত কাঠ পুনরুদ্ধার করা যেতে পারে।
স্পিন্ডেললেস রোটারি পিলিং মেশিন
একটি টাকুবিহীন লেদ প্রথাগত শেষ টাকু ছাড়াই চালিত রোলারের মাধ্যমে লগগুলিকে ঘোরে। এটি ছোট অবশিষ্ট কোর প্রক্রিয়া করতে পারে, উপযুক্ত অপারেটিং অবস্থার অধীনে পুনরুদ্ধারের উন্নতি করতে পারে।
পিলিং লাইনের জন্য অতিরিক্ত সরঞ্জামও প্রয়োজন:
ব্যহ্যাবরণ ক্লিপার: ব্যহ্যাবরণ ফিতাগুলিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে দেয় এবং ত্রুটিপূর্ণ অংশগুলি সরিয়ে দেয়।
ছুরি নাকাল মেশিন: সঠিক কাটিয়া কর্মক্ষমতা বজায় রাখার জন্য ছুরি sharpens.
স্বয়ংক্রিয় ব্যহ্যাবরণ স্ট্যাকার: ব্যহ্যাবরণ শীট সংগ্রহ করে এবং শুকানোর জন্য সংগঠিত করে।
একটি উচ্চ-গতির লেদ বৃহত্তর কারখানার আউটপুটের গ্যারান্টি দেয় না। যদি ডাউনস্ট্রিম ড্রায়ারগুলি এর উত্পাদনের পরিমাণ পরিচালনা করতে না পারে তবে ব্যহ্যাবরণ জমা হবে। অতএব, পিলিং ক্ষমতা নিম্নলিখিত প্রক্রিয়াকরণ পর্যায়ে মিলিত হওয়া উচিত।
টাটকা খোসা ছাড়ানো ব্যহ্যাবরণে প্রায়শই আঠালো বন্ধন প্রক্রিয়া সহ্য করতে পারে তার চেয়ে বেশি আর্দ্রতা থাকে। অতিরিক্ত আর্দ্রতা বন্ধনের গুণমানকে প্রভাবিত করতে পারে এবং গরম চাপের সময় ত্রুটি সৃষ্টি করতে পারে। কারখানাগুলি সমাবেশের আগে ব্যহ্যাবরণের আর্দ্রতা নিয়ন্ত্রণ করতে শুকানোর সরঞ্জাম ব্যবহার করে। অতিরিক্ত মেশিন ত্রুটিপূর্ণ শীট মেরামত এবং উত্পাদন জন্য মূল উপকরণ প্রস্তুত.
ব্যহ্যাবরণ ড্রায়ার নিয়ন্ত্রিত তাপ এবং বায়ুপ্রবাহের মাধ্যমে অতিরিক্ত জল অপসারণ করে। তাদের অপারেটিং অবস্থা কাঠের প্রজাতি, ব্যহ্যাবরণ বেধ, এবং উত্পাদন প্রয়োজনীয়তা উপর নির্ভর করে। তিনটি সাধারণ ড্রায়ারের ধরন বিভিন্ন উৎপাদনের চাহিদা পূরণ করে।
রোলার ব্যহ্যাবরণ ড্রায়ার
একটি রোলার ড্রায়ার চালিত রোলার ব্যবহার করে উত্তপ্ত চেম্বারের মাধ্যমে ব্যহ্যাবরণ করে। এটি ক্রমাগত প্রক্রিয়াকরণ সমর্থন করে এবং বড় উত্পাদন ভলিউম পরিচালনা করতে পারে। অপারেটররা শুকানো নিয়ন্ত্রণ করতে তাপমাত্রা, বায়ুপ্রবাহ এবং খাওয়ানোর গতি সামঞ্জস্য করে।
মেশ বেল্ট ব্যহ্যাবরণ ড্রায়ার
এই সিস্টেমটি একটি চলমান জাল বেল্টে ব্যহ্যাবরণ বহন করে। এটি শুকানোর সময় অবিচ্ছিন্ন সমর্থন প্রদান করে এবং বিভিন্ন ব্যহ্যাবরণ মাত্রার জন্য উপযুক্ত। এর কর্মক্ষমতা বেল্ট কনফিগারেশন এবং শুকানোর অবস্থার উপর নির্ভর করে।
ব্যহ্যাবরণ ড্রায়ার টিপুন
একটি প্রেস ড্রায়ার সরাসরি যোগাযোগের মাধ্যমে ব্যহ্যাবরণ শুকানোর জন্য উত্তপ্ত প্লেটেন ব্যবহার করে। এটি নির্বাচিত ব্যহ্যাবরণ প্রক্রিয়াকরণ প্রয়োজনীয়তা এবং ব্যাচ অপারেশন অনুসারে হতে পারে।
শুকনো ব্যহ্যাবরণ পরীক্ষা করার জন্য কারখানাগুলিতে আর্দ্রতা মিটারেরও প্রয়োজন। এই ডিভাইসগুলি অপারেটরদের প্রয়োজনীয় আর্দ্রতার সীমার বাইরে উপাদান সনাক্ত করতে সহায়তা করে। উদাহরণস্বরূপ, কিছু পাতলা পাতলা কাঠের প্রক্রিয়া 4-10% এর কাছাকাছি ব্যহ্যাবরণ আর্দ্রতা লক্ষ্যমাত্রা ব্যবহার করে। যাইহোক, সঠিক পরিসীমা আঠালো এবং প্রক্রিয়াকরণ অবস্থার উপর নির্ভর করে। ড্রায়ার পরামিতি সেট করার আগে অপারেটরদের তাদের প্রয়োজনীয়তা নিশ্চিত করা উচিত। অসম শুষ্কতা দুর্বল বন্ধন এবং প্যানেল বিকৃতি সহ বিভিন্ন সমস্যা তৈরি করতে পারে। অতএব, তাপমাত্রার সামঞ্জস্যতা মোট শুকানোর ক্ষমতা যতটা গুরুত্বপূর্ণ।
প্রতিটি খোসা ছাড়ানো ব্যহ্যাবরণ শীট প্রয়োজনীয় মাত্রা বা মানের মান পূরণ করে না। কিছুতে গর্ত, বিভাজন বা অনিয়মিত প্রান্ত থাকে যার জন্য আরও প্রক্রিয়াকরণের প্রয়োজন হয়।
বেশ কয়েকটি মেশিন কারখানাগুলিকে ব্যবহারযোগ্য উপাদান পুনরুদ্ধার করতে সহায়তা করে:
ব্যহ্যাবরণ প্যাচিং মেশিন: ক্ষতিগ্রস্ত এলাকায় ম্যাচিং কাঠের প্যাচ ঢোকানোর মাধ্যমে নির্বাচিত ত্রুটিগুলি মেরামত করে।
ব্যহ্যাবরণ যোগদানের মেশিন: ছোট ব্যহ্যাবরণ টুকরাগুলিকে বড়, ব্যবহারযোগ্য শীটে সংযুক্ত করে।
ব্যহ্যাবরণ কোর কম্পোজার: সম্পূর্ণ ব্যহ্যাবরণ স্তরগুলিতে সরু কোর স্ট্রিপগুলিকে একত্রিত করে।
ব্যহ্যাবরণ স্ট্যাকার: মাত্রা, বেধ, বা উত্পাদন প্রয়োজনীয়তা অনুযায়ী সমাপ্ত ব্যহ্যাবরণ সংগঠিত করে।
এই মেশিনগুলি উপাদান ব্যবহার উন্নত করতে এবং বর্জ্য কমাতে পারে। যাইহোক, মেরামতের সিদ্ধান্ত সমাপ্ত পাতলা পাতলা কাঠ গ্রেড উপর নির্ভর করে। উদাহরণস্বরূপ, আলংকারিক মুখের ব্যহ্যাবরণগুলির জন্য অনেকগুলি অভ্যন্তরীণ মূল স্তরের তুলনায় কঠোর চেহারা নিয়ন্ত্রণ প্রয়োজন। তাই কারখানাগুলিকে তাদের উদ্দিষ্ট অ্যাপ্লিকেশন অনুযায়ী ব্যহ্যাবরণ আলাদা করা উচিত। একটি কারখানার কেনাকাটা শেষ, শুকনো ব্যহ্যাবরণে পিলিং বা শুকানোর সরঞ্জামের প্রয়োজন নাও হতে পারে। এই পার্থক্য উল্লেখযোগ্যভাবে তার প্রাথমিক যন্ত্রপাতি প্রয়োজনীয়তা কমাতে পারে.
একবার ব্যহ্যাবরণ প্রস্তুত হয়ে গেলে, তাদের অবশ্যই একটি স্তরযুক্ত কাঠামোতে বাঁধা দিতে হবে। এই পর্যায়ে সামঞ্জস্যপূর্ণ আঠালো প্রয়োগ এবং সঠিক ব্যহ্যাবরণ অবস্থান প্রয়োজন। ভুল আঠালো পরিমাণ বা দুর্বল স্তর প্রান্তিককরণ সমাপ্ত প্যানেলগুলিকে দুর্বল করতে পারে। সঠিক সরঞ্জাম প্রতিটি শীট জুড়ে অভিন্ন বন্ধন অবস্থা বজায় রাখতে সাহায্য করে।
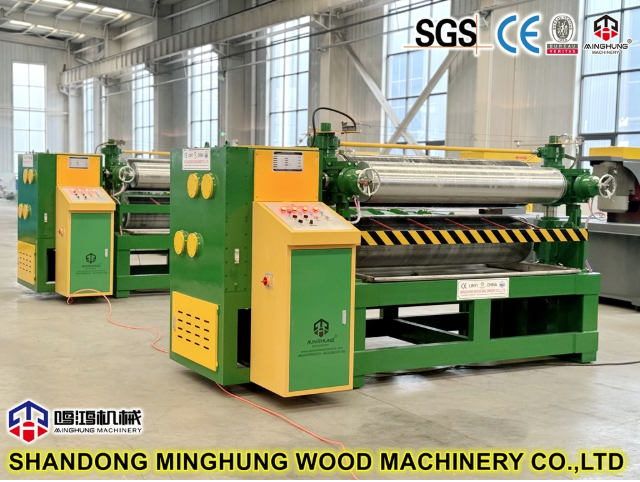
আঠালো প্রস্তুতি উত্পাদন প্রয়োজনীয়তা অনুযায়ী আঠালো উপাদান মিশ্রিত দ্বারা শুরু হয়। বিভিন্ন পাতলা পাতলা কাঠ অ্যাপ্লিকেশন বিভিন্ন আঠালো সিস্টেম এবং নিরাময় অবস্থার প্রয়োজন হতে পারে. একটি আঠালো মিশুক প্রয়োগের আগে প্রয়োজনীয় উপকরণগুলিকে একত্রিত করে। অপারেটরদের অবশ্যই আঠালো সরবরাহকারীর প্রস্তাবিত মিশ্রণের শর্ত এবং কাজের সময় অনুসরণ করতে হবে। এর পরে, veneers একটি আঠালো স্প্রেডিং মেশিনের মাধ্যমে পাস। এই সরঞ্জাম নিয়ন্ত্রিত রোলার ব্যবহার করে আঠালো প্রযোজ্য.
গুরুত্বপূর্ণ সরঞ্জাম অন্তর্ভুক্ত:
আঠালো মিক্সার: নির্বাচিত ফর্মুলেশন অনুযায়ী আঠালো মিশ্রণ প্রস্তুত করে।
আঠালো স্প্রেডার: ব্যহ্যাবরণ পৃষ্ঠ জুড়ে নিয়ন্ত্রিত আঠালো পরিমাণ প্রয়োগ করে।
আঠালো খাওয়ানোর ব্যবস্থা: ছড়িয়ে দেওয়ার সরঞ্জামগুলিতে প্রস্তুত আঠালো স্থানান্তর।
আঠালো স্টোরেজ সরঞ্জাম: উত্পাদনের আগে উপযুক্ত আঠালো উপকরণ ধরে রাখে।
ইউনিফর্ম অ্যাপ্লিকেশন সহজভাবে আরো আঠালো ব্যবহার করার চেয়ে আরো গুরুত্বপূর্ণ. অতিরিক্ত আঠালো শক্তিশালী বন্ধনের গ্যারান্টি ছাড়াই উপাদানের ব্যবহার বাড়ায়। অপর্যাপ্ত প্রয়োগ দুর্বল বন্ধন বা অসম্পূর্ণ কভারেজ তৈরি করতে পারে। অপারেটরদের রোলার কন্ডিশন, স্প্রেডিং প্রস্থ এবং অ্যাপ্লিকেশনের ধারাবাহিকতা নিয়মিত পরীক্ষা করা উচিত। তারা উপযুক্ত আঠালো হ্যান্ডলিং শর্ত বজায় রাখা উচিত.
আঠালো প্রয়োগের পরে, ব্যহ্যাবরণগুলি প্রয়োজনীয় প্যানেল কাঠামোতে সাজানো হয়। প্রচলিত পাতলা পাতলা কাঠে, সংলগ্ন ব্যহ্যাবরণ স্তরগুলি সাধারণত লম্ব শস্যের দিকনির্দেশ থাকে। এই বিন্যাস মাত্রিক স্থায়িত্ব উন্নত করতে এবং প্যানেলের কাঠামোর ভারসাম্য বজায় রাখতে সাহায্য করে। কারখানাগুলি ম্যানুয়াল সমাবেশ স্টেশন বা স্বয়ংক্রিয় লে-আপ সিস্টেম ব্যবহার করতে পারে। ম্যানুয়াল স্টেশনগুলির জন্য কম প্রাথমিক বিনিয়োগ প্রয়োজন কিন্তু শ্রমের উপর বেশি নির্ভর করে।
স্বয়ংক্রিয় সিস্টেমগুলি উচ্চ-ভলিউম উত্পাদনের সময় আরও ধারাবাহিকভাবে ব্যহ্যাবরণ স্থাপন করতে পারে। সঠিকভাবে কনফিগার করা হলে তারা পুনরাবৃত্তিমূলক হ্যান্ডলিং হ্রাস করে। সারিবদ্ধকরণ সরঞ্জাম টিপে আগে সামঞ্জস্যপূর্ণ ব্যহ্যাবরণ অবস্থান বজায় রাখতে সাহায্য করে। দুর্বল প্রান্তিককরণ বর্জ্য ছাঁটাই বাড়াতে পারে এবং অসম প্যানেল প্রান্ত তৈরি করতে পারে। উপযুক্ত ব্যবস্থা উৎপাদনের পরিমাণ এবং উপলব্ধ শ্রমের উপর নির্ভর করে। ছোট কারখানাগুলি সাবধানে পরিচালিত ম্যানুয়াল সমাবেশের মাধ্যমে কার্যকরভাবে কাজ করতে পারে।
প্লাইউড উৎপাদনের সবচেয়ে গুরুত্বপূর্ণ ধাপগুলোর মধ্যে একটি হল প্রেসিং। এটি একত্রিত ব্যহ্যাবরণকে একত্রিত করে এবং স্তরগুলির মধ্যে আঠালো বন্ধনকে সমর্থন করে। কারখানাগুলি সাধারণত এই অপারেশনের জন্য হাইড্রোলিক প্রেসিং সরঞ্জাম ব্যবহার করে। যাইহোক, ঠান্ডা প্রেস এবং গরম প্রেস বিভিন্ন ফাংশন সঞ্চালন করে।
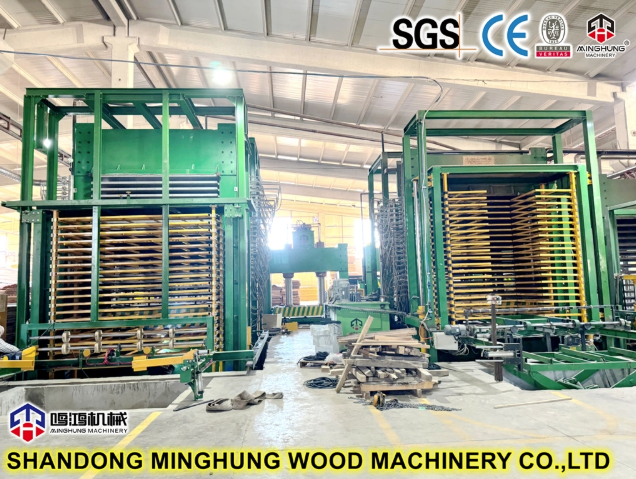
একটি হাইড্রোলিক কোল্ড প্রেস গরম চাপ দেওয়ার আগে একত্রিত ব্যহ্যাবরণ স্তরগুলিতে চাপ প্রয়োগ করে। এটি স্ট্যাককে একীভূত করতে এবং পরিচালনার স্থিতিশীলতা উন্নত করতে সহায়তা করে। প্রি-টিপে পরবর্তী উপাদান স্থানান্তরের সময় স্তরগুলির মধ্যে চলাচল কমাতে পারে। এটি আঠালো ব্যহ্যাবরণ পৃষ্ঠের মধ্যে যোগাযোগ উন্নত করতে পারে।
অপারেটরদের অবশ্যই বেশ কয়েকটি বিষয় বিবেচনা করতে হবে:
চাপ চাপ: প্যানেল গঠন এবং আঠালো প্রয়োজনীয়তা অনুসারে হতে হবে।
প্রেসিং সময়কাল: প্রত্যাশিত প্রাক-প্রেসিং প্রভাব অর্জনের জন্য পর্যাপ্ত সময়ের প্রয়োজন।
প্যানেল প্রান্তিককরণ: অসম প্রান্ত এবং অপ্রয়োজনীয় ছাঁটাই প্রতিরোধ করতে সাহায্য করে।
হাইড্রোলিক পারফরম্যান্স: প্রেসিং এলাকা জুড়ে স্থিতিশীল চাপ প্রদান করা উচিত।
কোল্ড প্রেসিং চূড়ান্ত গরম প্রেসিং অপারেশন প্রতিস্থাপন করে না। পরিবর্তে, এটি আরও প্রক্রিয়াকরণের জন্য একত্রিত প্যানেল প্রস্তুত করে। কিছু কারখানা প্রি-প্রেসিং বাদ দেয় কারণ তাদের আঠালো সিস্টেম বা উৎপাদন পদ্ধতি ভিন্ন। ক্রেতাদের তাদের প্রক্রিয়ার জন্য এই মেশিনের প্রয়োজন কিনা তা নিশ্চিত করা উচিত।
একটি হাইড্রোলিক হট প্রেস প্লাইউড প্যানেলগুলিকে একত্রিত করতে তাপ এবং চাপকে একত্রিত করে। তাপ নির্বাচিত আঠালো দ্বারা প্রয়োজনীয় নিরাময় প্রক্রিয়া সক্রিয়. চাপের অবস্থা রজন রসায়ন, প্যানেলের বেধ এবং ব্যহ্যাবরণ বৈশিষ্ট্যের উপর নির্ভর করে। ক মাল্টি-ওপেনিং হট প্রেস একটি প্রেসিং সাইকেলের সময় বিভিন্ন প্যানেল প্রক্রিয়া করে। এর ক্ষমতা খোলার গণনা, লোডিং ব্যবস্থা এবং অপারেটিং অবস্থার উপর নির্ভর করে।
একটি হট প্রেস মূল্যায়ন করার সময়, ক্রেতাদের বিবেচনা করা উচিত:
প্ল্যাটেনের আকার: মেশিনে থাকা সর্বোচ্চ প্যানেলের মাত্রা নির্ধারণ করে।
খোলার সংখ্যা: প্রতি চক্রে প্রক্রিয়াকৃত প্যানেলের সংখ্যাকে প্রভাবিত করে।
প্রেসিং ফোর্স: প্যানেল এলাকা জুড়ে উপযুক্ত চাপ প্রদান করতে হবে।
তাপমাত্রা অভিন্নতা: প্যানেল জুড়ে সামঞ্জস্যপূর্ণ আঠালো নিরাময় সমর্থন করে।
চক্র সময়: উত্পাদন ক্ষমতা প্রভাবিত করে এবং সম্পূর্ণ প্রেসিং প্রক্রিয়ার উপর নির্ভর করে।
স্বয়ংক্রিয় লোডার এবং আনলোডার চক্রের মধ্যে পরিচালনার সময় কমাতে পারে। বৃহত্তর প্যানেল ভলিউম প্রক্রিয়াকরণের সময় এগুলি বিশেষভাবে কার্যকর হয়ে ওঠে। যাইহোক, আরও প্রেস খোলার ফলে স্বয়ংক্রিয়ভাবে সামগ্রিক কারখানার উৎপাদন বৃদ্ধি পায় না। পূর্ববর্তী সমাবেশ পর্যায়ে পর্যাপ্ত প্যানেল সরবরাহ করা আবশ্যক। উদাহরণস্বরূপ, যখন আঠালো ছড়ানো বাধা হয়ে দাঁড়ায় তখন একটি উচ্চ-ক্ষমতার প্রেস কম ব্যবহার করা যেতে পারে। তাই ক্রেতাদের চাপের ক্ষমতা নির্বাচন করার আগে সম্পূর্ণ উত্পাদন লাইন মূল্যায়ন করা উচিত।
গরম চাপার পরে, পাতলা পাতলা কাঠ প্যানেল মাত্রিক সমন্বয় এবং পৃষ্ঠ প্রস্তুতি প্রয়োজন। সমাপ্ত প্যানেল অবশ্যই নির্দিষ্ট বেধ, প্রস্থ, দৈর্ঘ্য এবং চেহারা প্রয়োজনীয়তা পূরণ করতে হবে। ট্রিমিং এবং স্যান্ডিং সরঞ্জাম পরিদর্শন এবং প্যাকেজিংয়ের আগে এই ক্রিয়াকলাপগুলি সম্পূর্ণ করে।
চাপা পাতলা পাতলা কাঠের অসম প্রান্ত বা ছোট পুরুত্বের বৈচিত্র থাকতে পারে। কাটিং এবং স্যান্ডিং মেশিনগুলি আরও সামঞ্জস্যপূর্ণ সমাপ্ত মাত্রা তৈরি করতে সহায়তা করে।
প্রধান যন্ত্রপাতি অন্তর্ভুক্ত:
প্লাইউড এজ কাটিং মেশিন: অতিরিক্ত উপাদান সরিয়ে দেয় এবং প্যানেলগুলিকে নির্দিষ্ট মাত্রায় কাটে।
ডাবল-সাইডেড ট্রিমিং মেশিন: সামঞ্জস্যপূর্ণ প্যানেলের প্রস্থ বা দৈর্ঘ্য বজায় রেখে বিপরীত প্রান্তগুলি ছাঁটাই করে।
ক্যালিব্রেটিং স্যান্ডিং মেশিন: নিয়ন্ত্রিত পৃষ্ঠ অপসারণের মাধ্যমে বেধের তারতম্য হ্রাস করে।
ওয়াইড বেল্ট স্যান্ডিং মেশিন: প্যানেলের পৃষ্ঠগুলিকে মসৃণ করে এবং আরও সমাপ্তির জন্য প্রস্তুত করে।
ফিনিশিং লাইনের মধ্যে সংযোগ থাকা সত্ত্বেও এই মেশিনগুলি বিভিন্ন ক্রিয়াকলাপ সম্পাদন করে। এজ ট্রিমিং প্যানেলের মাত্রা নিয়ন্ত্রণ করে, যখন ক্রমাঙ্কন বেধের সামঞ্জস্য উন্নত করে। সারফেস স্যান্ডিং তখন প্রয়োজনীয় মসৃণতা তৈরি করে। অতিরিক্ত স্যান্ডিং নির্দিষ্ট সহনশীলতার নীচে প্যানেলের বেধ কমাতে পারে। অপারেটরদের তাই পরিদর্শন ফলাফল অনুযায়ী উপাদান অপসারণ সমন্বয় করা উচিত. কাটিং এবং স্যান্ডিংও যথেষ্ট কাঠের ধুলো তৈরি করে। সঠিক নিষ্কাশন সিস্টেম ধুলো জমা নিয়ন্ত্রণ এবং নিরাপদ কাজের অবস্থা বজায় রাখতে সাহায্য করে।
কিছু পাতলা পাতলা কাঠ পণ্য মৌলিক স্যান্ডিং পরে অতিরিক্ত পৃষ্ঠ চিকিত্সা প্রয়োজন। এই ক্রিয়াকলাপগুলি উদ্দেশ্যযুক্ত অ্যাপ্লিকেশন এবং সমাপ্ত পণ্যের নির্দিষ্টকরণের উপর নির্ভর করে। উদাহরণস্বরূপ, ফিল্ম-মুখী পাতলা পাতলা কাঠের জন্য প্যানেলের পৃষ্ঠের সাথে সংযুক্ত একটি উপযুক্ত ওভারলে উপাদান প্রয়োজন। একটি ফিল্ম লেমিনেটিং হট প্রেস প্রয়োজনীয় তাপমাত্রা এবং চাপ প্রদান করে।
আলংকারিক পাতলা পাতলা কাঠ অতিরিক্ত ব্যহ্যাবরণ ওভারলে সরঞ্জাম প্রয়োজন হতে পারে। এই সিস্টেমগুলি প্রস্তুত প্যানেলের সাথে নির্বাচিত মুখের ব্যহ্যাবরণগুলিকে বন্ড করে। অন্যান্য সহায়ক সরঞ্জাম প্যানেল টার্নার্স এবং হ্যান্ডলিং ডিভাইস অন্তর্ভুক্ত। তারা কর্মীদের উভয় প্যানেল পৃষ্ঠ পরিদর্শন বা প্রক্রিয়া করতে সাহায্য করে। যাইহোক, স্ট্যান্ডার্ড অসমাপ্ত পাতলা পাতলা পাতলা কাঠ সবসময় এই মেশিন প্রয়োজন হয় না. ক্রেতাদের একটি পরিষ্কার পণ্য প্রয়োজন ছাড়া অতিরিক্ত সমাপ্তি সরঞ্জাম ক্রয় এড়াতে হবে।
একটি সম্পূর্ণ পাতলা পাতলা কাঠ কারখানা প্রাথমিক প্রক্রিয়াকরণ মেশিনের চেয়ে বেশি প্রয়োজন। সাপোর্টিং সিস্টেম তাপ, শক্তি, উপাদান পরিচালনা, ধুলো নিয়ন্ত্রণ, এবং পরিদর্শন ক্ষমতা প্রদান করে। এগুলি ছাড়া, এমনকি ভালভাবে ডিজাইন করা উত্পাদন সরঞ্জামগুলি ঘন ঘন বাধা অনুভব করতে পারে।
গুরুত্বপূর্ণ সহায়ক যন্ত্রপাতি অন্তর্ভুক্ত:
স্টিম বয়লার বা থার্মাল অয়েল হিটিং সিস্টেম: সামঞ্জস্যপূর্ণ ড্রায়ার এবং প্রেসিং সরঞ্জামগুলিতে প্রক্রিয়া তাপ সরবরাহ করে।
হাইড্রোলিক পাওয়ার ইউনিট: বাহ্যিক হাইড্রোলিক সিস্টেমের জন্য প্রয়োজনীয় যন্ত্রপাতিগুলির জন্য জলবাহী চাপ সরবরাহ করে।
লিফ্ট টেবিল এবং কনভেয়র: প্রোডাকশন স্টেশনগুলির মধ্যে ব্যহ্যাবরণ এবং প্যানেল স্থানান্তর করুন।
প্যানেল টার্নার: হ্যান্ডলিং, পরিদর্শন বা পরবর্তী প্রক্রিয়াকরণের জন্য প্যানেল ঘোরায়।
ধুলো নিষ্কাশন সিস্টেম: কাটা এবং স্যান্ডিং অপারেশন থেকে বায়ুবাহিত কাঠের কণা সংগ্রহ করে।
পরিদর্শন সরঞ্জাম: প্যানেলের মাত্রা, বেধ, আর্দ্রতা এবং প্রাসঙ্গিক বন্ধন বৈশিষ্ট্য পরিমাপ করে।
কারখানাগুলিকে অবশ্যই উপযুক্ত বৈদ্যুতিক বিতরণ, বায়ুচলাচল এবং মেশিন সুরক্ষা ব্যবস্থার পরিকল্পনা করতে হবে। সরঞ্জাম প্রয়োজনীয়তা স্থানীয় প্রবিধান এবং কারখানা অপারেটিং শর্ত প্রতিফলিত করা উচিত.
নিম্নলিখিত সারণীটি একটি সম্পূর্ণ উত্পাদন লাইন জুড়ে ব্যবহৃত প্রাথমিক সরঞ্জামগুলির সংক্ষিপ্ত বিবরণ দেয়।
উৎপাদন পর্যায় |
প্রাসঙ্গিক প্রক্রিয়ার জন্য প্রয়োজনীয় যন্ত্রপাতি |
ঐচ্ছিক বা প্রক্রিয়া-নির্ভর সরঞ্জাম |
লগ প্রস্তুতি |
লগ debarker, কাটা বন্ধ করাত, লগ হ্যান্ডলিং সরঞ্জাম |
লগ কন্ডিশনার সরঞ্জাম |
ব্যহ্যাবরণ উত্পাদন |
ব্যহ্যাবরণ পিলিং লেদ, ব্যহ্যাবরণ ক্লিপার |
স্বয়ংক্রিয় ব্যহ্যাবরণ স্ট্যাকার |
ব্যহ্যাবরণ শুকানো |
ব্যহ্যাবরণ ড্রায়ার, আর্দ্রতা মিটার |
ব্যহ্যাবরণ প্যাচিং মেশিন, মূল সুরকার |
Gluing এবং সমাবেশ |
আঠালো মিক্সার, আঠালো স্প্রেডার, লে-আপ স্টেশন |
স্বয়ংক্রিয় লে-আপ সিস্টেম |
টিপে |
হাইড্রোলিক গরম প্রেস |
কোল্ড প্রেস, স্বয়ংক্রিয় লোডার |
প্যানেল ফিনিশিং |
এজ ট্রিমিং মেশিন, স্যান্ডিং মেশিন |
ফিল্ম স্তরিত গরম প্রেস |
কারখানা সমর্থন |
উপযুক্ত গরম, বৈদ্যুতিক, নিষ্কাশন, এবং পরিদর্শন ব্যবস্থা |
স্বয়ংক্রিয় পরিবাহক এবং প্যানেল টার্নার্স |
এই প্রয়োজনীয়তাগুলি সমাপ্ত পাতলা পাতলা কাঠের মধ্যে একটি কারখানার কাঁচা লগ প্রক্রিয়াকরণের বর্ণনা করে। প্রস্তুত ব্যহ্যাবরণ কেনার সুবিধাগুলি লগ প্রস্তুতি এবং ব্যহ্যাবরণ উত্পাদনের জন্য ব্যবহৃত সরঞ্জামগুলি বাদ দিতে পারে।
প্রতিটি পাতলা পাতলা কাঠ তৈরির মেশিন নির্বাচন করার জন্য পৃথক প্রযুক্তিগত বৈশিষ্ট্য তুলনা করার চেয়ে বেশি প্রয়োজন। ক্রেতাদের বিবেচনা করা উচিত যে কীভাবে সরঞ্জামগুলি সম্পূর্ণ উত্পাদন প্রক্রিয়া জুড়ে কাজ করে।
1. প্রয়োজনীয় প্লাইউড স্পেসিফিকেশন সংজ্ঞায়িত করুন
লক্ষ্য প্যানেলের মাত্রা, বেধের পরিসীমা, কাঠের প্রজাতি এবং সমাপ্ত পণ্যের গ্রেড সনাক্ত করুন। এই বিবরণগুলি প্রায় প্রতিটি প্রধান সরঞ্জাম সিদ্ধান্তকে প্রভাবিত করে।
2. প্রয়োজনীয় উৎপাদন ক্ষমতা গণনা করুন
বাস্তবসম্মত অপারেটিং অবস্থার অধীনে পরিকল্পিত দৈনিক আউটপুট অনুমান করুন। তারপরে পিলিং, শুকানো, আঠালো, প্রেসিং এবং ফিনিশিং জুড়ে মেশিনের ক্ষমতা তুলনা করুন।
একটি উত্পাদন লাইন সর্বোত্তম কার্য সম্পাদন করে যখন এর প্রধান প্রক্রিয়াকরণ পর্যায়ে ভারসাম্য বজায় থাকে।
3. কারখানা উপযোগিতা এবং উপলব্ধ স্থান মূল্যায়ন
বৈদ্যুতিক ক্ষমতা, গরম করার প্রয়োজনীয়তা, বিল্ডিং মাত্রা এবং উপাদান চলাচলের রুট পরীক্ষা করুন। ইনস্টলেশন স্থান রক্ষণাবেক্ষণ এবং নিরাপদ মেশিন অ্যাক্সেস মিটমাট করা আবশ্যক।
4. অপারেটিং প্রয়োজনীয়তা তুলনা করুন
শ্রমের চাহিদা, রক্ষণাবেক্ষণ অ্যাক্সেস, খুচরা যন্ত্রাংশের প্রাপ্যতা এবং শক্তি খরচ পর্যালোচনা করুন। কম ক্রয় মূল্য সবসময় কম অপারেটিং খরচ তৈরি করে না।
5. ইনস্টলেশন এবং প্রযুক্তিগত সহায়তা বিবেচনা করুন
কমিশনিং, অপারেটর প্রশিক্ষণ, সরঞ্জাম ডকুমেন্টেশন, এবং রক্ষণাবেক্ষণ সহায়তা সম্পর্কে সরবরাহকারীদের জিজ্ঞাসা করুন। এই পরিষেবাগুলি কারখানাগুলিকে নির্ভরযোগ্য উত্পাদন পদ্ধতি স্থাপনে সহায়তা করে।
একটি সফল পাতলা পাতলা কাঠ কারখানা উত্পাদন জুড়ে দক্ষতার সাথে কাজ করা মেশিনের উপর নির্ভর করে। ব্যহ্যাবরণ খোসা ছাড়ানো, শুকানো, আঠালো করা, টিপে দেওয়া এবং ফিনিশিংয়ের জন্য সঠিকভাবে মিলিত সরঞ্জাম প্রয়োজন। সাপোর্টিং সিস্টেমগুলি সামঞ্জস্যপূর্ণ গুণমান এবং উত্পাদন প্রবাহ বজায় রাখতে সহায়তা করে। প্রস্তুত ব্যহ্যাবরণকারী কারখানাগুলিতে সম্পূর্ণ সমন্বিত উৎপাদন সুবিধার তুলনায় কম মেশিনের প্রয়োজন হতে পারে। কেনার আগে, ক্রেতাদের মেশিনের ক্ষমতা, প্যানেলের স্পেসিফিকেশন, কাঁচামাল এবং কারখানার ইউটিলিটিগুলি মূল্যায়ন করা উচিত। এ Shandong MINGHUNG OSB & MDF মেশিনারি ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং, লিমিটেড , আমরা বিভিন্ন উত্পাদন পর্যায়ে প্লাইউড তৈরির মেশিন সমাধান সরবরাহ করি। আমাদের সরঞ্জাম দক্ষ প্রক্রিয়াকরণ এবং সামঞ্জস্যপূর্ণ প্যানেল গুণমান সমর্থন করে। আমরা গ্রাহকদের তাদের উৎপাদন প্রয়োজনীয়তা অনুযায়ী সুষম উৎপাদন লাইন কনফিগার করতে সাহায্য করি।
উত্তর: একটি পাতলা পাতলা কাঠ তৈরির মেশিন একটি নির্দিষ্ট উত্পাদন পর্যায়ে পরিবেশন করে। প্রয়োজনীয় সরঞ্জামের মধ্যে রয়েছে ব্যহ্যাবরণ পিলিং মেশিন, ড্রায়ার, আঠালো স্প্রেডার, হট প্রেস, ট্রিমিং করাত এবং স্যান্ডিং মেশিন। প্রয়োজনীয়তা কাঁচামালের উপর নির্ভর করে।
উত্তর: একটি সম্পূর্ণ পাতলা পাতলা পাতলা কাঠ তৈরি মেশিন উত্পাদন লাইন ক্ষমতা, অটোমেশন, এবং সরঞ্জাম কনফিগারেশন অনুযায়ী দাম পরিবর্তিত হয়। ক্রেতাদের ইনস্টলেশন, হিটিং সিস্টেম, রক্ষণাবেক্ষণ এবং কারখানার ইউটিলিটিগুলিও বিবেচনা করা উচিত।
উত্তর: প্যানেলের মাত্রা, কাঠের প্রজাতি এবং উৎপাদন ক্ষমতা অনুযায়ী প্রতিটি প্লাইউড তৈরির মেশিন বেছে নিন। প্রতিবন্ধকতা রোধ করতে এবং সামঞ্জস্যপূর্ণ উত্পাদন আউটপুট বজায় রাখতে পর্যায় জুড়ে সরঞ্জামের গতি মেলান।
উত্তর: চূড়ান্ত বন্ধনের আগে কোল্ড প্রেস একত্রিত ব্যহ্যাবরণকে একত্রিত করে। হট প্রেস আঠালো নিরাময় তাপ এবং চাপ প্রয়োগ. কিছু উত্পাদন প্রক্রিয়া উভয়ের প্রয়োজন হয়, অন্যরা সরাসরি হট প্রেসিং ব্যবহার করে।
উত্তর: হ্যাঁ, প্রস্তুতকৃত, শুকনো ব্যহ্যাবরণ কেনার কারখানাগুলি লগ তৈরি, খোসা ছাড়ানো এবং শুকানোর সরঞ্জামগুলি এড়িয়ে যেতে পারে। তাদের এখনও আঠালো প্রয়োগ, প্যানেল সমাবেশ, প্রেসিং এবং সমাপ্তির জন্য উপযুক্ত যন্ত্রপাতি প্রয়োজন।
উত্তর: সাধারণ কারণগুলির মধ্যে রয়েছে অসামঞ্জস্যপূর্ণ ব্যহ্যাবরণ আর্দ্রতা, অসম আঠালো ছড়ানো, ভুল চাপের অবস্থা এবং অমিল মেশিনের ক্ষমতা। নিয়মিত পরিদর্শন এবং সুষম সরঞ্জাম কনফিগারেশন এই সমস্যাগুলি কমাতে সাহায্য করে।


