Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-10-2026 Asal: Lokasi
Memilih peralatan kayu lapis yang salah dapat memperlambat produksi dan meningkatkan biaya operasional. Setiap tahap produksi membutuhkan mesin yang bekerja sama secara efisien. Produksi kayu lapis dimulai dengan persiapan kayu gelondongan dan diakhiri dengan pemeriksaan panel selesai. Setiap mesin pembuat kayu lapis mendukung persiapan veneer, pengeringan, pengeleman, pengepresan, atau penyelesaian akhir. Namun, kebutuhan peralatan bervariasi antar pabrik. Beberapa mengolah kayu gelondongan mentah, sementara yang lain menggunakan veneer yang sudah disiapkan atau membuat kayu lapis khusus. Panduan ini berisi daftar mesin penting dan opsional pada setiap tahap produksi. Anda juga akan mempelajari cara memilih peralatan untuk kualitas yang konsisten dan kapasitas produksi yang seimbang.
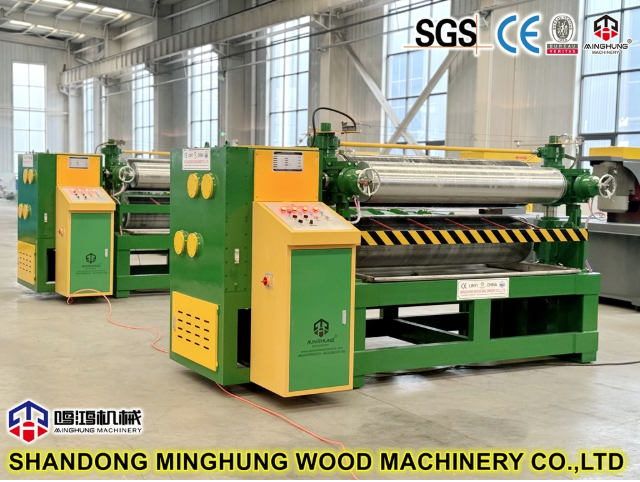
Produksi kayu lapis dimulai dengan mengubah kayu mentah menjadi veneer kayu tipis. Tahap ini menentukan kualitas veneer, pemulihan material, dan efisiensi pemrosesan selanjutnya. Beberapa mesin bekerja sama untuk menyiapkan kayu gelondongan, menghilangkan kulit kayu, dan menghasilkan lembaran veneer yang konsisten.
Sebelum dikupas, kayu gelondongan harus dibersihkan, dipotong, dan ditempatkan dengan benar. Persiapan yang tepat melindungi alat pemotong dan meningkatkan stabilitas operasi selanjutnya.
Peralatan utama meliputi:
Log Debarker: Menghilangkan kulit kayu, kotoran, dan material permukaan lainnya sebelum veneer terkelupas. Ini mengurangi kerusakan pisau dan mencegah kontaminan memasuki proses produksi.
Gergaji Pemotong Kayu: Memotong kayu gelondongan menjadi panjang yang sesuai dengan dimensi veneer. Pemotongan yang akurat juga mengurangi pemborosan material yang tidak perlu.
Log Loader: Memindahkan log yang sudah disiapkan ke dalam mesin pengupas. Pemuatan otomatis mengurangi penanganan manual dan mendukung produksi yang konsisten.
Konveyor Log: Memindahkan kayu antar stasiun persiapan yang berbeda. Ini membantu menjaga aliran material dan mengurangi penundaan transportasi.
Peralatan Pengondisian Log: Menggunakan pengolahan panas atau air yang terkontrol untuk melunakkan spesies kayu yang sesuai. Ini dapat meningkatkan kinerja pengelupasan ketika pengkondisian diperlukan.
Tidak semua pabrik memerlukan peralatan pengkondisian kayu. Nilainya tergantung pada jenis kayu, kondisi kayu gelondongan, dan kebutuhan veneer. Misalnya, beberapa batang kayu keras mendapat manfaat dari pemanasan terkontrol sebelum dikupas. Pabrik harus mengevaluasi diameter kayu gelondongan dan jenis kayunya sebelum memilih mesin persiapan.
Setelah persiapan, kayu gelondongan masuk ke proses pengelupasan veneer. Mesin pengupas memutar setiap batang kayu dengan pisau pemotong. Tindakan ini menghasilkan pita veneer yang kontinyu atau hampir kontinyu. Tersedia dua sistem pengelupasan umum.
Mesin Pengupas Putar Spindel
A mesin bubut spindel menahan batang kayu melalui spindel yang berputar di kedua ujungnya. Biasanya menangani kayu gelondongan yang lebih besar dan menawarkan kondisi pengelupasan yang terkendali. Namun, ukuran inti yang tersisa membatasi jumlah kayu yang dapat diperoleh kembali.
Mesin Pengupas Putar Tanpa Spindle
Mesin bubut tanpa spindel memutar kayu melalui roller yang digerakkan tanpa spindel ujung tradisional. Ini dapat memproses sisa inti yang lebih kecil, sehingga meningkatkan pemulihan dalam kondisi pengoperasian yang sesuai.
Garis pengelupasan juga membutuhkan peralatan tambahan:
Veneer Clipper: Memotong pita veneer sesuai panjang yang dibutuhkan dan menghilangkan bagian yang rusak.
Mesin Penggiling Pisau: Mempertajam pisau yang mengelupas untuk menjaga kinerja pemotongan yang akurat.
Penumpuk Veneer Otomatis: Mengumpulkan lembaran veneer dan mengaturnya untuk dikeringkan.
Mesin bubut berkecepatan tinggi tidak menjamin hasil pabrik yang lebih besar. Jika pengering hilir tidak dapat menangani volume produksinya, veneer akan menumpuk. Oleh karena itu, kapasitas pengelupasan harus sesuai dengan tahapan pemrosesan berikut.
Veneer yang baru dikupas sering kali mengandung lebih banyak kelembapan daripada yang dapat ditoleransi oleh proses pengikatan perekat. Kelembapan yang berlebihan dapat mempengaruhi kualitas perekatan dan menyebabkan cacat selama pengepresan panas. Pabrik menggunakan peralatan pengeringan untuk mengontrol kelembapan veneer sebelum perakitan. Mesin tambahan memperbaiki lembaran yang rusak dan menyiapkan bahan inti untuk produksi.
Pengering veneer menghilangkan kelebihan air melalui panas dan aliran udara yang terkontrol. Kondisi pengoperasiannya bergantung pada spesies kayu, ketebalan veneer, dan persyaratan produksi. Tiga jenis pengering umum melayani kebutuhan manufaktur yang berbeda.
Pengering Roller Veneer
Pengering rol mengangkut veneer melalui ruang berpemanas menggunakan rol bertenaga. Ini mendukung pemrosesan berkelanjutan dan dapat menangani volume produksi besar. Operator menyesuaikan suhu, aliran udara, dan kecepatan pengumpanan untuk mengontrol pengeringan.
Pengering Veneer Sabuk Jaring
Sistem ini membawa veneer pada sabuk jaring yang bergerak. Ini memberikan dukungan terus menerus selama pengeringan dan sesuai dengan berbagai dimensi veneer. Kinerjanya bergantung pada konfigurasi sabuk dan kondisi pengeringan.
Tekan Pengering Veneer
Pengering tekan menggunakan pelat yang dipanaskan untuk mengeringkan veneer melalui kontak langsung. Ini dapat memenuhi persyaratan pemrosesan veneer dan operasi batch yang dipilih.
Pabrik juga memerlukan pengukur kelembapan untuk memeriksa veneer kering. Perangkat ini membantu operator mengidentifikasi material di luar kisaran kelembapan yang diperlukan. Misalnya, beberapa proses kayu lapis menggunakan target kadar air veneer sekitar 4–10%. Namun, kisaran yang tepat bergantung pada perekat dan kondisi pemrosesan. Operator harus mengkonfirmasi persyaratan mereka sebelum mengatur parameter pengering. Pengeringan yang tidak merata dapat menimbulkan beberapa masalah, termasuk daya rekat yang buruk dan deformasi panel. Oleh karena itu, konsistensi suhu sama pentingnya dengan kapasitas pengeringan total.
Tidak semua lembaran veneer yang dikupas memenuhi dimensi atau standar kualitas yang disyaratkan. Beberapa memiliki lubang, belahan, atau tepi tidak beraturan yang memerlukan pemrosesan lebih lanjut.
Beberapa mesin membantu pabrik memulihkan bahan yang dapat digunakan:
Mesin Penambal Veneer: Memperbaiki cacat tertentu dengan memasukkan tambalan kayu yang cocok ke area yang rusak.
Mesin Penggabung Veneer: Menghubungkan potongan veneer yang lebih kecil menjadi lembaran yang lebih besar dan dapat digunakan.
Veneer Core Composer: Menggabungkan strip inti sempit menjadi lapisan veneer lengkap.
Veneer Stacker: Mengatur veneer jadi menurut dimensi, ketebalan, atau persyaratan produksi.
Mesin-mesin ini dapat meningkatkan pemanfaatan material dan mengurangi limbah. Namun, keputusan perbaikan bergantung pada kualitas kayu lapis yang sudah jadi. Misalnya, veneer muka dekoratif memerlukan kontrol penampilan yang lebih ketat daripada banyak lapisan inti internal. Oleh karena itu, pabrik harus memisahkan veneer sesuai dengan tujuan penggunaannya. Veneer kering yang dibeli dari pabrik mungkin tidak memerlukan peralatan pengupas atau pengeringan. Perbedaan ini dapat secara signifikan mengurangi kebutuhan mesin awalnya.
Setelah veneer disiapkan, veneer tersebut harus diikat menjadi struktur berlapis. Tahap ini memerlukan pengaplikasian perekat yang konsisten dan penempatan veneer yang akurat. Jumlah lem yang salah atau perataan lapisan yang buruk dapat melemahkan panel yang sudah jadi. Peralatan yang tepat membantu menjaga kondisi ikatan yang seragam di setiap lembar.
Pembuatan lem diawali dengan mencampurkan komponen perekat sesuai kebutuhan produksi. Aplikasi kayu lapis yang berbeda mungkin memerlukan sistem perekat dan kondisi pengawetan yang berbeda. Mixer lem menggabungkan bahan-bahan yang dibutuhkan sebelum diaplikasikan. Operator harus mengikuti kondisi pencampuran dan waktu kerja yang direkomendasikan pemasok perekat. Selanjutnya, veneer melewati mesin penyebar lem. Peralatan ini mengaplikasikan perekat menggunakan rol yang dikontrol.
Peralatan penting meliputi:
Pengaduk Lem: Menyiapkan campuran perekat sesuai formulasi yang dipilih.
Penyebar Lem: Menerapkan jumlah perekat yang terkontrol ke seluruh permukaan veneer.
Sistem Pengumpanan Lem: Memindahkan perekat yang sudah disiapkan ke peralatan penyebaran.
Peralatan Penyimpanan Lem: Menyimpan bahan perekat yang sesuai sebelum produksi.
Penerapan yang seragam lebih penting daripada sekadar menggunakan lebih banyak perekat. Lem berlebih meningkatkan konsumsi bahan tanpa menjamin ikatan yang lebih kuat. Aplikasi yang tidak memadai dapat menghasilkan daya rekat yang lemah atau cakupan yang tidak lengkap. Operator harus memeriksa kondisi roller, lebar penyebaran, dan konsistensi aplikasi secara teratur. Mereka juga harus menjaga kondisi penanganan perekat yang sesuai.
Setelah aplikasi lem, veneer disusun menjadi struktur panel yang diperlukan. Pada kayu lapis konvensional, lapisan veneer yang berdekatan umumnya memiliki arah butiran yang tegak lurus. Susunan ini membantu meningkatkan stabilitas dimensi dan menyeimbangkan struktur panel. Pabrik dapat menggunakan stasiun perakitan manual atau sistem lay-up otomatis. Stasiun manual memerlukan investasi awal yang lebih rendah namun lebih bergantung pada tenaga kerja.
Sistem otomatis dapat memposisikan veneer secara lebih konsisten selama produksi bervolume tinggi. Mereka juga mengurangi penanganan berulang bila dikonfigurasi dengan benar. Peralatan penyelarasan membantu menjaga konsistensi posisi veneer sebelum pengepresan. Penjajaran yang buruk dapat meningkatkan sisa pemangkasan dan membuat tepi panel tidak rata. Sistem yang tepat bergantung pada volume produksi dan tenaga kerja yang tersedia. Pabrik yang lebih kecil dapat beroperasi secara efektif melalui perakitan manual yang dikelola dengan cermat.
Pengepresan adalah salah satu tahapan terpenting dalam pembuatan kayu lapis. Ini mengkonsolidasikan veneer yang dirakit dan mendukung ikatan perekat antar lapisan. Pabrik biasanya menggunakan peralatan pengepres hidrolik untuk operasi ini. Namun, pengepresan dingin dan pengepresan panas mempunyai fungsi yang berbeda.
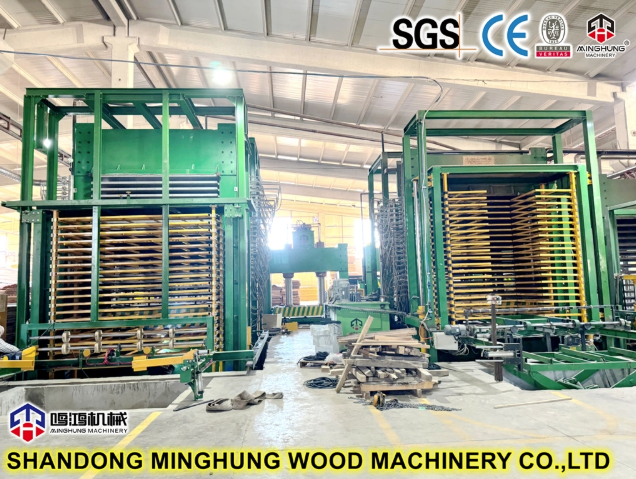
Mesin press dingin hidrolik memberikan tekanan pada lapisan veneer yang telah dirakit sebelum pengepresan panas. Ini membantu mengkonsolidasikan tumpukan dan meningkatkan stabilitas penanganan. Pra-pengepresan dapat mengurangi pergerakan antar lapisan selama pemindahan material berikutnya. Ini juga dapat meningkatkan kontak antara permukaan veneer yang direkatkan.
Operator harus mempertimbangkan beberapa faktor:
Tekanan Penekan: Harus sesuai dengan struktur panel dan persyaratan perekat.
Durasi Penekanan: Membutuhkan waktu yang cukup untuk mencapai efek pra-penekanan yang diinginkan.
Penyelarasan Panel: Membantu mencegah tepian yang tidak rata dan pemangkasan yang tidak perlu.
Kinerja Hidraulik: Harus memberikan tekanan yang stabil di seluruh area pengepresan.
Pengepresan dingin tidak menggantikan operasi pengepresan panas terakhir. Sebaliknya, ia mempersiapkan panel rakitan untuk diproses lebih lanjut. Beberapa pabrik mengabaikan pra-pengepresan karena sistem perekat atau metode produksinya berbeda. Pembeli harus mengonfirmasi apakah proses mereka memerlukan mesin ini.
Mesin press panas hidrolik menggabungkan panas dan tekanan untuk mengkonsolidasikan panel kayu lapis. Panas mengaktifkan proses pengawetan yang dibutuhkan oleh perekat yang dipilih. Kondisi pengepresan bergantung pada kimia resin, ketebalan panel, dan karakteristik veneer. A pengepresan panas multi-pembukaan memproses beberapa panel dalam satu siklus pengepresan. Kapasitasnya bergantung pada hitungan pembukaan, pengaturan pemuatan, dan kondisi pengoperasian.
Saat mengevaluasi hot press, pembeli harus mempertimbangkan:
Ukuran Pelat: Menentukan dimensi panel maksimum yang dapat ditampung alat berat.
Jumlah Bukaan: Mempengaruhi jumlah panel yang diproses per siklus.
Kekuatan Penekan: Harus memberikan tekanan yang sesuai di seluruh area panel.
Keseragaman Suhu: Mendukung proses pengawetan perekat yang konsisten di seluruh panel.
Waktu Siklus: Mempengaruhi kapasitas produksi dan bergantung pada proses pengepresan yang lengkap.
Loader dan unloader otomatis dapat mengurangi waktu penanganan antar siklus. Mereka menjadi sangat berguna ketika memproses volume panel yang lebih besar. Namun, lebih banyak pembukaan pers tidak secara otomatis meningkatkan produksi pabrik secara keseluruhan. Tahapan perakitan sebelumnya harus menyediakan panel yang cukup. Misalnya, mesin press berkapasitas tinggi mungkin kurang digunakan ketika penyebaran lem menjadi penghambatnya. Oleh karena itu pembeli harus mengevaluasi keseluruhan lini produksi sebelum memilih kapasitas pengepresan.
Setelah pengepresan panas, panel kayu lapis memerlukan penyesuaian dimensi dan persiapan permukaan. Panel yang sudah jadi harus memenuhi persyaratan ketebalan, lebar, panjang, dan tampilan yang ditentukan. Peralatan pemangkasan dan pengamplasan menyelesaikan operasi ini sebelum pemeriksaan dan pengemasan.
Kayu lapis yang ditekan mungkin memiliki tepi yang tidak rata atau sedikit variasi ketebalan. Mesin pemotong dan pengamplasan membantu menghasilkan dimensi akhir yang lebih konsisten.
Mesin utama meliputi:
Mesin Pemotong Tepi Kayu Lapis: Menghilangkan material berlebih dan memotong panel sesuai dimensi yang ditentukan.
Mesin Pemangkas Dua Sisi: Memangkas tepi yang berlawanan sambil mempertahankan lebar atau panjang panel yang konsisten.
Mesin Pengamplasan Kalibrasi: Mengurangi variasi ketebalan melalui penghilangan permukaan yang terkontrol.
Mesin Pengamplasan Sabuk Lebar: Menghaluskan permukaan panel dan mempersiapkannya untuk finishing lebih lanjut.
Mesin-mesin ini melakukan operasi yang berbeda meskipun terhubung dalam garis finis. Pemangkasan tepi mengontrol dimensi panel, sementara kalibrasi meningkatkan konsistensi ketebalan. Pengamplasan permukaan kemudian menghasilkan kehalusan yang dibutuhkan. Pengamplasan yang berlebihan dapat mengurangi ketebalan panel di bawah toleransi yang ditentukan. Oleh karena itu, operator harus menyesuaikan pembuangan material berdasarkan hasil inspeksi. Pemotongan dan pengamplasan juga menghasilkan banyak debu kayu. Sistem ekstraksi yang tepat membantu mengendalikan akumulasi debu dan menjaga kondisi kerja yang lebih aman.
Beberapa produk kayu lapis memerlukan perawatan permukaan tambahan setelah pengamplasan dasar. Pengoperasian ini bergantung pada aplikasi yang dimaksudkan dan spesifikasi produk jadi. Misalnya, kayu lapis bermuka film memerlukan bahan pelapis yang sesuai yang direkatkan pada permukaan panel. Mesin press panas laminasi film memberikan suhu dan tekanan yang diperlukan.
Kayu lapis dekoratif mungkin memerlukan peralatan pelapis veneer tambahan. Sistem ini mengikat veneer muka pilihan ke panel yang telah disiapkan. Perlengkapan penunjang lainnya antara lain panel turner dan alat handling. Mereka membantu pekerja memeriksa atau memproses kedua permukaan panel. Namun, kayu lapis standar yang belum selesai tidak selalu memerlukan mesin ini. Pembeli sebaiknya menghindari pembelian peralatan finishing tambahan tanpa persyaratan produk yang jelas.
Pabrik kayu lapis yang lengkap membutuhkan lebih dari sekadar mesin pengolah primer. Sistem pendukung menyediakan panas, tenaga, penanganan material, pengendalian debu, dan kemampuan inspeksi. Tanpa hal tersebut, bahkan peralatan produksi yang dirancang dengan baik pun mungkin akan sering mengalami gangguan.
Mesin pendukung penting meliputi:
Ketel Uap atau Sistem Pemanas Minyak Termal: Menyuplai panas proses ke pengering dan peralatan pengepres yang kompatibel.
Unit Tenaga Hidraulik: Memberikan tekanan hidraulik untuk mesin yang memerlukan sistem hidraulik eksternal.
Meja Angkat dan Konveyor: Pindahkan veneer dan panel antar stasiun produksi.
Panel Turner: Memutar panel untuk penanganan, inspeksi, atau pemrosesan selanjutnya.
Sistem Ekstraksi Debu: Mengumpulkan partikel kayu di udara dari operasi pemotongan dan pengamplasan.
Peralatan Inspeksi: Mengukur dimensi panel, ketebalan, kelembapan, dan sifat ikatan yang relevan.
Pabrik juga harus merencanakan distribusi listrik, ventilasi, dan sistem keselamatan mesin yang sesuai. Persyaratan peralatan harus mencerminkan peraturan setempat dan kondisi pengoperasian pabrik.
Tabel berikut merangkum peralatan utama yang digunakan di seluruh lini produksi.
Tahap Produksi |
Mesin Penting untuk Proses yang Relevan |
Peralatan Opsional atau Tergantung Proses |
Persiapan Catatan |
Debarker kayu gelondongan, gergaji potong, peralatan penanganan kayu gelondongan |
Peralatan pengkondisian log |
Produksi Veneer |
Mesin bubut pengupas veneer, pemotong veneer |
Penumpuk veneer otomatis |
Pengeringan Veneer |
Pengering veneer, pengukur kelembaban |
Mesin penambal veneer, komposer inti |
Perekatan dan Perakitan |
Pengaduk lem, penyebar lem, stasiun lay-up |
Sistem lay-up otomatis |
Mendesak |
Mesin press panas hidrolik |
Tekan dingin, pemuat otomatis |
Penyelesaian Panel |
Mesin pemangkas tepi, mesin pengamplasan |
Mesin press panas laminasi film |
Dukungan Pabrik |
Sistem pemanas, kelistrikan, ekstraksi, dan inspeksi yang sesuai |
Konveyor otomatis dan pemutar panel |
Persyaratan ini menjelaskan pabrik yang mengolah kayu mentah menjadi kayu lapis jadi. Fasilitas yang membeli veneer siap pakai dapat menghilangkan peralatan yang digunakan untuk persiapan kayu gelondongan dan produksi veneer.
Memilih setiap mesin pembuat kayu lapis memerlukan lebih dari sekadar membandingkan spesifikasi teknis individual. Pembeli harus mempertimbangkan kinerja peralatan selama seluruh proses produksi.
1. Tentukan Spesifikasi Kayu Lapis yang Dibutuhkan
Identifikasi dimensi panel target, kisaran ketebalan, spesies kayu, dan kualitas produk jadi. Detail ini mempengaruhi hampir setiap keputusan peralatan utama.
2. Menghitung Kapasitas Produksi yang Dibutuhkan
Perkirakan output harian yang direncanakan berdasarkan kondisi operasi yang realistis. Kemudian bandingkan kapasitas mesin pada proses pengupasan, pengeringan, pengeleman, pengepresan, dan finishing.
Lini produksi berkinerja paling baik bila tahapan pemrosesan utamanya tetap seimbang.
3. Evaluasi Utilitas Pabrik dan Ruang yang Tersedia
Periksa kapasitas listrik, kebutuhan pemanas, dimensi bangunan, dan rute pergerakan material. Ruang pemasangan juga harus mengakomodasi perawatan dan akses alat berat yang aman.
4. Bandingkan Persyaratan Pengoperasian
Tinjau kebutuhan tenaga kerja, akses pemeliharaan, ketersediaan suku cadang, dan konsumsi energi. Harga beli yang lebih rendah tidak selalu menghasilkan biaya operasional yang lebih rendah.
5. Pertimbangkan Instalasi dan Dukungan Teknis
Tanyakan kepada pemasok tentang commissioning, pelatihan operator, dokumentasi peralatan, dan bantuan pemeliharaan. Layanan ini membantu pabrik menetapkan prosedur produksi yang andal.
Pabrik kayu lapis yang sukses bergantung pada mesin yang bekerja secara efisien selama produksi. Pengupasan, pengeringan, pengeleman, pengepresan, dan penyelesaian akhir veneer memerlukan peralatan yang tepat. Sistem pendukung juga membantu menjaga konsistensi kualitas dan aliran produksi. Pabrik yang menggunakan veneer siap pakai mungkin memerlukan lebih sedikit mesin dibandingkan fasilitas produksi yang terintegrasi penuh. Sebelum membeli, pembeli harus mengevaluasi kapasitas mesin, spesifikasi panel, bahan baku, dan utilitas pabrik. Pada Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , kami menyediakan solusi mesin pembuat kayu lapis untuk berbagai tahap produksi. Peralatan kami mendukung pemrosesan yang efisien dan kualitas panel yang konsisten. Kami membantu pelanggan mengonfigurasi jalur produksi yang seimbang sesuai dengan kebutuhan manufaktur mereka.
A: Mesin pembuat triplek melayani tahapan produksi tertentu. Peralatan penting meliputi mesin pengupas veneer, pengering, penyebar lem, pengepres panas, gergaji pemangkas, dan mesin pengamplasan. Persyaratan tergantung pada bahan baku.
A: Lini produksi mesin pembuat kayu lapis lengkap harganya bervariasi sesuai dengan kapasitas, otomatisasi, dan konfigurasi peralatan. Pembeli juga harus mempertimbangkan pemasangan, sistem pemanas, pemeliharaan, dan utilitas pabrik.
A: Pilih setiap mesin pembuat kayu lapis sesuai dengan dimensi panel, jenis kayu, dan kapasitas produksi. Sesuaikan kecepatan peralatan di seluruh tahapan untuk mencegah kemacetan dan mempertahankan hasil produksi yang konsisten.
J: Pengepresan dingin mengkonsolidasikan veneer yang telah dirakit sebelum pengikatan akhir. Pengepres panas memberikan panas dan tekanan untuk mengeringkan perekat. Beberapa proses produksi memerlukan keduanya, sementara yang lain menggunakan pengepresan panas secara langsung.
J: Ya, pabrik yang membeli veneer kering dan siap pakai tidak memerlukan peralatan persiapan, pengupasan, dan pengeringan kayu gelondongan. Mereka masih membutuhkan mesin yang sesuai untuk aplikasi perekat, perakitan panel, pengepresan, dan penyelesaian akhir.
J: Penyebab umumnya adalah kelembapan veneer yang tidak konsisten, penyebaran lem yang tidak merata, kondisi pengepresan yang tidak tepat, dan kapasitas mesin yang tidak sesuai. Inspeksi rutin dan konfigurasi peralatan yang seimbang membantu mengurangi masalah ini.


