Visualizações: 0 Autor: Editor do Site Horário de Publicação: 21-10-2026 Origem: Site
Escolher o equipamento errado de compensado pode retardar a produção e aumentar os custos operacionais. Cada etapa de fabricação precisa de máquinas que trabalhem juntas de forma eficiente. A produção de compensado começa com a preparação da tora e termina com a inspeção do painel acabado. Cada máquina para fabricar madeira compensada oferece suporte à preparação, secagem, colagem, prensagem ou acabamento do folheado. No entanto, os requisitos de equipamento variam entre as fábricas. Alguns processam toras brutas, enquanto outros usam folheados preparados ou fabricam compensados especializados. Este guia lista máquinas essenciais e opcionais em cada etapa da produção. Você também aprenderá como selecionar equipamentos para qualidade consistente e capacidade de produção equilibrada.
A produção de compensado começa com a conversão de toras brutas em finas lâminas de madeira. Esta etapa determina a qualidade do folheado, a recuperação do material e a subsequente eficiência do processamento. Várias máquinas trabalham juntas para preparar toras, remover cascas e produzir folhas folheadas consistentes.
Antes de descascar, as toras devem ser limpas, cortadas e posicionadas corretamente. A preparação adequada protege as ferramentas de corte e melhora a estabilidade das operações subsequentes.
O equipamento principal inclui:
Log Debarker: Remove casca, sujeira e outros materiais de superfície antes de descascar o folheado. Reduz danos à faca e evita a entrada de contaminantes no processo de produção.
Serra de corte para toras: corta toras em comprimentos adequados de acordo com as dimensões do folheado. O corte preciso também reduz o desperdício desnecessário de material.
Carregador de toras: transfere as toras preparadas para a máquina descascadora. O carregamento automatizado reduz o manuseio manual e suporta uma produção consistente.
Transportador de toras: movimenta madeira entre diferentes estações de preparação. Ajuda a manter o fluxo de materiais e reduz atrasos no transporte.
Equipamento de condicionamento de toras: utiliza tratamento controlado de calor ou água para amaciar espécies de madeira adequadas. Pode melhorar o desempenho do peeling quando o condicionamento é necessário.
Nem toda fábrica exige equipamento de condicionamento de toras. Seu valor depende da espécie de madeira, da condição da tora e dos requisitos do folheado. Por exemplo, algumas toras de madeira nobre se beneficiam de aquecimento controlado antes do descascamento. As fábricas devem avaliar seus diâmetros típicos de toras e espécies de madeira antes de selecionar máquinas de preparação.
Após o preparo, as toras entram no processo de descascamento da lâmina. A máquina descascadora gira cada tora contra uma faca de corte. Esta ação produz fitas folheadas contínuas ou quase contínuas. Dois sistemas comuns de peeling estão disponíveis.
Máquina de descascamento rotativo de eixo
UM o torno de fuso segura a tora por meio de fusos giratórios em ambas as extremidades. Geralmente lida com toras maiores e oferece condições de descascamento controladas. No entanto, o tamanho restante do núcleo limita a quantidade de madeira que pode ser recuperada.
Máquina de descascamento rotativo sem fuso
Um torno sem fuso gira toras através de rolos acionados sem fusos finais tradicionais. Ele pode processar núcleos restantes menores, melhorando a recuperação sob condições operacionais adequadas.
A linha de peeling também requer equipamentos adicionais:
Cortador de folheado: corta fitas de folheado nos comprimentos necessários e remove seções defeituosas.
Máquina retificadora de facas: Afia facas descascadas para manter um desempenho de corte preciso.
Empilhador automático de folheados: coleta folhas de folheados e as organiza para secagem.
Um torno de alta velocidade não garante maior produção de fábrica. Se os secadores a jusante não conseguirem lidar com o seu volume de produção, os folheados irão acumular-se. Portanto, a capacidade de descascamento deve corresponder às etapas de processamento seguintes.
Facetas recém-descascadas geralmente contêm mais umidade do que os processos de colagem adesiva podem tolerar. O excesso de umidade pode afetar a qualidade da colagem e causar defeitos durante a prensagem a quente. As fábricas usam equipamentos de secagem para controlar a umidade do folheado antes da montagem. Máquinas adicionais reparam chapas defeituosas e preparam materiais básicos para produção.
Os secadores de folheados removem o excesso de água por meio de calor e fluxo de ar controlados. Suas condições operacionais dependem da espécie de madeira, da espessura do folheado e dos requisitos de produção. Três tipos comuns de secadores atendem a diferentes necessidades de fabricação.
Secador de folheado de rolo
Um secador de rolos transporta folheados através de câmaras aquecidas usando rolos motorizados. Suporta processamento contínuo e pode lidar com grandes volumes de produção. Os operadores ajustam a temperatura, o fluxo de ar e a velocidade de alimentação para controlar a secagem.
Secador de folheado de correia de malha
Este sistema carrega folheados em uma correia de malha móvel. Fornece suporte contínuo durante a secagem e se adapta a diversas dimensões de folheado. Seu desempenho depende da configuração da esteira e das condições de secagem.
Secador de folheado de imprensa
Um secador de prensa usa placas aquecidas para secar folheados por meio de contato direto. Ele pode atender aos requisitos selecionados de processamento de folheados e operações em lote.
As fábricas também precisam de medidores de umidade para verificar os folheados secos. Esses dispositivos ajudam os operadores a identificar materiais fora da faixa de umidade exigida. Por exemplo, alguns processos de madeira compensada utilizam metas de umidade do folheado em torno de 4–10%. Contudo, a faixa correta depende dos adesivos e das condições de processamento. Os operadores devem confirmar os seus requisitos antes de definir os parâmetros do secador. A secagem irregular pode produzir vários problemas, incluindo má aderência e deformação do painel. Portanto, a consistência da temperatura é tão importante quanto a capacidade total de secagem.
Nem toda folha folheada descascada atende às dimensões ou padrões de qualidade exigidos. Alguns contêm furos, fendas ou bordas irregulares que requerem processamento adicional.
Várias máquinas ajudam as fábricas a recuperar material utilizável:
Máquina de remendo de folheado: Repara defeitos selecionados inserindo remendos de madeira correspondentes em áreas danificadas.
Máquina de junção de folheados: Conecta peças menores de folheados em folhas maiores e utilizáveis.
Veneer Core Composer: Combina tiras estreitas de núcleo em camadas completas de folheado.
Empilhador de folheados: Organiza folheados acabados de acordo com dimensões, espessura ou requisitos de produção.
Essas máquinas podem melhorar a utilização de materiais e reduzir o desperdício. No entanto, as decisões de reparo dependem do tipo de compensado acabado. Por exemplo, facetas decorativas exigem um controle de aparência mais rigoroso do que muitas camadas centrais internas. As fábricas devem, portanto, separar os folheados de acordo com as aplicações pretendidas. Uma fábrica que compra folheados secos e acabados pode não exigir equipamento de descascamento ou secagem. Esta distinção pode reduzir significativamente os requisitos iniciais de maquinaria.
Uma vez preparadas as facetas, elas devem ser coladas em uma estrutura em camadas. Esta etapa requer aplicação consistente de adesivo e posicionamento preciso da faceta. Quantidades incorretas de cola ou mau alinhamento das camadas podem enfraquecer os painéis acabados. O equipamento adequado ajuda a manter condições de colagem uniformes em cada folha.
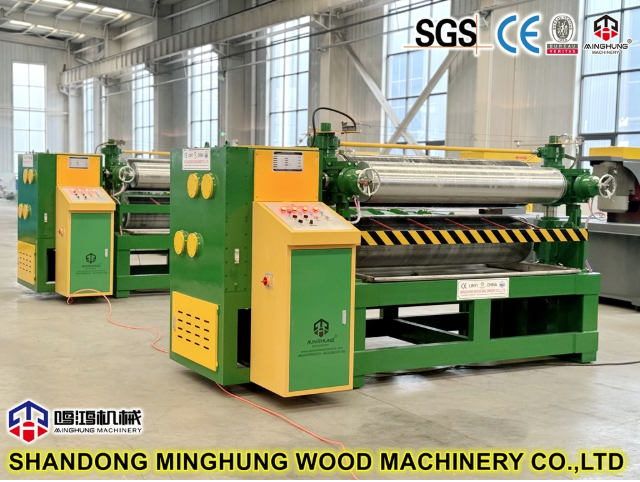
A preparação da cola começa pela mistura dos componentes adesivos de acordo com os requisitos de produção. Diferentes aplicações de compensado podem exigir diferentes sistemas adesivos e condições de cura. Um misturador de cola combina os materiais necessários antes da aplicação. Os operadores devem seguir as condições de mistura e o tempo de trabalho recomendados pelo fornecedor do adesivo. Em seguida, as facetas passam por uma máquina espalhadora de cola. Este equipamento aplica adesivo através de rolos controlados.
Equipamentos importantes incluem:
Misturador de Cola: Prepara misturas adesivas de acordo com a formulação selecionada.
Espalhador de cola: Aplica quantidades controladas de adesivo em superfícies folheadas.
Sistema de Alimentação de Cola: Transfere o adesivo preparado para o equipamento de espalhamento.
Equipamento de armazenamento de cola: Contém materiais adesivos adequados antes da produção.
A aplicação uniforme é mais importante do que simplesmente usar mais adesivo. O excesso de cola aumenta o consumo de material sem garantir ligações mais fortes. A aplicação insuficiente pode produzir uma ligação fraca ou uma cobertura incompleta. Os operadores devem verificar regularmente as condições dos rolos, a largura de distribuição e a consistência da aplicação. Eles também devem manter condições adequadas de manuseio do adesivo.
Após a aplicação da cola, as facetas são dispostas na estrutura do painel necessária. No compensado convencional, as camadas adjacentes de folheado geralmente têm direções de fibra perpendiculares. Este arranjo ajuda a melhorar a estabilidade dimensional e a equilibrar a estrutura do painel. As fábricas podem usar estações de montagem manuais ou sistemas de disposição automática. As estações manuais requerem menor investimento inicial, mas dependem mais de mão de obra.
Os sistemas automáticos podem posicionar os folheados de forma mais consistente durante a produção de alto volume. Eles também reduzem o manuseio repetitivo quando configurados corretamente. O equipamento de alinhamento ajuda a manter o posicionamento consistente da faceta antes da prensagem. O mau alinhamento pode aumentar o desperdício de corte e criar bordas irregulares no painel. O sistema apropriado depende do volume de produção e da mão de obra disponível. Fábricas menores podem operar de forma eficaz através de uma montagem manual cuidadosamente gerenciada.
A prensagem é uma das etapas mais importantes na fabricação do compensado. Consolida folheados montados e suporta ligação adesiva entre camadas. As fábricas geralmente utilizam equipamentos de prensagem hidráulica para esta operação. No entanto, as prensas a frio e as prensas a quente desempenham funções diferentes.
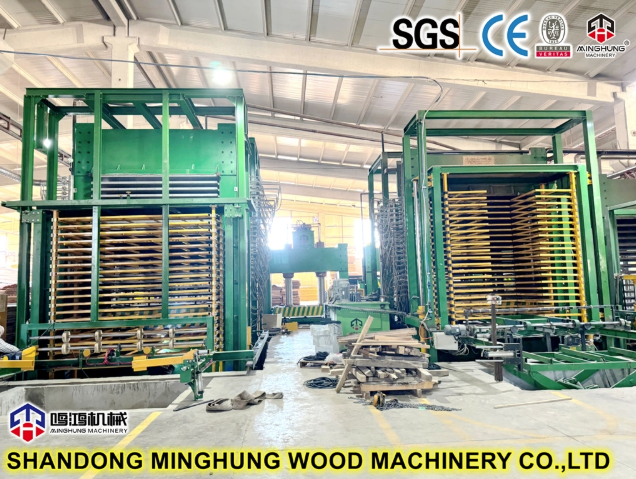
Uma prensa hidráulica a frio aplica pressão às camadas de folheado montadas antes da prensagem a quente. Ajuda a consolidar a pilha e melhora a estabilidade de manuseio. A pré-prensagem pode reduzir o movimento entre as camadas durante a transferência subsequente do material. Também pode melhorar o contato entre as superfícies folheadas coladas.
Os operadores devem considerar vários fatores:
Pressão de prensagem: Deve atender à estrutura do painel e aos requisitos de adesivo.
Duração da prensagem: Necessita de tempo suficiente para atingir o efeito de pré-prensagem pretendido.
Alinhamento do painel: ajuda a evitar bordas irregulares e cortes desnecessários.
Desempenho Hidráulico: Deve fornecer pressão estável em toda a área de prensagem.
A prensagem a frio não substitui a operação final de prensagem a quente. Em vez disso, prepara o painel montado para processamento posterior. Algumas fábricas omitem a pré-prensagem porque seus sistemas adesivos ou métodos de produção são diferentes. Os compradores devem confirmar se o seu processo requer esta máquina.
Uma prensa hidráulica a quente combina calor e pressão para consolidar painéis de compensado. O calor ativa o processo de cura exigido pelo adesivo selecionado. As condições de prensagem dependem da química da resina, da espessura do painel e das características do folheado. UM A prensa quente de múltiplas aberturas processa vários painéis durante um ciclo de prensagem. Sua capacidade depende da contagem de aberturas, dos arranjos de carregamento e das condições de operação.
Ao avaliar uma prensa a quente, os compradores devem considerar:
Tamanho da placa: determina as dimensões máximas do painel que a máquina acomoda.
Número de aberturas: Influencia o número de painéis processados por ciclo.
Força de pressão: Deve fornecer pressão adequada em toda a área do painel.
Uniformidade de temperatura: Suporta cura adesiva consistente em todo o painel.
Tempo de Ciclo: Afeta a capacidade de produção e depende do processo completo de prensagem.
Carregadores e descarregadores automáticos podem reduzir o tempo de manuseio entre os ciclos. Eles se tornam especialmente úteis no processamento de volumes maiores de painéis. No entanto, mais aberturas de imprensa não aumentam automaticamente a produção global da fábrica. As etapas de montagem anteriores deverão fornecer painéis suficientes. Por exemplo, uma prensa de alta capacidade pode permanecer subutilizada quando o espalhamento da cola se torna o gargalo. Os compradores devem, portanto, avaliar a linha de produção completa antes de selecionar a capacidade de prensagem.
Após a prensagem a quente, os painéis de compensado requerem ajuste dimensional e preparação de superfície. Os painéis acabados devem atender aos requisitos especificados de espessura, largura, comprimento e aparência. O equipamento de corte e lixamento completa essas operações antes da inspeção e embalagem.
O compensado prensado pode conter bordas irregulares ou pequenas variações de espessura. As máquinas de corte e lixamento ajudam a produzir dimensões acabadas mais consistentes.
O maquinário principal inclui:
Máquina cortadora de bordas de compensado: Remove o excesso de material e corta painéis nas dimensões especificadas.
Máquina de corte dupla face: Apara bordas opostas enquanto mantém larguras ou comprimentos consistentes do painel.
Lixadeira Calibradora: Reduz a variação de espessura através da remoção controlada da superfície.
Lixadeira de cinta larga: alisa as superfícies dos painéis e prepara-as para acabamento posterior.
Estas máquinas realizam operações diferentes apesar da sua conexão dentro da linha de acabamento. O corte de bordas controla as dimensões do painel, enquanto a calibração melhora a consistência da espessura. O lixamento da superfície produz então a suavidade necessária. O lixamento excessivo pode reduzir a espessura do painel abaixo da tolerância especificada. Os operadores devem, portanto, ajustar a remoção de material de acordo com os resultados da inspeção. Cortar e lixar também geram pó de madeira substancial. Sistemas de extração adequados ajudam a controlar o acúmulo de poeira e a manter condições de trabalho mais seguras.
Alguns produtos de madeira compensada requerem tratamentos de superfície adicionais após o lixamento básico. Estas operações dependem da aplicação pretendida e das especificações do produto acabado. Por exemplo, o compensado revestido com filme requer um material de cobertura adequado colado à superfície do painel. Uma prensa quente para laminação de filme fornece a temperatura e a pressão necessárias.
O compensado decorativo pode exigir equipamento adicional de revestimento de folheado. Esses sistemas unem facetas selecionadas aos painéis preparados. Outros equipamentos de apoio incluem viradores de painéis e dispositivos de manuseio. Eles ajudam os trabalhadores a inspecionar ou processar ambas as superfícies do painel. No entanto, o compensado padrão sem acabamento nem sempre exige essas máquinas. Os compradores devem evitar adquirir equipamentos de acabamento adicionais sem uma exigência clara do produto.
Uma fábrica completa de compensado requer mais do que máquinas de processamento primário. Os sistemas de suporte fornecem recursos de aquecimento, energia, manuseio de materiais, controle de poeira e inspeção. Sem eles, mesmo equipamentos de produção bem projetados podem sofrer interrupções frequentes.
Máquinas de apoio importantes incluem:
Caldeira a Vapor ou Sistema de Aquecimento a Óleo Térmico: Fornece calor de processo para secadores e equipamentos de prensagem compatíveis.
Unidade de Energia Hidráulica: Fornece pressão hidráulica para máquinas que necessitam de sistemas hidráulicos externos.
Mesas elevatórias e transportadores: Transferem folheados e painéis entre estações de produção.
Virador de Painel: Gira os painéis para manuseio, inspeção ou processamento subsequente.
Sistema de extração de poeira: coleta partículas de madeira transportadas pelo ar em operações de corte e lixamento.
Equipamento de inspeção: Mede as dimensões do painel, espessura, umidade e propriedades de ligação relevantes.
As fábricas também devem planejar sistemas adequados de distribuição elétrica, ventilação e segurança de máquinas. Os requisitos do equipamento devem refletir os regulamentos locais e as condições operacionais da fábrica.
A tabela a seguir resume os principais equipamentos usados em uma linha de fabricação completa.
Estágio de produção |
Máquinas Essenciais para o Processo Relevante |
Equipamento Opcional ou Dependente do Processo |
Preparação de registro |
Descascador de toras, serra de corte, equipamento de manuseio de toras |
Equipamento de condicionamento de toras |
Produção de folheados |
Torno de descascamento de folheado, cortador de folheado |
Empilhador automático de folheados |
Secagem de folheado |
Secador de folheado, medidor de umidade |
Máquina de remendo de folheado, compositor de núcleo |
Colagem e Montagem |
Misturador de cola, espalhador de cola, estação de aplicação |
Sistema de colocação automática |
Pressionando |
Prensa hidráulica a quente |
Prensa a frio, carregador automático |
Acabamento do painel |
Máquina de aparar bordas, lixadeira |
Prensa quente para laminação de filme |
Suporte de fábrica |
Sistemas adequados de aquecimento, eletricidade, extração e inspeção |
Transportadores automatizados e viradores de painéis |
Esses requisitos descrevem uma fábrica que processa toras brutas em compensado acabado. As instalações que compram folheados preparados podem omitir equipamentos usados para preparação de toras e produção de folheados.
Selecionar cada máquina para fabricar compensado exige mais do que comparar especificações técnicas individuais. Os compradores devem considerar o desempenho do equipamento durante todo o processo de produção.
1. Defina as especificações exigidas do compensado
Identifique as dimensões do painel alvo, faixa de espessura, espécie de madeira e qualidades do produto acabado. Esses detalhes influenciam quase todas as decisões importantes sobre equipamentos.
2. Calcule a capacidade de produção necessária
Estime a produção diária planejada sob condições operacionais realistas. Em seguida, compare a capacidade da máquina em descascamento, secagem, colagem, prensagem e acabamento.
Uma linha de produção tem melhor desempenho quando suas principais etapas de processamento permanecem equilibradas.
3. Avalie os utilitários da fábrica e o espaço disponível
Verifique a capacidade elétrica, os requisitos de aquecimento, as dimensões do edifício e as rotas de movimentação de materiais. O espaço de instalação também deve acomodar manutenção e acesso seguro à máquina.
4. Compare os requisitos operacionais
Revise as necessidades de mão de obra, o acesso à manutenção, a disponibilidade de peças sobressalentes e o consumo de energia. Preços de compra mais baixos nem sempre produzem custos operacionais mais baixos.
5. Considere instalação e suporte técnico
Pergunte aos fornecedores sobre comissionamento, treinamento de operadores, documentação de equipamentos e assistência de manutenção. Esses serviços ajudam as fábricas a estabelecer procedimentos de produção confiáveis.
Uma fábrica de compensado bem-sucedida depende de máquinas que funcionem de forma eficiente durante toda a produção. O descascamento, secagem, colagem, prensagem e acabamento de folheados requerem equipamentos adequados. Os sistemas de suporte também ajudam a manter a qualidade e o fluxo de produção consistentes. As fábricas que utilizam facetas preparadas podem precisar de menos máquinas do que as instalações de produção totalmente integradas. Antes de comprar, os compradores devem avaliar a capacidade da máquina, as especificações do painel, as matérias-primas e as utilidades da fábrica. No Shandong MINGHUNG OSB e MDF Machinery Equipment Manufacturing Co., Ltd. , fornecemos soluções de máquinas para fabricação de compensado para diferentes estágios de produção. Nosso equipamento suporta processamento eficiente e qualidade consistente do painel. Ajudamos os clientes a configurar linhas de produção balanceadas de acordo com suas necessidades de fabricação.
R: Uma máquina para fabricar madeira compensada atende a uma etapa específica de produção. Os equipamentos essenciais incluem máquinas de descascar folheados, secadores, espalhadores de cola, prensas quentes, serras de corte e lixadeiras. Os requisitos dependem das matérias-primas.
R: Uma linha completa de produção de máquina para fabricação de compensado varia de preço de acordo com a capacidade, automação e configuração do equipamento. Os compradores também devem considerar a instalação, sistemas de aquecimento, manutenção e utilidades de fábrica.
R: Escolha cada máquina para fabricar compensado de acordo com as dimensões do painel, espécie de madeira e capacidade de produção. Combine as velocidades dos equipamentos entre os estágios para evitar gargalos e manter uma produção de fabricação consistente.
R: As prensas a frio consolidam as facetas montadas antes da colagem final. As prensas quentes aplicam calor e pressão para curar os adesivos. Alguns processos de produção exigem ambos, enquanto outros utilizam diretamente a prensagem a quente.
R: Sim, as fábricas que compram folheados preparados e secos podem pular o equipamento de preparação, descascamento e secagem de toras. Eles ainda precisam de maquinários adequados para aplicação de adesivos, montagem de painéis, prensagem e acabamento.
R: As causas comuns incluem umidade inconsistente do folheado, espalhamento desigual da cola, condições de prensagem incorretas e capacidades incompatíveis da máquina. Inspeções regulares e configurações balanceadas de equipamentos ajudam a reduzir esses problemas.


