Lượt xem: 0 Tác giả: Site Editor Ngày xuất bản: 21-10-2026 Nguồn gốc: Địa điểm
Việc chọn sai thiết bị ván ép có thể làm chậm quá trình sản xuất và tăng chi phí vận hành. Mọi công đoạn sản xuất đều cần có máy móc hoạt động hiệu quả cùng nhau. Quá trình sản xuất ván ép bắt đầu bằng việc chuẩn bị gỗ và kết thúc bằng việc kiểm tra tấm ván đã hoàn thiện. Mỗi máy làm ván ép đều hỗ trợ việc chuẩn bị, sấy khô, dán, ép hoặc hoàn thiện veneer. Tuy nhiên, yêu cầu về thiết bị khác nhau giữa các nhà máy. Một số xử lý gỗ thô, trong khi một số khác sử dụng ván lạng đã chuẩn bị sẵn hoặc sản xuất ván ép chuyên dụng. Hướng dẫn này liệt kê các máy móc thiết yếu và tùy chọn ở từng giai đoạn sản xuất. Bạn cũng sẽ học cách chọn thiết bị để có chất lượng ổn định và năng lực sản xuất cân bằng.
Sản xuất ván ép bắt đầu bằng việc chuyển đổi các khúc gỗ thô thành các tấm gỗ mỏng. Giai đoạn này quyết định chất lượng ván lạng, khả năng thu hồi vật liệu và hiệu quả xử lý tiếp theo. Một số máy làm việc cùng nhau để chuẩn bị các khúc gỗ, loại bỏ vỏ cây và tạo ra các tấm veneer đồng nhất.
Trước khi bóc, các khúc gỗ phải được làm sạch, cắt và đặt đúng vị trí. Việc chuẩn bị thích hợp sẽ bảo vệ dụng cụ cắt và cải thiện độ ổn định của các hoạt động tiếp theo.
Các thiết bị chính bao gồm:
Log Debarker: Loại bỏ vỏ cây, bụi bẩn và các vật liệu bề mặt khác trước khi bóc veneer. Nó làm giảm thiệt hại cho dao và ngăn ngừa các chất gây ô nhiễm xâm nhập vào quá trình sản xuất.
Máy cưa cắt khúc gỗ: Cắt khúc gỗ thành các độ dài phù hợp theo kích thước ván lạng. Cắt chính xác cũng làm giảm lãng phí vật liệu không cần thiết.
Trình tải nhật ký: Chuyển các khúc gỗ đã chuẩn bị vào máy bóc vỏ. Tải tự động làm giảm việc xử lý thủ công và hỗ trợ sản xuất nhất quán.
Băng tải gỗ: Di chuyển gỗ giữa các trạm chuẩn bị khác nhau. Nó giúp duy trì dòng nguyên liệu và giảm sự chậm trễ trong vận chuyển.
Thiết bị điều hòa gỗ: Sử dụng xử lý nhiệt hoặc nước có kiểm soát để làm mềm các loại gỗ phù hợp. Nó có thể cải thiện hiệu suất bong tróc khi cần điều hòa.
Không phải mọi nhà máy đều yêu cầu thiết bị điều hòa gỗ. Giá trị của nó phụ thuộc vào loại gỗ, tình trạng gỗ và yêu cầu về ván lạng. Ví dụ, một số khúc gỗ cứng được hưởng lợi từ việc gia nhiệt có kiểm soát trước khi bóc vỏ. Các nhà máy nên đánh giá đường kính khúc gỗ điển hình và các loại gỗ trước khi lựa chọn máy móc chuẩn bị.
Sau khi chuẩn bị, các khúc gỗ bước vào quá trình bóc veneer. Máy lột xoay từng khúc gỗ dựa vào dao cắt. Hành động này tạo ra các dải băng veneer liên tục hoặc gần như liên tục. Có hai hệ thống lột phổ biến.
Máy bóc vỏ quay trục chính
MỘT máy tiện trục chính giữ khúc gỗ thông qua các trục xoay ở cả hai đầu. Nó thường xử lý các khúc gỗ lớn hơn và cung cấp các điều kiện bóc vỏ được kiểm soát. Tuy nhiên, kích thước lõi còn lại giới hạn số lượng gỗ có thể được thu hồi.
Máy bóc vỏ quay không trục chính
Máy tiện không trục xoay quay các khúc gỗ thông qua các con lăn được dẫn động mà không có trục chính truyền thống. Nó có thể xử lý các lõi còn lại nhỏ hơn, cải thiện khả năng phục hồi trong điều kiện hoạt động phù hợp.
Dây chuyền lột cũng cần có thêm thiết bị:
Kéo cắt veneer: Cắt ruy băng veneer thành các độ dài cần thiết và loại bỏ các phần bị lỗi.
Máy mài dao: Mài dao gọt để duy trì hiệu suất cắt chính xác.
Máy xếp veneer tự động: Thu thập các tấm veneer và sắp xếp chúng để sấy khô.
Máy tiện tốc độ cao không đảm bảo sản lượng nhà máy lớn hơn. Nếu máy sấy ở hạ lưu không thể xử lý được khối lượng sản xuất, các lớp ván mỏng sẽ tích tụ lại. Vì vậy, công suất bóc vỏ phải phù hợp với các công đoạn chế biến sau.
Các mặt dán mới bóc thường chứa nhiều độ ẩm hơn mức mà quá trình dán keo có thể chịu đựng được. Độ ẩm quá mức có thể ảnh hưởng đến chất lượng liên kết và gây ra các khuyết tật trong quá trình ép nóng. Nhà máy sử dụng thiết bị sấy khô để kiểm soát độ ẩm của veneer trước khi lắp ráp. Máy bổ sung sửa chữa các tấm bị lỗi và chuẩn bị nguyên liệu cốt lõi cho sản xuất.
Máy sấy veneer loại bỏ nước dư thừa thông qua nhiệt và luồng không khí được kiểm soát. Điều kiện hoạt động của chúng phụ thuộc vào loại gỗ, độ dày của veneer và yêu cầu sản xuất. Ba loại máy sấy phổ biến phục vụ các nhu cầu sản xuất khác nhau.
Máy sấy veneer lăn
Một máy sấy con lăn vận chuyển veneer qua các buồng được làm nóng bằng cách sử dụng các con lăn chạy bằng điện. Nó hỗ trợ xử lý liên tục và có thể xử lý khối lượng sản xuất lớn. Người vận hành điều chỉnh nhiệt độ, luồng không khí và tốc độ cấp liệu để kiểm soát quá trình sấy.
Máy sấy veneer lưới
Hệ thống này mang các tấm ván mỏng trên một đai lưới chuyển động. Nó cung cấp sự hỗ trợ liên tục trong quá trình sấy khô và phù hợp với các kích thước veneer khác nhau. Hiệu suất của nó phụ thuộc vào cấu hình vành đai và điều kiện sấy khô.
Máy sấy veneer ép
Máy sấy ép sử dụng trục lăn được làm nóng để làm khô veneer thông qua tiếp xúc trực tiếp. Nó có thể phù hợp với các yêu cầu xử lý veneer đã chọn và hoạt động hàng loạt.
Nhà máy cũng cần máy đo độ ẩm để kiểm tra ván veneer đã khô. Những thiết bị này giúp người vận hành xác định vật liệu nằm ngoài phạm vi độ ẩm cần thiết. Ví dụ, một số quy trình sản xuất ván ép sử dụng mục tiêu độ ẩm của ván mỏng khoảng 4–10%. Tuy nhiên, phạm vi chính xác phụ thuộc vào chất kết dính và điều kiện xử lý. Người vận hành nên xác nhận yêu cầu của mình trước khi cài đặt các thông số máy sấy. Việc sấy khô không đều có thể gây ra một số vấn đề, bao gồm độ bám dính kém và biến dạng tấm. Do đó, tính nhất quán về nhiệt độ cũng quan trọng như tổng công suất sấy.
Không phải tấm veneer bóc nào cũng đáp ứng được kích thước và tiêu chuẩn chất lượng yêu cầu. Một số có lỗ, vết nứt hoặc các cạnh không đều cần được xử lý thêm.
Một số máy giúp nhà máy thu hồi nguyên liệu có thể sử dụng:
Máy dán veneer: Sửa chữa các khuyết tật đã chọn bằng cách chèn các miếng gỗ phù hợp vào các khu vực bị hư hỏng.
Máy ghép veneer: Kết nối các mảnh veneer nhỏ hơn thành các tấm lớn hơn, có thể sử dụng được.
Veneer Core Composer: Kết hợp các dải lõi hẹp thành các lớp veneer hoàn chỉnh.
Máy xếp ván mỏng: Sắp xếp các ván mỏng đã hoàn thiện theo kích thước, độ dày hoặc yêu cầu sản xuất.
Những máy này có thể cải thiện việc sử dụng vật liệu và giảm chất thải. Tuy nhiên, quyết định sửa chữa phụ thuộc vào loại ván ép thành phẩm. Ví dụ, mặt dán trang trí yêu cầu kiểm soát hình thức chặt chẽ hơn nhiều lớp lõi bên trong. Do đó, các nhà máy nên phân loại các tấm ván mỏng tùy theo mục đích sử dụng của chúng. Một nhà máy mua veneer khô, thành phẩm có thể không yêu cầu thiết bị bóc hoặc sấy khô. Sự khác biệt này có thể làm giảm đáng kể các yêu cầu về máy móc ban đầu.
Sau khi đã chuẩn bị xong các tấm veneer, chúng phải được liên kết thành một cấu trúc phân lớp. Giai đoạn này đòi hỏi phải sử dụng chất kết dính nhất quán và định vị mặt dán chính xác. Lượng keo không đúng hoặc căn chỉnh lớp kém có thể làm suy yếu các tấm hoàn thiện. Thiết bị phù hợp giúp duy trì điều kiện liên kết đồng đều trên mỗi tấm.
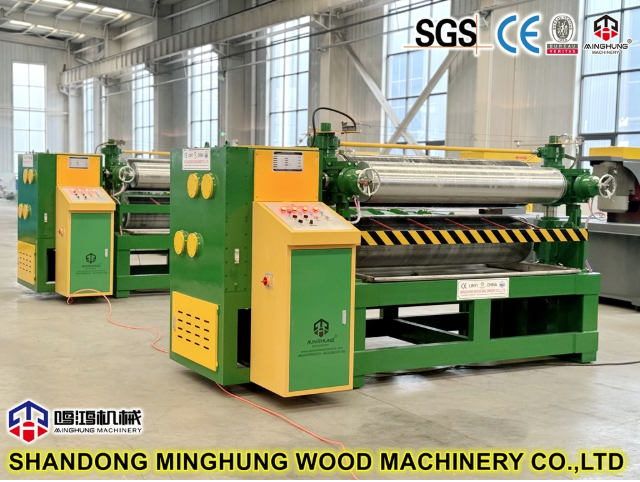
Việc chuẩn bị keo bắt đầu bằng việc trộn các thành phần kết dính theo yêu cầu sản xuất. Các ứng dụng ván ép khác nhau có thể yêu cầu hệ thống kết dính và điều kiện bảo dưỡng khác nhau. Máy trộn keo kết hợp các vật liệu cần thiết trước khi thi công. Người vận hành phải tuân theo các điều kiện trộn và thời gian làm việc được khuyến nghị của nhà cung cấp chất kết dính. Tiếp theo, veneer đi qua máy rải keo. Thiết bị này áp dụng chất kết dính bằng cách sử dụng con lăn được kiểm soát.
Các thiết bị quan trọng bao gồm:
Máy trộn keo: Chuẩn bị hỗn hợp keo theo công thức đã chọn.
Máy rải keo: Áp dụng lượng keo được kiểm soát trên các bề mặt veneer.
Hệ thống cấp keo: Chuyển chất kết dính đã chuẩn bị sang thiết bị rải.
Thiết bị lưu trữ keo: Giữ vật liệu kết dính phù hợp trước khi sản xuất.
Ứng dụng thống nhất quan trọng hơn việc chỉ sử dụng nhiều chất kết dính hơn. Lượng keo dư thừa làm tăng tiêu hao vật liệu mà không đảm bảo liên kết chắc chắn hơn. Ứng dụng không đầy đủ có thể tạo ra liên kết yếu hoặc độ che phủ không đầy đủ. Người vận hành nên kiểm tra tình trạng con lăn, chiều rộng rải và tính nhất quán của ứng dụng thường xuyên. Họ cũng nên duy trì các điều kiện xử lý chất kết dính thích hợp.
Sau khi dán keo, các tấm veneer được sắp xếp thành cấu trúc tấm theo yêu cầu. Trong ván ép thông thường, các lớp veneer liền kề thường có hướng thớ vuông góc. Sự sắp xếp này giúp cải thiện sự ổn định về kích thước và cân bằng cấu trúc bảng điều khiển. Nhà máy có thể sử dụng các trạm lắp ráp thủ công hoặc hệ thống bố trí tự động. Trạm thủ công yêu cầu đầu tư ban đầu thấp hơn nhưng phụ thuộc nhiều hơn vào nhân công.
Hệ thống tự động có thể định vị các tấm ván mỏng một cách nhất quán hơn trong quá trình sản xuất số lượng lớn. Chúng cũng làm giảm việc xử lý lặp đi lặp lại khi được cấu hình đúng cách. Thiết bị căn chỉnh giúp duy trì vị trí veneer nhất quán trước khi ép. Căn chỉnh kém có thể làm tăng lãng phí trong việc cắt tỉa và tạo ra các cạnh của tấm không đều. Hệ thống phù hợp phụ thuộc vào khối lượng sản xuất và lao động sẵn có. Các nhà máy nhỏ hơn có thể hoạt động hiệu quả thông qua việc lắp ráp thủ công được quản lý cẩn thận.
Ép là một trong những công đoạn quan trọng nhất trong quá trình sản xuất ván ép. Nó củng cố các veneer đã lắp ráp và hỗ trợ liên kết dính giữa các lớp. Các nhà máy thường sử dụng thiết bị ép thủy lực cho hoạt động này. Tuy nhiên, máy ép lạnh và máy ép nóng thực hiện các chức năng khác nhau.
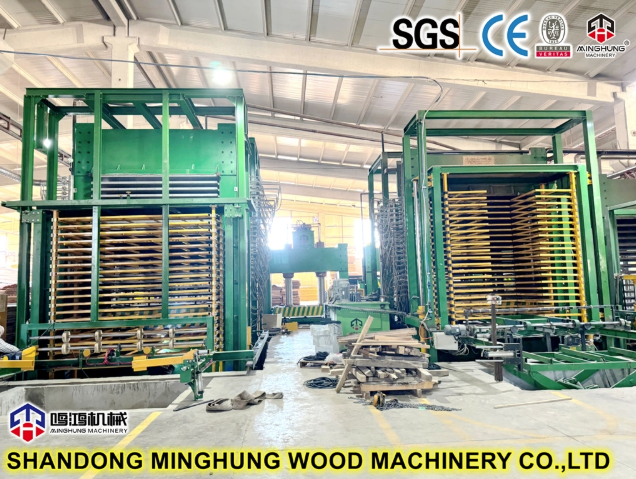
Máy ép lạnh thủy lực tạo áp lực lên các lớp veneer đã lắp ráp trước khi ép nóng. Nó giúp củng cố ngăn xếp và cải thiện độ ổn định xử lý. Việc ép trước có thể làm giảm chuyển động giữa các lớp trong quá trình chuyển vật liệu tiếp theo. Nó cũng có thể cải thiện sự tiếp xúc giữa các bề mặt dán veneer.
Người vận hành phải xem xét một số yếu tố:
Áp suất ép: Phải phù hợp với kết cấu tấm và yêu cầu về chất kết dính.
Thời gian ép: Cần có đủ thời gian để đạt được hiệu quả ép trước như mong muốn.
Căn chỉnh bảng: Giúp ngăn các cạnh không đều và cắt tỉa không cần thiết.
Hiệu suất thủy lực: Cung cấp áp suất ổn định trên toàn bộ khu vực ép.
Ép nguội không thay thế thao tác ép nóng cuối cùng. Thay vào đó, nó chuẩn bị bảng đã lắp ráp để xử lý tiếp. Một số nhà máy bỏ qua quá trình ép trước vì hệ thống kết dính hoặc phương pháp sản xuất của họ khác nhau. Người mua nên xác nhận xem quy trình của họ có yêu cầu máy này hay không.
Máy ép nóng thủy lực kết hợp nhiệt và áp suất để gia cố các tấm gỗ dán. Nhiệt kích hoạt quá trình đóng rắn theo yêu cầu của chất kết dính đã chọn. Điều kiện ép phụ thuộc vào thành phần hóa học của nhựa, độ dày của tấm và đặc tính của veneer. MỘT Máy ép nóng đa mở xử lý nhiều tấm trong một chu kỳ ép. Công suất của nó phụ thuộc vào số lần mở, sắp xếp tải và điều kiện vận hành.
Khi đánh giá một chiếc máy ép nóng, người mua nên cân nhắc:
Kích thước trục lăn: Xác định kích thước bảng điều khiển tối đa mà máy có thể chứa được.
Số lần mở: Ảnh hưởng đến số lượng bảng được xử lý trong mỗi chu kỳ.
Lực ép: Phải cung cấp áp lực phù hợp trên toàn bộ khu vực bảng điều khiển.
Tính đồng nhất về nhiệt độ: Hỗ trợ quá trình xử lý keo ổn định trên toàn bộ tấm.
Thời gian chu kỳ: Ảnh hưởng đến năng lực sản xuất và phụ thuộc vào quá trình ép hoàn chỉnh.
Bộ tải và dỡ tải tự động có thể giảm thời gian xử lý giữa các chu kỳ. Chúng trở nên đặc biệt hữu ích khi xử lý khối lượng bảng lớn hơn. Tuy nhiên, việc mở máy in nhiều hơn không tự động làm tăng tổng sản lượng của nhà máy. Các công đoạn lắp ráp trước phải cung cấp đủ tấm panel. Ví dụ, máy ép công suất cao có thể vẫn chưa được sử dụng đúng mức khi việc rải keo trở thành nút cổ chai. Do đó, người mua nên đánh giá dây chuyền sản xuất hoàn chỉnh trước khi lựa chọn công suất ép.
Sau khi ép nóng, tấm ván ép cần được điều chỉnh kích thước và chuẩn bị bề mặt. Các tấm hoàn thiện phải đáp ứng các yêu cầu về độ dày, chiều rộng, chiều dài và hình thức được chỉ định. Thiết bị cắt tỉa và chà nhám hoàn thành các hoạt động này trước khi kiểm tra và đóng gói.
Ván ép ép có thể có các cạnh không đều hoặc có độ dày thay đổi nhỏ. Máy cắt và chà nhám giúp tạo ra kích thước hoàn thiện đồng nhất hơn.
Máy móc chính bao gồm:
Máy cắt cạnh ván ép: Loại bỏ vật liệu thừa và cắt các tấm theo kích thước quy định.
Máy cắt tỉa hai mặt: Cắt các cạnh đối diện trong khi vẫn duy trì chiều rộng hoặc chiều dài của bảng nhất quán.
Máy chà nhám hiệu chuẩn: Giảm sự biến đổi độ dày thông qua việc loại bỏ bề mặt có kiểm soát.
Máy chà nhám đai rộng: Làm mịn bề mặt tấm và chuẩn bị cho quá trình hoàn thiện tiếp theo.
Những máy này thực hiện các hoạt động khác nhau mặc dù chúng được kết nối trong dây chuyền hoàn thiện. Việc cắt cạnh sẽ kiểm soát kích thước bảng điều khiển, trong khi việc hiệu chỉnh sẽ cải thiện tính nhất quán về độ dày. Chà nhám bề mặt sau đó tạo ra độ mịn cần thiết. Chà nhám quá mức có thể làm giảm độ dày của tấm dưới mức dung sai quy định. Do đó, người vận hành nên điều chỉnh việc loại bỏ vật liệu theo kết quả kiểm tra. Việc cắt và chà nhám cũng tạo ra bụi gỗ đáng kể. Hệ thống hút thích hợp giúp kiểm soát sự tích tụ bụi và duy trì điều kiện làm việc an toàn hơn.
Một số sản phẩm ván ép yêu cầu xử lý bề mặt bổ sung sau khi chà nhám cơ bản. Các hoạt động này phụ thuộc vào ứng dụng dự định và thông số kỹ thuật của thành phẩm. Ví dụ, ván ép phủ phim yêu cầu vật liệu phủ phù hợp được liên kết với bề mặt tấm. Máy ép nóng cán màng cung cấp nhiệt độ và áp suất cần thiết.
Ván ép trang trí có thể yêu cầu thêm thiết bị phủ veneer. Những hệ thống này liên kết các lớp mặt đã chọn với các tấm đã chuẩn bị sẵn. Các thiết bị hỗ trợ khác bao gồm máy quay bảng và thiết bị xử lý. Chúng giúp công nhân kiểm tra hoặc xử lý cả hai bề mặt tấm. Tuy nhiên, ván ép chưa hoàn thiện tiêu chuẩn không phải lúc nào cũng yêu cầu những máy này. Người mua nên tránh mua thêm thiết bị hoàn thiện mà không có yêu cầu rõ ràng về sản phẩm.
Một nhà máy sản xuất ván ép hoàn chỉnh đòi hỏi nhiều hơn những máy móc xử lý sơ cấp. Các hệ thống hỗ trợ cung cấp khả năng nhiệt, điện, xử lý vật liệu, kiểm soát bụi và kiểm tra. Nếu không có chúng, ngay cả thiết bị sản xuất được thiết kế tốt cũng có thể thường xuyên bị gián đoạn.
Máy móc hỗ trợ quan trọng bao gồm:
Nồi hơi hoặc Hệ thống sưởi dầu truyền nhiệt: Cung cấp nhiệt xử lý cho các máy sấy và thiết bị ép tương thích.
Bộ nguồn thủy lực: Cung cấp áp suất thủy lực cho các máy móc yêu cầu hệ thống thủy lực bên ngoài.
Bàn nâng và băng tải: Vận chuyển ván mỏng và tấm giữa các trạm sản xuất.
Panel Turner: Xoay bảng để xử lý, kiểm tra hoặc xử lý tiếp theo.
Hệ thống hút bụi: Thu thập các hạt gỗ trong không khí từ các hoạt động cắt và chà nhám.
Thiết bị kiểm tra: Đo kích thước tấm, độ dày, độ ẩm và các đặc tính liên kết có liên quan.
Các nhà máy cũng phải lên kế hoạch cho hệ thống phân phối điện, thông gió và an toàn máy móc phù hợp. Yêu cầu về thiết bị phải phản ánh các quy định của địa phương và điều kiện vận hành của nhà máy.
Bảng sau đây tóm tắt các thiết bị chính được sử dụng trên toàn bộ dây chuyền sản xuất.
Giai đoạn sản xuất |
Máy móc thiết yếu cho quy trình liên quan |
Thiết bị tùy chọn hoặc phụ thuộc vào quy trình |
Chuẩn bị nhật ký |
Máy tách vỏ gỗ, cưa cắt gỗ, thiết bị xử lý gỗ |
Thiết bị điều hòa log |
Sản Xuất Veneer |
Máy tiện bóc veneer, máy cắt veneer |
Máy xếp veneer tự động |
Sấy veneer |
Máy sấy veneer, máy đo độ ẩm |
Máy vá veneer, nhà soạn nhạc cốt lõi |
Dán và lắp ráp |
Máy trộn keo, máy rải keo, trạm xếp |
Hệ thống xếp chồng tự động |
Nhấn |
Máy ép nóng thủy lực |
Máy ép nguội, máy nạp tự động |
Hoàn thiện bảng điều khiển |
Máy cắt cạnh, máy chà nhám |
Máy ép nóng cán màng |
Hỗ trợ nhà máy |
Hệ thống sưởi ấm, điện, khai thác và kiểm tra phù hợp |
Băng tải tự động và máy quay bảng điều khiển |
Những yêu cầu này mô tả một nhà máy xử lý các khúc gỗ thô thành ván ép thành phẩm. Các cơ sở mua ván mỏng đã qua xử lý có thể bỏ qua thiết bị được sử dụng để chuẩn bị gỗ và sản xuất ván mỏng.
Việc lựa chọn từng máy làm ván ép đòi hỏi nhiều hơn việc so sánh các thông số kỹ thuật riêng lẻ. Người mua nên xem xét cách thức hoạt động của thiết bị trong suốt quá trình sản xuất hoàn chỉnh.
1. Xác định thông số kỹ thuật ván ép cần thiết
Xác định kích thước bảng mục tiêu, phạm vi độ dày, loại gỗ và cấp thành phẩm. Những chi tiết này ảnh hưởng đến hầu hết mọi quyết định về thiết bị quan trọng.
2. Tính toán năng lực sản xuất cần thiết
Ước tính sản lượng hàng ngày theo kế hoạch trong điều kiện hoạt động thực tế. Sau đó so sánh công suất máy qua các quá trình bóc vỏ, sấy khô, dán, ép và hoàn thiện.
Dây chuyền sản xuất hoạt động tốt nhất khi các giai đoạn xử lý chính của nó được cân bằng.
3. Đánh giá tiện ích nhà máy và không gian sẵn có
Kiểm tra công suất điện, yêu cầu sưởi ấm, kích thước tòa nhà và tuyến đường di chuyển vật liệu. Không gian lắp đặt cũng phải phù hợp với việc bảo trì và tiếp cận máy an toàn.
4. So sánh các yêu cầu vận hành
Xem xét nhu cầu lao động, khả năng tiếp cận bảo trì, tính sẵn có của phụ tùng thay thế và mức tiêu thụ năng lượng. Giá mua thấp hơn không phải lúc nào cũng tạo ra chi phí vận hành thấp hơn.
5. Xem xét việc cài đặt và hỗ trợ kỹ thuật
Hỏi nhà cung cấp về việc vận hành, đào tạo người vận hành, tài liệu về thiết bị và hỗ trợ bảo trì. Những dịch vụ này giúp các nhà máy thiết lập các quy trình sản xuất đáng tin cậy.
Một nhà máy sản xuất ván ép thành công phụ thuộc vào máy móc hoạt động hiệu quả trong suốt quá trình sản xuất. Lột, sấy, dán, ép và hoàn thiện veneer đòi hỏi phải có thiết bị phù hợp. Các hệ thống hỗ trợ cũng giúp duy trì chất lượng và quy trình sản xuất ổn định. Các nhà máy sử dụng ván mỏng đã chuẩn bị sẵn có thể cần ít máy móc hơn so với các cơ sở sản xuất tích hợp đầy đủ. Trước khi mua, người mua nên đánh giá công suất máy, thông số kỹ thuật của bảng điều khiển, nguyên liệu thô và tiện ích của nhà máy. Tại Shandong Minghung OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , chúng tôi cung cấp giải pháp máy làm ván ép cho các công đoạn sản xuất khác nhau. Thiết bị của chúng tôi hỗ trợ xử lý hiệu quả và chất lượng bảng điều khiển nhất quán. Chúng tôi giúp khách hàng cấu hình dây chuyền sản xuất cân bằng theo yêu cầu sản xuất của họ.
Trả lời: Máy làm ván ép phục vụ một công đoạn sản xuất cụ thể. Các thiết bị cần thiết bao gồm máy bóc veneer, máy sấy, máy rải keo, máy ép nóng, cưa cắt tỉa và máy chà nhám. Yêu cầu phụ thuộc vào nguyên liệu thô.
Trả lời: Một dây chuyền sản xuất máy làm ván ép hoàn chỉnh có giá khác nhau tùy theo công suất, tự động hóa và cấu hình thiết bị. Người mua cũng nên xem xét việc lắp đặt, hệ thống sưởi ấm, bảo trì và các tiện ích của nhà máy.
Trả lời: Chọn từng máy làm ván ép theo kích thước tấm, loại gỗ và năng lực sản xuất. Điều chỉnh tốc độ thiết bị phù hợp giữa các giai đoạn để tránh tắc nghẽn và duy trì sản lượng sản xuất ổn định.
Trả lời: Máy ép nguội củng cố các mặt dán đã lắp ráp trước khi liên kết lần cuối. Máy ép nóng áp dụng nhiệt và áp suất để xử lý chất kết dính. Một số quy trình sản xuất yêu cầu cả hai, trong khi một số khác sử dụng phương pháp ép nóng trực tiếp.
Trả lời: Có, các nhà máy mua ván mỏng đã được sơ chế, sấy khô có thể bỏ qua thiết bị chuẩn bị gỗ, bóc vỏ và sấy khô. Họ vẫn cần máy móc phù hợp để dán keo, lắp ráp tấm, ép và hoàn thiện.
Trả lời: Các nguyên nhân phổ biến bao gồm độ ẩm của mặt dán không nhất quán, keo trải không đều, điều kiện ép không đúng và công suất máy không phù hợp. Việc kiểm tra thường xuyên và cấu hình thiết bị cân bằng giúp giảm thiểu những vấn đề này.


