Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 21-10-2026 Pôvod: stránky
Výber nesprávneho preglejkového zariadenia môže spomaliť výrobu a zvýšiť prevádzkové náklady. Každá výrobná fáza potrebuje stroje, ktoré efektívne spolupracujú. Výroba preglejky začína prípravou guľatiny a končí hotovou kontrolou panelov. Každý stroj na výrobu preglejky podporuje prípravu dyhy, sušenie, lepenie, lisovanie alebo konečnú úpravu. Požiadavky na vybavenie sa však v jednotlivých továrňach líšia. Niektorí spracovávajú surové polená, zatiaľ čo iní používajú pripravené dyhy alebo vyrábajú špecializované preglejky. Táto príručka obsahuje zoznam základných a voliteľných strojov v každej fáze výroby. Dozviete sa tiež, ako si vybrať vybavenie pre konzistentnú kvalitu a vyváženú výrobnú kapacitu.
Výroba preglejky začína premenou surových kmeňov na tenké drevené dyhy. Táto fáza určuje kvalitu dyhy, zhodnotenie materiálu a následnú efektivitu spracovania. Niekoľko strojov spolupracuje na príprave guľatiny, odstraňovaní kôry a výrobe konzistentných dýh.
Pred lúpaním musia byť polená očistené, narezané a správne umiestnené. Správna príprava chráni rezné nástroje a zlepšuje stabilitu následných operácií.
Hlavné vybavenie zahŕňa:
Odkôrňovač guľatiny: Odstraňuje kôru, nečistoty a iné povrchové materiály pred lúpaním dyhy. Znižuje poškodenie noža a zabraňuje vniknutiu nečistôt do výrobného procesu.
Píla na rezanie kmeňov: Reže polená na vhodné dĺžky podľa rozmerov dyhy. Presné rezanie tiež znižuje zbytočné plytvanie materiálom.
Nakladač guľatiny: Prenesie pripravené polená do lúpacieho stroja. Automatizované nakladanie znižuje ručnú manipuláciu a podporuje konzistentnú výrobu.
Dopravník guľatiny: Premiestňuje drevo medzi rôznymi prípravnými stanicami. Pomáha udržiavať tok materiálu a znižuje prepravné oneskorenia.
Zariadenie na kondicionovanie guľatiny: Používa riadenú úpravu teplom alebo vodou na zmäkčenie vhodných druhov dreva. Môže zlepšiť výkon peelingu, keď je potrebná úprava.
Nie každá továreň vyžaduje zariadenie na úpravu guľatiny. Jeho hodnota závisí od druhu dreva, stavu guľatiny a požiadaviek na dyhu. Napríklad niektoré polená z tvrdého dreva profitujú z riadeného ohrevu pred lúpaním. Pred výberom strojov na úpravu by mali továrne zhodnotiť svoje typické priemery kmeňov a druhy dreva.
Po príprave vstupujú polená do procesu lúpania dyhy. Lúpací stroj otáča každé poleno proti rezaciemu nožu. Táto činnosť vytvára súvislé alebo takmer súvislé dyhové pásky. K dispozícii sú dva bežné peelingové systémy.
Vretenový rotačný peelingový stroj
A vretenový sústruh drží guľatinu prostredníctvom rotujúcich vretien na oboch koncoch. Vo všeobecnosti si poradí s väčšími polenami a ponúka kontrolované podmienky odlupovania. Zostávajúca veľkosť jadra však obmedzuje množstvo dreva, ktoré možno zhodnotiť.
Bezvretenový rotačný peelingový stroj
Bezvretenový sústruh otáča kmene cez poháňané valce bez tradičných koncových vretien. Dokáže spracovať menšie zostávajúce jadrá, čím zlepšuje obnovu pri vhodných prevádzkových podmienkach.
Peelingová linka tiež vyžaduje ďalšie vybavenie:
Orezávač dyhy: Reže dyhové pásky na požadovanú dĺžku a odstraňuje chybné časti.
Brúska na nože: Brúsi lúpacie nože, aby sa zachoval presný rezný výkon.
Automatický stohovač dyhy: Zhromažďuje listy dyhy a organizuje ich na sušenie.
Vysokorýchlostný sústruh nezaručuje väčší továrenský výkon. Ak nadväzujúce sušičky nedokážu zvládnuť objem výroby, dyhy sa budú hromadiť. Preto by sa kapacita odlupovania mala zhodovať s nasledujúcimi fázami spracovania.
Čerstvo olúpané dyhy často obsahujú viac vlhkosti, ako dokážu procesy lepenia tolerovať. Nadmerná vlhkosť môže ovplyvniť kvalitu spojenia a spôsobiť chyby počas lisovania za tepla. Továrne používajú sušiace zariadenie na kontrolu vlhkosti dyhy pred montážou. Prídavné stroje opravujú chybné plechy a pripravujú jadrové materiály pre výrobu.
Sušičky dyhy odstraňujú prebytočnú vodu riadeným prúdením tepla a vzduchu. Ich prevádzkové podmienky závisia od druhu dreva, hrúbky dyhy a výrobných požiadaviek. Tri bežné typy sušičiek slúžia rôznym výrobným potrebám.
Valčeková sušička dyhy
Valcová sušiareň prepravuje dyhy cez vyhrievané komory pomocou poháňaných valcov. Podporuje nepretržité spracovanie a zvládne veľké objemy výroby. Operátori nastavujú teplotu, prietok vzduchu a rýchlosť podávania, aby riadili sušenie.
Sieťový pásový dyhový sušič
Tento systém nesie dyhy na pohyblivom sieťovom páse. Poskytuje nepretržitú podporu počas sušenia a vyhovuje rôznym rozmerom dyhy. Jeho výkon závisí od konfigurácie pásu a podmienok sušenia.
Stlačte Sušič dyhy
Lisovacia sušička používa vyhrievané dosky na sušenie dýh priamym kontaktom. Môže vyhovovať vybraným požiadavkám na spracovanie dyhy a dávkovým operáciám.
Továrne tiež potrebujú vlhkomery na kontrolu sušených dýh. Tieto zariadenia pomáhajú operátorom identifikovať materiál mimo požadovaného rozsahu vlhkosti. Napríklad niektoré procesy preglejky používajú ciele vlhkosti dyhy okolo 4–10 %. Správny rozsah však závisí od lepidiel a podmienok spracovania. Operátori by si mali pred nastavením parametrov sušičky potvrdiť svoje požiadavky. Nerovnomerné sušenie môže spôsobiť niekoľko problémov, vrátane zlého spojenia a deformácie panelu. Preto na konzistencii teploty záleží rovnako ako na celkovej sušiacej kapacite.
Nie každý list lúpanej dyhy spĺňa požadované rozmery alebo normy kvality. Niektoré obsahujú diery, trhliny alebo nepravidelné okraje, ktoré si vyžadujú ďalšie spracovanie.
Niekoľko strojov pomáha továrňam získavať použiteľný materiál:
Stroj na opravu dyhy: Opravuje vybrané chyby vložením zodpovedajúcich drevených záplat do poškodených oblastí.
Stroj na spájanie dyhy: Spája menšie kusy dyhy do väčších použiteľných listov.
Skladateľ dyhy: Kombinuje úzke pásy jadra do kompletných vrstiev dyhy.
Stohovač dyhy: Usporiada hotové dyhy podľa rozmerov, hrúbky alebo výrobných požiadaviek.
Tieto stroje môžu zlepšiť využitie materiálu a znížiť množstvo odpadu. Rozhodnutia o oprave však závisia od hotového stupňa preglejky. Napríklad dekoratívne lícové dyhy vyžadujú prísnejšiu kontrolu vzhľadu ako mnohé vnútorné jadrové vrstvy. Továrne by preto mali oddeľovať dyhy podľa ich zamýšľaného použitia. Továrenský nákup hotových sušených dýh nemusí vyžadovať zariadenie na lúpanie alebo sušenie. Toto rozlíšenie môže výrazne znížiť jeho počiatočné strojné požiadavky.
Keď sú dyhy pripravené, musia byť spojené do vrstvenej štruktúry. Táto fáza vyžaduje dôslednú aplikáciu lepidla a presné umiestnenie dyhy. Nesprávne množstvo lepidla alebo zlé zarovnanie vrstiev môže oslabiť hotové panely. Správne vybavenie pomáha udržiavať jednotné podmienky lepenia na každom hárku.
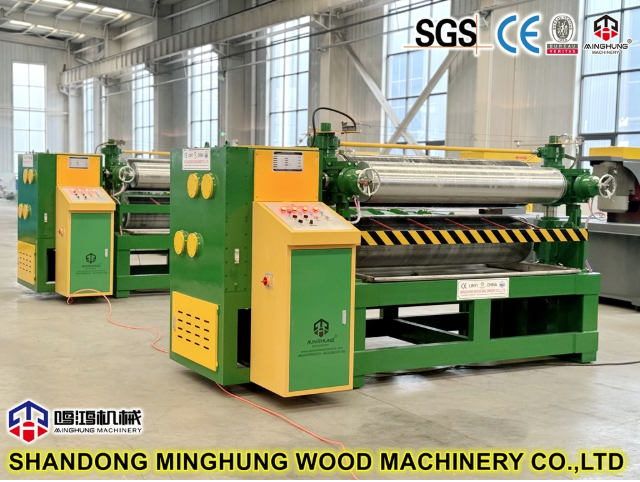
Príprava lepidla začína zmiešaním lepiacich zložiek podľa požiadaviek výroby. Rôzne aplikácie preglejky môžu vyžadovať rôzne lepiace systémy a podmienky vytvrdzovania. Miešačka lepidla kombinuje požadované materiály pred aplikáciou. Operátori musia dodržiavať podmienky miešania a pracovný čas odporúčané dodávateľom lepidla. Ďalej prechádzajú dyhy strojom na nanášanie lepidla. Toto zariadenie nanáša lepidlo pomocou riadených valcov.
Medzi dôležité vybavenie patrí:
Miešačka lepidiel: Pripravuje lepiace zmesi podľa zvoleného zloženia.
Roztierač lepidla: Nanáša kontrolované množstvo lepidla na dyhované povrchy.
Systém podávania lepidla: Prenesie pripravené lepidlo do nanášacieho zariadenia.
Zariadenie na skladovanie lepidla: Pred výrobou obsahuje vhodné lepiace materiály.
Jednotná aplikácia je dôležitejšia ako jednoduché použitie väčšieho množstva lepidla. Prebytočné lepidlo zvyšuje spotrebu materiálu bez zaručenia pevnejších spojov. Nedostatočná aplikácia môže spôsobiť slabé spojenie alebo neúplné pokrytie. Operátor by mal pravidelne kontrolovať stav valca, šírku rozmetania a konzistenciu aplikácie. Mali by tiež udržiavať vhodné podmienky na manipuláciu s lepidlom.
Po nanesení lepidla sú dyhy usporiadané do požadovanej štruktúry panelu. V konvenčnej preglejke majú priľahlé dyhové vrstvy vo všeobecnosti kolmé smery vlákien. Toto usporiadanie pomáha zlepšiť rozmerovú stabilitu a vyvážiť štruktúru panelu. Továrne môžu využívať ručné montážne stanice alebo automatické umiestňovacie systémy. Manuálne stanice vyžadujú nižšiu počiatočnú investíciu, ale viac závisia od práce.
Automatické systémy dokážu umiestniť dyhy dôslednejšie počas veľkoobjemovej výroby. Pri správnej konfigurácii tiež znižujú opakovanú manipuláciu. Zarovnávacie zariadenie pomáha udržiavať konzistentné umiestnenie dyhy pred lisovaním. Zlé zarovnanie môže zvýšiť odpad pri orezávaní a vytvoriť nerovné okraje panelov. Vhodný systém závisí od objemu výroby a dostupnej pracovnej sily. Menšie továrne môžu efektívne fungovať prostredníctvom starostlivo riadenej ručnej montáže.
Lisovanie je jednou z najdôležitejších etáp pri výrobe preglejky. Konsoliduje zostavené dyhy a podporuje lepenie medzi vrstvami. Továrne bežne používajú na túto operáciu hydraulické lisovacie zariadenie. Avšak lisy za studena a lisy za tepla vykonávajú rôzne funkcie.
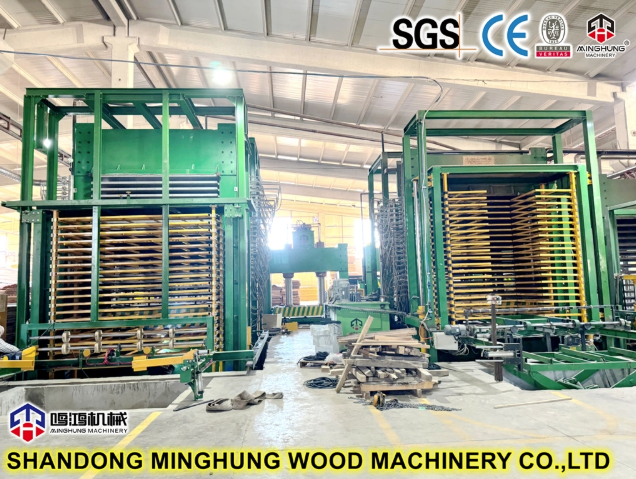
Hydraulický lis za studena aplikuje tlak na zostavené vrstvy dyhy pred lisovaním za tepla. Pomáha konsolidovať stoh a zlepšuje stabilitu pri manipulácii. Predlisovanie môže znížiť pohyb medzi vrstvami počas následného prenosu materiálu. Môže tiež zlepšiť kontakt medzi povrchmi lepenej dyhy.
Prevádzkovatelia musia zvážiť niekoľko faktorov:
Lisovací tlak: Musí vyhovovať štruktúre panelu a požiadavkám na lepidlo.
Trvanie lisovania: Potrebuje dostatok času na dosiahnutie zamýšľaného účinku predlisovania.
Zarovnanie panelov: Pomáha predchádzať nerovným okrajom a zbytočnému orezávaniu.
Hydraulický výkon: Mal by poskytovať stabilný tlak v lisovacej oblasti.
Lisovanie za studena nenahrádza záverečnú operáciu lisovania za tepla. Namiesto toho pripraví zostavený panel na ďalšie spracovanie. Niektoré továrne vynechávajú predlisovanie, pretože ich lepiace systémy alebo výrobné metódy sa líšia. Kupujúci by mali potvrdiť, či ich proces vyžaduje tento stroj.
Hydraulický lis za tepla kombinuje teplo a tlak na konsolidáciu preglejkových panelov. Teplo aktivuje proces vytvrdzovania požadovaný pre zvolené lepidlo. Podmienky lisovania závisia od chémie živice, hrúbky panelu a vlastností dyhy. A viacotvárací lis za tepla spracováva niekoľko panelov počas jedného lisovacieho cyklu. Jeho kapacita závisí od počtu otvorov, usporiadania nakladania a prevádzkových podmienok.
Pri hodnotení horúceho lisu by kupujúci mali zvážiť:
Veľkosť dosky: Určuje maximálne rozmery panela, ktoré zariadenie pojme.
Počet otvorov: Ovplyvňuje počet spracovaných panelov za cyklus.
Lisovacia sila: Musí poskytovať vhodný tlak v celej ploche panelu.
Rovnomernosť teploty: Podporuje konzistentné vytvrdzovanie lepidla v celom paneli.
Doba cyklu: Ovplyvňuje výrobnú kapacitu a závisí od celého procesu lisovania.
Automatické nakladače a vykladače môžu skrátiť manipulačný čas medzi cyklami. Obzvlášť užitočné sa stanú pri spracovaní väčších objemov panelov. Viac otvorov lisu však automaticky nezvýši celkovú výrobnú produkciu. Predchádzajúce montážne stupne musia poskytnúť dostatok panelov. Napríklad vysokokapacitný lis môže zostať nedostatočne využívaný, keď sa natieranie lepidla stane prekážkou. Kupujúci by preto mali pred výberom lisovacej kapacity zhodnotiť celú výrobnú linku.
Po lisovaní za tepla si preglejkové panely vyžadujú úpravu rozmerov a prípravu povrchu. Hotové panely musia spĺňať špecifikované požiadavky na hrúbku, šírku, dĺžku a vzhľad. Zariadenie na orezávanie a brúsenie dokončí tieto operácie pred kontrolou a balením.
Lisovaná preglejka môže obsahovať nerovné hrany alebo menšie odchýlky hrúbky. Rezacie a brúsne stroje pomáhajú vytvárať konzistentnejšie hotové rozmery.
Medzi hlavné stroje patria:
Stroj na rezanie hrán preglejky: Odstraňuje prebytočný materiál a reže panely na určené rozmery.
Obojstranný orezávací stroj: Orezáva protiľahlé okraje pri zachovaní konzistentných šírok alebo dĺžok panelov.
Kalibračná brúska: Znižuje variácie hrúbky prostredníctvom riadeného odstraňovania povrchu.
Širokopásová brúska: Vyhladzuje povrchy panelov a pripravuje ich na ďalšiu konečnú úpravu.
Tieto stroje vykonávajú rôzne operácie napriek ich zapojeniu v rámci dokončovacej linky. Orezávanie hrán riadi rozmery panela, zatiaľ čo kalibrácia zlepšuje konzistenciu hrúbky. Brúsením povrchu sa potom získa požadovaná hladkosť. Nadmerné brúsenie môže znížiť hrúbku panelu pod špecifikovanú toleranciu. Operátori by preto mali upraviť úber materiálu podľa výsledkov kontroly. Rezanie a brúsenie tiež vytvára značné množstvo dreveného prachu. Správne odsávacie systémy pomáhajú kontrolovať hromadenie prachu a udržiavať bezpečnejšie pracovné podmienky.
Niektoré výrobky z preglejky vyžadujú po základnom brúsení dodatočné povrchové úpravy. Tieto operácie závisia od zamýšľanej aplikácie a špecifikácií hotového produktu. Napríklad preglejka s fóliou vyžaduje vhodný prekrývací materiál pripevnený k povrchu panelu. Lis na laminovanie fólie za tepla poskytuje potrebnú teplotu a tlak.
Dekoratívna preglejka môže vyžadovať dodatočné vybavenie na prekrytie dyhy. Tieto systémy lepia vybrané lícové dyhy na pripravené panely. Medzi ďalšie pomocné zariadenia patria obracačky panelov a manipulačné zariadenia. Pomáhajú pracovníkom kontrolovať alebo spracovávať oba povrchy panelov. Štandardná nedokončená preglejka však tieto stroje vždy nevyžaduje. Kupujúci by sa mali vyhnúť nákupu ďalšieho dokončovacieho zariadenia bez jasnej požiadavky na produkt.
Kompletná továreň na preglejky vyžaduje viac ako len primárne spracovateľské stroje. Podporné systémy poskytujú teplo, energiu, manipuláciu s materiálom, kontrolu prachu a možnosti kontroly. Bez nich môžu aj dobre navrhnuté výrobné zariadenia zaznamenať časté prerušenia.
Medzi dôležité podporné stroje patria:
Parný kotol alebo tepelný olejový vykurovací systém: Dodáva procesné teplo kompatibilným sušičkám a lisovacím zariadeniam.
Hydraulická pohonná jednotka: Poskytuje hydraulický tlak pre stroje vyžadujúce externé hydraulické systémy.
Zdvíhacie stoly a dopravníky: Prenášajte dyhy a panely medzi výrobnými stanicami.
Obracač panelov: Otáča panely na manipuláciu, kontrolu alebo následné spracovanie.
Systém odsávania prachu: Zhromažďuje vzduchom prenášané častice dreva pri rezaní a brúsení.
Kontrolné vybavenie: Meria rozmery panelov, hrúbku, vlhkosť a príslušné lepiace vlastnosti.
Závody musia naplánovať aj vhodné elektrické rozvody, ventiláciu a bezpečnostné systémy strojov. Požiadavky na zariadenie by mali odrážať miestne predpisy a prevádzkové podmienky továrne.
Nasledujúca tabuľka sumarizuje primárne vybavenie používané na celej výrobnej linke.
Výrobná fáza |
Nevyhnutné stroje pre príslušný proces |
Voliteľné alebo procesne závislé vybavenie |
Príprava denníka |
Odkôrňovač guľatiny, rezacia píla, zariadenie na manipuláciu s kmeňom |
Zariadenie na úpravu guľatiny |
Výroba dyhy |
Sústruh na lúpanie dyhy, nožnice na dyhu |
Automatický zakladač dyhy |
Sušenie dyhy |
Sušička dyhy, vlhkomer |
Stroj na olepovanie dýh, skladateľ jadra |
Lepenie a montáž |
Miešačka lepidla, nanášačka lepidla, stanica na ukladanie |
Automatický systém ukladania |
Lisovanie |
Hydraulický lis za tepla |
Lis za studena, automatický nakladač |
Dokončenie panelu |
Stroj na orezávanie hrán, brúska |
Laminovanie fólií za horúca |
Podpora továrne |
Vhodné vykurovacie, elektrické, odsávacie a revízne systémy |
Automatizované dopravníky a obracačky panelov |
Tieto požiadavky popisujú továreň, ktorá spracováva surové polená na hotové preglejky. Zariadenia nakupujúce pripravené dyhy môžu vynechať zariadenia používané na prípravu guľatiny a výrobu dýh.
Výber každého stroja na výrobu preglejky si vyžaduje viac než len porovnávanie jednotlivých technických špecifikácií. Kupujúci by mali zvážiť, ako zariadenie funguje počas celého výrobného procesu.
1. Definujte požadované špecifikácie preglejky
Identifikujte cieľové rozmery panelov, rozsah hrúbok, druhy dreva a akosti hotového výrobku. Tieto detaily ovplyvňujú takmer každé dôležité rozhodnutie o zariadení.
2. Vypočítajte požadovanú výrobnú kapacitu
Odhadnite plánovaný denný výkon pri reálnych prevádzkových podmienkach. Potom porovnajte kapacitu stroja pri lúpaní, sušení, lepení, lisovaní a konečnej úprave.
Výrobná linka funguje najlepšie, keď jej hlavné fázy spracovania zostávajú vyvážené.
3. Vyhodnoťte výrobné služby a dostupný priestor
Skontrolujte elektrickú kapacitu, požiadavky na vykurovanie, rozmery budovy a trasy pohybu materiálu. Inštalačný priestor musí vyhovovať aj údržbe a bezpečnému prístupu k stroju.
4. Porovnajte prevádzkové požiadavky
Skontrolujte pracovné potreby, prístup k údržbe, dostupnosť náhradných dielov a spotrebu energie. Nižšie nákupné ceny nie vždy prinášajú nižšie prevádzkové náklady.
5. Zvážte inštaláciu a technickú podporu
Opýtajte sa dodávateľov na uvedenie do prevádzky, školenie operátora, dokumentáciu k zariadeniu a pomoc pri údržbe. Tieto služby pomáhajú továrňam zaviesť spoľahlivé výrobné postupy.
Úspešná továreň na preglejky závisí od efektívne fungujúcich strojov počas celej výroby. Lúpanie, sušenie, lepenie, lisovanie a konečná úprava dýhy si vyžaduje správne prispôsobené vybavenie. Podporné systémy tiež pomáhajú udržiavať konzistentnú kvalitu a tok výroby. Továrne používajúce pripravené dyhy môžu potrebovať menej strojov ako plne integrované výrobné zariadenia. Pred nákupom by kupujúci mali zhodnotiť kapacitu stroja, špecifikácie panelov, suroviny a výrobné nástroje. O Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. , poskytujeme riešenia strojov na výrobu preglejky pre rôzne výrobné fázy. Naše vybavenie podporuje efektívne spracovanie a konzistentnú kvalitu panelov. Pomáhame zákazníkom konfigurovať vyvážené výrobné linky podľa ich výrobných požiadaviek.
Odpoveď: Stroj na výrobu preglejky slúži konkrétnej výrobnej fáze. Základné vybavenie zahŕňa stroje na lúpanie dýhy, sušičky, natierače lepidla, horúce lisy, orezávacie píly a brúsky. Požiadavky závisia od surovín.
Odpoveď: Kompletná výrobná linka strojov na výrobu preglejky sa líši v cene podľa kapacity, automatizácie a konfigurácie zariadenia. Kupujúci by tiež mali zvážiť inštaláciu, vykurovacie systémy, údržbu a výrobné zariadenia.
Odpoveď: Vyberte si každý stroj na výrobu preglejky podľa rozmerov panelov, druhov dreva a výrobnej kapacity. Zosúlaďte rýchlosti zariadení naprieč etapami, aby ste predišli prekážkam a zachovali konzistentný výrobný výkon.
Odpoveď: Lisy za studena konsolidujú zostavené dyhy pred konečným lepením. Horúce lisy aplikujú teplo a tlak na vytvrdzovanie lepidiel. Niektoré výrobné procesy vyžadujú oboje, zatiaľ čo iné využívajú priamo lisovanie za tepla.
Odpoveď: Áno, továrne, ktoré nakupujú pripravené, sušené dyhy, môžu vynechať zariadenia na prípravu guľatiny, lúpanie a sušenie. Stále potrebujú vhodné stroje na nanášanie lepidla, montáž panelov, lisovanie a konečnú úpravu.
Odpoveď: Bežné príčiny zahŕňajú nekonzistentnú vlhkosť dyhy, nerovnomerné nanášanie lepidla, nesprávne lisovacie podmienky a nezodpovedajúce kapacity stroja. Pravidelné kontroly a vyvážené konfigurácie zariadení pomáhajú znižovať tieto problémy.


