Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 21-10-2026 Произход: сайт
Изборът на грешно оборудване за шперплат може да забави производството и да увеличи оперативните разходи. Всеки етап на производство се нуждае от машини, които работят ефективно заедно. Производството на шперплат започва с подготовка на трупи и завършва с проверка на готовия панел. Всяка машина за производство на шперплат поддържа подготовка на фурнир, сушене, лепене, пресоване или довършване. Изискванията към оборудването обаче варират между фабриките. Някои обработват сурови трупи, докато други използват готови фурнири или произвеждат специализиран шперплат. Това ръководство изброява основните и незадължителните машини на всеки производствен етап. Ще научите също как да избирате оборудване за постоянно качество и балансиран производствен капацитет.
Производството на шперплат започва чрез превръщане на сурови трупи в тънки дървени фурнири. Този етап определя качеството на фурнира, възстановяването на материала и ефективността на последващата обработка. Няколко машини работят заедно, за да подготвят трупи, да отстраняват кората и да произвеждат последователни фурнирни листове.
Преди обелване, трупите трябва да бъдат почистени, нарязани и поставени правилно. Правилната подготовка предпазва режещите инструменти и подобрява стабилността на следващите операции.
Основното оборудване включва:
Устройство за обелване на трупи: Отстранява кора, мръсотия и други повърхностни материали преди обелването на фурнира. Намалява повредата на ножа и предотвратява навлизането на замърсители в производствения процес.
Трион за рязане на трупи: Реже трупи на подходящи дължини според размерите на фурнира. Точното рязане също намалява ненужните отпадъци от материали.
Товарач на трупи: Прехвърля подготвени трупи в машината за белене. Автоматичното зареждане намалява ръчната обработка и поддържа последователно производство.
Конвейер за трупи: Премества дървен материал между различни станции за подготовка. Помага за поддържане на материалния поток и намалява закъсненията при транспортиране.
Оборудване за кондициониране на трупи: Използва контролирана топлинна или водна обработка за омекотяване на подходящи дървесни видове. Може да подобри ефективността на пилинг, когато е необходимо кондициониране.
Не всяка фабрика изисква оборудване за кондициониране на трупи. Стойността му зависи от дървесния вид, състоянието на трупите и изискванията за фурнир. Например, някои трупи от твърда дървесина се възползват от контролирано нагряване преди обелване. Фабриките трябва да оценят своите типични диаметри на трупите и дървесните видове, преди да изберат машини за подготовка.
След подготовката трупите влизат в процеса на белене на фурнир. Машината за белене върти всеки труп срещу режещ нож. Това действие произвежда непрекъснати или почти непрекъснати ленти от фурнир. Предлагат се две общи системи за белене.
Шпинделна ротационна машина за белене
А шпинделен струг държи трупа чрез въртящи се шпиндели в двата края. Обикновено се справя с по-големи трупи и предлага контролирани условия за белене. Въпреки това, оставащият размер на сърцевината ограничава колко дървесина може да бъде възстановена.
Безшпинделна ротационна беляща машина
Безшпинделен струг върти трупи чрез задвижвани ролки без традиционни крайни шпиндели. Може да обработва по-малки оставащи ядра, подобрявайки възстановяването при подходящи работни условия.
Линията за пилинг също изисква допълнително оборудване:
Машинка за подрязване на фурнир: Нарязва лентите от фурнир на необходимите дължини и отстранява дефектните участъци.
Машина за шлайфане на ножове: Заточва ножовете за белене, за да поддържа прецизно рязане.
Автоматично подреждане на фурнир: Събира фурнирните листове и ги организира за сушене.
Високоскоростен струг не гарантира по-голяма фабрична производителност. Ако сушилните надолу по веригата не могат да се справят с производствения си обем, фасетите ще се натрупат. Следователно капацитетът за белене трябва да съответства на следните етапи на обработка.
Прясно обелените фасети често съдържат повече влага, отколкото процесите на залепване могат да понесат. Излишната влага може да повлияе на качеството на свързване и да причини дефекти по време на горещо пресоване. Фабриките използват оборудване за сушене, за да контролират влагата на фурнира преди монтажа. Допълнителни машини ремонтират дефектни листове и подготвят основните материали за производство.
Сушилните за фурнир премахват излишната вода чрез контролирана топлина и въздушен поток. Условията им на работа зависят от дървесния вид, дебелината на фурнира и производствените изисквания. Три често срещани вида сушилни обслужват различни производствени нужди.
Ролкова сушилня за фурнир
Ролкова сушилня транспортира фасети през отопляеми камери с помощта на задвижвани ролки. Поддържа непрекъсната обработка и може да се справи с големи производствени обеми. Операторите регулират температурата, въздушния поток и скоростта на подаване, за да контролират сушенето.
Сушилня за фурнир с мрежест колан
Тази система носи фасети върху подвижна мрежеста лента. Осигурява непрекъсната опора по време на сушене и отговаря на различни размери на фурнира. Неговата ефективност зависи от конфигурацията на лентата и условията на сушене.
Преса Сушилня за фурнир
Пресоващата сушилня използва нагрети плочи за изсушаване на фасети чрез директен контакт. Може да отговаря на избрани изисквания за обработка на фурнир и партидни операции.
Фабриките също се нуждаят от влагомери за проверка на изсъхнали фасети. Тези устройства помагат на операторите да идентифицират материал извън необходимия диапазон на влажност. Например, някои процеси на шперплат използват целева влажност на фурнира около 4–10%. Правилният обхват обаче зависи от лепилата и условията на обработка. Операторите трябва да потвърдят своите изисквания, преди да зададат параметрите на сушилнята. Неравномерното изсъхване може да доведе до няколко проблема, включително лошо залепване и деформация на панела. Следователно постоянството на температурата е толкова важно, колкото и общият капацитет на сушене.
Не всеки обелен фурнир отговаря на изискваните размери или стандарти за качество. Някои съдържат дупки, цепки или неправилни ръбове, които изискват допълнителна обработка.
Няколко машини помагат на фабриките да възстановят използваем материал:
Машина за кърпене на фурнир: Поправя избрани дефекти чрез вмъкване на съответстващи дървени лепенки в повредени зони.
Машина за съединяване на фурнир: Свързва по-малки парчета фурнир в по-големи, използваеми листове.
Композитор за фурнирни сърцевини: Комбинира тесни сърцевини в пълни слоеве фурнир.
Подреждане на фурнири: Организира готовите фурнири според размерите, дебелината или производствените изисквания.
Тези машини могат да подобрят оползотворяването на материала и да намалят отпадъците. Решенията за ремонт обаче зависят от готовия клас шперплат. Например, декоративните лицеви фасети изискват по-строг контрол на външния вид, отколкото много вътрешни основни слоеве. Следователно заводите трябва да разделят фурнирите според предназначението им. Фабрика, закупуваща завършени, изсушени фасети, може да не изисква оборудване за белене или сушене. Това разграничение може значително да намали първоначалните изисквания към машините.
След като фасетите са подготвени, те трябва да бъдат залепени в слоеста структура. Този етап изисква последователно нанасяне на лепило и точно позициониране на фурнира. Неправилните количества лепило или лошото подравняване на слоя могат да отслабят готовите панели. Подходящото оборудване помага да се поддържат еднакви условия на залепване във всеки лист.
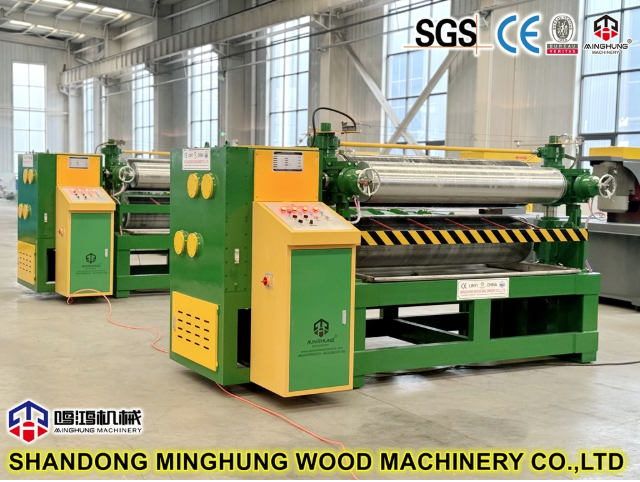
Подготовката на лепилото започва чрез смесване на лепилните компоненти според производствените изисквания. Различните приложения на шперплат може да изискват различни адхезивни системи и условия на втвърдяване. Миксер за лепило комбинира необходимите материали преди нанасяне. Операторите трябва да спазват препоръчаните от доставчика на лепило условия за смесване и работно време. След това фасетите преминават през машина за нанасяне на лепило. Това оборудване нанася лепило с помощта на контролирани ролки.
Важното оборудване включва:
Миксер за лепило: Приготвя лепилни смеси според избраната формула.
Разпръсквач за лепило: Нанася контролирани количества лепило върху фурнирните повърхности.
Система за подаване на лепило: Прехвърля приготвеното лепило към оборудването за разпръскване.
Оборудване за съхранение на лепило: Съдържа подходящи лепилни материали преди производството.
Еднаквото нанасяне е по-важно от простото използване на повече лепило. Излишното лепило увеличава разхода на материал, без да гарантира по-здрави връзки. Недостатъчното нанасяне може да доведе до слабо свързване или непълно покритие. Операторите трябва редовно да проверяват състоянието на валяка, ширината на разпръскване и последователността на нанасяне. Те също трябва да поддържат подходящи условия за работа с лепило.
След нанасяне на лепилото фурнирите се подреждат в необходимата панелна структура. В конвенционалния шперплат съседните фурнирни слоеве обикновено имат перпендикулярни посоки на зърната. Това разположение спомага за подобряване на стабилността на размерите и балансиране на структурата на панела. Фабриките могат да използват станции за ръчно сглобяване или автоматични системи за подреждане. Ръчните станции изискват по-ниска първоначална инвестиция, но зависят в по-голяма степен от труда.
Автоматичните системи могат да позиционират фасетите по-последователно по време на производство в голям обем. Те също така намаляват повтарящото се боравене, когато са правилно конфигурирани. Оборудването за подравняване помага да се поддържа постоянно позициониране на фурнира преди пресоване. Лошото подравняване може да увеличи отпадъците от подрязване и да създаде неравни ръбове на панела. Подходящата система зависи от обема на производството и наличната работна ръка. По-малките фабрики могат да работят ефективно чрез внимателно управлявано ръчно сглобяване.
Пресоването е един от най-важните етапи в производството на шперплат. Консолидира сглобените фасети и поддържа адхезивното свързване между слоевете. Фабриките обикновено използват хидравлично пресоващо оборудване за тази операция. Студените преси и горещите преси обаче изпълняват различни функции.
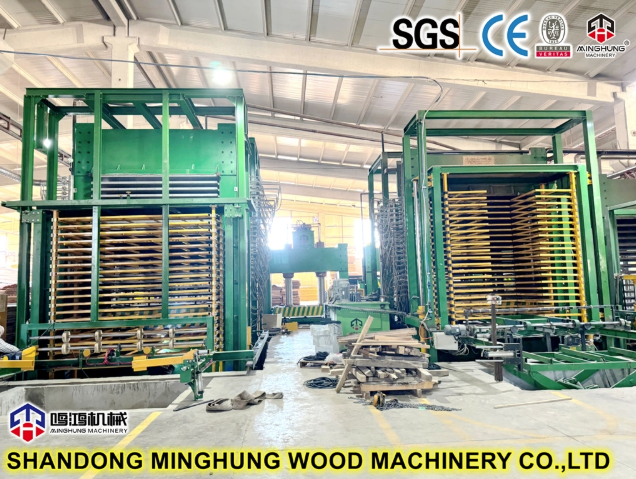
Хидравлична студена преса прилага натиск върху сглобените слоеве фурнир преди горещо пресоване. Помага за консолидирането на стека и подобрява стабилността при работа. Предварителното пресоване може да намали движението между слоевете по време на последващо пренасяне на материала. Може също така да подобри контакта между залепени повърхности от фурнир.
Операторите трябва да вземат предвид няколко фактора:
Натиск при пресоване: Трябва да отговаря на структурата на панела и изискванията за лепило.
Продължителност на пресоването: Необходимо е достатъчно време за постигане на очаквания ефект от предварителното пресоване.
Подравняване на панела: Помага за предотвратяване на неравни ръбове и ненужно изрязване.
Хидравлична производителност: Трябва да осигурява стабилно налягане в зоната на пресоване.
Студеното пресоване не замества окончателното горещо пресоване. Вместо това той подготвя сглобения панел за по-нататъшна обработка. Някои фабрики пропускат предварителното пресоване, защото техните адхезивни системи или производствени методи се различават. Купувачите трябва да потвърдят дали техният процес изисква тази машина.
Хидравличната гореща преса комбинира топлина и налягане за консолидиране на шперплатови панели. Топлината активира процеса на втвърдяване, необходим за избраното лепило. Условията на пресоване зависят от химическия състав на смолата, дебелината на панела и характеристиките на фурнира. А горещата преса с множество отваряния обработва няколко панела по време на един цикъл на пресоване. Капацитетът му зависи от броя на отварянията, начина на зареждане и условията на работа.
Когато оценяват гореща преса, купувачите трябва да имат предвид:
Размер на плочата: Определя максималните размери на панела, които машината побира.
Брой отвори: Влияе на броя панели, обработени за цикъл.
Сила на натискане: Трябва да осигури подходящ натиск в областта на панела.
Равномерност на температурата: Поддържа последователно втвърдяване на лепилото в целия панел.
Време на цикъла: Влияе върху производствения капацитет и зависи от пълния процес на пресоване.
Автоматичните товарачи и разтоварвачи могат да намалят времето за обработка между циклите. Те стават особено полезни при обработка на по-големи обеми панели. Въпреки това, повече отвори за преси не увеличават автоматично общото фабрично производство. Предходните етапи на сглобяване трябва да доставят достатъчно панели. Например, преса с голям капацитет може да остане недостатъчно използвана, когато нанасянето на лепило се превърне в тясно място. Следователно купувачите трябва да оценят цялата производствена линия, преди да изберат капацитет за пресоване.
След горещо пресоване плоскостите от шперплат изискват коригиране на размерите и подготовка на повърхността. Готовите панели трябва да отговарят на изискванията за дебелина, ширина, дължина и външен вид. Оборудването за подрязване и шлайфане завършва тези операции преди проверката и опаковането.
Пресовият шперплат може да има неравни ръбове или незначителни вариации в дебелината. Машините за рязане и шлифоване спомагат за производството на по-последователни завършени размери.
Основната машина включва:
Машина за рязане на ръбове от шперплат: Отстранява излишния материал и изрязва панелите до определените размери.
Машина за двустранно подрязване: Подрязва противоположните ръбове, като същевременно поддържа постоянни ширини или дължини на панела.
Калибрираща шлифовъчна машина: Намалява разликите в дебелината чрез контролирано отстраняване на повърхността.
Шлифовъчна машина с широка лента: Изглажда повърхностите на панелите и ги подготвя за по-нататъшно довършване.
Тези машини извършват различни операции, въпреки връзката им в рамките на финалната линия. Подрязването на ръбовете контролира размерите на панела, докато калибрирането подобрява постоянството на дебелината. След това повърхностното шлайфане осигурява необходимата гладкост. Прекомерното шлайфане може да намали дебелината на панела под определения толеранс. Следователно операторите трябва да коригират отстраняването на материала според резултатите от проверката. Рязането и шлайфането също генерират значително количество дървесен прах. Подходящите аспирационни системи помагат за контролиране на натрупването на прах и поддържат по-безопасни условия на работа.
Някои продукти от шперплат изискват допълнителна повърхностна обработка след основно шлайфане. Тези операции зависят от предвиденото приложение и спецификациите на крайния продукт. Например шперплатът с филмово покритие изисква подходящ материал за наслагване, залепен към повърхността на панела. Гореща преса за ламиниране на филм осигурява необходимата температура и налягане.
Декоративният шперплат може да изисква допълнително оборудване за наслагване на фурнир. Тези системи залепват избрани лицеви фурнири към подготвени панели. Другото поддържащо оборудване включва стругове за панели и манипулационни устройства. Те помагат на работниците да инспектират или обработват и двете повърхности на панела. Стандартният незавършен шперплат обаче не винаги изисква тези машини. Купувачите трябва да избягват закупуването на допълнително довършително оборудване без ясно изискване за продукта.
Завършената фабрика за шперплат изисква повече от машини за първична обработка. Поддържащите системи осигуряват топлина, мощност, обработка на материали, контрол на праха и възможности за проверка. Без тях дори добре проектираното производствено оборудване може да има чести прекъсвания.
Важните поддържащи машини включват:
Парен котел или система за нагряване с термично масло: Доставя технологична топлина към съвместими сушилни и пресоващо оборудване.
Хидравличен захранващ блок: Осигурява хидравлично налягане за машини, изискващи външни хидравлични системи.
Повдигащи маси и конвейери: Прехвърляне на фурнири и панели между производствените станции.
Обръщач на панели: Завърта панели за обработка, проверка или последваща обработка.
Система за прахоулавяне: Събира дървесни частици във въздуха от операции по рязане и шлайфане.
Оборудване за проверка: Измерва размерите на панелите, дебелината, влагата и съответните свойства на свързване.
Фабриките също така трябва да планират подходящо електрическо разпределение, вентилация и системи за безопасност на машините. Изискванията към оборудването трябва да отразяват местните разпоредби и фабричните работни условия.
Следната таблица обобщава основното оборудване, използвано в цялата производствена линия.
Етап на производство |
Основни машини за съответния процес |
Допълнително или зависимо от процеса оборудване |
Подготовка на дневник |
Машина за обелване на трупи, трион за рязане, оборудване за обработка на трупи |
Оборудване за кондициониране на трупи |
Производство на фурнир |
Струг за белене на фурнир, ножица за фурнир |
Автоматичен стекер за фурнир |
Сушене на фурнир |
Сушилня за фурнир, влагомер |
Машина за закърпване на фурнир, композитор на ядро |
Лепене и Монтаж |
Миксер за лепило, разпръсквач за лепило, станция за поставяне |
Автоматична система за подреждане |
Натискане |
Хидравлична гореща преса |
Студена преса, автоматично зареждане |
Довършителни панели |
Машина за подрязване на ръбове, машина за шлайфане |
Гореща преса за ламиниране на филм |
Фабрична поддръжка |
Подходящи системи за отопление, електричество, изсмукване и контрол |
Автоматизирани транспортьори и обръщачи на панели |
Тези изисквания описват фабрика за обработка на сурови трупи в завършен шперплат. Съоръженията, закупуващи готови фурнири, могат да пропуснат оборудването, използвано за подготовка на трупи и производство на фурнир.
Изборът на всяка машина за производство на шперплат изисква повече от сравняване на отделни технически спецификации. Купувачите трябва да обмислят как работи оборудването през целия производствен процес.
1. Определете необходимите спецификации за шперплат
Идентифицирайте целевите размери на панелите, диапазона на дебелината, дървесните видове и класовете на крайния продукт. Тези подробности влияят на почти всяко голямо решение за оборудване.
2. Изчислете необходимия производствен капацитет
Оценете планираната дневна продукция при реалистични работни условия. След това сравнете капацитета на машината при белене, сушене, лепене, пресоване и финална обработка.
Една производствена линия работи най-добре, когато нейните основни етапи на обработка остават балансирани.
3. Оценете фабричните комунални услуги и наличното пространство
Проверете електрическия капацитет, изискванията за отопление, размерите на сградата и маршрутите на движение на материала. Пространството за инсталиране трябва също така да позволява поддръжка и безопасен достъп до машината.
4. Сравнете оперативните изисквания
Прегледайте нуждите от работна ръка, достъпа за поддръжка, наличността на резервни части и потреблението на енергия. По-ниските изкупни цени не винаги водят до по-ниски оперативни разходи.
5. Помислете за инсталиране и техническа поддръжка
Попитайте доставчиците за въвеждане в експлоатация, обучение на оператори, документация на оборудването и помощ при поддръжката. Тези услуги помагат на фабриките да установят надеждни производствени процедури.
Успешната фабрика за шперплат зависи от машините, работещи ефективно по време на цялото производство. Беленето, сушенето, лепенето, пресоването и финалната обработка на фурнир изискват подходящо съчетано оборудване. Поддържащите системи също помагат за поддържане на постоянно качество и производствен поток. Фабриките, използващи готови фурнири, може да се нуждаят от по-малко машини, отколкото напълно интегрирани производствени съоръжения. Преди закупуване купувачите трябва да оценят капацитета на машината, спецификациите на панелите, суровините и фабричните помощни средства. При Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , ние предлагаме машинни решения за производство на шперплат за различни производствени етапи. Нашето оборудване поддържа ефективна обработка и постоянно качество на панелите. Ние помагаме на клиентите да конфигурират балансирани производствени линии според техните производствени изисквания.
A: Машина за производство на шперплат обслужва определен производствен етап. Основното оборудване включва машини за белене на фурнир, сушилни, разпръсквачи за лепило, горещи преси, триони за подрязване и шлифовъчни машини. Изискванията зависят от суровините.
A: Пълна производствена линия за машина за производство на шперплат варира в цената според капацитета, автоматизацията и конфигурацията на оборудването. Купувачите също трябва да обмислят инсталация, отоплителни системи, поддръжка и фабрични комунални услуги.
О: Изберете всяка машина за производство на шперплат според размерите на панела, видовете дърво и производствения капацитет. Съпоставете скоростите на оборудването между етапите, за да предотвратите затруднения и да поддържате постоянна производствена производителност.
A: Студените преси консолидират сглобените фасети преди окончателното залепване. Горещите преси прилагат топлина и натиск за втвърдяване на лепилата. Някои производствени процеси изискват и двете, докато други използват директно горещо пресоване.
О: Да, фабриките, които купуват готови, изсушени фурнири, могат да пропуснат оборудването за подготовка, белене и сушене на трупи. Те все още се нуждаят от подходящи машини за нанасяне на лепило, сглобяване на панели, пресоване и довършване.
О: Честите причини включват непостоянна влажност на фурнира, неравномерно разнасяне на лепилото, неправилни условия на пресоване и несъответстващ капацитет на машината. Редовните проверки и балансираните конфигурации на оборудването помагат за намаляване на тези проблеми.


