Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 21-10-2026 Alkuperä: Sivusto
Väärän vanerilaitteiston valinta voi hidastaa tuotantoa ja lisätä käyttökustannuksia. Jokainen valmistusvaihe tarvitsee koneita, jotka toimivat yhdessä tehokkaasti. Vanerin tuotanto alkaa hirsien valmistelulla ja päättyy valmiiseen levytarkastukseen. Jokainen vanerinvalmistuskone tukee viilun valmistusta, kuivausta, liimaamista, puristamista tai viimeistelyä. Laitevaatimukset vaihtelevat kuitenkin tehtaiden välillä. Jotkut käsittelevät raakatukkeja, kun taas toiset käyttävät valmistettuja viiluja tai valmistavat erikoisvaneria. Tässä oppaassa luetellaan välttämättömät ja valinnaiset koneet kussakin tuotantovaiheessa. Opit myös valitsemaan laitteet tasaisen laadun ja tasapainoisen tuotantokapasiteetin takaamiseksi.
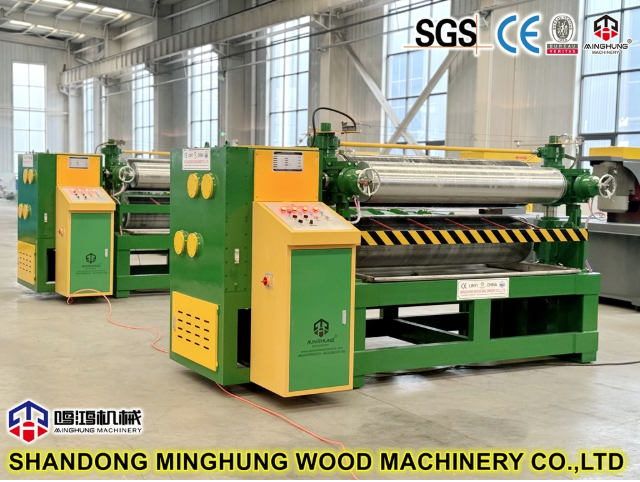
Vanerin tuotanto alkaa muuntamalla raakahirsi ohuiksi puuviiluiksi. Tämä vaihe määrittää viilun laadun, materiaalin talteenoton ja myöhemmän käsittelytehokkuuden. Useat koneet työskentelevät yhdessä tukkien valmistelemiseksi, kuoren poistamiseksi ja yhtenäisten viilulevyjen tuottamiseksi.
Ennen kuorimista tukit on puhdistettava, leikattava ja asetettava oikein. Asianmukainen valmistelu suojaa leikkuutyökaluja ja parantaa seuraavien toimenpiteiden vakautta.
Päävarusteisiin kuuluvat:
Tukin kuorinta: Poistaa kuoren, lian ja muut pintamateriaalit ennen viilun kuorintaa. Se vähentää veitsen vaurioita ja estää epäpuhtauksien pääsyn tuotantoprosessiin.
Tukkisaha: Leikkaa tukit sopivan pituisiksi viilun mittojen mukaan. Tarkka leikkaus vähentää myös turhaa materiaalihukkaa.
Tukkikuormaaja: Siirtää valmistetut puut kuorintakoneeseen. Automaattinen lastaus vähentää manuaalista käsittelyä ja tukee tasaista tuotantoa.
Tukkikuljetin: Siirtää puutavaraa eri käsittelyasemien välillä. Se auttaa ylläpitämään materiaalivirtaa ja vähentää kuljetusviiveitä.
Tukkien ilmastointilaitteet: Käyttää hallittua lämpö- tai vesikäsittelyä sopivien puulajien pehmentämiseen. Se voi parantaa kuorintakykyä, kun hoito on tarpeen.
Kaikki tehtaat eivät vaadi puunkäsittelylaitteita. Sen arvo riippuu puulajista, hirren kunnosta ja viiluvaatimuksista. Esimerkiksi jotkut lehtipuut hyötyvät kontrolloidusta lämmityksestä ennen kuorimista. Tehtaiden tulee arvioida tyypilliset tukin halkaisijat ja puulajit ennen esikäsittelykoneen valintaa.
Valmistuksen jälkeen tukit siirtyvät viilun kuorintaprosessiin. Kuorintakone pyörittää jokaista puuta leikkuuveistä vasten. Tämä toiminto tuottaa jatkuvia tai lähes jatkuvia viilunauhoja. Saatavilla on kaksi yleistä kuorintajärjestelmää.
Karan pyörivä kuorintakone
A karasorvi pitää tukkia pyörivien karojen läpi molemmissa päissä. Se käsittelee yleensä suurempia tukia ja tarjoaa kontrolloidut kuorintaolosuhteet. Jäljellä oleva hylsyn koko rajoittaa kuitenkin sitä, kuinka paljon puuta voidaan ottaa talteen.
Karaton pyörivä kuorintakone
Karaton sorvi pyörittää tukkeja käytettyjen telojen läpi ilman perinteisiä päätykaroja. Se voi käsitellä pienempiä jäljellä olevia ytimiä ja parantaa palautumista sopivissa käyttöolosuhteissa.
Kuorintalinja vaatii myös lisälaitteita:
Viilunleikkuri: Leikkaa viilunauhat halutun pituisiksi ja poistaa vialliset osat.
Veitsihiomakone: Teroittaa kuorintaveitsiä tarkan leikkaustehon ylläpitämiseksi.
Automaattinen viilun pinoaja: Kerää viilulevyt ja järjestää ne kuivaamista varten.
Nopea sorvi ei takaa suurempaa tehdastehoa. Jos alavirran kuivaimet eivät pysty käsittelemään sen tuotantomäärää, viiluja kertyy. Siksi kuorintakapasiteetin tulisi vastata seuraavia käsittelyvaiheita.
Juuri kuoritut viilut sisältävät usein enemmän kosteutta kuin liimausprosessit sietävät. Liiallinen kosteus voi vaikuttaa liimauksen laatuun ja aiheuttaa puutteita kuumapuristuksen aikana. Tehtaat käyttävät kuivauslaitteita viilun kosteuden hallintaan ennen kokoamista. Lisäkoneet korjaavat vialliset levyt ja valmistelevat ydinmateriaalit tuotantoa varten.
Viilukuivaimet poistavat ylimääräisen veden säädellyn lämmön ja ilmavirran avulla. Niiden käyttöolosuhteet riippuvat puulajista, viilun paksuudesta ja tuotantovaatimuksista. Kolme yleistä kuivaustyyppiä palvelevat erilaisia valmistustarpeita.
Rullaviilun kuivausrumpu
Rullakuivuri kuljettaa viiluja lämmitettyjen kammioiden läpi käyttämällä moottoriteloja. Se tukee jatkuvaa käsittelyä ja pystyy käsittelemään suuria tuotantomääriä. Käyttäjät säätelevät lämpötilaa, ilmavirtaa ja syöttönopeutta kuivauksen ohjaamiseksi.
Mesh-hihnaviilukuivain
Tämä järjestelmä kuljettaa viiluja liikkuvalla verkkohihnalla. Se tarjoaa jatkuvan tuen kuivumisen aikana ja sopii erilaisiin viilumittoihin. Sen suorituskyky riippuu hihnan kokoonpanosta ja kuivausolosuhteista.
Puristusviilukuivain
Puristinkuivain käyttää kuumennettuja levyjä viilujen kuivaamiseen suoran kosketuksen kautta. Se sopii valittuihin viilunkäsittelyvaatimuksiin ja erätoimintoihin.
Tehtaat tarvitsevat myös kosteusmittareita kuivuneiden viilujen tarkistamiseen. Nämä laitteet auttavat käyttäjiä tunnistamaan vaaditun kosteusalueen ulkopuolella olevan materiaalin. Esimerkiksi joissakin vaneriprosesseissa viilun kosteustavoitteet ovat noin 4–10 %. Oikea alue riippuu kuitenkin liima-aineista ja käsittelyolosuhteista. Käyttäjien tulee vahvistaa vaatimuksensa ennen kuivausrummun parametrien asettamista. Epätasainen kuivuminen voi aiheuttaa useita ongelmia, kuten huonon sidoksen ja paneelin muodonmuutoksia. Siksi lämpötilan tasaisuus on yhtä tärkeä kuin kokonaiskuivauskapasiteetti.
Kaikki kuoritut viilulevyt eivät täytä vaadittuja mittoja tai laatuvaatimuksia. Jotkut sisältävät reikiä, halkeamia tai epäsäännöllisiä reunoja, jotka vaativat lisäkäsittelyä.
Useat koneet auttavat tehtaita hyödyntämään käyttökelpoista materiaalia:
Viilun paikkauskone: Korjaa valitut viat lisäämällä yhteensopivia puulappuja vaurioituneisiin kohtiin.
Viilun liitoskone: Yhdistä pienemmät viilupalat suuremmiksi, käyttökelpoisiksi levyiksi.
Veneer Core Composer: Yhdistää kapeita ydinliuskoja kokonaisiksi viilukerroksiksi.
Viilun pinoaja: Järjestää valmiit viilut mittojen, paksuuden tai tuotantovaatimusten mukaan.
Nämä koneet voivat parantaa materiaalin käyttöä ja vähentää jätettä. Korjauspäätökset riippuvat kuitenkin valmiista vanerin laadusta. Esimerkiksi koristeelliset pintaviilut vaativat tiukempaa ulkonäön valvontaa kuin monet sisäiset ydinkerrokset. Tehtaiden tulisi siksi erottaa viilut niiden käyttötarkoituksen mukaan. Valmiita, kuivattuja viiluja ostava tehdas ei välttämättä vaadi kuorinta- tai kuivauslaitteita. Tämä ero voi vähentää merkittävästi sen alkuperäisiä konevaatimuksia.
Kun viilut on valmistettu, ne on liitettävä kerrosrakenteeseen. Tämä vaihe vaatii johdonmukaisen liiman levityksen ja tarkan viilun asemoinnin. Väärät liimamäärät tai huono kerrosten kohdistus voivat heikentää valmiita paneeleja. Oikeat varusteet auttavat säilyttämään tasaiset liimausolosuhteet jokaisella levyllä.
Liiman valmistus alkaa sekoittamalla liimakomponentit tuotantovaatimusten mukaan. Erilaiset vanerisovellukset voivat vaatia erilaisia liimajärjestelmiä ja kovetusolosuhteita. Liimasekoitin yhdistää tarvittavat materiaalit ennen levittämistä. Käyttäjien on noudatettava liiman toimittajan suosittelemia sekoitusolosuhteita ja työaikaa. Seuraavaksi viilut kulkevat liimanlevityskoneen läpi. Tämä laite levittää liimaa ohjattujen telojen avulla.
Tärkeitä varusteita ovat:
Liimasekoitin: Valmistaa liimaseokset valitun koostumuksen mukaan.
Liimanlevitin: Levittää kontrolloituja liimamääriä viilupinnoille.
Liimansyöttöjärjestelmä: Siirtää valmistetun liiman levityslaitteistoon.
Liiman säilytyslaitteet: Säilyttää sopivat liimamateriaalit ennen tuotantoa.
Tasainen levitys on tärkeämpää kuin pelkkä liiman lisääminen. Liiallinen liima lisää materiaalin kulutusta takaamatta vahvempia sidoksia. Riittämätön levitys voi aiheuttaa heikon sidoksen tai epätäydellisen peiton. Käyttäjien tulee tarkistaa telan kunto, levitysleveys ja levityksen tasaisuus säännöllisesti. Niiden tulee myös säilyttää asianmukaiset liiman käsittelyolosuhteet.
Liimauksen jälkeen viilut asetetaan haluttuun paneelirakenteeseen. Perinteisessä vanerissa vierekkäisillä viilukerroksilla on yleensä kohtisuorat syysuunnat. Tämä järjestely auttaa parantamaan mittojen vakautta ja tasapainottamaan paneelirakennetta. Tehtaat voivat käyttää manuaalisia kokoonpanoasemia tai automaattisia kokoonpanojärjestelmiä. Manuaaliset asemat vaativat pienempiä alkuinvestointeja, mutta ovat enemmän riippuvaisia työvoimasta.
Automaattiset järjestelmät voivat sijoittaa viiluja johdonmukaisemmin suuren volyymin tuotannon aikana. Ne myös vähentävät toistuvaa käsittelyä, kun ne on määritetty oikein. Kohdistuslaitteet auttavat pitämään viilun tasaisen asennon ennen puristamista. Huono kohdistus voi lisätä leikkausjätettä ja luoda epätasaisia paneelien reunoja. Sopiva järjestelmä riippuu tuotantomäärästä ja käytettävissä olevasta työvoimasta. Pienemmät tehtaat voivat toimia tehokkaasti huolella hoidetun manuaalisen kokoonpanon ansiosta.
Puristus on yksi vanerin valmistuksen tärkeimmistä vaiheista. Se yhdistää kootut viilut ja tukee liimausta kerrosten välillä. Tehtaat käyttävät tähän toimintaan yleisesti hydraulisia puristuslaitteita. Kylmäpuristimet ja kuumapuristimet suorittavat kuitenkin erilaisia toimintoja.
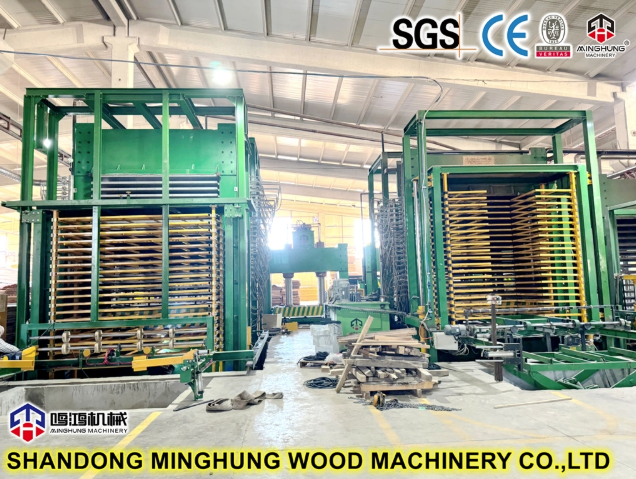
Hydraulinen kylmäpuristin painaa koottuja viilukerroksia ennen kuumapuristusta. Se auttaa yhdistämään pinon ja parantaa käsittelyn vakautta. Esipuristus voi vähentää kerrosten välistä liikettä myöhemmän materiaalin siirron aikana. Se voi myös parantaa liimattujen viilupintojen välistä kosketusta.
Operaattoreiden on otettava huomioon useita tekijöitä:
Puristuspaine: Sen tulee sopia paneelin rakenteeseen ja liimavaatimuksiin.
Puristuksen kesto: Tarvitsee riittävästi aikaa saavuttaakseen aiotun esipuristusvaikutuksen.
Paneelin kohdistus: Auttaa estämään epätasaisia reunoja ja tarpeetonta leikkausta.
Hydraulinen suorituskyky: Pitäisi tarjota vakaa paine puristusalueella.
Kylmäpuristus ei korvaa lopullista kuumapuristustoimintoa. Sen sijaan se valmistelee kootun paneelin jatkokäsittelyä varten. Jotkut tehtaat jättävät esipuristamatta, koska niiden liimajärjestelmät tai tuotantomenetelmät eroavat toisistaan. Ostajien tulee vahvistaa, vaatiiko heidän prosessinsa tätä konetta.
Hydraulinen kuumapuristin yhdistää lämmön ja paineen vanerilevyjen lujittamiseksi. Lämpö aktivoi valitun liiman vaatiman kovettumisprosessin. Puristusolosuhteet riippuvat hartsin kemiasta, paneelin paksuudesta ja viilun ominaisuuksista. A moniaukkoinen kuumapuristin käsittelee useita paneeleja yhden puristusjakson aikana. Sen kapasiteetti riippuu avausmäärästä, lastausjärjestelyistä ja käyttöolosuhteista.
Kuumapuristinta arvioidessaan ostajien tulee ottaa huomioon:
Levyn koko: Määrittää koneeseen mahtuvat paneelin enimmäismitat.
Aukkojen määrä: Vaikuttaa jaksoa kohti käsiteltyjen paneelien määrään.
Puristusvoima: On tarjottava sopiva paine paneelin alueelle.
Tasainen lämpötila: Tukee tasaista liiman kovettumista koko paneelissa.
Jaksoaika: Vaikuttaa tuotantokapasiteettiin ja riippuu koko puristusprosessista.
Automaattiset kuormaajat ja purkulaitteet voivat lyhentää käsittelyaikaa jaksojen välillä. Niistä tulee erityisen hyödyllisiä käsiteltäessä suurempia paneelimääriä. Puristusaukkojen lisääntyminen ei kuitenkaan automaattisesti lisää tehtaan kokonaistuotantoa. Edellisissä kokoonpanovaiheissa tulee toimittaa riittävästi paneeleja. Esimerkiksi suuritehoinen puristin voi jäädä vajaakäytöksi, kun liiman levittäminen tulee pullonkaulaksi. Ostajien tulee siksi arvioida koko tuotantolinja ennen puristuskapasiteetin valintaa.
Kuumapuristuksen jälkeen vanerilevyt vaativat mittasäädön ja pinnan esikäsittelyn. Valmiiden paneelien on täytettävä määritetyt paksuus-, leveys-, pituus- ja ulkonäkövaatimukset. Leikkaus- ja hiomalaitteet suorittavat nämä toimenpiteet ennen tarkastusta ja pakkaamista.
Puristetussa vanerissa voi olla epätasaisia reunoja tai pieniä paksuusvaihteluita. Leikkaus- ja hiomakoneet auttavat tuottamaan yhtenäisempiä valmiita mittoja.
Pääkoneisto sisältää:
Vanerin reunan leikkauskone: Poistaa ylimääräisen materiaalin ja leikkaa paneelit määritettyihin mittoihin.
Kaksipuolinen leikkauskone: Leikkaa vastakkaiset reunat säilyttäen samalla tasaiset paneelien leveydet tai pituudet.
Hiomakoneen kalibrointi: Vähentää paksuuden vaihtelua hallitun pinnan poiston ansiosta.
Leveänauhahiomakone: Tasoittaa paneelipinnat ja valmistelee ne myöhempää viimeistelyä varten.
Nämä koneet suorittavat erilaisia toimintoja huolimatta niiden liitännästä viimeistelylinjan sisällä. Reunojen leikkaus säätelee paneelin mittoja, kun taas kalibrointi parantaa paksuuden tasaisuutta. Pinnan hiominen tuottaa sitten vaaditun sileyden. Liiallinen hionta voi vähentää paneelin paksuutta määritetyn toleranssin alapuolelle. Siksi käyttäjien tulee säätää materiaalin poistoa tarkastustulosten mukaan. Leikkaus ja hionta synnyttävät myös runsaasti puupölyä. Oikeat poistojärjestelmät auttavat hallitsemaan pölyn kertymistä ja ylläpitämään turvallisempia työolosuhteita.
Jotkut vanerituotteet vaativat lisäpintakäsittelyjä perushionnan jälkeen. Nämä toiminnot riippuvat aiotusta sovelluksesta ja valmiin tuotteen spesifikaatioista. Esimerkiksi kalvopäällysteinen vaneri vaatii sopivan päällysmateriaalin, joka on liimattu paneelin pintaan. Kalvolaminoiva kuumapuristin tarjoaa tarvittavan lämpötilan ja paineen.
Koristevaneri saattaa vaatia lisää viilupäällystyslaitteita. Nämä järjestelmät kiinnittävät valitut pintaviilut valmistettuihin paneeleihin. Muita tukilaitteita ovat paneelin kääntäjät ja käsittelylaitteet. Ne auttavat työntekijöitä tarkastamaan tai käsittelemään molemmat paneelipinnat. Tavallinen viimeistelemätön vaneri ei kuitenkaan aina vaadi näitä koneita. Ostajien tulee välttää ylimääräisten viimeistelylaitteiden ostamista ilman selkeää tuotevaatimusta.
Täydellinen vaneritehdas vaatii muutakin kuin alkujalostuskoneita. Tukijärjestelmät tarjoavat lämpö-, teho-, materiaalinkäsittely-, pölynhallinta- ja tarkastusominaisuudet. Ilman niitä hyvin suunnitelluissakin tuotantolaitteissa voi esiintyä usein häiriöitä.
Tärkeitä tukikoneistoja ovat:
Höyrykattila tai lämpööljylämmitysjärjestelmä: Toimittaa prosessilämpöä yhteensopiviin kuivaimiin ja puristuslaitteisiin.
Hydraulinen voimayksikkö: Tarjoaa hydraulipainetta koneille, jotka tarvitsevat ulkoisia hydraulijärjestelmiä.
Nostopöydät ja kuljettimet: Siirrä viilut ja paneelit tuotantoasemien välillä.
Paneelin kääntäjä: Kiertää paneeleja käsittelyä, tarkastusta tai myöhempää käsittelyä varten.
Pölynpoistojärjestelmä: Kerää ilmassa olevat puuhiukkaset leikkaus- ja hiontaoperaatioista.
Tarkastuslaitteet: Mittaa paneelin mitat, paksuuden, kosteuden ja asiaankuuluvat sidosominaisuudet.
Tehtaiden tulee myös suunnitella sopivat sähkönjakelu-, ilmanvaihto- ja koneturvajärjestelmät. Laitevaatimusten tulee vastata paikallisia määräyksiä ja tehtaan käyttöolosuhteita.
Seuraavassa taulukossa on yhteenveto koko tuotantolinjalla käytetyistä ensisijaisista laitteista.
Tuotantovaihe |
Olennainen laitteisto asiaankuuluvalle prosessille |
Valinnaiset tai prosessista riippuvaiset laitteet |
Lokin valmistelu |
Puun kuorinta, katkaisu, puunkäsittelylaitteet |
Hirsien ilmastointilaitteet |
Viilun tuotanto |
Viilun kuorintasorvi, viilunleikkuri |
Automaattinen viilun pinoaja |
Viilun kuivaus |
Viilukuivain, kosteusmittari |
Viilun paikkauskone, ydinsäveltäjä |
Liimaus ja kokoonpano |
Liimasekoitin, liimanlevitin, levitysasema |
Automaattinen lay-up-järjestelmä |
Painamalla |
Hydraulinen kuumapuristin |
Kylmäpuristin, automaattinen kuormaaja |
Paneelin viimeistely |
Reunojen leikkauskone, hiomakone |
Filmin laminointi kuumapuristin |
Tehdastuki |
Asianmukaiset lämmitys-, sähkö-, poisto- ja tarkastusjärjestelmät |
Automatisoidut kuljettimet ja paneelin kääntäjät |
Nämä vaatimukset kuvaavat tehdasta, joka jalostaa raakatukit valmiiksi vaneriksi. Valmistettuja viiluja ostavissa laitoksissa voidaan jättää pois tukkien valmisteluun ja viilun valmistukseen käytettävät laitteet.
Kunkin vanerinvalmistuskoneen valinta vaatii enemmän kuin yksittäisten teknisten eritelmien vertailua. Ostajien tulee harkita laitteiden suorituskykyä koko tuotantoprosessin ajan.
1. Määritä vaadittavat vanerin tekniset tiedot
Tunnista kohdepaneelin mitat, paksuusalue, puulajit ja valmiiden tuotteiden laatu. Nämä yksityiskohdat vaikuttavat lähes kaikkiin merkittäviin laitepäätöksiin.
2. Laske tarvittava tuotantokapasiteetti
Arvioi suunniteltu päivittäinen tuotanto realistisissa käyttöolosuhteissa. Vertaa sitten koneen kapasiteettia kuorimisen, kuivauksen, liimauksen, puristuksen ja viimeistelyn välillä.
Tuotantolinja toimii parhaiten, kun sen pääkäsittelyvaiheet pysyvät tasapainossa.
3. Arvioi tehtaan apuohjelmat ja käytettävissä oleva tila
Tarkista sähköteho, lämmitysvaatimukset, rakennuksen mitat ja materiaalin siirtoreitit. Asennustilaan tulee myös mahtua huolto ja turvallinen pääsy koneeseen.
4. Vertaa käyttövaatimuksia
Tarkista työvoimatarpeet, huoltomahdollisuudet, varaosien saatavuus ja energiankulutus. Alhaisemmat ostohinnat eivät aina tuota alhaisempia käyttökustannuksia.
5. Harkitse asennusta ja teknistä tukea
Kysy toimittajilta käyttöönotosta, käyttäjien koulutuksesta, laitedokumentaatiosta ja huolto-avusta. Nämä palvelut auttavat tehtaita luomaan luotettavat tuotantomenetelmät.
Menestyvä vaneritehdas riippuu koneista, jotka toimivat tehokkaasti koko tuotannon ajan. Viilun kuoriminen, kuivaus, liimaus, puristus ja viimeistely edellyttävät asianmukaisesti yhteensopivia laitteita. Tukijärjestelmät auttavat myös ylläpitämään tasaista laatua ja tuotantovirtaa. Valmistettuja viiluja käyttävät tehtaat saattavat tarvita vähemmän koneita kuin täysin integroidut tuotantolaitokset. Ennen ostamista ostajien tulee arvioida koneen kapasiteetti, paneelien tekniset tiedot, raaka-aineet ja tehtaan apuohjelmat. klo Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. , tarjoamme vanerinvalmistuskoneratkaisuja eri tuotantovaiheisiin. Laitteemme tukevat tehokasta käsittelyä ja tasaista paneelien laatua. Autamme asiakkaita konfiguroimaan tasapainotetut tuotantolinjat heidän valmistustarpeidensa mukaan.
V: Vanerinvalmistuskone palvelee tiettyä tuotantovaihetta. Tärkeitä varusteita ovat viilun kuorintakoneet, kuivaimet, liimanlevittimet, kuumapuristimet, trimmaussahat ja hiomakoneet. Vaatimukset riippuvat raaka-aineista.
V: Täydellisen vanerinvalmistuskoneen tuotantolinjan hinta vaihtelee kapasiteetin, automaation ja laitekokoonpanon mukaan. Ostajien tulee myös harkita asennusta, lämmitysjärjestelmiä, huoltoa ja tehdasapupalveluita.
V: Valitse jokainen vanerinvalmistuskone paneelin mittojen, puulajin ja tuotantokapasiteetin mukaan. Yhdistä laitteiden nopeudet eri vaiheissa estääksesi pullonkauloja ja ylläpitääksesi tasaista tuotantoa.
V: Kylmäpuristimet yhdistävät kootut viilut ennen lopullista liimausta. Kuumat puristimet kohdistavat lämpöä ja painetta liimojen kovettamiseksi. Jotkut tuotantoprosessit vaativat molemmat, kun taas toiset käyttävät kuumapuristusta suoraan.
V: Kyllä, tehtaat, jotka ostavat valmistettuja, kuivattuja viiluja, voivat ohittaa tukkien valmistelu-, kuorinta- ja kuivauslaitteet. Ne tarvitsevat edelleen sopivat koneet liimaukseen, paneelien kokoamiseen, puristamiseen ja viimeistelyyn.
V: Yleisiä syitä ovat viilun epätasainen kosteus, epätasainen liiman leviäminen, väärät puristusolosuhteet ja epäsopivat koneen kapasiteetit. Säännölliset tarkastukset ja tasapainotetut laitekokoonpanot auttavat vähentämään näitä ongelmia.


