Просмотров: 0 Автор: Редактор сайта Время публикации: 21.10.2026 Происхождение: Сайт
Выбор неправильного фанерного оборудования может замедлить производство и увеличить эксплуатационные расходы. На каждом этапе производства необходимы машины, которые эффективно работают вместе. Производство фанеры начинается с подготовки бревна и заканчивается проверкой готовой панели. Каждая машина для производства фанеры поддерживает подготовку, сушку, склеивание, прессование или отделку шпона. Однако требования к оборудованию различаются на разных заводах. Некоторые обрабатывают необработанные бревна, другие используют подготовленный шпон или производят специальную фанеру. В этом руководстве перечислено основное и дополнительное оборудование на каждом этапе производства. Вы также узнаете, как выбирать оборудование, обеспечивающее стабильное качество и сбалансированную производственную мощность.
Производство фанеры начинается с переработки необработанных бревен в тонкий древесный шпон. На этом этапе определяется качество шпона, степень восстановления материала и эффективность последующей обработки. Несколько машин работают вместе для подготовки бревен, удаления коры и производства однородных листов шпона.
Перед лущением бревна необходимо очистить, разрезать и правильно расположить. Правильная подготовка защищает режущие инструменты и повышает стабильность последующих операций.
Основное оборудование включает в себя:
Окорочный станок для бревен: удаляет кору, грязь и другие поверхностные материалы перед лущением шпона. Это уменьшает повреждение ножа и предотвращает попадание загрязнений в производственный процесс.
Пила для резки бревен: распиливает бревна на отрезки подходящей длины в соответствии с размерами шпона. Точная резка также снижает ненужные отходы материала.
Загрузчик бревен: переносит подготовленные бревна в машину для очистки. Автоматизированная загрузка сокращает необходимость ручной обработки и обеспечивает стабильное производство.
Конвейер для бревен: перемещает древесину между различными станциями подготовки. Это помогает поддерживать поток материалов и сокращает задержки при транспортировке.
Оборудование для кондиционирования бревен: использует контролируемую тепловую или водную обработку для смягчения подходящих пород древесины. Это может улучшить эффективность отшелушивания, когда необходимо кондиционирование.
Не каждому заводу требуется оборудование для кондиционирования бревен. Его стоимость зависит от породы древесины, состояния бревна и требований к шпону. Например, некоторые бревна лиственных пород лучше подвергать контролируемому нагреву перед их лущением. Прежде чем выбирать оборудование для подготовки, фабрикам следует оценить типичный диаметр бревен и породу древесины.
После подготовки бревна поступают на процесс лущения шпона. Очистительная машина вращает каждое бревно против режущего ножа. В результате этого действия получаются непрерывные или почти непрерывные ленты шпона. Доступны две распространенные системы пилинга.
Шпиндельная роторная машина для пилинга
А Токарно-шпиндельный станок удерживает бревно через вращающиеся шпиндели с обоих концов. Обычно он обрабатывает бревна большего размера и обеспечивает контролируемые условия лущения. Однако оставшийся размер сердцевины ограничивает количество древесины, которую можно восстановить.
Бесшпиндельная роторная машина для пилинга
Бесшпиндельный токарный станок вращает бревна посредством приводных роликов без использования традиционных концевых шпинделей. Он может обрабатывать оставшиеся ядра меньшего размера, улучшая извлечение при подходящих условиях эксплуатации.
Линия шелушения также требует дополнительного оборудования:
Машинка для обрезки шпона: режет ленты шпона на необходимую длину и удаляет дефектные участки.
Станок для заточки ножей: затачивает очищающие ножи для обеспечения точной резки.
Автоматический укладчик шпона: собирает листы шпона и упорядочивает их для сушки.
Высокоскоростной токарный станок не гарантирует большей производительности завода. Если последующие сушилки не смогут справиться с объемом производства, шпон будет накапливаться. Следовательно, мощность очистки должна соответствовать следующим этапам обработки.
Свежеочищенные виниры часто содержат больше влаги, чем может выдержать процесс склеивания. Излишняя влага может повлиять на качество склеивания и вызвать дефекты при горячем прессовании. Заводы используют сушильное оборудование для контроля влажности шпона перед сборкой. Дополнительные машины ремонтируют дефектные листы и подготавливают материалы для изготовления сердцевины.
Сушилки для шпона удаляют излишки воды посредством контролируемого нагрева и воздушного потока. Условия их эксплуатации зависят от породы древесины, толщины шпона и требований производства. Три распространенных типа сушилок служат различным производственным потребностям.
Роликовая сушилка для шпона
Роликовая сушилка транспортирует шпон через нагретые камеры с помощью приводных роликов. Он поддерживает непрерывную обработку и может обрабатывать большие объемы производства. Операторы регулируют температуру, поток воздуха и скорость подачи, чтобы контролировать сушку.
Сушилка для шпона с сетчатым ремнем
Эта система транспортирует шпон на движущейся сетчатой ленте. Обеспечивает постоянную поддержку во время сушки и подходит для шпона различных размеров. Его производительность зависит от конфигурации ленты и условий сушки.
Пресс-сушилка для шпона
Пресс-сушилка использует нагретые плиты для сушки шпона посредством прямого контакта. Он может удовлетворить отдельные требования к обработке шпона и пакетным операциям.
Фабрикам также необходимы влагомеры для проверки высушенного шпона. Эти устройства помогают операторам идентифицировать материал, влажность которого выходит за пределы требуемого диапазона. Например, в некоторых процессах обработки фанеры заданный уровень влажности шпона составляет около 4–10%. Однако правильный диапазон зависит от клея и условий обработки. Операторы должны подтвердить свои требования перед настройкой параметров сушилки. Неравномерное высыхание может вызвать ряд проблем, в том числе плохое склеивание и деформацию панели. Таким образом, постоянство температуры имеет такое же значение, как и общая производительность сушки.
Не каждый лущеный лист шпона соответствует требуемым размерам и стандартам качества. Некоторые из них содержат отверстия, трещины или неровные края, требующие дальнейшей обработки.
Несколько машин помогают фабрикам восстанавливать пригодный для использования материал:
Машина для заделки шпона: исправляет выбранные дефекты, вставляя соответствующие деревянные заплатки в поврежденные участки.
Машина для соединения шпона: соединяет меньшие куски шпона в более крупные, пригодные для использования листы.
Veneer Core Composer: объединяет узкие полосы сердцевины в целые слои шпона.
Укладчик шпона: упорядочивает готовые шпоны в соответствии с размерами, толщиной или производственными требованиями.
Эти машины могут улучшить использование материала и сократить количество отходов. Однако решения по ремонту зависят от готовой марки фанеры. Например, декоративный лицевой шпон требует более строгого контроля внешнего вида, чем многие внутренние слои. Поэтому фабрикам следует разделять шпон в соответствии с его предполагаемым применением. Фабрике, приобретающей готовый высушенный шпон, может не потребоваться оборудование для очистки или сушки. Это различие может значительно снизить первоначальные требования к оборудованию.
После того, как виниры подготовлены, их необходимо склеить в слоистую структуру. Этот этап требует последовательного нанесения клея и точного позиционирования виниров. Неправильное количество клея или плохое выравнивание слоев могут ослабить готовые панели. Правильное оборудование помогает поддерживать равномерные условия склеивания каждого листа.
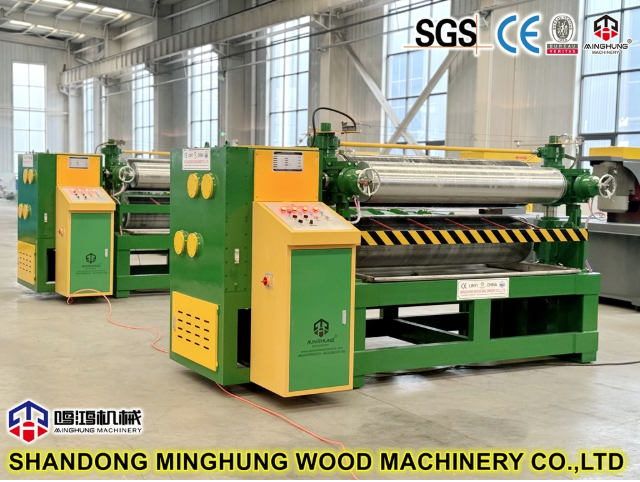
Приготовление клея начинается со смешивания клеящих компонентов в соответствии с требованиями производства. Для разных применений фанеры могут потребоваться разные клеевые системы и условия отверждения. Клеемешалка смешивает необходимые материалы перед нанесением. Операторы должны соблюдать рекомендуемые поставщиком клея условия смешивания и рабочее время. Далее виниры проходят через машину для нанесения клея. Данное оборудование наносит клей с помощью управляемых роликов.
Важное оборудование включает в себя:
Клеемешалка: готовит клеевые смеси в соответствии с выбранной рецептурой.
Распределитель клея: наносит контролируемое количество клея на поверхности шпона.
Система подачи клея: подает подготовленный клей в оборудование для нанесения клея.
Оборудование для хранения клея: содержит подходящие клейкие материалы перед производством.
Равномерное нанесение важнее, чем простое использование большего количества клея. Избыток клея увеличивает расход материала, не гарантируя более прочного соединения. Недостаточное нанесение может привести к слабому склеиванию или неполному покрытию. Операторы должны регулярно проверять состояние катков, ширину разбрасывания и консистенцию внесения. Они также должны поддерживать соответствующие условия обращения с клеем.
После нанесения клея виниры укладываются в необходимую структуру панели. В обычной фанере смежные слои шпона обычно имеют перпендикулярное направление волокон. Такое расположение помогает улучшить стабильность размеров и сбалансировать структуру панели. Заводы могут использовать станции ручной сборки или автоматические системы укладки. Станции с ручным управлением требуют меньших первоначальных инвестиций, но в большей степени зависят от рабочей силы.
Автоматические системы позволяют более последовательно позиционировать шпон при крупносерийном производстве. Они также уменьшают повторяющуюся обработку при правильной настройке. Оборудование для выравнивания помогает поддерживать постоянное расположение шпона перед прессованием. Плохое выравнивание может привести к увеличению отходов обрезки и появлению неровных краев панели. Соответствующая система зависит от объема производства и доступной рабочей силы. Небольшие заводы могут работать эффективно за счет тщательно управляемой ручной сборки.
Прессование – один из важнейших этапов производства фанеры. Он консолидирует собранные виниры и поддерживает адгезионное соединение между слоями. Для этой операции на заводах обычно используется гидравлическое прессовое оборудование. Однако холодные и горячие прессы выполняют разные функции.
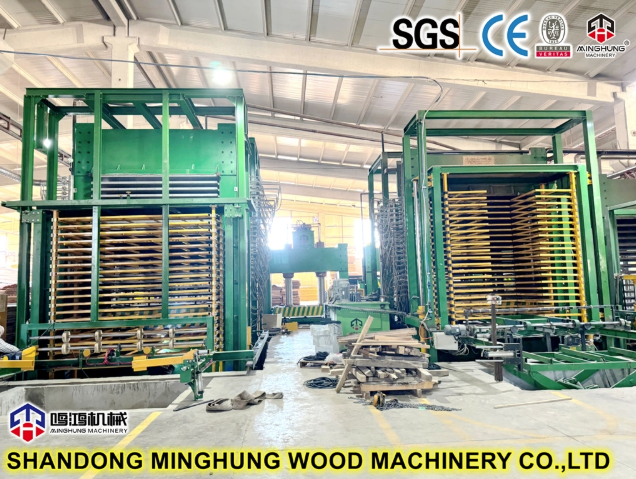
Гидравлический холодный пресс оказывает давление на собранные слои шпона перед горячим прессованием. Это помогает консолидировать штабель и повышает стабильность обработки. Предварительное прессование может уменьшить перемещение между слоями при последующей передаче материала. Это также может улучшить контакт между склеенными поверхностями шпона.
Операторы должны учитывать несколько факторов:
Давление прессования: Должно соответствовать структуре панели и требованиям к клею.
Продолжительность прессования: требуется достаточно времени для достижения желаемого эффекта предварительного прессования.
Выравнивание панели: помогает предотвратить неровные края и ненужную обрезку.
Гидравлические характеристики: Должны обеспечивать стабильное давление в зоне прессования.
Холодное прессование не заменяет окончательную операцию горячего прессования. Вместо этого он подготавливает собранную панель к дальнейшей обработке. Некоторые фабрики не используют предварительное прессование, поскольку их клеевые системы или методы производства различаются. Покупатели должны подтвердить, требует ли их процесс этой машины.
Гидравлический горячий пресс сочетает в себе тепло и давление для скрепления фанерных панелей. Тепло активирует процесс отверждения, необходимый для выбранного клея. Условия прессования зависят от химического состава смолы, толщины панели и характеристик шпона. А многооткрывной горячий пресс обрабатывает несколько панелей за один цикл прессования. Его емкость зависит от количества открываний, схемы загрузки и условий эксплуатации.
Оценивая горячий пресс, покупатели должны учитывать:
Размер стола: определяет максимальные размеры панели, которые может разместить машина.
Количество отверстий: влияет на количество панелей, обрабатываемых за цикл.
Сила нажатия: должна обеспечивать необходимое давление по всей площади панели.
Равномерность температуры: обеспечивает равномерное отверждение клея по всей панели.
Время цикла: влияет на производственную мощность и зависит от всего процесса прессования.
Автоматические загрузчики и разгрузчики могут сократить время обработки между циклами. Они становятся особенно полезными при обработке панелей больших объемов. Однако увеличение количества прессов не приводит к автоматическому увеличению общего объема производства на заводе. На предыдущих этапах сборки должно быть предусмотрено достаточное количество панелей. Например, пресс высокой производительности может оставаться недостаточно использованным, когда нанесение клея становится узким местом. Поэтому покупателям следует оценить всю производственную линию, прежде чем выбирать мощность прессования.
После горячего прессования фанерные панели требуют корректировки размеров и подготовки поверхности. Готовые панели должны соответствовать указанным требованиям по толщине, ширине, длине и внешнему виду. Оборудование для обрезки и шлифования выполняет эти операции перед проверкой и упаковкой.
Прессованная фанера может иметь неровные края или незначительные отклонения по толщине. Станки для резки и шлифования помогают добиться более стабильных конечных размеров.
В состав основного оборудования входят:
Станок для резки кромок фанеры: удаляет излишки материала и разрезает панели по указанным размерам.
Машина для двусторонней обрезки: обрезает противоположные края, сохраняя постоянную ширину или длину панели.
Калибровочный шлифовальный станок: уменьшает разброс толщины за счет контролируемого удаления поверхности.
Шлифовальный станок с широкой лентой: выравнивает поверхности панелей и подготавливает их к дальнейшей отделке.
Эти машины выполняют разные операции, несмотря на то, что они подключены к линии отделки. Обрезка кромок позволяет контролировать размеры панели, а калибровка улучшает стабильность толщины. Шлифование поверхности обеспечивает необходимую гладкость. Чрезмерное шлифование может уменьшить толщину панели ниже указанного допуска. Поэтому операторы должны корректировать удаление материала в соответствии с результатами проверки. Резка и шлифовка также приводят к образованию значительного количества древесной пыли. Надлежащие системы вытяжки помогают контролировать накопление пыли и поддерживать более безопасные условия труда.
Некоторые изделия из фанеры требуют дополнительной обработки поверхности после основной шлифовки. Эти операции зависят от предполагаемого применения и характеристик готового продукта. Например, для фанеры с пленочным покрытием требуется подходящий накладной материал, приклеенный к поверхности панели. Горячий пресс для ламинирования пленки обеспечивает необходимую температуру и давление.
Для декоративной фанеры может потребоваться дополнительное оборудование для облицовки шпоном. Эти системы приклеивают выбранный лицевой шпон к подготовленным панелям. Другое вспомогательное оборудование включает в себя устройства для переворачивания панелей и манипуляторы. Они помогают работникам осматривать или обрабатывать обе поверхности панелей. Однако стандартная необработанная фанера не всегда требует использования этих станков. Покупателям следует избегать приобретения дополнительного оборудования для отделки без четких требований к продукту.
Для полноценного фанерного завода требуется нечто большее, чем просто машины для первичной обработки. Вспомогательные системы обеспечивают тепло, электроэнергию, погрузочно-разгрузочные работы, контроль пыли и возможности проверки. Без них даже хорошо спроектированное производственное оборудование может часто выходить из строя.
Важная вспомогательная техника включает в себя:
Паровой котел или система термомасляного нагрева: подает технологическое тепло на совместимые сушилки и прессовое оборудование.
Гидравлический силовой агрегат: Обеспечивает гидравлическое давление для машин, требующих внешних гидравлических систем.
Подъемные столы и конвейеры: перенос шпона и панелей между производственными станциями.
Поворотный станок для панелей: вращает панели для перемещения, проверки или последующей обработки.
Система пылеудаления: собирает частицы древесины, находящиеся в воздухе в результате операций резки и шлифовки.
Инспекционное оборудование: измеряет размеры панелей, толщину, влажность и соответствующие свойства склеивания.
Заводы также должны планировать подходящие системы электрораспределения, вентиляции и безопасности машин. Требования к оборудованию должны отражать местные правила и заводские условия эксплуатации.
В следующей таблице представлено основное оборудование, используемое на всей производственной линии.
Этап производства |
Основное оборудование для соответствующего процесса |
Дополнительное или зависящее от процесса оборудование |
Подготовка журнала |
Окорочная машина для бревен, отрезная пила, оборудование для обработки бревен |
Оборудование для кондиционирования бревен |
Производство шпона |
Токарный станок для лущения шпона, клипсатор для шпона |
Автоматический укладчик шпона |
Сушка шпона |
Сушилка шпона, влагомер |
Машина для ремонта шпона, основной композитор |
Склеивание и сборка |
Клеемешалка, разбрасыватель клея, станция укладки |
Автоматическая система укладки |
Прессование |
Гидравлический горячий пресс |
Холодный пресс, автозагрузчик |
Отделка панелей |
Станок для обрезки кромок, шлифовальный станок |
Горячий пресс для ламинирования пленки |
Заводская поддержка |
Соответствующие системы отопления, электроснабжения, вытяжки и инспекции. |
Автоматизированные конвейеры и токарные станки для панелей |
Эти требования описывают завод по переработке необработанных бревен в готовую фанеру. Предприятия, закупающие готовый шпон, могут не использовать оборудование, используемое для подготовки бревен и производства шпона.
Выбор каждой машины для производства фанеры требует большего, чем просто сравнение отдельных технических характеристик. Покупателям следует учитывать, как оборудование работает на протяжении всего производственного процесса.
1. Определите необходимые характеристики фанеры.
Определите размеры целевой панели, диапазон толщины, породу древесины и марку готовой продукции. Эти детали влияют практически на каждое важное решение по оборудованию.
2. Рассчитайте необходимую производственную мощность.
Оцените запланированную дневную производительность в реалистичных условиях эксплуатации. Затем сравните производительность машины по очистке, сушке, склеиванию, прессованию и отделке.
Производственная линия работает лучше всего, когда ее основные этапы обработки остаются сбалансированными.
3. Оцените заводские коммуникации и доступное пространство.
Проверьте электрическую мощность, требования к отоплению, размеры здания и маршруты движения материалов. Место для установки также должно обеспечивать возможность технического обслуживания и безопасный доступ к машине.
4. Сравните эксплуатационные требования
Анализируйте потребности в рабочей силе, доступ к техническому обслуживанию, наличие запасных частей и потребление энергии. Более низкие закупочные цены не всегда приводят к снижению эксплуатационных расходов.
5. Рассмотрите возможность установки и технической поддержки.
Спросите поставщиков о вводе в эксплуатацию, обучении операторов, документации на оборудование и помощи в техническом обслуживании. Эти услуги помогают заводам наладить надежные производственные процессы.
Успешная фанерная фабрика зависит от эффективной работы оборудования на протяжении всего производства. Для лущения, сушки, склеивания, прессования и отделки шпона требуется правильно подобранное оборудование. Вспомогательные системы также помогают поддерживать стабильное качество и производственный процесс. Заводам, использующим готовый шпон, может потребоваться меньше машин, чем полностью интегрированным производственным предприятиям. Перед покупкой покупатели должны оценить мощность машины, характеристики панели, сырье и заводские коммунальные услуги. В Компания Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. , мы предоставляем машинные решения для производства фанеры для различных этапов производства. Наше оборудование обеспечивает эффективную обработку и стабильное качество панелей. Мы помогаем клиентам конфигурировать сбалансированные производственные линии в соответствии с их производственными требованиями.
Ответ: Машина для изготовления фанеры обслуживает определенный этап производства. Основное оборудование включает в себя машины для лущения шпона, сушилки, клеераспределители, горячие прессы, торцовочные пилы и шлифовальные станки. Требования зависят от сырья.
A: Стоимость полной линии по производству оборудования для производства фанеры варьируется в зависимости от мощности, автоматизации и конфигурации оборудования. Покупателям также следует учитывать установку, системы отопления, техническое обслуживание и заводские коммунальные услуги.
О: Выбирайте каждую машину для производства фанеры в соответствии с размерами панели, породой древесины и производственной мощностью. Согласуйте скорость оборудования на разных этапах, чтобы избежать узких мест и поддерживать стабильную производительность.
Ответ: Холодные прессы консолидируют собранные виниры перед окончательным склеиванием. Горячие прессы применяют тепло и давление для отверждения клея. Некоторые производственные процессы требуют и того и другого, тогда как другие используют непосредственно горячее прессование.
О: Да, фабрики, приобретающие подготовленный, высушенный шпон, могут не использовать оборудование для подготовки, шелушения и сушки бревен. Им по-прежнему необходимо подходящее оборудование для нанесения клея, сборки панелей, прессования и отделки.
Ответ: Общие причины включают неравномерную влажность шпона, неравномерное распределение клея, неправильные условия прессования и несоответствующую производительность машины. Регулярные проверки и сбалансированная конфигурация оборудования помогают уменьшить эти проблемы.


