Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21-10-2026 Origine: Sito
La scelta dell'attrezzatura sbagliata per il compensato può rallentare la produzione e aumentare i costi operativi. Ogni fase della produzione necessita di macchine che lavorino insieme in modo efficiente. La produzione del compensato inizia con la preparazione del tronco e termina con l'ispezione del pannello finito. Ogni macchina per la produzione di compensato supporta la preparazione, l'essiccazione, l'incollaggio, la pressatura o la finitura dell'impiallacciatura. Tuttavia, i requisiti delle apparecchiature variano da una fabbrica all'altra. Alcuni lavorano tronchi grezzi, mentre altri utilizzano impiallacciature preparate o producono compensato specializzato. Questa guida elenca i macchinari essenziali e opzionali in ogni fase della produzione. Imparerai anche come selezionare le attrezzature per una qualità costante e una capacità di produzione equilibrata.
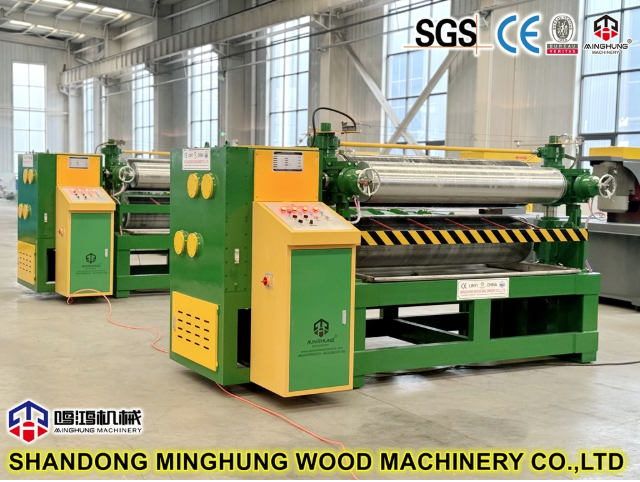
La produzione del compensato inizia convertendo i tronchi grezzi in sottili impiallacciature di legno. Questa fase determina la qualità del rivestimento, il recupero del materiale e la successiva efficienza della lavorazione. Diverse macchine lavorano insieme per preparare i tronchi, rimuovere la corteccia e produrre fogli di impiallacciatura uniformi.
Prima della pelatura i tronchi devono essere puliti, tagliati e posizionati correttamente. Una corretta preparazione protegge gli utensili da taglio e migliora la stabilità delle operazioni successive.
L'attrezzatura principale comprende:
Scortecciatore di tronchi: rimuove corteccia, sporco e altri materiali superficiali prima della pelatura dell'impiallacciatura. Riduce i danni ai coltelli e impedisce l'ingresso di contaminanti nel processo di produzione.
Sega per troncatura tronchi: taglia i tronchi in lunghezze adeguate in base alle dimensioni dell'impiallacciatura. Il taglio accurato riduce anche gli inutili sprechi di materiale.
Caricatore di tronchi: trasferisce i tronchi preparati nella pelatrice. Il caricamento automatizzato riduce la movimentazione manuale e supporta una produzione coerente.
Trasportatore di tronchi: sposta il legname tra diverse stazioni di preparazione. Aiuta a mantenere il flusso di materiale e riduce i ritardi di trasporto.
Attrezzatura per il condizionamento dei tronchi: utilizza il calore controllato o il trattamento dell'acqua per ammorbidire le specie legnose adatte. Può migliorare le prestazioni del peeling quando è necessario il condizionamento.
Non tutte le fabbriche necessitano di attrezzature per il condizionamento dei tronchi. Il suo valore dipende dalla specie di legno, dalle condizioni del tronco e dai requisiti dell'impiallacciatura. Ad esempio, alcuni tronchi di legno duro beneficiano di un riscaldamento controllato prima della pelatura. Le fabbriche dovrebbero valutare i diametri tipici dei tronchi e le specie legnose prima di selezionare i macchinari per la preparazione.
Dopo la preparazione, i tronchi entrano nel processo di sfogliatura. La pelatrice fa ruotare ciascun tronco contro un coltello da taglio. Questa azione produce nastri di impiallacciatura continui o quasi continui. Sono disponibili due sistemi di pelatura comuni.
Pelatrice rotativa a mandrino
UN il tornio a mandrino trattiene il tronco tramite mandrini rotanti su entrambe le estremità. Generalmente gestisce tronchi più grandi e offre condizioni di pelatura controllate. Tuttavia, la dimensione rimanente del nucleo limita la quantità di legno che può essere recuperata.
Pelatrice rotativa senza mandrino
Un tornio senza mandrino ruota i tronchi attraverso rulli azionati senza mandrini finali tradizionali. Può elaborare nuclei rimanenti più piccoli, migliorando il recupero in condizioni operative adeguate.
La linea di pelatura richiede anche attrezzature aggiuntive:
Clipper per impiallacciatura: taglia i nastri di impiallacciatura nelle lunghezze richieste e rimuove le sezioni difettose.
Affilatrice per coltelli: affila i coltelli per sbucciare per mantenere prestazioni di taglio accurate.
Impilatore automatico per impiallacciatura: raccoglie i fogli di impiallacciatura e li organizza per l'essiccazione.
Un tornio ad alta velocità non garantisce una maggiore produttività in fabbrica. Se gli essiccatoi a valle non riescono a gestire il volume di produzione, le impiallacciature si accumuleranno. Pertanto, la capacità di pelatura dovrebbe corrispondere alle fasi di lavorazione successive.
Le faccette appena sfogliate spesso contengono più umidità di quella che i processi di incollaggio possono tollerare. L'umidità eccessiva può compromettere la qualità dell'incollaggio e causare difetti durante la pressatura a caldo. Le fabbriche utilizzano apparecchiature di essiccazione per controllare l'umidità dell'impiallacciatura prima dell'assemblaggio. Altre macchine riparano le lamiere difettose e preparano i materiali principali per la produzione.
Gli essiccatori per impiallacciatura rimuovono l'acqua in eccesso attraverso il calore e il flusso d'aria controllati. Le loro condizioni operative dipendono dalla specie di legno, dallo spessore dell'impiallacciatura e dai requisiti di produzione. Tre tipi comuni di essiccatori soddisfano diverse esigenze di produzione.
Essiccatore per impiallacciatura a rulli
Un essiccatore a rulli trasporta le impiallacciature attraverso camere riscaldate utilizzando rulli motorizzati. Supporta la lavorazione continua e può gestire grandi volumi di produzione. Gli operatori regolano la temperatura, il flusso d'aria e la velocità di alimentazione per controllare l'asciugatura.
Essiccatore per impiallacciatura a nastro in rete
Questo sistema trasporta le faccette su un nastro a rete mobile. Fornisce un supporto continuo durante l'essiccazione e si adatta a varie dimensioni di impiallacciatura. Le sue prestazioni dipendono dalla configurazione del nastro e dalle condizioni di asciugatura.
Pressa per impiallacciatura
Una pressa essiccatrice utilizza piastre riscaldate per asciugare le impiallacciature attraverso il contatto diretto. Può soddisfare i requisiti selezionati di lavorazione dell'impiallacciatura e le operazioni batch.
Le fabbriche necessitano anche di misuratori di umidità per controllare le impiallacciature essiccate. Questi dispositivi aiutano gli operatori a identificare il materiale al di fuori dell'intervallo di umidità richiesto. Ad esempio, alcuni processi di compensato utilizzano obiettivi di umidità dell'impiallacciatura intorno al 4-10%. Tuttavia, la gamma corretta dipende dagli adesivi e dalle condizioni di lavorazione. Gli operatori devono confermare i propri requisiti prima di impostare i parametri dell'essiccatore. Un'asciugatura non uniforme può causare diversi problemi, tra cui scarsa adesione e deformazione del pannello. Pertanto, la costanza della temperatura è importante tanto quanto la capacità di essiccazione totale.
Non tutti i fogli sfogliati soddisfano le dimensioni o gli standard di qualità richiesti. Alcuni contengono buchi, spaccature o bordi irregolari che richiedono un'ulteriore lavorazione.
Numerosi macchinari aiutano le fabbriche a recuperare materiale utilizzabile:
Macchina per rattoppare impiallacciatura: ripara i difetti selezionati inserendo pezze di legno corrispondenti nelle aree danneggiate.
Macchina per l'impiallacciatura: collega pezzi di impiallacciatura più piccoli in fogli più grandi e utilizzabili.
Compositore per impiallacciatura: combina sottili strisce di anima in strati di impiallacciatura completi.
Impilatore di impiallacciature: organizza le impiallacciature finite in base alle dimensioni, allo spessore o ai requisiti di produzione.
Queste macchine possono migliorare l’utilizzo dei materiali e ridurre gli sprechi. Tuttavia, le decisioni sulla riparazione dipendono dalla qualità del compensato finito. Ad esempio, le faccette decorative per il viso richiedono un controllo estetico più rigoroso rispetto a molti strati interni. Le fabbriche dovrebbero quindi separare le faccette in base alle applicazioni previste. Una fabbrica che acquista impiallacciature finite ed essiccate potrebbe non richiedere attrezzature per la pelatura o l'asciugatura. Questa distinzione può ridurre significativamente il fabbisogno iniziale di macchinari.
Una volta preparate le faccette, queste devono essere incollate in una struttura a strati. Questa fase richiede un'applicazione uniforme dell'adesivo e un posizionamento accurato del rivestimento. Quantità di colla errate o un allineamento inadeguato degli strati possono indebolire i pannelli finiti. Un'attrezzatura adeguata aiuta a mantenere condizioni di incollaggio uniformi su ciascun foglio.
La preparazione della colla inizia miscelando i componenti adesivi in base alle esigenze di produzione. Diverse applicazioni di compensato possono richiedere diversi sistemi adesivi e condizioni di polimerizzazione. Un miscelatore di colla combina i materiali richiesti prima dell'applicazione. Gli operatori devono seguire le condizioni di miscelazione e l'orario di lavoro consigliati dal fornitore dell'adesivo. Successivamente, le faccette passano attraverso una macchina spalmatrice di colla. Questa attrezzatura applica l'adesivo utilizzando rulli controllati.
L'attrezzatura importante include:
Miscelatore Colla: Prepara miscele adesive secondo la formulazione selezionata.
Spalmatore di colla: applica quantità di adesivo controllate sulle superfici di rivestimento.
Sistema di alimentazione colla: trasferisce l'adesivo preparato all'attrezzatura di spalmatura.
Attrezzatura per lo stoccaggio della colla: contiene materiali adesivi idonei prima della produzione.
L'applicazione uniforme è più importante del semplice utilizzo di più adesivo. La colla in eccesso aumenta il consumo di materiale senza garantire legami più forti. Un'applicazione insufficiente può produrre un legame debole o una copertura incompleta. Gli operatori devono controllare regolarmente le condizioni dei rulli, la larghezza di diffusione e la consistenza dell'applicazione. Dovrebbero inoltre mantenere condizioni adeguate di manipolazione dell'adesivo.
Dopo l'applicazione della colla, le impiallacciature vengono disposte nella struttura del pannello richiesta. Nel compensato convenzionale, gli strati adiacenti di impiallacciatura generalmente hanno direzioni delle venature perpendicolari. Questa disposizione aiuta a migliorare la stabilità dimensionale e a bilanciare la struttura del pannello. Le fabbriche possono utilizzare stazioni di assemblaggio manuali o sistemi di lay-up automatici. Le stazioni manuali richiedono un investimento iniziale inferiore ma dipendono maggiormente dalla manodopera.
I sistemi automatici possono posizionare le faccette in modo più coerente durante la produzione di volumi elevati. Riducono inoltre la gestione ripetitiva se configurati correttamente. L'attrezzatura di allineamento aiuta a mantenere un posizionamento coerente del rivestimento prima della pressatura. Un allineamento inadeguato può aumentare gli scarti di rifilatura e creare bordi irregolari del pannello. Il sistema appropriato dipende dal volume di produzione e dalla manodopera disponibile. Le fabbriche più piccole possono operare in modo efficace attraverso un assemblaggio manuale attentamente gestito.
La pressatura è una delle fasi più importanti nella produzione del compensato. Consolida le faccette assemblate e supporta il legame adesivo tra gli strati. Le fabbriche utilizzano comunemente attrezzature di pressatura idraulica per questa operazione. Tuttavia, le presse a freddo e quelle a caldo svolgono funzioni diverse.
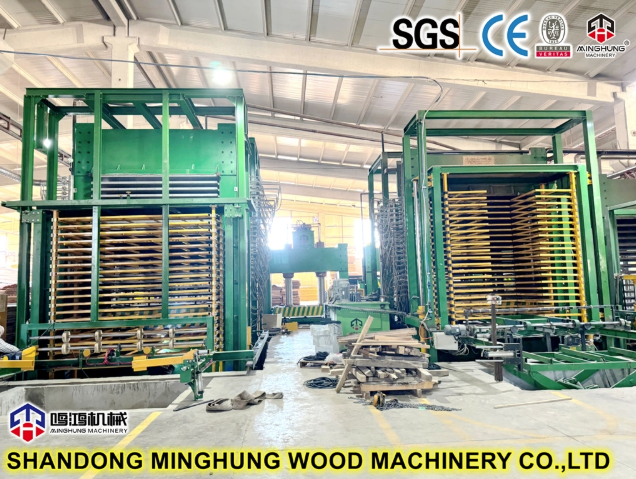
Una pressa idraulica a freddo applica pressione agli strati di impiallacciatura assemblati prima della pressatura a caldo. Aiuta a consolidare lo stack e migliora la stabilità di manovrabilità. La pre-pressatura può ridurre il movimento tra gli strati durante il successivo trasferimento del materiale. Può anche migliorare il contatto tra le superfici impiallacciate incollate.
Gli operatori devono considerare diversi fattori:
Pressione di pressatura: deve adattarsi alla struttura del pannello e ai requisiti dell'adesivo.
Durata della pressatura: richiede tempo sufficiente per ottenere l'effetto di prepressatura desiderato.
Allineamento del pannello: aiuta a prevenire bordi irregolari e ritagli non necessari.
Prestazioni idrauliche: dovrebbero fornire una pressione stabile nell'area di pressatura.
La spremitura a freddo non sostituisce l'operazione finale di spremitura a caldo. Prepara invece il pannello assemblato per le successive lavorazioni. Alcune fabbriche omettono la prestampa perché i loro sistemi adesivi o metodi di produzione differiscono. Gli acquirenti devono confermare se il loro processo richiede questa macchina.
Una pressa idraulica a caldo combina calore e pressione per consolidare i pannelli di compensato. Il calore attiva il processo di polimerizzazione richiesto dall'adesivo selezionato. Le condizioni di pressatura dipendono dalla chimica della resina, dallo spessore del pannello e dalle caratteristiche del rivestimento. UN La pressa a caldo ad apertura multipla lavora diversi pannelli durante un ciclo di pressatura. La sua capacità dipende dal numero di aperture, dalle modalità di caricamento e dalle condizioni operative.
Nel valutare una pressa a caldo, gli acquirenti dovrebbero considerare:
Dimensioni piastra: determina le dimensioni massime del pannello che può ospitare la macchina.
Numero di Aperture: Influisce sul numero di pannelli lavorati per ciclo.
Forza di pressione: deve fornire una pressione adeguata su tutta l'area del pannello.
Uniformità della temperatura: supporta una polimerizzazione uniforme dell'adesivo su tutto il pannello.
Tempo ciclo: influisce sulla capacità produttiva e dipende dal processo di pressatura completo.
I caricatori e scaricatori automatici possono ridurre i tempi di movimentazione tra i cicli. Diventano particolarmente utili quando si elaborano volumi di pannelli più grandi. Tuttavia, maggiori aperture di stampa non aumentano automaticamente la produzione complessiva della fabbrica. Le fasi di montaggio precedenti dovranno fornire un numero sufficiente di pannelli. Ad esempio, una macchina da stampa ad alta capacità può rimanere sottoutilizzata quando lo spargimento della colla diventa il collo di bottiglia. Gli acquirenti dovrebbero quindi valutare la linea di produzione completa prima di selezionare la capacità di pressatura.
Dopo la pressatura a caldo, i pannelli di compensato richiedono un aggiustamento dimensionale e una preparazione della superficie. I pannelli finiti devono soddisfare i requisiti specifici di spessore, larghezza, lunghezza e aspetto. Attrezzature di rifilatura e levigatura completano queste operazioni prima dell'ispezione e dell'imballaggio.
Il compensato pressato può contenere bordi irregolari o piccole variazioni di spessore. Le macchine da taglio e levigatura aiutano a produrre dimensioni finite più coerenti.
I macchinari principali comprendono:
Macchina da taglio per bordi in compensato: rimuove il materiale in eccesso e taglia i pannelli alle dimensioni specificate.
Macchina per rifilatura fronte-retro: rifila i bordi opposti mantenendo la larghezza o la lunghezza del pannello coerente.
Levigatrice calibratrice: riduce la variazione di spessore attraverso la rimozione controllata della superficie.
Levigatrice a nastro largo: leviga le superfici dei pannelli e li prepara per un'ulteriore finitura.
Queste macchine eseguono operazioni diverse nonostante la loro connessione all'interno della linea di finitura. La rifilatura dei bordi controlla le dimensioni del pannello, mentre la calibrazione migliora la consistenza dello spessore. La levigatura della superficie produce quindi la levigatezza richiesta. Una levigatura eccessiva può ridurre lo spessore del pannello al di sotto della tolleranza specificata. Gli operatori dovrebbero pertanto adeguare la rimozione del materiale in base ai risultati dell'ispezione. Anche il taglio e la levigatura generano una notevole quantità di polvere di legno. Sistemi di estrazione adeguati aiutano a controllare l’accumulo di polvere e a mantenere condizioni di lavoro più sicure.
Alcuni prodotti in compensato richiedono trattamenti superficiali aggiuntivi dopo la levigatura di base. Queste operazioni dipendono dall'applicazione prevista e dalle specifiche del prodotto finito. Ad esempio, il compensato rivestito con pellicola richiede un materiale di rivestimento adeguato incollato alla superficie del pannello. Una pressa a caldo per la laminazione del film fornisce la temperatura e la pressione necessarie.
Il compensato decorativo può richiedere attrezzature aggiuntive per il rivestimento dell'impiallacciatura. Questi sistemi legano le faccette selezionate ai pannelli preparati. Altre attrezzature di supporto comprendono tornitori di pannelli e dispositivi di movimentazione. Aiutano i lavoratori a ispezionare o elaborare entrambe le superfici dei pannelli. Tuttavia, il compensato grezzo standard non sempre richiede queste macchine. Gli acquirenti dovrebbero evitare di acquistare apparecchiature di finitura aggiuntive senza un chiaro requisito del prodotto.
Una fabbrica completa di compensato richiede qualcosa di più delle semplici macchine per la lavorazione primaria. I sistemi di supporto forniscono calore, energia, movimentazione dei materiali, controllo delle polveri e funzionalità di ispezione. Senza di essi, anche le apparecchiature di produzione ben progettate potrebbero subire frequenti interruzioni.
Importanti macchinari di supporto includono:
Caldaia a vapore o sistema di riscaldamento ad olio diatermico: fornisce calore di processo a essiccatori e apparecchiature di pressatura compatibili.
Centralina idraulica: fornisce pressione idraulica per macchinari che richiedono sistemi idraulici esterni.
Tavole elevatrici e trasportatori: trasferisci impiallacciature e pannelli tra le stazioni di produzione.
Girapannelli: ruota i pannelli per la movimentazione, l'ispezione o la successiva lavorazione.
Sistema di estrazione della polvere: raccoglie le particelle di legno disperse nell'aria dalle operazioni di taglio e levigatura.
Attrezzatura di ispezione: misura le dimensioni, lo spessore, l'umidità e le relative proprietà di adesione del pannello.
Le fabbriche devono inoltre progettare adeguati sistemi di distribuzione elettrica, ventilazione e sicurezza delle macchine. I requisiti delle apparecchiature dovrebbero riflettere le normative locali e le condizioni operative di fabbrica.
La tabella seguente riassume le apparecchiature principali utilizzate in una linea di produzione completa.
Fase di produzione |
Macchinari essenziali per il processo pertinente |
Attrezzatura opzionale o dipendente dal processo |
Preparazione del registro |
Scortecciatore di tronchi, troncatrice, attrezzatura per la movimentazione dei tronchi |
Attrezzatura per il condizionamento dei tronchi |
Produzione di impiallacciature |
Tornio per sfogliatura di impiallacciatura, clippatrice per impiallacciatura |
Impilatore automatico per impiallacciatura |
Essiccazione dell'impiallacciatura |
Essiccatore per impiallacciatura, misuratore di umidità |
Macchina per rattoppare impiallacciature, compositore di nuclei |
Incollaggio e assemblaggio |
Miscelatore colla, spalmatrice colla, stazione di laminazione |
Sistema di lay-up automatico |
Premendo |
Pressa idraulica a caldo |
Pressa a freddo, caricatore automatico |
Finitura del pannello |
Rifilatrice per bordi, levigatrice |
Pressa a caldo per laminazione film |
Supporto di fabbrica |
Adeguati impianti di riscaldamento, elettrici, di aspirazione e di ispezione |
Trasportatori automatizzati e girapannelli |
Questi requisiti descrivono una fabbrica che trasforma tronchi grezzi in compensato finito. Le strutture che acquistano impiallacciature preparate possono omettere le attrezzature utilizzate per la preparazione dei tronchi e la produzione di impiallacciature.
La selezione di ciascuna macchina per la produzione di compensato richiede molto più del semplice confronto delle singole specifiche tecniche. Gli acquirenti dovrebbero considerare le prestazioni delle apparecchiature durante l'intero processo di produzione.
1. Definire le specifiche del compensato richieste
Identificare le dimensioni del pannello target, l'intervallo di spessore, le specie di legno e le qualità del prodotto finito. Questi dettagli influenzano quasi tutte le principali decisioni relative alle apparecchiature.
2. Calcolare la capacità produttiva richiesta
Stimare la produzione giornaliera pianificata in condizioni operative realistiche. Quindi confronta la capacità della macchina tra pelatura, asciugatura, incollaggio, pressatura e finitura.
Una linea di produzione offre le migliori prestazioni quando le fasi principali della lavorazione rimangono equilibrate.
3. Valutare le utenze della fabbrica e lo spazio disponibile
Controlla la capacità elettrica, i requisiti di riscaldamento, le dimensioni dell'edificio e i percorsi di movimento dei materiali. Lo spazio di installazione deve inoltre consentire la manutenzione e l'accesso sicuro alla macchina.
4. Confronta i requisiti operativi
Esaminare le esigenze di manodopera, l'accesso alla manutenzione, la disponibilità dei pezzi di ricambio e il consumo energetico. Prezzi di acquisto più bassi non sempre producono costi operativi inferiori.
5. Considerare l'installazione e il supporto tecnico
Chiedi ai fornitori informazioni sulla messa in servizio, sulla formazione degli operatori, sulla documentazione delle apparecchiature e sull'assistenza per la manutenzione. Questi servizi aiutano le fabbriche a stabilire procedure di produzione affidabili.
Una fabbrica di compensato di successo dipende dal fatto che le macchine lavorino in modo efficiente durante tutta la produzione. La pelatura, l'essiccazione, l'incollaggio, la pressatura e la finitura dell'impiallacciatura richiedono attrezzature adeguate. I sistemi di supporto aiutano anche a mantenere una qualità e un flusso di produzione costanti. Le fabbriche che utilizzano impiallacciature preparate potrebbero aver bisogno di meno macchine rispetto agli impianti di produzione completamente integrati. Prima dell'acquisto, gli acquirenti devono valutare la capacità della macchina, le specifiche del pannello, le materie prime e i servizi di fabbrica. A Shandong MINGHUNG OSB e MDF Machinery Equipment Manufacturing Co., Ltd. , forniamo soluzioni di macchine per la produzione di compensato per diverse fasi di produzione. Le nostre apparecchiature supportano una lavorazione efficiente e una qualità costante dei pannelli. Aiutiamo i clienti a configurare linee di produzione bilanciate in base alle loro esigenze di produzione.
R: Una macchina per la produzione di compensato serve una fase di produzione specifica. Le attrezzature essenziali comprendono sfogliatrici, essiccatoi, spalmatrici per colla, presse a caldo, seghe da rifilatura e levigatrici. I requisiti dipendono dalle materie prime.
R: Il prezzo di una linea di produzione completa di macchine per la produzione di compensato varia in base alla capacità, all'automazione e alla configurazione delle apparecchiature. Gli acquirenti dovrebbero anche considerare l'installazione, i sistemi di riscaldamento, la manutenzione e le utenze di fabbrica.
A: Scegli ciascuna macchina per la produzione di compensato in base alle dimensioni del pannello, alla specie di legno e alla capacità di produzione. Adatta la velocità delle apparecchiature tra le fasi per evitare colli di bottiglia e mantenere una produzione produttiva coerente.
R: Le presse a freddo consolidano le faccette assemblate prima dell'incollaggio finale. Le presse a caldo applicano calore e pressione per polimerizzare gli adesivi. Alcuni processi produttivi li richiedono entrambi, mentre altri utilizzano direttamente la pressatura a caldo.
R: Sì, le fabbriche che acquistano impiallacciature preparate ed essiccate possono saltare la preparazione dei tronchi, la pelatura e l'attrezzatura per l'essiccazione. Hanno ancora bisogno di macchinari adeguati per l’applicazione di adesivi, l’assemblaggio di pannelli, la pressatura e la finitura.
R: Le cause più comuni includono un'umidità incoerente dell'impiallacciatura, una distribuzione non uniforme della colla, condizioni di pressatura errate e capacità della macchina non corrispondenti. Ispezioni regolari e configurazioni bilanciate delle apparecchiature aiutano a ridurre questi problemi.


