Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 21.10.2026 Шығу орны: Сайт
Қате фанер жабдығын таңдау өндірісті баяулатады және операциялық шығындарды арттырады. Әрбір өндіріс сатысы бірге тиімді жұмыс істейтін машиналарды қажет етеді. Фанер өндірісі бөренелерді дайындаудан басталып, дайын панельді тексерумен аяқталады. Әрбір фанера жасау машинасы шпон дайындауға, кептіруге, желімдеуге, престеуге немесе өңдеуге қолдау көрсетеді. Дегенмен, жабдыққа қойылатын талаптар зауыттар арасында әртүрлі. Кейбіреулер өңделмеген бөренелерді өңдейді, ал басқалары дайындалған шпондарды пайдаланады немесе арнайы фанера жасайды. Бұл нұсқаулықта әрбір өндіріс сатысында негізгі және қосымша машиналар тізімі берілген. Сіз сондай-ақ тұрақты сапа мен теңгерімді өндірістік қуат үшін жабдықты таңдауды үйренесіз.
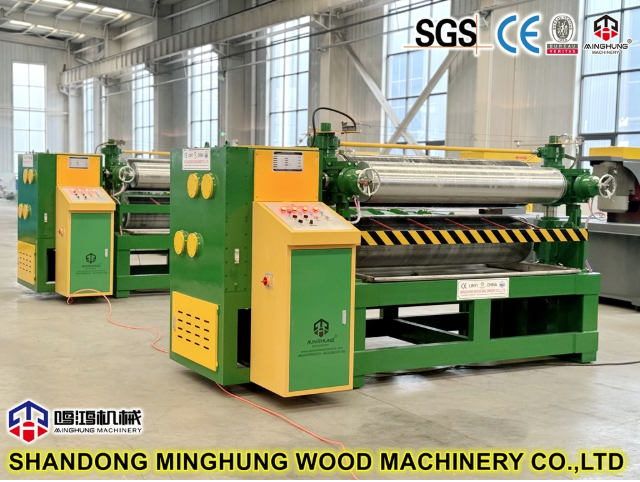
Фанер өндірісі шикі бөренелерді жұқа ағаш қаптамаға айналдырудан басталады. Бұл кезең шпон сапасын, материалды қалпына келтіруді және кейінгі өңдеу тиімділігін анықтайды. Бөренелерді дайындау, қабықты жою және дәйекті шпон парақтарын шығару үшін бірнеше машиналар бірге жұмыс істейді.
Пиллингтен бұрын бөренелерді тазалау, кесу және дұрыс орналастыру керек. Дұрыс дайындық кескіш құралдарды қорғайды және кейінгі операциялардың тұрақтылығын жақсартады.
Негізгі жабдыққа мыналар кіреді:
Log Debarker: Қабықты, кірді және басқа беткі материалдарды шпонды пиллингтен бұрын кетіреді. Ол пышақ зақымдануын азайтады және ластаушы заттардың өндіріс процесіне енуіне жол бермейді.
Бөренені кесетін ара: шпон өлшемдеріне сәйкес бөренені қолайлы ұзындықтарға кеседі. Дәл кесу қажетсіз материал қалдықтарын да азайтады.
Бөрене тиегіш: Дайындалған бөренелерді пиллинг машинасына тасымалдайды. Автоматтандырылған жүктеу қолмен өңдеуді азайтады және дәйекті өндірісті қолдайды.
Бөрене конвейері: ағашты әртүрлі дайындау станциялары арасында жылжытады. Бұл материал ағынын сақтауға көмектеседі және тасымалдау кідірістерін азайтады.
Журналды кондиционерлеу жабдығы: қолайлы ағаш түрлерін жұмсарту үшін басқарылатын жылу немесе су өңдеуді пайдаланады. Ол кондиционерлеу қажет болғанда пилинг өнімділігін жақсарта алады.
Әрбір зауыт бөренелерді кондиционерлеуге арналған жабдықты қажет етпейді. Оның құны ағаш түріне, бөрене күйіне және шпонға қойылатын талаптарға байланысты. Мысалы, кейбір қатты ағаш бөренелері қабығынан бұрын бақыланатын жылытудың пайдасын көреді. Зауыттар дайындау машиналарын таңдамас бұрын олардың типтік бөрене диаметрлері мен ағаш түрлерін бағалауы керек.
Дайын болғаннан кейін бөренелер шпонды пиллинг процесіне кіреді. Пиллинг машинасы әрбір бөренені кесетін пышаққа қарсы айналдырады. Бұл әрекет үздіксіз немесе үздіксіз дерлік шпон таспаларын шығарады. Екі жалпы пилинг жүйесі бар.
Шпиндельді айналмалы пиллинг машинасы
А шпиндельді токарь бөренелерді екі шетінен айналмалы шпиндельдер арқылы ұстайды. Ол әдетте үлкенірек журналдарды өңдейді және бақыланатын пилинг шарттарын ұсынады. Дегенмен, қалған өзек өлшемі қаншалықты ағашты қалпына келтіруге болатынын шектейді.
Шпиндельсіз айналмалы пиллинг машинасы
Шпиндельсіз токарлық станок дәстүрлі соңғы шпиндельдерсіз бөренелермен қозғалатын роликтер арқылы айналады. Ол қолайлы жұмыс жағдайында қалпына келтіруді жақсарта отырып, қалған кішірек ядроларды өңдей алады.
Пиллинг желісі қосымша жабдықты қажет етеді:
Шпон кескіш: шпон таспаларын қажетті ұзындықтарға кеседі және ақаулы бөліктерді жояды.
Пышақ тегістеу машинасы: дәл кесу өнімділігін сақтау үшін пиллинг пышақтарын қайрайды.
Автоматты шпон жинағыш: шпон парақтарын жинайды және оларды кептіру үшін ұйымдастырады.
Жоғары жылдамдықты токарлық станок зауыттық өнімге кепілдік бермейді. Төменгі ағындағы кептіргіштер оның өндіріс көлемін көтере алмаса, шпондар жиналады. Сондықтан пиллинг сыйымдылығы келесі өңдеу сатыларына сәйкес келуі керек.
Жаңадан тазартылған шпондарда көбінесе жабысқақ байланыстыру процестеріне төзе алатын ылғалдан көп болады. Артық ылғал желім сапасына әсер етіп, ыстық престеу кезінде ақаулар тудыруы мүмкін. Зауыттар құрастыру алдында шпонның ылғалдылығын бақылау үшін кептіру жабдығын пайдаланады. Қосымша машиналар ақаулы парақтарды жөндеп, негізгі материалдарды өндіріске дайындайды.
Шпон кептіргіштері бақыланатын жылу және ауа ағыны арқылы артық суды кетіреді. Олардың жұмыс жағдайлары ағаш түріне, шпон қалыңдығына және өндіріс талаптарына байланысты. Кептіргіштердің үш жалпы түрі әртүрлі өндірістік қажеттіліктерге қызмет етеді.
Роликті шпон кептіргіш
Роликті кептіргіш шпондарды қыздырылған камералар арқылы қуат беретін роликтер арқылы тасымалдайды. Ол үздіксіз өңдеуді қолдайды және үлкен өндіріс көлемін өңдей алады. Операторлар кептіруді басқару үшін температураны, ауа ағынын және беру жылдамдығын реттейді.
Торлы белдік шпон кептіргіш
Бұл жүйе шпондарды қозғалатын торлы белдікте өткізеді. Ол кептіру кезінде үздіксіз қолдауды қамтамасыз етеді және әртүрлі шпон өлшемдеріне сәйкес келеді. Оның өнімділігі белдік конфигурациясына және кептіру жағдайларына байланысты.
Шпон кептіргішін басыңыз
Пресс кептіргіш тікелей жанасу арқылы шпондарды кептіру үшін қыздырылған білікшелерді пайдаланады. Ол таңдалған шпон өңдеу талаптарына және топтамалық операцияларға сәйкес келуі мүмкін.
Сондай-ақ зауыттарға кептірілген шпондарды тексеру үшін ылғал өлшегіштер қажет. Бұл құрылғылар операторларға қажетті ылғал диапазонынан тыс материалды анықтауға көмектеседі. Мысалы, кейбір фанера процестері 4–10% шамасында шпон ылғалдылығын пайдаланады. Дегенмен, дұрыс диапазон желімдерге және өңдеу шарттарына байланысты. Кептіргіш параметрлерін орнатпас бұрын операторлар өз талаптарын растауы керек. Біркелкі емес кептіру бірнеше проблемаларды тудыруы мүмкін, соның ішінде нашар байланыс және панель деформациясы. Сондықтан температураның консистенциясы жалпы кептіру сыйымдылығы сияқты маңызды.
Әрбір аршылған шпон парағы қажетті өлшемдерге немесе сапа стандарттарына сәйкес келмейді. Кейбіреулерінде әрі қарай өңдеуді қажет ететін саңылаулар, жарықтар немесе тегіс емес жиектер бар.
Бірнеше машиналар зауыттарға пайдалы материалды қалпына келтіруге көмектеседі:
Шпонды жамау машинасы: зақымдалған жерлерге сәйкес ағаш патчтарды енгізу арқылы таңдалған ақауларды жөндейді.
Шпонды біріктіру машинасы: Шпонның кішірек бөліктерін үлкенірек, қолдануға болатын парақтарға қосады.
Veneer Core Composer: Тар өзек жолақтарын толық шпон қабаттарына біріктіреді.
Шпон жинағыш: Өлшемдерге, қалыңдыққа немесе өндіріс талаптарына сәйкес дайын шпондарды ұйымдастырады.
Бұл машиналар материалды пайдалануды жақсартады және қалдықтарды азайтады. Дегенмен, жөндеу шешімдері дайын фанер дәрежесіне байланысты. Мысалы, сәндік бет шпондары көптеген ішкі негізгі қабаттарға қарағанда сыртқы көріністі қатаң бақылауды қажет етеді. Сондықтан зауыттар шпондарды олардың мақсатына сәйкес бөлуі керек. Дайын, кептірілген шпондарды сатып алатын зауыт пилинг немесе кептіру жабдығын қажет етпеуі мүмкін. Бұл ерекшелік оның бастапқы техника талаптарын айтарлықтай азайтады.
Шпондарды дайындағаннан кейін, олар қабатты құрылымға біріктірілуі керек. Бұл кезең дәйекті желімді қолдануды және шпонды дәл орналастыруды талап етеді. Желімнің дұрыс емес мөлшері немесе қабаттың нашар туралануы дайын панельдерді әлсіретуі мүмкін. Тиісті жабдық әр парақта біркелкі байланыс жағдайларын сақтауға көмектеседі.
Желімді дайындау өндіріс талаптарына сәйкес желім компоненттерін араластырудан басталады. Әртүрлі фанера қолданбалары әртүрлі жабысқақ жүйелер мен емдеу шарттарын қажет етуі мүмкін. Желім араластырғыш қолданбас бұрын қажетті материалдарды біріктіреді. Операторлар желім жеткізушісі ұсынған араластыру шарттарын және жұмыс уақытын сақтауы керек. Содан кейін шпондар желім тарату машинасынан өтеді. Бұл жабдық басқарылатын роликтер арқылы желімді жағады.
Маңызды жабдыққа мыналар кіреді:
Желім араластырғыш: таңдалған формулаға сәйкес желім қоспаларын дайындайды.
Желім таратқыш: шпон беттеріне бақыланатын желім мөлшерін қолданады.
Желім беру жүйесі: Дайындалған желімді тарату жабдығына тасымалдайды.
Желімді сақтауға арналған жабдық: Өндіріс алдында сәйкес келетін жабысқақ материалдарды ұстайды.
Біркелкі қолдану жай ғана желім қолданудан маңыздырақ. Артық желім берік байланыстарға кепілдік бермей, материалды тұтынуды арттырады. Жеткіліксіз қолдану әлсіз байланыс немесе толық емес жабу тудыруы мүмкін. Операторлар роликтің жай-күйін, таралу енін және қолдану консистенциясын жүйелі түрде тексеруі керек. Сондай-ақ олар желіммен жұмыс істеудің тиісті шарттарын сақтауы керек.
Желімді қолданғаннан кейін шпондар қажетті панель құрылымына орналастырылады. Кәдімгі фанерада іргелес шпон қабаттары әдетте перпендикуляр дән бағыттарына ие. Бұл орналасу өлшем тұрақтылығын жақсартуға және панель құрылымын теңестіруге көмектеседі. Зауыттар қолмен құрастыру станцияларын немесе автоматты төсеу жүйелерін пайдалана алады. Қолмен жұмыс істейтін станциялар азырақ бастапқы инвестицияны қажет етеді, бірақ жұмыс күшіне көбірек тәуелді.
Автоматты жүйелер жоғары көлемді өндіріс кезінде шпондарды тұрақтырақ орналастыра алады. Олар сондай-ақ дұрыс конфигурацияланған кезде қайталанатын өңдеуді азайтады. Туралау жабдығы престеу алдында шпонның тұрақты орналасуын сақтауға көмектеседі. Нашар туралау кесу қалдықтарын көбейтіп, біркелкі емес панель жиектерін тудыруы мүмкін. Тиісті жүйе өндіріс көлеміне және қолда бар жұмыс күшіне байланысты. Шағын зауыттар мұқият басқарылатын қолмен құрастыру арқылы тиімді жұмыс істей алады.
Престеу - фанера өндірісіндегі ең маңызды кезеңдердің бірі. Ол жиналған шпондарды біріктіреді және қабаттар арасындағы жабысқақ байланыстыруды қолдайды. Бұл операция үшін зауыттар әдетте гидравликалық престеу жабдығын пайдаланады. Дегенмен, суық және ыстық престер әртүрлі функцияларды орындайды.
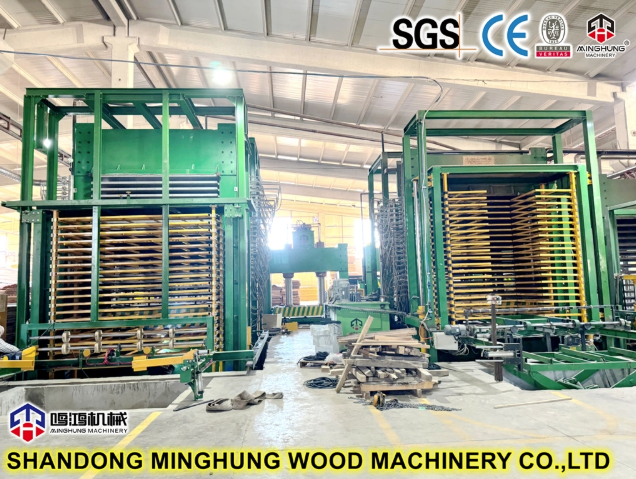
Гидравликалық суық прес ыстық престеу алдында жиналған шпон қабаттарына қысым жасайды. Бұл стекті біріктіруге көмектеседі және өңдеудің тұрақтылығын жақсартады. Алдын ала престеу материалды кейінгі тасымалдау кезінде қабаттар арасындағы қозғалысты азайтуы мүмкін. Ол сондай-ақ желімделген шпон беттері арасындағы байланысты жақсартуы мүмкін.
Операторлар бірнеше факторларды ескеруі керек:
Басу қысымы: панель құрылымына және желім талаптарына сәйкес болуы керек.
Басу ұзақтығы: басу алдындағы күтілген әсерге жету үшін жеткілікті уақыт қажет.
Панельді туралау: тегіс емес жиектерді және қажетсіз кесуді болдырмауға көмектеседі.
Гидравликалық өнімділік: престеу аймағында тұрақты қысымды қамтамасыз етуі керек.
Суық престеу соңғы ыстық престеу операциясын алмастырмайды. Оның орнына ол жиналған панельді одан әрі өңдеуге дайындайды. Кейбір зауыттар алдын ала престеуді өткізбейді, өйткені олардың жабысқақ жүйелері немесе өндіру әдістері әртүрлі. Сатып алушылар олардың процесі осы құрылғыны қажет ететінін растауы керек.
Гидравликалық ыстық престе фанера панельдерін біріктіру үшін жылу мен қысымды біріктіреді. Жылу таңдалған желім талап ететін қатаю процесін белсендіреді. Престеу шарттары шайыр химиясына, панель қалыңдығына және шпон сипаттамаларына байланысты. А көп ашылатын ыстық престе бір басу циклі кезінде бірнеше панельді өңдейді. Оның сыйымдылығы ашу санына, тиеу тәртібіне және жұмыс жағдайларына байланысты.
Ыстық прессті бағалау кезінде сатып алушылар мыналарды ескеруі керек:
Білікше өлшемі: құрылғы сыйатын ең үлкен панель өлшемдерін анықтайды.
Ашулар саны: бір циклде өңделетін панельдер санына әсер етеді.
Басу күші: панель аймағында сәйкес қысымды қамтамасыз етуі керек.
Температураның біркелкілігі: бүкіл панельде дәйекті жабысқақ қатаюды қолдайды.
Цикл уақыты: өндірістік қуаттылыққа әсер етеді және толық престеу процесіне байланысты.
Автоматты тиегіштер мен түсіргіштер циклдар арасындағы өңдеу уақытын қысқартуы мүмкін. Олар әсіресе үлкенірек панель көлемдерін өңдеу кезінде пайдалы болады. Дегенмен, пресс саңылауларының көп болуы жалпы зауыт өндірісін автоматты түрде арттырмайды. Алдыңғы құрастыру кезеңдері жеткілікті панельдерді қамтамасыз етуі керек. Мысалы, желімнің таралуы қиынға соққанда, сыйымдылығы жоғары пресс жеткіліксіз пайдаланылуы мүмкін. Сондықтан сатып алушылар престеу қуатын таңдамас бұрын толық өндірістік желіні бағалауы керек.
Ыстық престеуден кейін фанер панельдері өлшемді реттеуді және бетті дайындауды қажет етеді. Дайын панельдер белгіленген қалыңдығына, еніне, ұзындығына және сыртқы түріне қойылатын талаптарға сай болуы керек. Кесу және тегістеу жабдығы бұл операцияларды тексеру және орау алдында аяқтайды.
Сығылған фанердің жиектері тегіс емес немесе қалыңдығының шамалы ауытқулары болуы мүмкін. Кесу және тегістеу машиналары біркелкі дайын өлшемдерді шығаруға көмектеседі.
Негізгі техникаға мыналар кіреді:
Фанер жиегін кесетін машина: артық материалды алып тастап, панельдерді көрсетілген өлшемдерге кеседі.
Екі жақты кесу машинасы: біркелкі панель енін немесе ұзындығын сақтай отырып, қарама-қарсы жиектерді кеседі.
Тегістеу машинасын калибрлеу: бақыланатын бетті жою арқылы қалыңдықтың өзгеруін азайтады.
Кең белдікті тегістеу машинасы: панельдердің беттерін тегістейді және оларды әрі қарай өңдеуге дайындайды.
Бұл машиналар әрлеу сызығында қосылуына қарамастан әртүрлі операцияларды орындайды. Жиектерді кесу панель өлшемдерін басқарады, ал калибрлеу қалыңдықтың сәйкестігін жақсартады. Содан кейін бетті тегістеу қажетті тегістікті береді. Шамадан тыс тегістеу панель қалыңдығын көрсетілген рұқсат етілгеннен төмен төмендетуі мүмкін. Сондықтан операторлар тексеру нәтижелеріне сәйкес материалды алып тастауды реттеуі керек. Кесу және тегістеу ағаштың айтарлықтай шаңын тудырады. Дұрыс сору жүйелері шаңның жиналуын бақылауға және қауіпсіз жұмыс жағдайларын сақтауға көмектеседі.
Кейбір фанер бұйымдары негізгі тегістеуден кейін қосымша бет өңдеуді қажет етеді. Бұл операциялар жоспарланған қолданбаға және дайын өнімнің техникалық сипаттамаларына байланысты. Мысалы, пленкамен қапталған фанера панель бетіне жабыстырылған қолайлы қабаттасуды қажет етеді. Пленканы ламинататын ыстық пресс қажетті температура мен қысымды қамтамасыз етеді.
Сәндік фанера шпон төсеу үшін қосымша жабдықты қажет етуі мүмкін. Бұл жүйелер таңдалған бет шпондарын дайындалған панельдерге жабыстырады. Басқа қосалқы жабдыққа панельді токарлар мен өңдеу құрылғылары кіреді. Олар жұмысшыларға панельдердің екі бетін де тексеруге немесе өңдеуге көмектеседі. Дегенмен, стандартты аяқталмаған фанер әрқашан бұл машиналарды қажет етпейді. Сатып алушылар өнімнің нақты талаптарынсыз қосымша әрлеу жабдығын сатып алудан аулақ болу керек.
Толық фанера зауыты бастапқы өңдеу машиналарына қарағанда көп нәрсені қажет етеді. Қолдау жүйелері жылуды, қуатты, материалды өңдеуді, шаңды бақылауды және тексеру мүмкіндіктерін қамтамасыз етеді. Оларсыз тіпті жақсы жобаланған өндірістік жабдық жиі үзілістерге ұшырауы мүмкін.
Маңызды көмекші машиналар мыналарды қамтиды:
Бу қазандығы немесе термиялық май жылыту жүйесі: үйлесімді кептіргіштер мен престеу жабдығын технологиялық жылумен қамтамасыз етеді.
Гидравликалық қуат блогы: сыртқы гидравликалық жүйелерді қажет ететін машиналар үшін гидравликалық қысымды қамтамасыз етеді.
Көтеру үстелдері мен конвейерлер: шпондар мен панельдерді өндірістік станциялар арасында тасымалдау.
Панельді айналдырғыш: өңдеу, тексеру немесе кейінгі өңдеу үшін панельдерді айналдырады.
Шаңды сору жүйесі: кесу және тегістеу жұмыстарынан ауадағы ағаш бөлшектерін жинайды.
Тексеру жабдығы: панель өлшемдерін, қалыңдығын, ылғалдылығын және сәйкес байланыстыру қасиеттерін өлшейді.
Зауыттар сонымен қатар сәйкес электр тарату, желдету және машина қауіпсіздігі жүйелерін жоспарлауы керек. Жабдыққа қойылатын талаптар жергілікті ережелер мен зауыттың жұмыс шарттарын көрсетуі керек.
Төмендегі кестеде толық өндіріс желісінде пайдаланылатын негізгі жабдық жинақталған.
Өндіріс кезеңі |
Сәйкес процеске арналған негізгі техника |
Қосымша немесе процеске тәуелді жабдық |
Журналды дайындау |
Бөрене тасушы, кескіш ара, бөренені өңдеуге арналған жабдық |
Журналды кондиционерлеуге арналған жабдық |
Шпон өндірісі |
Шпонды тазартатын токарлық станок, шпон қайшы |
Автоматты шпон жинағыш |
Шпонды кептіру |
Шпон кептіргіш, ылғал өлшегіш |
Шпонды жамау машинасы, негізгі композитор |
Желімдеу және құрастыру |
Желім араластырғыш, желім таратқыш, төсеу станциясы |
Автоматты төсеу жүйесі |
басу |
Гидравликалық ыстық прес |
Суық пресс, автоматты тиегіш |
Панельді өңдеу |
Жиектерді кесетін станок, тегістеу машинасы |
Пленканы ламинаттауға арналған ыстық пресс |
Зауыттық қолдау |
Сәйкес жылу, электр, сору және тексеру жүйелері |
Автоматтандырылған конвейерлер мен панельді токарлар |
Бұл талаптар өңделмеген бөренелерді дайын фанераға өңдейтін зауытты сипаттайды. Дайындалған шпондарды сатып алатын мекемелер бөренені дайындауға және шпон өндіруге арналған жабдықты өткізіп жіберуі мүмкін.
Әрбір фанера жасайтын машинаны таңдау жеке техникалық сипаттамаларды салыстырудан гөрі көп нәрсені талап етеді. Сатып алушылар жабдықтың бүкіл өндіріс процесінде қалай жұмыс істейтінін ескеруі керек.
1. Қажетті фанера техникалық сипаттамаларын анықтаңыз
Мақсатты панель өлшемдерін, қалыңдық ауқымын, ағаш түрлерін және дайын өнім сорттарын анықтаңыз. Бұл мәліметтер құрылғының кез келген негізгі шешіміне дерлік әсер етеді.
2. Қажетті өндірістік қуаттылықты есептеңіз
Нақты жұмыс жағдайында жоспарланған тәуліктік өнімді бағалаңыз. Содан кейін аршу, кептіру, желімдеу, престеу және әрлеу бойынша машинаның сыйымдылығын салыстырыңыз.
Өндіріс желісі негізгі өңдеу кезеңдері теңгерімді болған кезде жақсы жұмыс істейді.
3. Зауыттық утилиталарды және қолжетімді орынды бағалаңыз
Электр қуатын, жылыту талаптарын, ғимарат өлшемдерін және материалды жылжыту жолдарын тексеріңіз. Орнату кеңістігі сондай-ақ техникалық қызмет көрсету және машинаға қауіпсіз қол жеткізуді қамтамасыз етуі керек.
4. Жұмыс талаптарын салыстырыңыз
Жұмыс күшінің қажеттіліктерін, техникалық қызмет көрсетуге қолжетімділікті, қосалқы бөлшектердің қолжетімділігін және қуат тұтынуын тексеріңіз. Төмен сатып алу бағасы әрқашан төмен операциялық шығындарды тудырмайды.
5. Орнату және техникалық қолдауды қарастырыңыз
Жеткізушілерден іске қосу, операторды оқыту, жабдық құжаттамасы және техникалық қызмет көрсету бойынша көмек сұраңыз. Бұл қызметтер зауыттарға сенімді өндірістік процедураларды орнатуға көмектеседі.
Табысты фанера зауыты өндіріс барысында тиімді жұмыс істейтін машиналарға байланысты. Шпонды тазарту, кептіру, желімдеу, престеу және әрлеу дұрыс сәйкес келетін жабдықты қажет етеді. Қолдау жүйелері сонымен қатар тұрақты сапа мен өндіріс ағынын сақтауға көмектеседі. Дайындалған шпондарды пайдаланатын зауыттар толығымен біріктірілген өндіріс орындарына қарағанда аз машиналарды қажет етуі мүмкін. Сатып алудан бұрын сатып алушылар машина қуатын, панельдің сипаттамаларын, шикізатты және зауыттық қызметтерді бағалауы керек. Сағат Shandong MINGHUNG OSB&MDF Machinery Equipment Manufacturing Co., Ltd. , біз әртүрлі өндіріс кезеңдері үшін фанера жасау машиналарының шешімдерін ұсынамыз. Біздің жабдық тиімді өңдеуді және тұрақты панель сапасын қолдайды. Біз тұтынушыларға олардың өндірістік талаптарына сәйкес теңдестірілген өндірістік желілерді конфигурациялауға көмектесеміз.
A: Фанера жасайтын машина белгілі бір өндіріс сатысына қызмет етеді. Негізгі құрал-жабдықтарға шпонды тазарту машиналары, кептіргіштер, желім таратқыштар, ыстық престер, кескіш аралар және тегістеу машиналары жатады. Талаптар шикізатқа байланысты.
A: Фанера жасау машинасының толық өндіріс желісі қуаттылыққа, автоматтандыруға және жабдық конфигурациясына байланысты бағасы өзгереді. Сондай-ақ сатып алушылар орнатуды, жылыту жүйелерін, техникалық қызмет көрсетуді және зауыттық коммуникацияларды қарастыруы керек.
A: Панель өлшемдеріне, ағаш түрлеріне және өндіріс қуатына сәйкес әр фанера жасайтын машинаны таңдаңыз. Кедергілердің алдын алу және тұрақты өндіріс өнімділігін сақтау үшін жабдық жылдамдығын кезең бойынша сәйкестендіріңіз.
A: Суық пресстер соңғы жабыстырмас бұрын жиналған шпондарды біріктіреді. Ыстық престер желімдерді емдеу үшін жылу мен қысымды қолданады. Кейбір өндірістік процестер екеуін де қажет етеді, ал басқалары тікелей ыстық престеуді пайдаланады.
Ж: Иә, дайын, кептірілген шпондарды сатып алатын зауыттар бөренелерді дайындауды, қабығын тазартуды және кептіру жабдықтарын өткізіп жіберуі мүмкін. Олар әлі де жабысқақ жағу, панельдерді құрастыру, престеу және әрлеу үшін қолайлы техниканы қажет етеді.
Ж: Жалпы себептерге шпонның біркелкі емес ылғалдылығы, желімнің біркелкі таралуы, дұрыс емес престеу шарттары және сәйкес келмейтін машина қуаттары жатады. Тұрақты тексерулер және теңдестірілген жабдық конфигурациялары бұл мәселелерді азайтуға көмектеседі.


