Ko'rishlar: 0 Muallif: Sayt muharriri Nashr qilish vaqti: 21-10-2026 Kelib chiqishi: Sayt
Noto'g'ri kontrplak uskunasini tanlash ishlab chiqarishni sekinlashtirishi va operatsion xarajatlarni oshirishi mumkin. Har bir ishlab chiqarish bosqichida birgalikda samarali ishlaydigan mashinalar kerak. Kontrplak ishlab chiqarish logni tayyorlash bilan boshlanadi va tayyor panelni tekshirish bilan tugaydi. Har bir kontrplak ishlab chiqarish mashinasi shpon tayyorlash, quritish, yopishtirish, presslash yoki tugatishni qo'llab-quvvatlaydi. Biroq, uskunalar talablari zavodlar orasida farq qiladi. Ba'zilar xom loglarni qayta ishlashadi, boshqalari esa tayyorlangan shponlardan foydalanadilar yoki maxsus kontrplak ishlab chiqaradilar. Ushbu qo'llanmada har bir ishlab chiqarish bosqichida asosiy va ixtiyoriy mashinalar ro'yxati keltirilgan. Shuningdek, siz barqaror sifat va muvozanatli ishlab chiqarish quvvati uchun uskunani qanday tanlashni o'rganasiz.
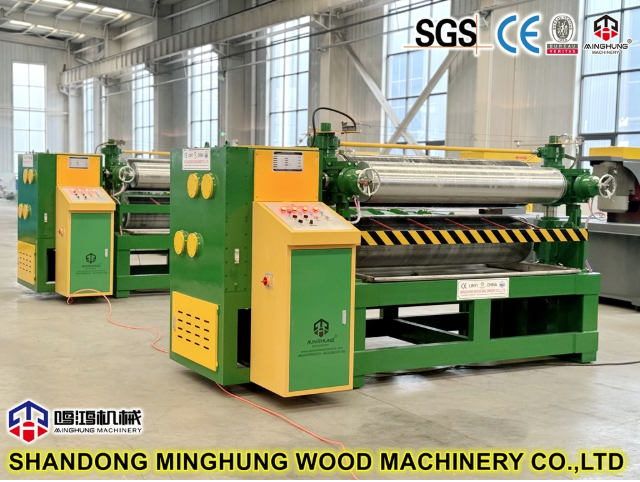
Kontrplak ishlab chiqarish xom loglarni yupqa yog'och qoplamalarga aylantirish orqali boshlanadi. Ushbu bosqich shpon sifatini, materialning tiklanishini va keyinchalik qayta ishlash samaradorligini belgilaydi. Bir nechta mashinalar loglarni tayyorlash, qobig'ini olib tashlash va izchil shpon plitalarini ishlab chiqarish uchun birgalikda ishlaydi.
Peelingdan oldin loglarni tozalash, kesish va to'g'ri joylashtirish kerak. To'g'ri tayyorgarlik kesish asboblarini himoya qiladi va keyingi operatsiyalarning barqarorligini yaxshilaydi.
Asosiy jihozlarga quyidagilar kiradi:
Log Debarker: shponni tozalashdan oldin qobiq, axloqsizlik va boshqa sirt materiallarini olib tashlaydi. Bu pichoqning shikastlanishini kamaytiradi va ifloslantiruvchi moddalarni ishlab chiqarish jarayoniga kirishiga to'sqinlik qiladi.
Jurnalni kesish uchun arra: shpon o'lchamlari bo'yicha tegishli uzunlikdagi loglarni kesadi. To'g'ri kesish ham keraksiz materiallar chiqindilarini kamaytiradi.
Jurnal yuklagich: Tayyorlangan jurnallarni peeling mashinasiga o'tkazadi. Avtomatlashtirilgan yuklash qo'lda ishlov berishni kamaytiradi va izchil ishlab chiqarishni qo'llab-quvvatlaydi.
Jurnal konveyeri: yog'ochni turli xil tayyorlash stantsiyalari o'rtasida o'tkazadi. Bu material oqimini saqlashga yordam beradi va transport kechikishlarini kamaytiradi.
Log konditsioner uskunalari: mos yog'och turlarini yumshatish uchun boshqariladigan issiqlik yoki suv bilan ishlov berishdan foydalanadi. Konditsionerlik zarur bo'lganda peeling ish faoliyatini yaxshilashi mumkin.
Har bir zavod logni tozalash uskunasini talab qilmaydi. Uning qiymati yog'och turlariga, log holatiga va qoplama talablariga bog'liq. Misol uchun, ba'zi qattiq yog'och jurnallar peelingdan oldin nazorat ostida isitishdan foyda ko'radi. Tayyorlash mashinalarini tanlashdan oldin zavodlar o'zlarining odatiy diametrlarini va yog'och turlarini baholashlari kerak.
Tayyorgarlikdan so'ng loglar shponni tozalash jarayoniga kiradi. Peeling mashinasi har bir jurnalni kesish pichog'iga qarshi aylantiradi. Ushbu harakat uzluksiz yoki deyarli uzluksiz shpon lentalarini ishlab chiqaradi. Ikkita umumiy peeling tizimi mavjud.
Shpindelli aylanuvchi peeling mashinasi
A shpindel stanogi logni ikki uchida aylanadigan shpindellar orqali ushlab turadi. U odatda kattaroq jurnallarni boshqaradi va boshqariladigan peeling sharoitlarini taklif qiladi. Biroq, qolgan yadro hajmi qancha yog'ochni qayta tiklash mumkinligini cheklaydi.
Shpindelsiz aylanadigan peeling mashinasi
Shpindelsiz tokarlik stanogi an'anaviy so'nggi shpindelsiz jurnallarni boshqariladigan roliklar orqali aylantiradi. U kichikroq qolgan yadrolarni qayta ishlashi mumkin, bu esa mos ish sharoitida tiklanishni yaxshilaydi.
Peeling liniyasi ham qo'shimcha jihozlarni talab qiladi:
Veneer kesish mashinasi: shpon lentalarini kerakli uzunliklarga kesib tashlaydi va nuqsonli qismlarni olib tashlaydi.
Pichoqni silliqlash mashinasi: Kesishning aniq ishlashini ta'minlash uchun pichoqni o'tkirlashtiradi.
Avtomatik shpon yig'uvchi: shpon varaqlarini yig'adi va ularni quritish uchun tashkil qiladi.
Yuqori tezlikda ishlaydigan stanok ko'proq zavod ishlab chiqarishni kafolatlamaydi. Agar quyi oqimdagi quritgichlar uning ishlab chiqarish hajmiga bardosh bera olmasa, shponlar to'planadi. Shuning uchun, peeling hajmi quyidagi ishlov berish bosqichlariga mos kelishi kerak.
Yangi tozalangan shponlar ko'pincha yopishqoq bog'lash jarayonlariga toqat qila oladiganidan ko'ra ko'proq namlikni o'z ichiga oladi. Haddan tashqari namlik ulanish sifatiga ta'sir qilishi va issiq bosim paytida nuqsonlarni keltirib chiqarishi mumkin. Fabrikalar montajdan oldin shpon namligini nazorat qilish uchun quritish uskunasidan foydalanadilar. Qo'shimcha mashinalar nuqsonli varaqlarni tuzatadi va asosiy materiallarni ishlab chiqarishga tayyorlaydi.
Shponli quritgichlar boshqariladigan issiqlik va havo oqimi orqali ortiqcha suvni olib tashlaydi. Ularning ishlash shartlari yog'och turlariga, qoplama qalinligi va ishlab chiqarish talablariga bog'liq. Uchta keng tarqalgan quritgich turi turli ishlab chiqarish ehtiyojlariga xizmat qiladi.
Rolikli shpon quritgich
Rolikli quritgich quvvatli roliklar yordamida shponlarni isitiladigan kameralar orqali tashiydi. U uzluksiz qayta ishlashni qo'llab-quvvatlaydi va katta ishlab chiqarish hajmlarini bajara oladi. Operatorlar quritishni nazorat qilish uchun haroratni, havo oqimini va oziqlantirish tezligini sozlaydi.
To'rli kamar shpon quritgichi
Ushbu tizim shponlarni harakatlanuvchi tarmoqli kamarga olib boradi. Quritish vaqtida uzluksiz yordam beradi va turli shpon o'lchamlariga mos keladi. Uning ishlashi kamar konfiguratsiyasi va quritish sharoitlariga bog'liq.
Veneer quritgichni bosing
Matbuot quritgichi to'g'ridan-to'g'ri aloqa orqali shponlarni quritish uchun isitiladigan plastinalardan foydalanadi. U tanlangan shponni qayta ishlash talablariga va partiyalar operatsiyalariga mos kelishi mumkin.
Zavodlarga quritilgan qoplamalarni tekshirish uchun namlik o'lchagichlar ham kerak. Ushbu qurilmalar operatorlarga kerakli namlik oralig'idan tashqaridagi materialni aniqlashga yordam beradi. Misol uchun, ba'zi kontrplak jarayonlari 4-10% atrofida shpon namlik maqsadlaridan foydalanadi. Biroq, to'g'ri diapazon yopishtiruvchi moddalar va ishlov berish shartlariga bog'liq. Quritgich parametrlarini o'rnatishdan oldin operatorlar o'z talablarini tasdiqlashlari kerak. Noto'g'ri quritish bir nechta muammolarni keltirib chiqarishi mumkin, jumladan yomon bog'lanish va panel deformatsiyasi. Shuning uchun haroratning mustahkamligi umumiy quritish qobiliyati kabi muhimdir.
Har bir tozalangan shpon varaqlari kerakli o'lchamlarga yoki sifat standartlariga javob bermaydi. Ba'zilarida qo'shimcha ishlov berishni talab qiladigan teshiklar, bo'linishlar yoki tartibsiz qirralar mavjud.
Bir nechta mashinalar zavodlarga foydali materiallarni tiklashga yordam beradi:
Veneer yamoq mashinasi: shikastlangan joylarga mos keladigan yog'och yamoqlarni kiritish orqali tanlangan nuqsonlarni tuzatadi.
Shponni birlashtirish mashinasi: kichikroq shpon qismlarini kattaroq, foydalanish mumkin bo'lgan choyshablarga ulaydi.
Veneer Core Composer: tor yadroli chiziqlarni to'liq qoplama qatlamlariga birlashtiradi.
Veneer Stacker: Tayyor qoplamalarni o'lchamlari, qalinligi yoki ishlab chiqarish talablariga muvofiq tashkil qiladi.
Ushbu mashinalar materiallardan foydalanishni yaxshilashi va chiqindilarni kamaytirishi mumkin. Biroq, ta'mirlash qarorlari tayyor kontrplak darajasiga bog'liq. Misol uchun, dekorativ yuz qoplamalari ko'plab ichki yadro qatlamlariga qaraganda qattiqroq tashqi ko'rinish nazoratini talab qiladi. Shuning uchun fabrikalar shponlarni mo'ljallangan qo'llanilishiga qarab ajratishlari kerak. Tayyor, quritilgan shponlarni sotib oladigan zavod peeling yoki quritish uskunasini talab qilmasligi mumkin. Ushbu farq uning dastlabki mashina talablarini sezilarli darajada kamaytirishi mumkin.
Veneerlar tayyorlangandan so'ng, ular qatlamli tuzilishga yopishtirilgan bo'lishi kerak. Ushbu bosqich izchil yopishtiruvchi qo'llanilishi va shponning aniq joylashishini talab qiladi. Noto'g'ri elim miqdori yoki qatlamning noto'g'ri tekislanishi tayyor panellarni zaiflashtirishi mumkin. To'g'ri jihozlar har bir varaq bo'ylab bir xil ulanish sharoitlarini saqlashga yordam beradi.
Yelim tayyorlash ishlab chiqarish talablariga muvofiq yopishtiruvchi komponentlarni aralashtirish bilan boshlanadi. Turli xil kontrplak ilovalari turli yopishtiruvchi tizimlar va qattiqlashuv sharoitlarini talab qilishi mumkin. Yelim aralashtirgich qo'llashdan oldin kerakli materiallarni birlashtiradi. Operatorlar yopishtiruvchi yetkazib beruvchining tavsiya etilgan aralashtirish shartlariga va ish vaqtiga rioya qilishlari kerak. Keyinchalik, shponlar elim yoyish mashinasidan o'tadi. Ushbu uskuna boshqariladigan roliklar yordamida yopishtiruvchi vositani qo'llaydi.
Muhim uskunalar quyidagilarni o'z ichiga oladi:
Yelim aralashtirgich: Tanlangan formulaga muvofiq yopishtiruvchi aralashmalar tayyorlaydi.
Yelim tarqatuvchi: shpon yuzalari bo'ylab nazorat qilinadigan yopishtiruvchi miqdorlarni qo'llaydi.
Yelim bilan oziqlantirish tizimi: Tayyorlangan elimni yoyish uskunasiga o'tkazadi.
Yelimni saqlash uskunasi: ishlab chiqarishdan oldin mos yopishtiruvchi materiallarni ushlab turadi.
Yagona qo'llash shunchaki ko'proq yopishtiruvchi ishlatishdan ko'ra muhimroqdir. Haddan tashqari elim kuchliroq bog'lanishlarni kafolatlamasdan material sarfini oshiradi. Qo'llashning etarli emasligi zaif bog'lanish yoki to'liq qoplamani keltirib chiqarishi mumkin. Operatorlar rolik holatini, tarqalish kengligini va dasturning mustahkamligini muntazam tekshirib turishlari kerak. Ular, shuningdek, tegishli yopishtiruvchi ishlov berish sharoitlarini saqlashlari kerak.
Yelim qo'llanilgandan so'ng, shponlar kerakli panel tuzilishiga joylashtiriladi. An'anaviy kontrplakda qo'shni shpon qatlamlari odatda perpendikulyar don yo'nalishlariga ega. Ushbu tartib o'lchov barqarorligini yaxshilashga va panel tuzilishini muvozanatlashga yordam beradi. Zavodlar qo'lda yig'ish stantsiyalari yoki avtomatik yotqizish tizimlaridan foydalanishlari mumkin. Qo'lda ishlaydigan stantsiyalar kamroq boshlang'ich investitsiyalarni talab qiladi, lekin ko'proq mehnatga bog'liq.
Avtomatik tizimlar yuqori hajmli ishlab chiqarish jarayonida shponlarni yanada izchil joylashtirishi mumkin. Shuningdek, ular to'g'ri sozlanganda takroriy ishlov berishni kamaytiradi. Hizalash uskunasi bosishdan oldin shponning barqaror joylashishini saqlashga yordam beradi. Noto'g'ri tekislash kesish chiqindilarini ko'paytirishi va notekis panel qirralarini yaratishi mumkin. Tegishli tizim ishlab chiqarish hajmi va mavjud ishchi kuchiga bog'liq. Kichikroq zavodlar ehtiyotkorlik bilan boshqariladigan qo'lda yig'ish orqali samarali ishlashi mumkin.
Preslash kontrplak ishlab chiqarishdagi eng muhim bosqichlardan biridir. U yig'ilgan shponlarni birlashtiradi va qatlamlar orasidagi yopishqoq birikmani qo'llab-quvvatlaydi. Ushbu operatsiyani bajarish uchun fabrikalar odatda gidravlik presslash uskunasidan foydalanadilar. Biroq, sovuq presslar va issiq presslar turli funktsiyalarni bajaradi.
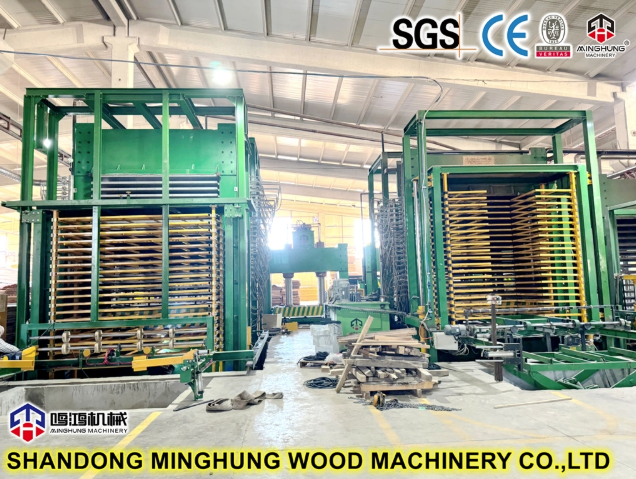
Shlangi sovuq press issiq presslashdan oldin yig'ilgan shpon qatlamlariga bosim o'tkazadi. Bu stekni birlashtirishga yordam beradi va ishlov berish barqarorligini yaxshilaydi. Oldindan bosish keyingi materiallarni uzatishda qatlamlar orasidagi harakatni kamaytirishi mumkin. Bundan tashqari, yopishtirilgan shpon sirtlari orasidagi aloqani yaxshilashi mumkin.
Operatorlar bir nechta omillarni hisobga olishlari kerak:
Bosish bosimi: Panel tuzilishi va yopishtiruvchi talablarga mos kelishi kerak.
Bosish davomiyligi: Bosishdan oldin mo'ljallangan effektga erishish uchun etarli vaqt kerak.
Panelni tekislash: notekis qirralarning va keraksiz kesishning oldini olishga yordam beradi.
Shlangi ishlash: bosim maydoni bo'ylab barqaror bosimni ta'minlashi kerak.
Sovuq presslash oxirgi issiq presslash ishini almashtirmaydi. Buning o'rniga, yig'ilgan panelni keyingi ishlov berish uchun tayyorlaydi. Ba'zi zavodlar oldindan presslashni o'tkazib yuboradi, chunki ularning yopishtiruvchi tizimlari yoki ishlab chiqarish usullari farqlanadi. Xaridorlar o'zlarining jarayoni ushbu mashinani talab qiladimi yoki yo'qligini tasdiqlashlari kerak.
Shlangi issiq press kontrplak panellarini mustahkamlash uchun issiqlik va bosimni birlashtiradi. Issiqlik tanlangan yopishtiruvchi tomonidan talab qilinadigan qattiqlashuv jarayonini faollashtiradi. Bosish shartlari qatronlar kimyosiga, panel qalinligi va shpon xususiyatlariga bog'liq. A ko'p ochiladigan issiq press bir bosish davrida bir nechta panellarni qayta ishlaydi. Uning quvvati ochilish soniga, yuklash tartibiga va ish sharoitlariga bog'liq.
Issiq pressni baholashda xaridorlar quyidagilarni e'tiborga olishlari kerak:
Plastinaning o'lchami: Mashina sig'adigan maksimal panel o'lchamlarini aniqlaydi.
Ochilishlar soni: Bir tsiklda qayta ishlangan panellar soniga ta'sir qiladi.
Bosish kuchi: Panel maydoni bo'ylab mos bosimni ta'minlashi kerak.
Haroratning bir xilligi: Panel bo'ylab izchil yopishtiruvchi qotib qolishni qo'llab-quvvatlaydi.
Tsikl vaqti: ishlab chiqarish quvvatiga ta'sir qiladi va to'liq presslash jarayoniga bog'liq.
Avtomatik yuklagichlar va tushirish moslamalari tsikllar orasidagi ishlov berish vaqtini qisqartirishi mumkin. Ular, ayniqsa, katta panel hajmlarini qayta ishlashda foydali bo'ladi. Biroq, ko'proq matbuot teshiklari umumiy zavod ishlab chiqarishni avtomatik ravishda oshirmaydi. Oldingi yig'ish bosqichlari etarli panellarni ta'minlashi kerak. Misol uchun, elimning tarqalishi muammoga aylanganda, yuqori sig'imli press kam ishlatilmasligi mumkin. Shuning uchun xaridorlar presslash quvvatini tanlashdan oldin to'liq ishlab chiqarish liniyasini baholashlari kerak.
Issiq presslashdan so'ng, kontrplak panellari o'lchamlarni sozlash va sirtni tayyorlashni talab qiladi. Tayyor panellar belgilangan qalinlik, kenglik, uzunlik va tashqi ko'rinish talablariga javob berishi kerak. Kesish va silliqlash uskunalari bu operatsiyalarni tekshirish va qadoqlashdan oldin yakunlaydi.
Bosilgan kontrplak notekis qirralar yoki kichik qalinlikdagi o'zgarishlarni o'z ichiga olishi mumkin. Kesish va silliqlash mashinalari yanada izchil tayyor o'lchamlarni ishlab chiqarishga yordam beradi.
Asosiy mexanizmga quyidagilar kiradi:
Kontrplak qirrasini kesish mashinasi: ortiqcha materiallarni olib tashlaydi va belgilangan o'lchamdagi panellarni kesadi.
Ikki tomonlama kesish mashinasi: panel kengligi yoki uzunligini barqaror ushlab turganda qarama-qarshi qirralarni kesadi.
Kalibrlash silliqlash mashinasi: boshqariladigan sirtni olib tashlash orqali qalinligi o'zgarishini kamaytiradi.
Keng bantli silliqlash mashinasi: Panel yuzalarini tekislaydi va ularni keyingi pardozlash uchun tayyorlaydi.
Ushbu mashinalar tugatish chizig'ida ulanishiga qaramay, turli xil operatsiyalarni bajaradi. Qirralarni kesish panel o'lchamlarini nazorat qiladi, kalibrlash esa qalinlik mustahkamligini yaxshilaydi. Keyin sirtni silliqlash kerakli silliqlikni hosil qiladi. Haddan tashqari silliqlash panel qalinligini belgilangan tolerantlikdan pastga tushirishi mumkin. Shuning uchun operatorlar tekshirish natijalariga ko'ra materiallarni olib tashlashni sozlashlari kerak. Kesish va silliqlash ham katta miqdordagi yog'och changini hosil qiladi. To'g'ri chiqarish tizimlari chang to'planishini nazorat qilish va xavfsizroq ish sharoitlarini saqlashga yordam beradi.
Ba'zi kontrplak mahsulotlari asosiy silliqlashdan keyin qo'shimcha sirt ishlov berishni talab qiladi. Ushbu operatsiyalar mo'ljallangan dasturga va tayyor mahsulotning texnik xususiyatlariga bog'liq. Masalan, plyonkali kontrplak panel yuzasiga yopishtirilgan mos qoplama materialini talab qiladi. Issiq press plyonkali laminatsiya uchun kerakli harorat va bosimni ta'minlaydi.
Yillik kontrplak qo'shimcha qoplamali qoplama uskunalarini talab qilishi mumkin. Ushbu tizimlar tanlangan yuz qoplamalarini tayyorlangan panellarga bog'laydi. Boshqa qo'llab-quvvatlovchi uskunalarga panel tornalari va ishlov berish moslamalari kiradi. Ular ishchilarga panelning ikkala yuzasini tekshirish yoki qayta ishlashga yordam beradi. Biroq, standart tugallanmagan kontrplak har doim ham bu mashinalarni talab qilmaydi. Qabul qiluvchilar aniq mahsulot talabisiz qo'shimcha pardozlash uskunalarini sotib olishdan qochishlari kerak.
To'liq kontrplak zavodi birlamchi ishlov berish mashinalaridan ko'ra ko'proq narsani talab qiladi. Qo'llab-quvvatlovchi tizimlar issiqlik, quvvat, materiallarga ishlov berish, changni nazorat qilish va tekshirish imkoniyatlarini ta'minlaydi. Ularsiz, hatto yaxshi mo'ljallangan ishlab chiqarish uskunalari ham tez-tez uzilishlarga duch kelishi mumkin.
Muhim yordamchi mexanizmlar quyidagilarni o'z ichiga oladi:
Bug 'qozonlari yoki termal yog'li isitish tizimi: Texnologik issiqlikni mos quritgichlar va presslash uskunalari bilan ta'minlaydi.
Shlangi quvvat bloki: tashqi gidravlik tizimlarni talab qiladigan mashinalar uchun gidravlik bosimni ta'minlaydi.
Yuk ko'tarish stollari va konveyerlari: shpon va panellarni ishlab chiqarish stantsiyalari o'rtasida o'tkazing.
Panelni aylantiruvchi: ishlov berish, tekshirish yoki keyingi ishlov berish uchun panellarni aylantiradi.
Chang chiqarish tizimi: kesish va silliqlash operatsiyalari natijasida havodagi yog'och zarralarini to'playdi.
Tekshirish uskunasi: Panelning o'lchamlarini, qalinligini, namligini va tegishli bog'lash xususiyatlarini o'lchaydi.
Zavodlar, shuningdek, tegishli elektr taqsimlash, shamollatish va mashina xavfsizligi tizimlarini rejalashtirishlari kerak. Uskunaga qo'yiladigan talablar mahalliy qoidalar va zavod ish sharoitlarini aks ettirishi kerak.
Quyidagi jadvalda to'liq ishlab chiqarish liniyasida ishlatiladigan asosiy uskunalar jamlangan.
Ishlab chiqarish bosqichi |
Tegishli jarayon uchun asosiy mexanizmlar |
Ixtiyoriy yoki jarayonga bog'liq uskunalar |
Jurnal tayyorlash |
Yog'ochni kesish, kesish uchun arra, yog'ochni qayta ishlash uskunalari |
Log konditsioner uskunalari |
Shpon ishlab chiqarish |
Shponni tozalash stanogi, shponni kesish mashinasi |
Avtomatik shpon yig'uvchi |
Shponni quritish |
Shpon quritgich, namlik o'lchagich |
Veneer yamoq mashinasi, asosiy kompozitor |
Yelimlash va yig'ish |
Yelim aralashtirgich, elim tarqatuvchi, yotqizish stantsiyasi |
Avtomatik yotqizish tizimi |
Bosish |
Gidravlik issiq press |
Sovuq press, avtomatik yuklagich |
Panelni tugatish |
Chetlarni kesish mashinasi, silliqlash mashinasi |
Issiq press plyonkali laminatlash |
Zavodni qo'llab-quvvatlash |
Tegishli isitish, elektr, qazib olish va tekshirish tizimlari |
Avtomatlashtirilgan konveyerlar va panel tornalari |
Ushbu talablar xom loglarni tayyor faneraga qayta ishlaydigan zavodni tavsiflaydi. Tayyorlangan shponlarni sotib olayotgan ob'ektlar log tayyorlash va shpon ishlab chiqarish uchun ishlatiladigan uskunalarni o'tkazib yuborishi mumkin.
Har bir kontrplak ishlab chiqaruvchi mashinani tanlash individual texnik xususiyatlarni taqqoslashdan ko'ra ko'proq narsani talab qiladi. Xaridorlar to'liq ishlab chiqarish jarayonida uskunalar qanday ishlashini hisobga olishlari kerak.
1. Kerakli kontrplak spetsifikatsiyalarini aniqlang
Maqsadli panel o'lchamlarini, qalinligi oralig'ini, yog'och turlarini va tayyor mahsulot navlarini aniqlang. Ushbu tafsilotlar deyarli har bir muhim uskuna qaroriga ta'sir qiladi.
2. Kerakli ishlab chiqarish quvvatini hisoblang
Haqiqiy ish sharoitida rejalashtirilgan kunlik ishlab chiqarishni taxmin qiling. Keyin tozalash, quritish, yopishtirish, presslash va tugatish bo'yicha mashinaning quvvatini solishtiring.
Ishlab chiqarish liniyasi, agar uning asosiy qayta ishlash bosqichlari muvozanatli bo'lsa, eng yaxshi ishlaydi.
3. Zavod kommunal xizmatlarini va mavjud bo'sh joyni baholang
Elektr quvvatini, isitish talablarini, bino o'lchamlarini va materiallarning harakatlanish yo'llarini tekshiring. O'rnatish joyi, shuningdek, texnik xizmat ko'rsatish va mashinaga xavfsiz kirishni ta'minlashi kerak.
4. Operatsion talablarni solishtiring
Ishchi kuchiga bo'lgan ehtiyoj, texnik xizmat ko'rsatish imkoniyati, ehtiyot qismlar mavjudligi va energiya sarfini ko'rib chiqing. Pastroq xarid narxlari har doim ham past operatsion xarajatlarni keltirib chiqarmaydi.
5. O'rnatish va texnik yordamni ko'rib chiqing
Yetkazib beruvchilardan ishga tushirish, operatorni o'qitish, asbob-uskuna hujjatlari va texnik xizmat ko'rsatish bo'yicha yordam so'rang. Ushbu xizmatlar zavodlarga ishonchli ishlab chiqarish tartiblarini o'rnatishga yordam beradi.
Muvaffaqiyatli kontrplak zavodi ishlab chiqarish davomida samarali ishlaydigan mashinalarga bog'liq. Shponni tozalash, quritish, yopishtirish, presslash va pardozlash to'g'ri moslashtirilgan uskunalarni talab qiladi. Qo'llab-quvvatlovchi tizimlar, shuningdek, izchil sifat va ishlab chiqarish oqimini saqlashga yordam beradi. Tayyorlangan shponlardan foydalanadigan zavodlar to'liq integratsiyalashgan ishlab chiqarish quvvatlariga qaraganda kamroq mashinalarga muhtoj bo'lishi mumkin. Xarid qilishdan oldin xaridorlar mashina quvvatini, panelning texnik xususiyatlarini, xom ashyoni va zavod kommunal xizmatlarini baholashlari kerak. At Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. , biz turli ishlab chiqarish bosqichlari uchun kontrplak ishlab chiqarish mashinasi echimlarini taqdim etamiz. Uskunalarimiz samarali ishlov berish va barqaror panel sifatini qo'llab-quvvatlaydi. Biz mijozlarga ishlab chiqarish talablariga muvofiq muvozanatli ishlab chiqarish liniyalarini sozlashda yordam beramiz.
Javob: Kontrplak ishlab chiqarish mashinasi ma'lum bir ishlab chiqarish bosqichiga xizmat qiladi. Asosiy jihozlarga shponni tozalash mashinalari, quritgichlar, elim tarqatuvchilar, issiq presslar, kesish arralari va silliqlash mashinalari kiradi. Talablar xom ashyoga bog'liq.
Javob: To'liq kontrplak ishlab chiqarish mashinasi ishlab chiqarish liniyasi sig'im, avtomatlashtirish va uskunalar konfiguratsiyasiga qarab narx jihatidan farq qiladi. Xaridorlar, shuningdek, o'rnatish, isitish tizimlari, texnik xizmat ko'rsatish va zavod kommunal xizmatlarini hisobga olishlari kerak.
Javob: Panel o'lchamlari, yog'och turlari va ishlab chiqarish quvvatiga qarab har bir kontrplak ishlab chiqaruvchi mashinani tanlang. Darboğazlarning oldini olish va ishlab chiqarishni izchil davom ettirish uchun jihoz tezligini bosqichlar bo'ylab moslang.
Javob: Sovuq presslar oxirgi yopishtirishdan oldin yig'ilgan qoplamalarni mustahkamlaydi. Issiq presslar yopishtiruvchi moddalarni davolash uchun issiqlik va bosimni qo'llaydi. Ba'zi ishlab chiqarish jarayonlari ikkalasini ham talab qiladi, boshqalari esa to'g'ridan-to'g'ri issiq presslashdan foydalanadilar.
Javob: Ha, tayyorlangan, quritilgan qoplamalarni sotib olgan fabrikalar jurnalni tayyorlash, tozalash va quritish uskunalarini o'tkazib yuborishi mumkin. Ular hali ham yopishtiruvchi qo'llash, panelni yig'ish, presslash va tugatish uchun mos mashinalarga muhtoj.
Javob: Umumiy sabablarga shpon namligining nomuvofiqligi, elimning notekis tarqalishi, noto'g'ri bosish sharoitlari va mos kelmaydigan mashina sig'imlari kiradi. Muntazam tekshiruvlar va muvozanatli uskunalar konfiguratsiyasi bu muammolarni kamaytirishga yordam beradi.


