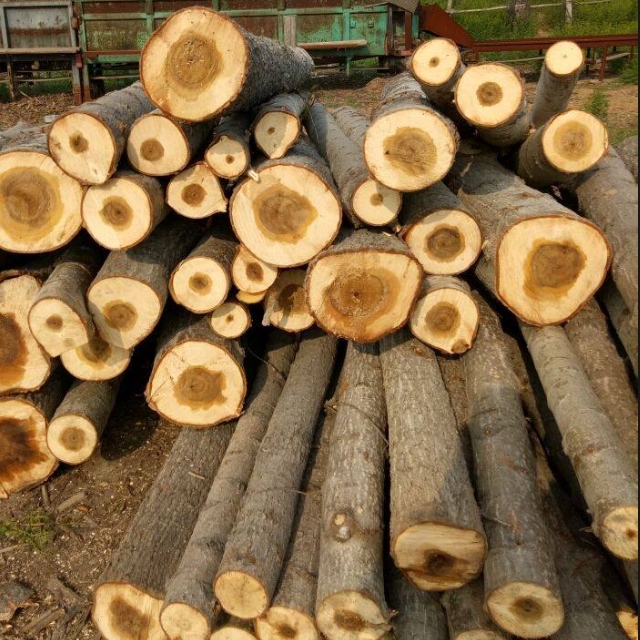
![cây dương]()
Ⅰ. Đặc điểm sinh trưởng của gỗ dương
Cây dương là loài gỗ cứng phát triển nhanh với các đặc điểm sinh trưởng chính bao gồm:
Chu kỳ luân canh rất ngắn: Thường sẵn sàng cho thu hoạch sau 5-8 năm, giúp gỗ tái sinh nhanh chóng.
Khả năng thích ứng mạnh: Chịu được lạnh, hạn hán và điều kiện đất đai kém, cho phép nó phát triển mạnh ở nhiều vùng khí hậu và địa hình khác nhau.
Tỷ lệ năng suất cao: Cây mọc thẳng và cao, ít cành nên tỷ lệ thu hồi gỗ cao và dễ chế biến.
![]() |
Ⅱ. Các khu vực sản xuất chính toàn cầu |
Cây dương được phân bố rộng rãi trên toàn cầu, với các vùng sản xuất chính bao gồm:
Trung Quốc: Nước trồng và chế biến cây dương lớn nhất thế giới, với các khu vực sản xuất chính tập trung ở vùng đồng bằng phía Đông và Bắc Trung Quốc, như Sơn Đông, Giang Tô, Hà Nam và Hà Bắc.
Châu Âu: Các quốc gia như Pháp, Ý và Tây Ban Nha trồng số lượng lớn cây dương châu Âu (ví dụ cây dương I-214).
Bắc Mỹ: Canada và Mỹ cũng sở hữu nguồn tài nguyên cây dương dồi dào (như Aspen).
![]() |
Ⅲ. Ưu điểm của cây dương làm nguyên liệu thô cho ván ép |
Tài nguyên bền vững: Tính chất phát triển nhanh chóng của nó làm cho nó trở thành nguồn tài nguyên gỗ xanh và bền vững.
Hiệu quả chi phí cao: Chu kỳ tăng trưởng ngắn và nguồn cung ổn định giữ giá tương đối thấp.
Khả năng thi công tuyệt vời: Kết cấu mềm và hạt đồng đều giúp dễ dàng bóc, khô và dán.
Màu sáng: Gỗ có màu nhạt và đồng nhất, giúp dễ dàng áp dụng các phương pháp xử lý và hoàn thiện bề mặt tối hoặc sáng khác nhau.
![]() |
Ⅳ. Quy trình sản xuất gỗ dương thành ván ép |
1. Xử lý gỗ: Các khúc cây dương sau khi thu hoạch được bóc vỏ và cắt thành các đoạn (khối) có chiều dài cần thiết.
2. Nấu khối: Các khối gỗ được nấu trong thùng nước nóng để làm mềm gỗ và dễ bóc vỏ hơn.
3. Lột Veneer: Khối gỗ đã được làm mềm được quay trên máy tiện dựa vào lưỡi dao để bóc một tấm veneer mỏng liên tục.
4. Sấy veneer: Veneer ướt được đưa vào máy sấy (thường là loại con lăn hoặc dạng đai lưới) để giảm độ ẩm xuống 8% -12% để dán keo thích hợp.
5. Cắt & dán Veneer: Veneer khô được cắt theo kích thước, phân loại và mọi khuyết tật đều được vá hoặc ghép.
6. Dán & Xếp lớp: Chất kết dính (ví dụ: nhựa Urea-Formaldehyde) được bôi đều lên bề mặt veneer. Sau đó, các tấm ván mỏng này được xếp chồng lên nhau theo kiểu vân chéo để tạo thành một 'tấm'.
7. Ép trước & ép nóng: Thảm được ép lạnh (ép trước) lần đầu tiên để liên kết ban đầu và xử lý dễ dàng hơn. Sau đó, nó được đưa vào máy ép nóng, nơi nhiệt và áp suất xử lý chất kết dính, liên kết chắc chắn nhiều lớp veneer thành một tấm rắn.
8. Hoàn thiện: Tấm ép được làm nguội, cắt theo kích thước chính xác và được chà nhám để đạt được bề mặt mịn và độ dày chính xác, tạo ra ván ép thành phẩm.
![]() |
Ⅴ .Thiết bị sản xuất cho toàn bộ quy trình |
Dây chuyền sản xuất ván ép bạch dương tiên tiến là một hệ thống có tính phối hợp cao, trong đó trình độ kỹ thuật của thiết bị cốt lõi quyết định trực tiếp đến chất lượng, hiệu quả và giá thành của sản phẩm cuối cùng.
1. Phần bóc vỏ và tiền xử lý
Đổ chuông
Chức năng: Sử dụng đầu cắt quay hoặc cánh tay ma sát để loại bỏ triệt để vỏ thô, cát và các tạp chất khác khỏi khúc gỗ dương.
Tầm quan trọng: Vỏ cây và các tạp chất làm mòn nghiêm trọng các lưỡi bóc và làm nhiễm bẩn bề mặt veneer. Quá trình bóc vỏ là bước quan trọng đầu tiên để đảm bảo chất lượng quy trình tiếp theo và giảm mài mòn dụng cụ.
Cưa Buck (Cưa xe ngựa / Cưa giàn)
Chức năng: Cắt các khúc gỗ dài thành các khối có chiều dài theo yêu cầu (thường là 1300mm hoặc 2600mm).
Loại: Dây chuyền tự động sử dụng cưa giàn CNC để kiểm soát độ dài chính xác, tối đa hóa năng suất gỗ.

trình gỡ lỗi đăng nhập

cái cưa
2. Phần chuẩn bị mặt dán sứ
Đăng nhập Thùng/Bồn nấu
Chức năng: Ngâm và nấu khối cây dương trong nước nóng (thường là 60-80°C).
Nguyên tắc: Làm mềm lignin, tăng độ dẻo và độ ẩm cho gỗ, tạo điều kiện cho việc sản xuất veneer chất lượng cao liên tục, mịn màng, không có vết nứt trong quá trình bóc vỏ. Kiểm soát chính xác thời gian và nhiệt độ nấu là rất quan trọng.
Máy tiện không trục CNC
Chức năng: Đây là một trong những máy cốt lõi. Nó quay khúc gỗ thông qua hai con lăn truyền động, trong khi hệ thống điều khiển trục chính chính xác và hệ thống cấp dao liên tục bóc khúc gỗ thành một dải ruy băng có độ dày đồng đều.
Ưu điểm 'Không trục chính': Không giống như máy tiện trục chính truyền thống, các mẫu máy không trục chính có thể bóc toàn bộ khúc gỗ từ đầu đến cuối mà hầu như không còn lõi, tăng đáng kể tỷ lệ sử dụng gỗ, lý tưởng cho cây dương phát triển nhanh có đường kính nhỏ.
Công nghệ chủ chốt: Quét laser đo đường kính khúc gỗ; hệ thống CNC tự động điều chỉnh đường cong bong tróc tối ưu, đảm bảo dung sai độ dày veneer tối thiểu (± 0,05mm).

3. Bộ phận sấy và xử lý veneer
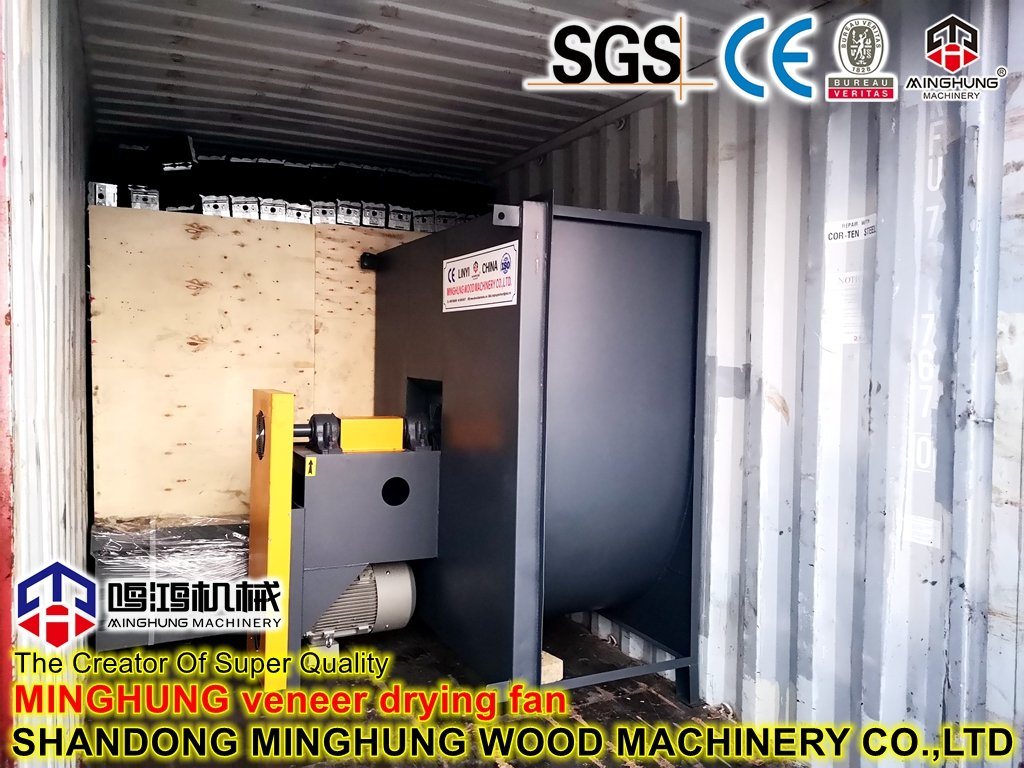
Máy sấy liên tục đai lưới / con lăn
Chức năng: Làm khô nhanh chóng và đồng đều veneer ướt (độ ẩm ~ 60%) từ khi bong tróc đến độ ẩm tối ưu (8-12%) để dán.
Nguyên tắc: Veneer đi qua nhiều vùng nhiệt độ trên đai lưới hoặc con lăn, được sấy khô bằng không khí nóng đối lưu. Nhiệt độ sấy, tốc độ không khí và tốc độ băng tải đều được kiểm soát chính xác.
Tầm quan trọng: Làm khô quá mức sẽ dẫn đến độ bền liên kết kém và bị phồng rộp; quá khô làm cho veneer giòn. Sấy khô đồng đều là nền tảng cho chất lượng ép.

Hệ thống cắt và ghép veneer tự động
Chức năng: Đây là phần được tự động hóa cao, thường bao gồm:
1). Clipper: Tự động cắt dải băng veneer liên tục đã khô thành các tấm có kích thước đầy đủ với chiều rộng yêu cầu dựa trên các lệnh của hệ thống phát hiện khuyết tật, loại bỏ các phần có nút thắt, vết tách, v.v.
2). Trạm phân loại: Phân loại veneer theo loại (A, B, C, v.v.) tự động hoặc thủ công.
3). Máy ghép ngón tay: Nối các tấm veneer hẹp cạnh nhau bằng các khớp ngón tay, được khâu bằng chỉ nylon, để tạo ra các tấm có chiều rộng đầy đủ.
4). Máy ghép băng: Dùng để chồng các đầu veneer theo chiều dọc, liên kết chúng bằng băng lưới sợi thủy tinh đã dán sẵn dưới nhiệt, tạo ra đường may chắc chắn.
Mục đích: Tận dụng tối đa gỗ, sử dụng những miếng gỗ nhỏ cho những ứng dụng lớn, nâng cao lợi ích kinh tế.
4. Phần dán và xếp chồng
Máy rải keo bốn cuộn
Chức năng: Bôi chất kết dính (ví dụ: nhựa UF, PF) đều và định lượng lên cả hai mặt của veneer.
Nguyên tắc: Sự phối hợp của bốn con lăn chính xác (một con lăn đo, một con lăn keo và hai con lăn chuyển) kiểm soát tốc độ trải keo một cách chính xác. Quá nhiều keo gây lãng phí và thấm keo; quá ít dẫn đến độ bền liên kết kém.

Dây chuyền bố trí tự động
Chức năng: Tự động xếp chồng các mặt dán lõi/trung tâm đã dán với các mặt dán mặt/mặt sau không dán keo theo các lớp đặt trước và hướng thớ (sắt chéo) để tạo thành một tấm thảm.
Linh kiện: Bao gồm máy nạp veneer tự động, cánh tay robot và bàn lắp ráp. Các hệ thống tiên tiến cho phép vận hành hoàn toàn tự động, không cần người điều khiển, nâng cao hiệu quả đáng kể, giảm thiểu lỗi của con người và đảm bảo cấu trúc thảm đối xứng để tránh cong vênh.
5. Phần ép trước và ép nóng
Bấm trước liên tục
Chức năng: Tạo áp suất trung bình (~10-15 MPa) lên tấm thảm đã lắp ráp để đạt được độ bám dính ban đầu và độ bền nhất định.
Ưu điểm: Thảm ép trước trở nên chắc chắn, thuận tiện cho việc vận chuyển, chất hàng vào máy ép nóng. Nó cũng làm giảm thời gian mở máy ép nóng, tăng hiệu quả ép và ngăn ngừa tình trạng lệch thảm trong máy ép.

Máy ép nóng thông minh
Chức năng: Đây là 'trái tim' của toàn bộ dây chuyền sản xuất. Nó cung cấp nhiệt độ cao (thường là 120-150°C) và áp suất cao (~12-20 MPa) để xử lý keo nhanh chóng, liên kết vĩnh viễn nhiều lớp veneer thành một tấm gỗ dán chắc chắn.
Điểm nổi bật về mặt kỹ thuật:
Điều khiển nhiệt độ/áp suất nhiều giai đoạn: Hệ thống PLC tự động điều chỉnh áp suất và nhiệt độ theo các đường cong cài sẵn (ví dụ: mẫu 'Áp suất cao - Giảm - Áp suất thấp') để ngăn chặn 'thổi' và tối ưu hóa quá trình xử lý.
Cơ chế đóng đồng thời: Đảm bảo tất cả các tấm thảm trong máy ép mở nhiều lần đều nhận được áp suất đồng đều đồng thời, đảm bảo chất lượng đồng nhất trên tất cả các tấm.
Hệ thống nguồn nhiệt: Có thể sử dụng dầu nhiệt, hơi nước hoặc sưởi ấm bằng điện để đáp ứng các nhu cầu khác nhau của khách hàng.

6. Phần hoàn thiện
Cooler & Turner: Làm mát đồng đều các tấm ép nóng để định hình và ngăn ngừa cong vênh.
Máy cưa chà nhám hiệu chỉnh: Cắt tỉa chính xác các cạnh thô để đảm bảo kích thước bảng tiêu chuẩn.
Máy chà nhám đai rộng: Một cỗ máy quan trọng. Thực hiện chà nhám mịn trên bề mặt bảng để loại bỏ lớp được xử lý trước, sự thay đổi độ dày và các khuyết tật nhỏ, mang lại bề mặt cực kỳ mịn và phẳng cần thiết cho lớp phủ, in hoặc sơn trực tiếp tiếp theo.

cưa cắt ngang

máy chà nhám ván ép
![]() |
Ⅵ. Đặc điểm của ván ép làm từ cây dương |
Nhẹ: Mật độ thấp hơn làm cho tấm hoàn thiện nhẹ hơn nhiều loại ván ép gỗ cứng.
Độ bền cao: Cấu trúc nhiều lớp cung cấp độ bền đồng đều theo mọi hướng và độ ổn định cấu trúc tốt.
Bề mặt nhẵn: Hạt cây dương mịn cho phép bề mặt rất mịn sau khi chà nhám, lý tưởng cho các xử lý tiếp theo như phủ, in và sơn.
Thân thiện với môi trường: Có nguồn gốc từ các đồn điền phát triển nhanh được quản lý bền vững, đây là một lựa chọn có ý thức về môi trường.
Hiệu quả chi phí cao: Hiệu suất của nó đáp ứng nhu cầu của hầu hết các ứng dụng trong khi vẫn có giá cạnh tranh. Nó được sử dụng rộng rãi trong sản xuất đồ nội thất, trang trí nội thất, đóng gói, v.v.
Chúng tôi là Shandong MINGHUNG Wood Based Panel Machinery Co.,Ltd, nhà máy và nhà sản xuất đầy đủ các bộ máy móc Ván ép và máy Veneer tại Trung Quốc. Với nhiều năm kinh nghiệm sản xuất, công nghệ sản xuất tiên tiến, công nhân giàu kinh nghiệm và kỹ sư chuyên nghiệp, chúng tôi có thể cung cấp cho bạn máy móc phù hợp, tốt và mạnh mẽ cho bạn.
Máy móc bao gồm: Dây chuyền sản xuất Veneer (Máy sấy gỗ veneer, Máy bóc veneer, Máy xúc gỗ, Máy xếp tự động), Máy mài lưỡi, Máy vá veneer, Máy sấy veneer (Máy sấy con lăn Veneer, Máy sấy lưới Veneer, Máy sấy ép veneer), Máy dán veneer, Máy xếp ván ép, Máy ghép veneer, Máy ép lạnh ván ép, Máy ép nóng, Máy cắt tỉa cạnh ván ép, Máy chà nhám và hiệu chỉnh, Máy lật ván ép máy, bàn nâng, v.v.


Bao gồm thiết kế bố trí nhà máy, lắp đặt, đào tạo người vận hành, bảo hành 24 tháng và giao phụ tùng toàn cầu trong vòng 72 giờ.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com