MINH HUNG

Việc sản xuất ván ép chống cháy bổ sung thêm bước cốt lõi là 'xử lý chất chống cháy' vào quy trình tiêu chuẩn. Hai hướng kỹ thuật chính là: ① Tẩm Veneer và ② Xử lý bề mặt ván hoàn thiện. Veneer Impregnation là phương pháp chủ đạo và hiệu quả nhất để sản xuất ván ép chống cháy bền, hiệu suất cao.
1. Chế biến gỗ & Sản xuất ván lạng: Giống như ván ép thông thường: bóc vỏ, uốn cong, hấp, bóc, cắt để tạo ra ván lạng màu xanh lá cây.
2. Sấy veneer: Sấy veneer xanh đến độ ẩm 8-12%, chuẩn bị cho việc ngâm tẩm.
3. Bước cốt lõi: Ngâm tẩm chống cháy Veneer:
Ngâm tẩm: Veneer khô được đặt trong Bể ngâm tẩm. Một chân không được hút ra để loại bỏ không khí khỏi các tế bào gỗ, sau đó phun áp lực dung dịch hóa chất chống cháy (FR), đảm bảo độ thẩm thấu sâu.
Sấy khô lại: Veneer đã ngâm tẩm phải được sấy khô lại (thường trong máy sấy nhiệt độ thấp) để loại bỏ độ ẩm dư thừa, xử lý hóa chất FR trong veneer và điều chỉnh độ ẩm để dán. Rất quan trọng để ngăn chặn sự tách lớp/phồng rộp trong quá trình ép.
4. Trộn và ứng dụng keo: Chất độn FR (ví dụ: Hydroxide nhôm, Magiê Hydroxide) được thêm vào chất kết dính (thường là nhựa UF hoặc PF biến tính) để tạo ra keo chống cháy. Loại keo này được bôi lên các tấm ván mỏng đã được ngâm tẩm (thường là lõi) thông qua máy rải keo, tạo ra hệ thống 'bảo vệ kép'.
5. Xếp chồng & ép trước lạnh: Các mặt dán đã dán và các mặt dán mặt/mặt sau không được dán keo được định hướng chéo và lắp ráp thành một tấm thảm, sau đó được ép lạnh trước để liên kết ban đầu và xử lý dễ dàng hơn.
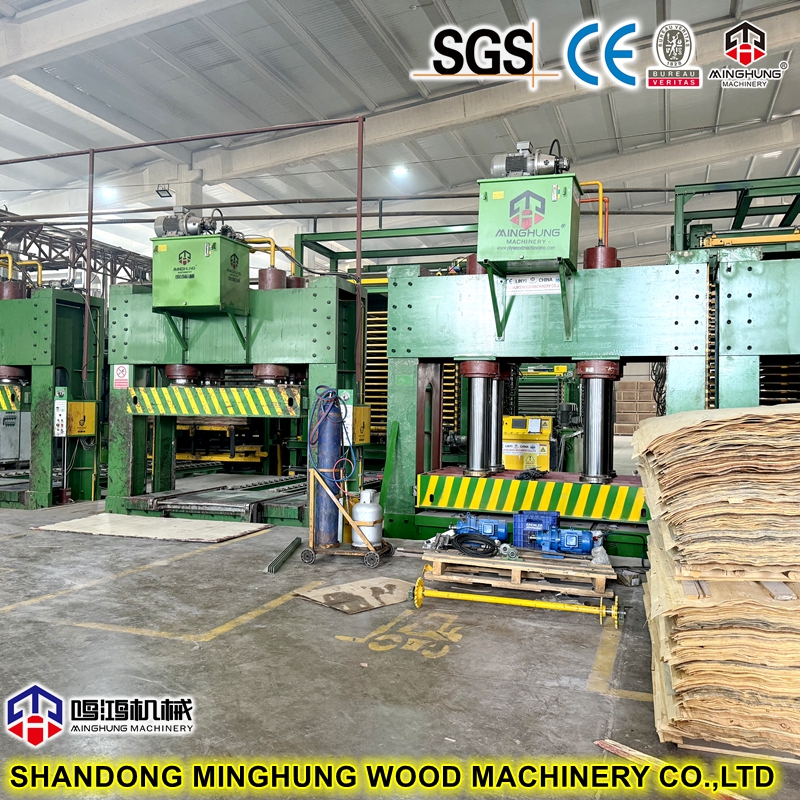
6. Ép nóng: Thảm được đưa vào máy ép nóng. Nhiệt và áp suất xử lý nhựa, liên kết các mặt dán thành một tấm chắc chắn.
7. Hoàn thiện & bảo dưỡng: Làm nguội, cắt tỉa, chà nhám giống như ván ép thông thường. Bảo dưỡng: Các tấm được bảo quản trong 24-72 giờ để giải phóng ứng suất bên trong và cân bằng độ ẩm.
8. QC & Đóng gói: Tấm hoàn thiện được kiểm tra khả năng chống cháy (gửi đến phòng thí nghiệm) và các tính chất vật lý/cơ học trước khi đóng gói.
(Lưu ý: Cách ② liên quan đến việc áp dụng các lớp phủ hoặc lớp chống cháy lên bề mặt của ván ép thông thường đã hoàn thiện. Rẻ hơn nhưng kém bền hơn và không thể thiếu so với việc ngâm tẩm.)

Một dây chuyền sản xuất hoàn chỉnh có thể được chia thành các phần chính sau:
 |
Phần 1: Phần chế biến gỗ và sản xuất veneer |
Phần này xử lý các khúc gỗ thành veneer xanh có kích thước phù hợp, thông thường với các dòng ván ép tiêu chuẩn.
1. Máy dỡ gỗ và vận chuyển gỗ: Tự động dỡ gỗ từ các phương tiện vận tải và vận chuyển có trật tự về điểm xuất phát của dây chuyền.
2. Máy bóc vỏ: Loại bỏ vỏ và chất bẩn khỏi gỗ một cách hiệu quả thông qua trống quay hoặc đầu cắt, đảm bảo gỗ sạch cho veneer chất lượng cao và bảo vệ các dao bóc vỏ đắt tiền sau này.
3. Cưa xẻng: Cắt các khúc gỗ dài thành các khối có chiều dài tiêu chuẩn dựa trên chiều dài ván mỏng yêu cầu và các khuyết tật của khúc gỗ.
4. Bể ngâm/thùng ngâm: Làm mềm khối gỗ bằng nước nóng hoặc hơi nước, tăng độ dẻo của sợi gỗ để bong tróc mịn hơn, không bị vỡ.
5. Máy tiện/bóc veneer: Một thiết bị cốt lõi. Kẹp và xoay khối đã được làm mềm trên bệ dao nạp chính xác, liên tục bóc khối thành dải ruy băng có độ dày đặt trước. Độ chính xác của nó quyết định độ đồng đều của độ dày veneer và chất lượng bề mặt.
6. Veneer Clipper: Cắt dải băng veneer liên tục thành các tấm hình chữ nhật có kích thước đặt trước trong thời gian thực, tự động loại bỏ các bộ phận bị lỗi nghiêm trọng.
người bóc vỏ
xưởng cưa
máy bóc vỏ veneer
|
Phần 2: Phần Sấy Veneer & Xử Lý Chống Cháy |
Đây là phần đặc biệt cốt lõi của ván ép chống cháy, quyết định khả năng chống cháy của nó.
1. Máy sấy (sơ cấp): Thường là loại con lăn hoặc đai lưới, sử dụng khí nóng để giảm nhanh độ ẩm của veneer từ >60% xuống 8-12%, chuẩn bị cho quá trình ngâm tẩm FR.

2. Dây chuyền ngâm tẩm FR:
Bể ngâm tẩm: Thiết bị quan trọng nhất. Một bình chịu áp lực lớn. Quy trình: Nạp → Hút chân không (loại bỏ không khí khỏi các tế bào gỗ) → Đổ đầy dung dịch FR → Điều áp (lực xuyên sâu) → Xả → Dỡ bỏ.
Hệ thống lưu trữ & trộn: Bể chứa, máy khuấy, máy bơm và đường ống để lưu trữ, trộn và chuyển dung dịch FR.
Máy sấy lại: Rất quan trọng. Làm khô từ từ veneer đã ngâm (độ ẩm cao) bằng máy sấy chuyên dụng nhiệt độ thấp (thường là đai lưới, kiểm soát nhiệt độ chính xác) đến MC cần thiết để dán (8-12%). Ngăn chặn sự di chuyển hóa học và các khuyết tật cấp bách.
3. Thiết bị hoàn thiện Veneer:
Máy ghép veneer: Nối các tấm veneer khô nhỏ thành các tấm lớn hoàn chỉnh thông qua việc quấn, nâng cao năng suất.
Veneer Patcher: Tự động phát hiện và vá các khuyết tật như lỗ hoặc vết nứt, nâng cấp lớp veneer.
|
Phần 3: Phần dán, xếp và tạo hình |
1. Máy trộn keo: Thêm chất độn FR (ví dụ: ATH), chất làm cứng, v.v., vào chất kết dính (ví dụ: nhựa MUF, PF) và trộn chúng một cách đồng nhất.
2. Máy rải keo: Bôi keo FR đều và định lượng lên các bề mặt veneer (thường là lõi), thường thông qua hệ thống 4 cuộn.
3. Dây chuyền xếp chồng tự động: Lắp ráp các mặt dán lõi đã dán với các mặt dán mặt/mặt sau không dán keo thành một tấm thảm đầy đủ theo các lớp và hướng thớ đặt trước.
4. Bấm trước: Áp dụng áp lực lạnh ngắn lên thảm để liên kết ban đầu, tạo điều kiện thuận lợi cho việc xử lý và ngăn ngừa vỡ thảm trước khi ép nóng.
máy rải keo
báo chí trước
|
Phần 4: Phần ép nóng và xử lý nóng liên tục |
Trái tim và phần đắt nhất của dòng.
Máy ép liên tục: Tấm thảm đi vào giữa hai đai thép vô tận, đi qua hàng chục trục lăn được làm nóng điều khiển phân đoạn. Nó liên tục trải qua quá trình làm nóng trước, nén, xử lý nhựa, đông kết và giải phóng áp suất.
Ưu điểm chính:
Chất lượng sản phẩm vượt trội: Cấu hình mật độ đồng đều, dung sai độ dày tối thiểu (± 0,15mm), bề mặt nhẵn, ứng suất bên trong thấp, độ cong vênh tối thiểu.
Hiệu suất cao: Hoạt động liên tục, không ngừng hoạt động, sản lượng lớn.
Tiết kiệm năng lượng: Phân phối nhiệt hợp lý, hiệu quả hơn 15-20% so với máy ép nhiều cánh.
Thành phần: Hệ thống đai thép, hệ thống trục ép nhiệt phân đoạn, hệ thống thủy lực chính xác, hệ thống truyền động chính, hệ thống điều khiển PLC/DCS tiên tiến.

|
Phần 5: Phần Hoàn thiện & Đóng gói |
1. Cooler & Turner: Làm mát các tấm nóng (>90°C) từ máy ép, ngăn ngừa biến dạng do nhiệt tích tụ và giảm căng thẳng.
2. Máy cưa cắt ngang và cắt cạnh: Cắt chính xác các cạnh được ép không đều trên tấm theo kích thước tiêu chuẩn.
3. Máy chà nhám: Điển hình là máy chà nhám hiệu chỉnh băng rộng nhiều đầu (ví dụ: 4-6). Chà nhám cả hai bề mặt để loại bỏ lớp đã được xử lý trước, sự thay đổi độ dày và các khuyết tật, đạt được độ dày đồng đều và lớp hoàn thiện mịn.
4. Hệ thống QC & Đóng gói: Kiểm tra các tấm đã hoàn thiện, sau đó tự động xếp chồng, màng, bó và dán nhãn để bảo quản/vận chuyển.
cưa cắt ngang
máy chà nhám
1. Giới thiệu về máy ép liên tục
Máy ép liên tục là thiết bị hàng đầu trong ngành sản xuất tấm nền hiện đại, thể hiện hiệu quả sản xuất và chất lượng sản phẩm ở mức cao nhất.
Nguyên lý làm việc: Tấm thảm đi vào liên tục giữa hai đai thép vô tận. Các dây đai đi qua một dãy các tấm ép điều khiển phân đoạn được gia nhiệt. Thảm trải qua quá trình 'nhấn-nung-đóng-áp suất' liên tục trong một lần duy nhất, với cấu hình nhiệt độ và áp suất kiểm soát phân đoạn cực kỳ chính xác.
Các tính năng và cấu trúc chính:
Hệ thống đai thép: Hai đai thép hợp kim cường độ cao lớn tuần hoàn trên các con lăn, vận chuyển thảm qua máy ép.
Tấm gia nhiệt: Nhiều phân đoạn gia nhiệt được điều khiển độc lập cho phép phân vùng nhiệt độ chính xác.
Hệ thống thủy lực: Cung cấp áp suất đồng đều và ổn định.
Hệ thống điều khiển: PLC/DCS tiên tiến để kiểm soát nhiệt độ, áp suất, tốc độ và độ dày ở mức mili giây.

Ưu điểm so với máy ép mở nhiều lần:
Hiệu suất rất cao: Hoạt động liên tục, không ngừng hoạt động, sản lượng lớn.
Chất lượng sản phẩm vượt trội: Cấu hình mật độ đồng đều hơn, bề mặt mịn hơn, dung sai độ dày tối thiểu (± 0,15mm), ứng suất bên trong thấp hơn, ít cong vênh hơn.
Tiết kiệm năng lượng: Phân phối nhiệt hợp lý hơn, tiêu thụ năng lượng thấp hơn 15-20% so với máy ép mẻ.
Tự động hóa cao: Yêu cầu giám sát thủ công tối thiểu (1-2 người vận hành).
2. Tỷ lệ chấp nhận trong ngành ván ép Tỷ lệ chấp nhận nó vẫn tương đối thấp (ước tính <10%), mặc dù nó đang tăng nhanh.
Kịch bản ứng dụng lý tưởng:
1. Sản xuất quy mô lớn: Các dây chuyền có công suất hàng năm vượt quá 100.000 m³, theo đuổi tính kinh tế theo quy mô và hiệu quả tối đa.
2. Sản phẩm cao cấp: Lý tưởng để sản xuất tấm mỏng (<3 mm), tấm khổ lớn và các sản phẩm chất lượng cao như ván ép FR. Khả năng kiểm soát chính xác của nó là hoàn hảo để xử lý hơi nước tạo ra từ ván mỏng đã ngâm tẩm.
3. Dự án cao cấp mới: Các nhà máy sản xuất ván ép hàng đầu, mới xây dựng ngày càng lựa chọn máy ép liên tục để tạo nên ưu thế về công nghệ và chất lượng.
1. Chất liệu gỗ: Các loại gỗ veneer khác nhau (ví dụ: Cây dương, Bạch đàn, Thông, Bạch dương). Giống như ván ép thông thường.
2. Chất kết dính: Thông thường là nhựa Urea Formaldehyde (MUF) biến tính Melamine hoặc nhựa Phenolic Formaldehyde (PF) để đáp ứng yêu cầu về khả năng chống ẩm và độ bền.
3. Vật liệu cốt lõi: Chất chống cháy.
FR vô cơ phổ biến nhất bao gồm:
Hệ thống phốt pho-Nitơ: ví dụ: Amoni Polyphosphate (APP). Hoạt động bằng cách thúc đẩy sự hình thành than, tạo ra hàng rào bảo vệ.
Hydrat vô cơ: ví dụ: Nhôm Trihydroxit (ATH), Magiê Dihydroxit (MDH). Hoạt động bằng cách phân hủy thu nhiệt, giải phóng hơi nước để làm mát vật liệu và pha loãng khí. Ngoài ra còn có khả năng ức chế khói tuyệt vời.
Những FR này được sử dụng trong dung dịch nước để ngâm tẩm hoặc làm chất độn dạng bột trong chất kết dính.
cây dương
cây thông
bạch đàn
|
Hiệu suất chữa cháy đạt được như thế nào |
Hiệu suất cháy đạt được thông qua các cơ chế vật lý và hóa học kết hợp:
1. Hiệu ứng rào cản: FR tan chảy để tạo thành một lớp thủy tinh hoặc phân hủy để tạo thành lớp than cháy nổ (hệ thống PN), phủ lên bề mặt và cách nhiệt cho gỗ bên dưới khỏi nhiệt và oxy.
2. Hiệu ứng làm mát: Sự phân hủy thu nhiệt của hydrat vô cơ (ATH, MDH) hấp thụ lượng nhiệt đáng kể và giải phóng hơi nước, làm mát vật liệu và trì hoãn quá trình phân hủy nhiệt.
3. Tác dụng pha loãng: Các khí không cháy (hơi nước, CO₂, N₂) thoát ra khi phân hủy FR làm loãng nồng độ oxy và các khí nhiệt phân dễ cháy (ví dụ CH₄, CO), gây ngạt thở cho quá trình đốt cháy.
4. Bẫy triệt để pha khí: Một số FR bắt giữ các gốc tự do (H·, OH·) làm lan truyền quá trình đốt cháy, làm gián đoạn phản ứng dây chuyền trong ngọn lửa.
5. Thúc đẩy than: FR gốc phốt pho xúc tác quá trình khử nước và đốt cháy gỗ, tạo thành lớp carbon bảo vệ, cách nhiệt.
Việc tẩm FR vào sâu trong gỗ, kết hợp với keo FR trong các liên kết tạo nên một mạng lưới bảo vệ toàn diện, bền bỉ. Mạng này làm chậm quá trình đánh lửa một cách hiệu quả, ức chế sự lan truyền của ngọn lửa và giảm sản sinh khói khi tiếp xúc với lửa, cho phép bảng điều khiển đạt được mức chống cháy bắt buộc.
|
Kịch bản ứng dụng |
Giá trị cốt lõi của ván ép chống cháy nằm ở khả năng trì hoãn sự lây lan của ngọn lửa, giúp bạn có được thời gian quý báu để sơ tán và bảo vệ tài sản. Các kịch bản ứng dụng chính của nó như sau:
I. Trang trí xây dựng & nội thất
Đây là thị trường lớn nhất và cốt lõi nhất của ván ép chống cháy.
1. Không gian thương mại:
Trung tâm mua sắm/Trung tâm bán lẻ: Được sử dụng làm vách ngăn giữa các cửa hàng, trần treo, tấm lót và kệ cho tủ trưng bày và tấm lót tường/trần ở lối thoát hiểm.
Tòa nhà văn phòng: Dùng làm vách ngăn văn phòng, vỏ trục thang máy, cửa ra vào cho các trục tiện ích và trần nhà.
Khách sạn: Được sử dụng làm vách ngăn giữa các phòng khách, tường hành lang và tấm lót trần, và đồ nội thất (ví dụ: tủ quần áo, tủ đầu giường).
2. Công trình công cộng:
Bệnh viện/Trường học/Thư viện/Bảo tàng/Nhà hát/Sân vận động: Đây là những khu vực có mật độ sử dụng cao, nơi an toàn cháy nổ được đặt lên hàng đầu. Được sử dụng rộng rãi cho vách ngăn nội thất, trần nhà, tấm tường, tủ khóa và tủ đựng đồ.
Sân bay/Ga xe lửa/Ga tàu điện ngầm: Được sử dụng làm trần nhà chờ, vách ngăn bán lẻ, tấm lót bảng quảng cáo và tấm lót bên trong khu vực xử lý hành lý.
3. Tòa nhà cao tầng và ngầm:
Theo quy định về phòng cháy chữa cháy quốc gia, vật liệu hoàn thiện ở các không gian cao tầng và ngầm (ví dụ: tầng hầm, bãi đậu xe ngầm) có yêu cầu nghiêm ngặt về chỉ số chống cháy (ví dụ: cấp B1 của Trung Quốc). Ván ép chống cháy là sự lựa chọn lý tưởng để đáp ứng những yêu cầu này.
II. Vận tải
1. Đóng tàu:
Tàu khách/Tàu du lịch: Được sử dụng làm vách ngăn, trần nhà và đồ nội thất (giường, tủ) trong cabin thủy thủ đoàn và hành khách. Tổ chức Hàng hải Quốc tế (IMO) yêu cầu các tiêu chuẩn nghiêm ngặt về khả năng chống cháy, chống cháy và độc tính khói thấp đối với vật liệu bên trong tàu. Ván ép chống cháy là cần thiết.
Khoang thuyền làm việc: Được sử dụng để hoàn thiện nội thất trong các khoang làm việc khác nhau.
2. Vận tải đường sắt:
Đường sắt tốc độ cao/EMU/Tàu điện ngầm/Phương tiện đường sắt nhẹ: Được sử dụng cho các tấm tường bên trong, trần nhà, giá để hành lý và vách ngăn trong nhà vệ sinh và bếp. Phải đáp ứng các tiêu chuẩn nghiêm ngặt về khả năng chống cháy, tốc độ tỏa nhiệt thấp, mật độ khói thấp và độc tính thấp (ví dụ: tiêu chuẩn EN45545 của Châu Âu).
3. Sản xuất & cải tạo xe:
RV/Xe cứu hỏa/Xe cứu thương/Phương tiện đặc biệt: Được sử dụng cho các tấm nội thất, vách ngăn và tủ bên trong thân xe, đòi hỏi sự cân bằng giữa đặc tính nhẹ và an toàn cháy nổ trong không gian hạn chế.
III. Ứng dụng nội thất & công nghiệp
1. Đồ nội thất có yêu cầu cháy cao:
Giá đỡ máy chủ trong trung tâm dữ liệu.
Nội thất phòng thí nghiệm và tủ bảo quản hóa chất.
Nội thất tùy chỉnh cho không gian thương mại cao cấp.
2. Lĩnh vực công nghiệp:
Vách ngăn phòng sạch: Được sử dụng làm tường và trần trong phòng sạch cho ngành công nghiệp điện tử, dược phẩm và thực phẩm.
Bảo vệ thiết bị: Chế tạo vỏ hoặc vỏ bọc cho các thiết bị có yêu cầu phòng cháy chữa cháy.
Để biết thêm thông tin, vui lòng liên hệ với chúng tôi, chúng tôi sẽ trả lời bạn nhanh chóng và cung cấp các video hoạt động với bạn.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com