


MH-OSB
МІНХУНГ


1. Адаптацыя сыравіны
Характарыстыкі таполі: нізкая шчыльнасць (0,4-0,5 г/см⊃3;), кароткія валакна, высокае ўтрыманне кары → Палепшаная папярэдняя апрацоўка:
Хуткасць акоркі ≥95% (высокаэфектыўны барабанны акорочны станок)
Кантроль вільготнасці: папярэдне высушыце дранку да 25-30% перад сушкай сістэмы
Геаметрыя нітак: суадносіны бакоў павярхоўнага пласта 1:3 (60×20 мм); асноўны пласт трохі больш, каб паменшыць выкарыстанне смалы
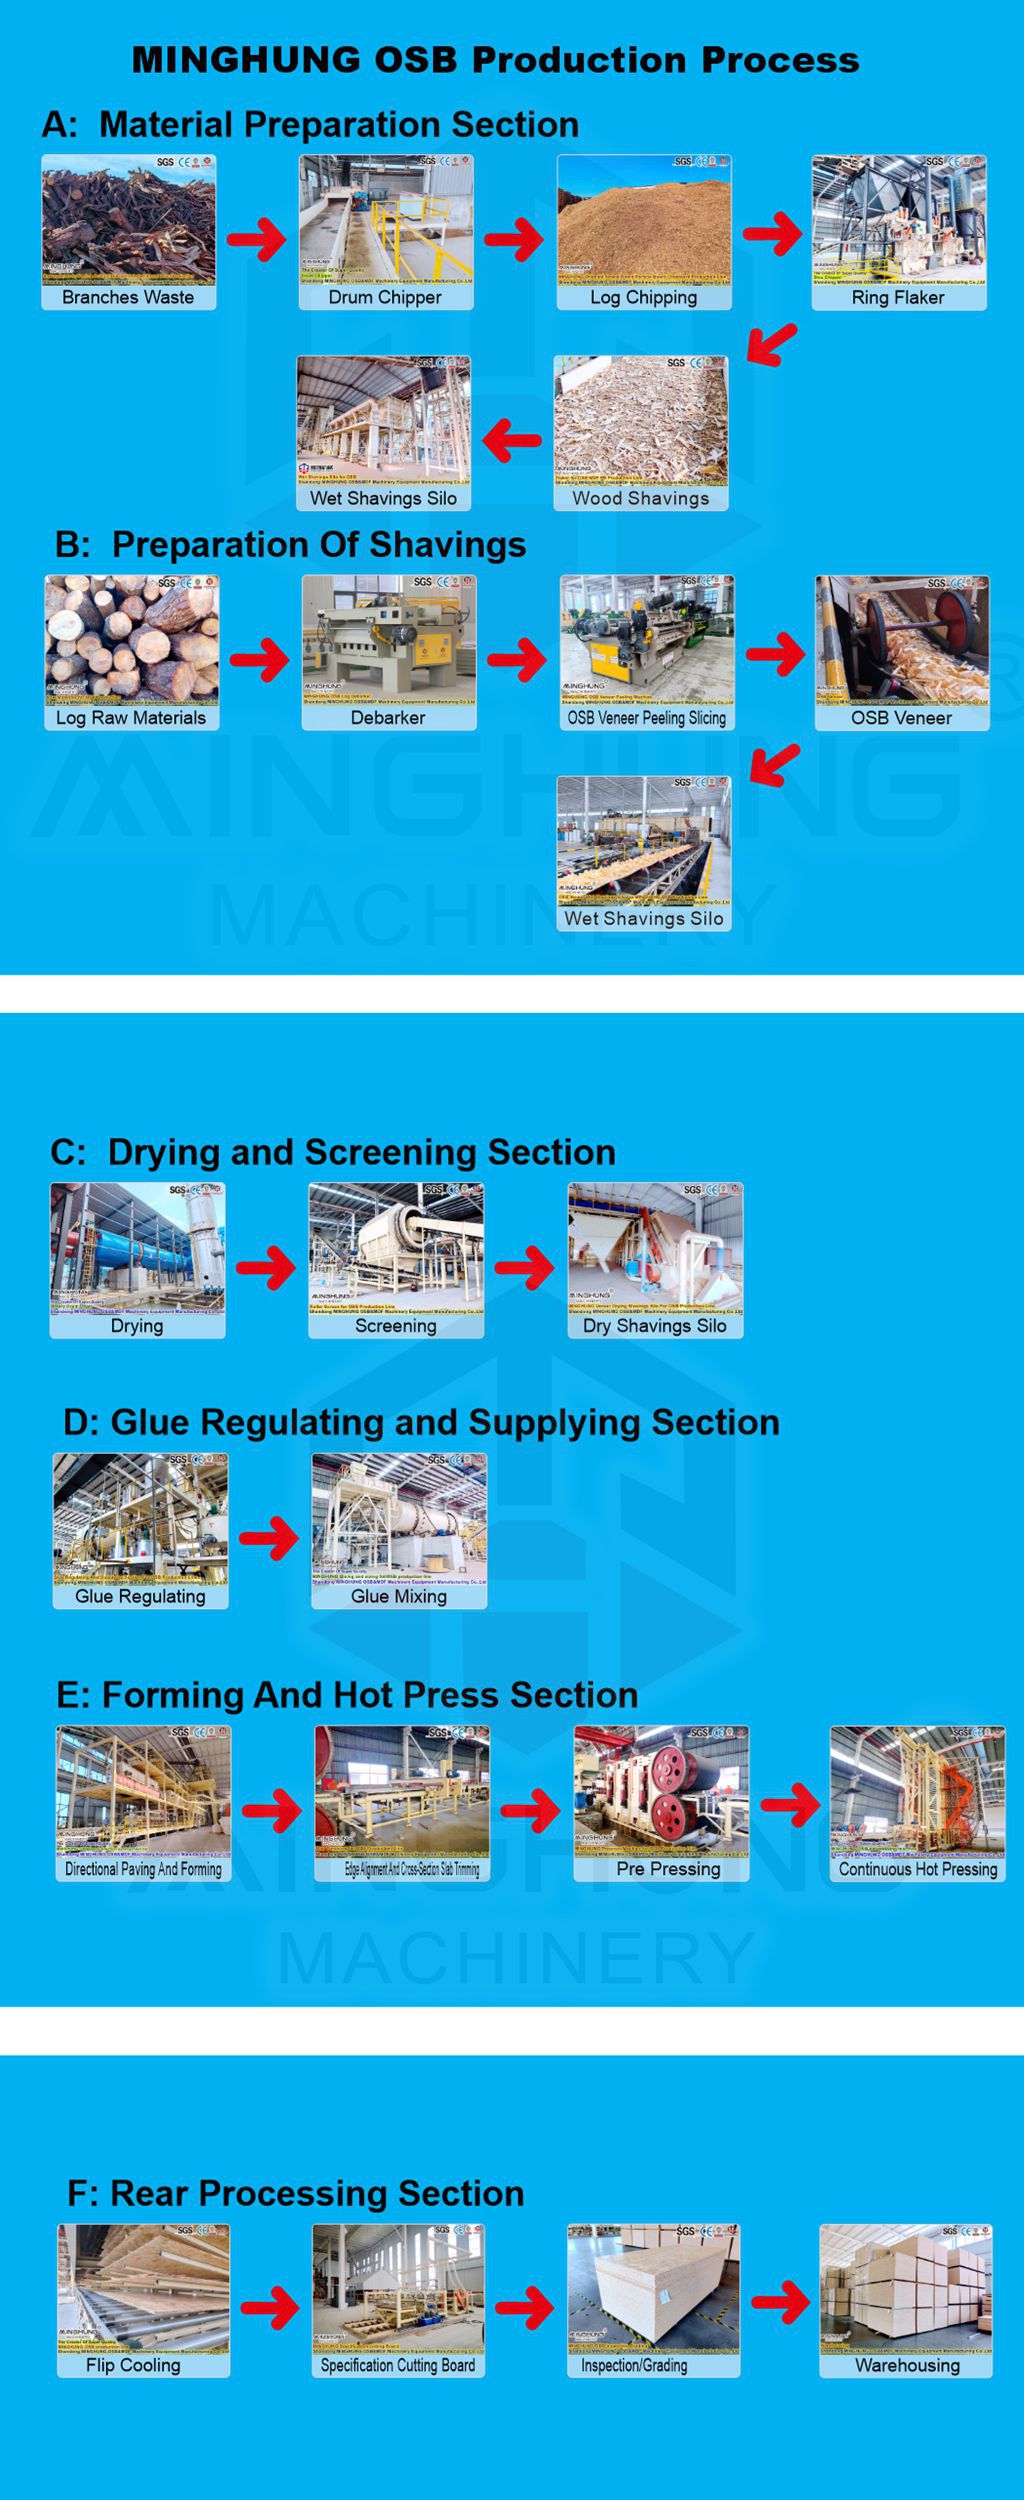
2. Накіраваны працэс вытворчасці ДСП
2.1 Падрыхтоўка сыравіны
Акорка: бярвёны таполі апрацоўваюцца барабанным акорочным апаратам (эфектыўнасць ≥95%)
Круцілка: Двухбарабанная круцілка рэжа драўніну на стужкі памерам 60 × 20 мм.
Сетроўка: 3-дэкавая вібрасіта класіфікуе пасмы, выдаляе дробныя дробкі <1 мм (>90% эфектыўнасці)
Прамыванне: выдаляе глебавыя прымешкі (для сыравіны з высокім утрыманнем кары)
2.2 Сушка
Папярэдняя сушка: сушка на паветры або нізкатэмпературная сушка паветраным патокам да 25-30% MC
Сушка стрыжня: троххадовая барабанная сушылка (на ўваходзе 180°C), канчатковая MC 3-5%
Ачыстка выхлапных газаў: цыклоннае аддзяленне + спальванне RTO (выдаленне ЛОС >98%)
2.3 Змешванне смол і дабаўкі
Прымяненне смалы: распыленне смолы PMDI пад высокім ціскам (паверхня 8-9%, ядро 5-6%)
Дабаўкі: 0,3% воску (гідраізаляцыя асноўнага пласта) + нанацэлюлоза (павышэнне эфектыўнасці смалы)
Змешванне: ротарны блендер забяспечвае аднастайнасць (час змешвання ≥180 с)
2.4 Арыентаванае фарміраванне
Папластовае фармаванне: механічная + пнеўматычная сістэма фармавання
Павярхоўны пласт: ніткі, арыентаваныя паралельна вытворчай лініі (адхіленне <5°)
Асноўны пласт: крыж-арыентаваны перпендыкулярна лініі
Хуткасць лініі: ≥100 м/хв (ваганне шчыльнасці мата ±3%)
2.5 Гарачае прэсаванне
Папярэдняе прэсаванне: бесперапыннае папярэдняе прэсаванне стужкі (0,5 МПа для пачатковай кансалідацыі мата)
Асноўнае прэсаванне: бесперапынны плоскі прэс (200-220°C, 3,5-4,0 МПа, час вытрымкі 3-5 хвілін)
Апрацоўка сталёвага рамяня: тэфлонавае пакрыццё + сістэма лазернай ачысткі
2.6 Аздабленне
Астуджэнне: туманная сістэма астуджэння (зніжэнне тэмпературы да ≤45°C, працягласць ≥30 хвілін)
Абрэзка: падвойная піла (дапушчальнае адхіленне шырыні ±0,5 мм)
Шліфоўка: калібравальная шліфавальная машынка (выдаленне 0,2-0,3 мм, шурпатасць паверхні Ra≤3 мкм)
2.7 Сартаванне і ўпакоўка
Кантроль якасці: рэнтгенаўскі сканер шчыльнасці + механічныя выпрабаванні (стандарт EN 300)
Класіфікацыя: класіфікуецца як OSB/2 (агульнага прызначэння) або OSB/3 (нясучы)
Упакоўка: аўтаматычнае расцягванне (вільгацеахоўная плёнка + сталёвая стужка)

3. Асноўныя характарыстыкі абсталявання
Раздзел |
Патрабаванні |
Тэхнічныя параметры |
Нарыхтоўка сыравіны |
Двухбарабанныя машыны + 3-дэкавы вібрацыйны грохот (выдаленне дробных дробных дробак >90% <1 мм) |
Прадукцыйнасць ≥40 м⊃3;/г (рэзерваванне) |
Сушка |
Трохпраходная барабанная сушылка (супраць скручвання для таполі) |
Уваход MC 30% → Выхад 3-5% |
Змешванне смалы |
Распыленне пад высокім ціскам (смала PMDI) |
Паверхня: 8-9%; Ядро: 5-6% |
Фарміраванне |
Механічная + пнеўматычная фармоўка (адхіленне арыентацыі <5°) |
Хуткасць лініі ≥100 м/мін |
Прэсінг |
Бесперапынны прэс (сталёвая стужка супраць адгезіі) |
Даўжыня прэса ≥30м, ціск 3,5-4,0 Мпа |
Аздабленне |
24-лопастная папярочная піла + туманнае астуджэнне |
Астуджэнне ≥30 хвілін (≤45 ℃) |
4. Аптымізацыя энергіі
Цеплыня сушкі: 40% ад шліфавальнай пылу/газіфікацыі кары (CV ≥8 МДж/кг)
Рэкуперацыя адпрацаванага цяпла прэса: папярэдні нагрэў нітак → Зніжае энергію на сушку на 15-20%
1. Аптымізацыя матэрыялу
Таполя ≥80% (сумесь асяродку эўкаліпта і хвоі)
Паліва з кары/пілавінне замяняе прыродны газ → зніжэнне кошту паліва на 35%.
Радыус здабычы ≤150 км (транспарт ≤80 CNY/тона)
2. Рэдукцыя смалы
Нанацэлюлозная дабаўка ў PMDI (суадносіны 1:0,3) → на 12% менш смалы
Электрастатычнае распыленне для павярхоўнай смалы (92% выкарыстання)
Выкіды: спальванне RTO для выхлапных газаў сушылкі (выдаленне ЛОС >98%)
Нулявы скід вадкасці: замкнёная сістэма смалы + аднаўленне кандэнсату
Розныя кліенты могуць выкарыстоўваць розную сыравіну ў якасці мясцовага рэсурсу, напрыклад, рысавую шалупіну, жом, пальму, эўкальпт, бамбук, сасну і іншыя, гэта паўплывае на некаторыя машыны. Акрамя таго, выбар абсталявання таксама залежыць ад таўшчыні панэлі, тыпу клею, магутнасці і г. д. Такім чынам, даведаўшыся вашыя ўласныя ўмовы, наша каманда можа распрацаваць прыдатную прапанову для вас.
Запатрабуйце сваю бясплатную планіроўку OSB! Атрымайце скразны дызайн завода ад падрыхтоўкі ніткі да шліфоўкі. Атрымайце 3D план завода на працягу 30 дзён.
Нашы кантакты:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


